
Een extrusiemachine goed bedienen draait om meer dan op start drukken. U hebt het juiste materiaal, de juiste instellingen en een vaste werkwijze nodig, van het opstarten tot het uitschakelen. Als u elke stap van het extrusieproces begrijpt, kunt u afval verminderen, de extruder beschermen en kunststofproducten met een constantere kwaliteit maken.
Stap 1: Begrijp hoe het extrusieproces werkt
Voordat u een extrusiemachine bedient, is het handig te weten wat er binnenin gebeurt. Extrusie is een continu proces waarbij kunststofhars of pellets via de trechter worden toegevoerd, door de extrudercilinder bewegen, smelten en als een gevormd extrudaat de matrijs verlaten.
Eenvoudig gezegd wordt ruwe kunststof gesmolten en tot een doorlopend profiel gevormd. Dat profiel kan een buis, slang, kunststofplaat, kunststof folie of een ander kunststofprofiel worden. Dit productieproces wordt veel toegepast omdat het productie in grote volumes mogelijk maakt en helpt een constante doorsnede te behouden.
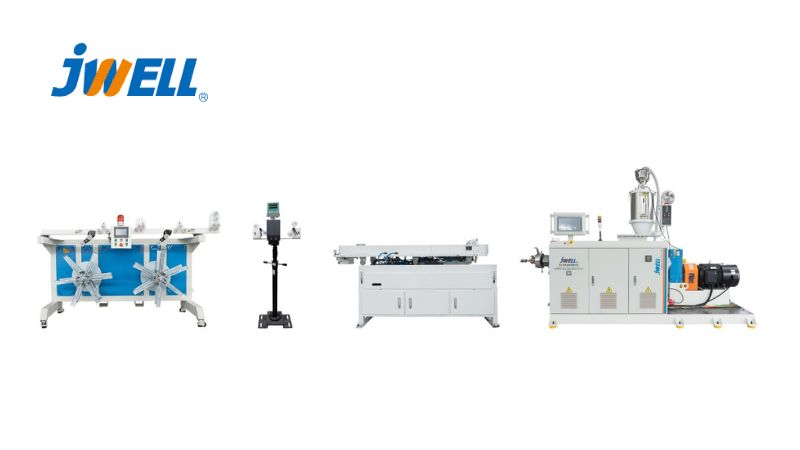
Een standaardextruder bestaat uit de volgende hoofdonderdelen:
|
Onderdeel
|
Functie
|
|
Trechter
|
Voert pellets of hars de machine in
|
|
Extruderschroef
|
Transporteert, smelt en mengt het polymeer
|
|
Extrudercilinder
|
Bevat en verwarmt het materiaal
|
|
Matrijs
|
Geeft de gesmolten kunststof vorm
|
|
Koelsysteem
|
Helpt het extrudaat zijn vorm te behouden
|
|
Afvoerunit en snijder
|
Trekt het eindproduct door en snijdt het af
|
Als u begrijpt dat het proces begint met toevoer en eindigt met koelen en kalibreren, wordt het veel eenvoudiger om de extrusie te beheersen.
Stap 2: Bereid de kunststof en extrusieapparatuur voor
Goede resultaten beginnen voordat de machine draait. Bij kunststofextrusie leidt een slechte voorbereiding later vaak tot een onregelmatige doorvoer, wisselende profielkwaliteit of degradatie van het polymeer.
Controleer eerst uw kunststofmateriaal. Zorg dat de hars, pelletgrootte en het polymeertype passen bij het product dat u wilt maken. Als het materiaal gedroogd moet worden, doe dat dan zorgvuldig. Vochtige kunststof kan luchtbellen en ruwe oppervlakken veroorzaken en de kwaliteit van het geëxtrudeerde product aantasten.
Inspecteer vervolgens de extrusieapparatuur. Controleer de trechter, schroef, matrijs, verwarmingsbanden, sensoren en koelleidingen. Verwijder achtergebleven gesmolten kunststof van de vorige productierun, vooral wanneer u van materiaal of kleur wisselt.
Gebruik vóór het opstarten deze eenvoudige checklist:
- Controleer of de trechter schoon is
- Controleer de kwaliteit van de hars of pellettoevoer
- Inspecteer de extrudercilinder en matrijs
- Controleer de verwarmingszones en meters
- Test de waterbaden of luchtkoeling
- Controleer of de afvoerunit en snijder goed zijn uitgelijnd
Een zorgvuldige voorbereiding bespaart later tijd, materiaal en frustratie.
Stap 3: Start de extruder en bouw een stabiele extrusielijn op
U kunt nu de extrusiemachine starten. Verwarm de extrudercilinder per zone en wacht tot de temperaturen stabiel zijn. Haast u niet in deze fase. De plastificering verloopt het best wanneer de verwarmde cilinder de juiste temperatuur bereikt en het materiaal gelijkmatig kan smelten.
Zodra de temperaturen goed zijn, start u de extruder op lage snelheid. Voer een kleine hoeveelheid kunststof via de trechter toe en laat de schroef het materiaal naar voren transporteren. Terwijl schroef en cilinder samenwerken, ontstaat druk en beweegt de polymeersmelt richting de matrijs.
Uw doel is nu nog niet maximale productie. U streeft naar een gelijkmatige, stabiele stroming.
Waarop letten tijdens het opstarten
- Smeltdruk
- Cilindertemperatuur
- Schroeftoerental
- Extruderopbrengst
- Oppervlaktoestand van het extrudaat
Als het materiaal schoksgewijs stroomt of ongelijkmatig uit de matrijs komt, verlaagt u de snelheid en controleert u de instellingen opnieuw. Veel operators maken de fout de snelheid te vroeg te verhogen. Een stabiele extrusielijn is altijd beter dan een snelle, instabiele lijn.
Stap 4: Beheers temperatuur, snelheid en productkwaliteit
Zodra de kunststof de matrijs verlaat, komt kwaliteitscontrole centraal te staan. Het polymeer is nog zacht, dus koeling, afvoersnelheid en kalibratie beïnvloeden allemaal het eindresultaat.
Tijdens het kunststofextrusieproces verlaat de smelt de matrijs om een profiel, plaat, buis of slang te vormen. Afhankelijk van de toepassing kan het gaan om plaatextrusie, profiel extrusie, slangextrusie, folie-extrusie of blaasfolie-extrusie. Verschillende producten vragen om verschillende matrijzen, maar de regel blijft hetzelfde: houd temperatuur en lijnsnelheid constant.
Dit zijn de belangrijkste controlepunten:
|
Controlepunt
|
Waarom dit belangrijk is
|
|
Warmte in de cilinder
|
Voorkomt onvoldoende smelten of verbranding
|
|
Schroeftoerental
|
Beïnvloedt de doorvoer en stabiliteit van de smelt
|
|
Matrijsdruk
|
Helpt een glad extrudaat te vormen
|
|
Koelsnelheid
|
Behoudt vorm en afmetingen
|
|
Snelheid van de afvoerunit
|
Houdt het profiel gelijkmatig
|
Ziet het extrudaat er ruw uit, controleer dan of de kunststof volledig is gesmolten. Zakt het in, dan is uw koelsysteem mogelijk te zwak. Als de afmetingen afwijken, zijn de snelheid van de afvoerunit en de extruderopbrengst mogelijk niet goed op elkaar afgestemd.
In deze fase van het extrusieproces maken operators echt het verschil voor de kwaliteit. Schermen en geavanceerde regelsystemen helpen, maar uw eigen ogen blijven belangrijk. Controleer oppervlak, dikte, vorm en consistentie over de hele productielengte.
Kleine aanpassingen op tijd kunnen een lange reeks afgekeurde producten voorkomen.
Stap 5: Schakel veilig uit en houd de extrusiemachine in goede staat
Een goede uitschakeling is bijna net zo belangrijk als een goede start. Als u de machine onzorgvuldig stopt, kan materiaal binnenin uitharden en de volgende productierun bemoeilijken.
Verminder de toevoer en de schroefsnelheid en spoel het systeem door, afhankelijk van het gebruikte materiaal. Reinig de matrijszone, inspecteer de trechter en noteer eventuele problemen tijdens de run. Dit is vooral belangrijk bij continue extrusie, omdat achtergebleven materiaal invloed kan hebben op de volgende start.
Dagelijks onderhoud omvat minimaal:
- De trechter en het matrijsfront reinigen
- De extruderschroef op slijtage controleren
- Verwarmingen en sensoren inspecteren
- Controleren op afzettingen in de extrudercilinder
- Trends in temperatuur en doorvoer registreren
Moderne extrusiemachines zijn ontworpen voor efficiënt gebruik, maar zelfs de beste extrusieapparatuur heeft regelmatig onderhoud nodig. Of u nu een enkelschroefs kunststofextruder gebruikt of dubbelschroefsextruders voor complexere mengprocessen, routineonderhoud helpt een constante productie en een langere levensduur van de machine te waarborgen.
Veelvoorkomende extrusieproblemen en snelle oplossingen
|
Probleem
|
Mogelijke oorzaak
|
Snelle oplossing
|
|
Ruw oppervlak
|
Te weinig warmte of slechte smelting
|
Verhoog de temperatuur iets en controleer het mengen
|
|
Verbrandingssporen
|
Oververhitting of materiaal dat te lang blijft zitten
|
Verlaag de temperatuur en spoel het systeem door
|
|
Ongelijkmatige buiswand
|
Matrijs en afvoerunit niet op elkaar afgestemd
|
Stel de centrering van de matrijs en de lijnsnelheid bij
|
|
Luchtbellen
|
Vochtige hars
|
Droog het materiaal vóór verwerking
|
|
Wisselende opbrengst
|
Onregelmatige toevoer of schroefsnelheid
|
Controleer de materiaalstroom in de trechter en de motorregeling
|
Veelgestelde vragen
Hoe start u een kunststofextrusiemachine veilig op?
Begin met het controleren van het materiaal, de verwarmingszones, de matrijs en het koelsysteem. Laat de extruder eerst op lage snelheid draaien en wacht tot het extrusieproces stabiel is voordat u de productie opvoert.
Welke materialen kunnen bij kunststofextrusie worden gebruikt?
Veel thermoplastische materialen zijn geschikt, waaronder PE, PP, PVC, PET en andere polymeermengsels. Het juiste materiaal hangt af van de specifieke eisen van de toepassing.
Waarom is temperatuurregeling zo belangrijk bij extrusie?
Als de kunststof te koud is, smelt deze mogelijk niet volledig. Is de temperatuur te hoog, dan kan de gesmolten kunststof degraderen, wat leidt tot een slechte profielkwaliteit en een instabiel extrusieproces.
Welke producten kunnen met kunststofextrusiemachines worden gemaakt?
Kunststofextrusiemachines worden vaak gebruikt voor buizen, slangen, kunststof folie, kunststofplaten, pellets en allerlei profielvormen.
Is extrusie beter dan spuitgieten?
Ze worden voor verschillende toepassingen gebruikt. Extrusie is geschikter voor doorlopende producten, terwijl spuitgieten wordt gebruikt voor afzonderlijke vormdelen.
Op zoek naar een betrouwbare fabrikant van kunststofextrusiemachines?
JWELL is een gespecialiseerde fabrikant van kunststofextrusiemachines en complete oplossingen voor extrusielijnen. We bieden een breed assortiment apparatuur voor buizen, profielen, platen, panelen, folies, compoundering, recycling en andere kunststofverwerkingstoepassingen.
Zoekt u een betrouwbare fabrikant of leverancier? Stuur ons een aanvraag. We helpen u graag de juiste extrusieapparatuur voor uw productiebehoeften te vinden.





