
Elija EVA para módulos probados y con prioridad en el coste; POE para una barrera contra la humedad, aislamiento eléctrico y resistencia al PID superiores; y EPE para combinar la adhesión del EVA con la protección del POE. En energía fotovoltaica, EPE significa EVA/POE/EVA coextruido, no espuma de polietileno expandido. Valide siempre el encapsulante en el apilamiento completo del módulo.
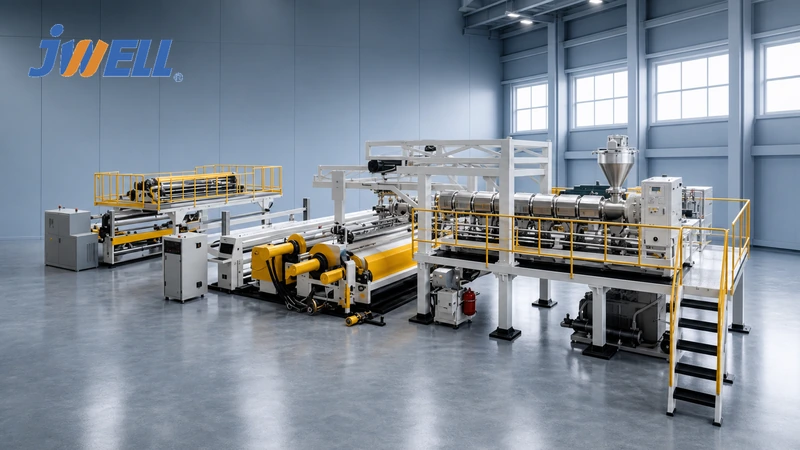
Funciones del encapsulante fotovoltaico
El encapsulante se sitúa entre las células solares y el vidrio frontal y posterior o la lámina trasera. Durante la laminación al vacío, se ablanda, fluye alrededor de las células y las interconexiones, elimina huecos y, según la formulación, reticula. Durante su vida útil debe conservar la adhesión y la transparencia, al tiempo que protege componentes eléctricos frágiles frente al calor, la humedad, la radiación ultravioleta y los esfuerzos mecánicos.
Entre las especificaciones importantes de compra figuran la transmitancia luminosa, la turbidez, la resistividad volumétrica, la tasa de transmisión de vapor de agua, la adhesión tras el envejecimiento, el contenido de gel para grados reticulables, la contracción, la uniformidad del espesor y la ventana de laminación. Estas propiedades corresponden a la formulación completa, no solo al polímero base. Los aditivos, estabilizadores, agentes de acoplamiento y la química de curado pueden hacer que dos películas de la misma familia tengan un rendimiento distinto.
Película EVA para encapsulado solar
El etileno-acetato de vinilo tiene una larga trayectoria de fabricación en módulos de silicio cristalino. Ofrece buena transparencia, adhesión al vidrio consolidada, amplia disponibilidad y un comportamiento de laminación conocido. La experiencia de proceso y su coste lo convierten en una opción práctica para muchos diseños convencionales de módulos.
Las formulaciones de EVA suelen utilizar reticulación con peróxido durante la laminación. El control del proceso debe garantizar un curado adecuado sin generar burbujas, contracción excesiva ni daños en las células. El contenido de gel se usa a menudo como indicador de reticulación, pero debe evaluarse junto con la resistencia al pelado, el rendimiento óptico y los resultados de envejecimiento.
La principal preocupación relacionada con la fiabilidad es que el EVA puede degradarse por la acción del calor, la humedad y la radiación UV. En condiciones de degradación, su química puede generar ácido acético, que podría contribuir a la corrosión y a problemas en las interfaces. Los sistemas modernos de estabilización y los diseños de módulos mitigan el riesgo, por lo que la familia del material, por sí sola, no debe considerarse una predicción de la vida útil en campo.
El EVA suele ser adecuado cuando: el diseño del módulo está probado con EVA, la prioridad es el coste y la productividad de laminación, y los datos de cualificación demuestran un rendimiento aceptable frente al calor húmedo, la radiación UV, los ciclos térmicos y la degradación inducida por potencial.
Película POE para encapsulado solar
Los encapsulantes de elastómero de poliolefina se valoran por su baja permeabilidad a la humedad, su elevada resistividad eléctrica y su resistencia a la degradación asociada a la química del EVA que genera ácidos. Estas características hacen que el POE resulte atractivo para diseños de módulos sensibles a la humedad, de alto voltaje y con células avanzadas, incluidos muchos productos de doble vidrio y bifaciales.
El POE no es automáticamente compatible con un proceso de EVA sin modificaciones. Puede tener una ventana de laminación más estrecha o distinta, un comportamiento de adhesión diferente y mayor sensibilidad a la manipulación o a la formulación. Tampoco debe suponerse que los productos de POE reticulables y las poliolefinas termoplásticas sean idénticos.
La película POE suele costar más que el EVA convencional y puede requerir un control cuidadoso del tratamiento superficial, el almacenamiento, la disposición de capas y la laminación. Su valor debe medirse según la fiabilidad a nivel del módulo y el riesgo para la producción de energía, no solo por el precio de la resina.
El POE suele ser adecuado cuando: la barrera contra la humedad y el aislamiento eléctrico son prioridades; el módulo emplea una arquitectura de tipo n, bifacial u otra sensible al PID; y el fabricante puede cualificar la adhesión y la laminación con el vidrio, la célula y la lámina posterior seleccionados.
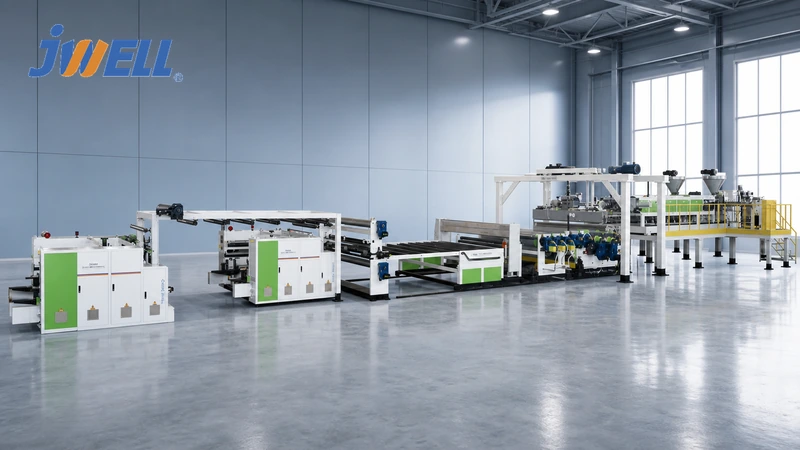
Película de encapsulado solar coextruida EPE
EPE utiliza capas exteriores de EVA alrededor de un núcleo de POE o a base de poliolefina. Este concepto sitúa EVA en las interfaces de unión para ofrecer un comportamiento de adhesión y laminación conocido, mientras que la capa interna de poliolefina mejora las propiedades barrera frente a la humedad y las propiedades eléctricas.
Esta estructura híbrida puede reducir los costes frente a una película POE de espesor completo y quizá sea más fácil de integrar en un proceso de fabricación de módulos orientado al EVA. Sin embargo, el rendimiento depende en gran medida de la proporción de capas, la química del núcleo, la compatibilidad entre capas y que cada capa reticule según lo previsto. «EPE» no designa una formulación normalizada única.
La estructura multicapa también impone requisitos de producción. El espesor de las capas debe mantenerse uniforme en todo el ancho, las interfaces deben ser estables y el proceso de bobinado debe evitar el bloqueo o la deformación. Una bobina visualmente aceptable aún puede tener una proporción incorrecta del núcleo, por lo que son importantes la dosificación gravimétrica y la trazabilidad del proceso.
El EPE suele ser adecuado cuando: el fabricante del módulo busca mejorar el rendimiento barrera y eléctrico sin asumir el coste completo o el cambio de proceso de un encapsulado totalmente de POE, y dispone de datos de cualificación para el producto coextruido exacto.
EVA vs. POE vs. EPE: comparación práctica
| Factor de decisión | EVA | POE | EPE (EVA/POE/EVA) |
| Madurez comercial | Muy alta | Alta y en crecimiento | Alta y en crecimiento |
| Coste relativo del material | Normalmente el más bajo | Normalmente el más alto | A menudo entre EVA y POE |
| Barrera contra la humedad | Moderada | Por lo general, más eficaz | Mejor que EVA; depende del núcleo y la proporción |
| Aislamiento eléctrico/resistencia al PID | Depende de la formulación y el módulo | Por lo general, una ventaja clave | Diseñado para superar a EVA |
| Adhesión/familiaridad con el proceso | Bien establecidas | Requiere una cualificación cuidadosa | Las capas exteriores de EVA pueden facilitar una unión conocida |
| Complejidad de fabricación | Es posible un proceso de una sola capa | Es posible un proceso de una sola capa | Requiere coextrusión precisa |
| Mejor aplicación | Diseños convencionales probados | Diseños de alta fiabilidad y sensibles a la humedad | Equilibrio entre coste y rendimiento |
Estas son comparaciones orientativas, no valores garantizados. Solicite datos al proveedor de la película para el grado exacto y ensaye el apilamiento completo del módulo.
Adapte el encapsulante a la arquitectura del módulo
En un módulo con vidrio y lámina posterior, esta última contribuye al rendimiento frente a la humedad y al aislamiento eléctrico, por lo que la selección del encapsulante debe considerar ambos elementos. En los módulos de doble vidrio, la entrada de humedad por los bordes, la química de las células y la alta tensión del sistema pueden hacer especialmente importantes la resistividad del encapsulante y su rendimiento barrera. Los módulos bifaciales también requieren un buen rendimiento óptico en ambas caras.
Las tecnologías avanzadas de tipo n, la metalización fina y los objetivos de larga vida útil han aumentado la atención prestada al movimiento iónico, la corrosión y el PID. Sin embargo, cambiar de familia de polímeros sin volver a cualificar la adhesión, el curado y la tensión térmica puede crear nuevos riesgos. Utilice un enfoque estructurado de diseño de experimentos en lugar de comparar una sola propiedad.
Ensayos de cualificación que conviene solicitar
Revise tanto los datos de la película entrante como los resultados del módulo laminado:
- Espesor de la película y perfil transversal
- Transmitancia óptica, turbidez e índice de amarilleamiento
- Resistividad volumétrica y rendimiento dieléctrico
- Tasa de transmisión de vapor de agua en las condiciones indicadas
- Comportamiento de curado y contenido de gel, cuando corresponda
- Contracción libre y estabilidad dimensional
- Adhesión por pelado al vidrio y a la lámina posterior exactos después del envejecimiento
- Calor húmedo, ciclos térmicos, congelación con humedad y exposición UV
- Ensayos PID con la polaridad y la tensión del sistema previstas
- Inspección por electroluminiscencia antes y después de la laminación
- Comprobaciones de la sección transversal para detectar burbujas, huecos y desplazamiento de células
La cualificación debe seguir las normas y los requisitos del cliente del mercado de destino. Los ensayos acelerados permiten identificar riesgos comparativos, pero no garantizan una vida útil específica en campo.
Requisitos de la línea de producción para obtener una película uniforme
Una línea de película encapsulante debe ofrecer una historia térmica reducida, dosificación precisa, temperatura estable de la masa fundida, espesor uniforme, textura superficial controlada y bobinado limpio. Para EPE, cada extrusora debe mantener la proporción de capa requerida en todo el ancho y el intervalo de velocidad. La medición en línea y el control de bucle cerrado ayudan a limitar las variaciones de espesor, mientras que la filtración y la manipulación limpia de materiales reducen los geles y la contaminación.
La temperatura y el estado superficial de los rodillos de enfriamiento influyen en la calidad óptica y la contracción. La tensión de bobinado debe evitar el desplazamiento telescópico, el bloqueo y la deformación. La gestión de recetas, la trazabilidad y la inspección en línea de defectos adquieren cada vez más valor para el suministro de módulos de gran volumen.
La línea de JWELL línea de extrusión de película solar EVA/POE está destinada a la producción de película encapsulante de precisión. Los fabricantes que consideren aplicaciones más amplias entre capas también pueden consultar la línea de extrusión de película EVA/POE/PVB/SGP.
Tome la decisión con datos del módulo completo
Elija EVA cuando una configuración consolidada y rentable haya superado las pruebas de fiabilidad requeridas. Elija POE cuando la barrera contra la humedad, la resistividad y la protección de células avanzadas justifiquen el coste y los requisitos de proceso. Elija EPE cuando una estructura EVA/POE/EVA validada ofrezca el mejor equilibrio entre comportamiento de las interfaces, rendimiento barrera y economía.
Si tiene previsto fabricar una o varias de estas películas, envíe a JWELL la familia de formulación, la estructura de capas, el ancho, el espesor, la producción, el patrón superficial, las especificaciones de bobinado y el protocolo de calidad. Póngase en contacto con el equipo de extrusión de película de JWELL para desarrollar una configuración de línea y un plan de ensayos para la película de encapsulado solar que necesita.





