
Обирайте EVA для перевірених модулів, де важлива вартість; POE — для кращого бар’єра від вологи, електричної ізоляції та стійкості до PID; EPE — щоб поєднати адгезію EVA із захистом POE. У фотоелектричних системах EPE означає співекструдовану структуру EVA/POE/EVA, а не спінений поліетилен. Завжди перевіряйте інкапсуляційний матеріал у повній структурі модуля.
Що має забезпечувати інкапсулянт для фотоелектричних модулів
Інкапсулянт розташований між сонячними елементами та переднім склом і заднім склом або заднім листом. Під час вакуумного ламінування він розм’якшується, обтікає елементи й міжз’єднання, видаляє порожнини та, залежно від рецептури, зшивається. Під час експлуатації він має зберігати адгезію й прозорість, захищаючи крихкі електричні компоненти від тепла, вологості, ультрафіолету та механічних навантажень.
До важливих специфікацій закупівлі належать світлопропускання, помутніння, питомий об’ємний опір, швидкість проникнення водяної пари, адгезія після старіння, вміст гелю для матеріалів, що зшиваються, усадка, рівномірність товщини та діапазон ламінування. Ці властивості визначає вся рецептура, а не лише базовий полімер. Добавки, стабілізатори, з’єднувальні агенти й хімія затвердіння можуть зумовити різну поведінку плівок одного сімейства.
Плівка EVA для інкапсуляції сонячних модулів
Етиленвінілацетат має тривалу історію застосування у виробництві модулів із кристалічного кремнію. Він забезпечує добру прозорість, перевірену адгезію до скла, широкі можливості постачання та добре вивчені характеристики ламінування. Накопичені знання про процес і вартість роблять його практичним вибором для багатьох стандартних конструкцій модулів.
У рецептурах EVA під час ламінування зазвичай застосовують пероксидне зшивання. Потрібно контролювати процес, щоб забезпечити достатнє затвердіння без бульбашок, надмірної усадки чи пошкодження елементів. Вміст гелю часто використовують як один із показників зшивання, але його слід оцінювати разом із міцністю відшаровування, оптичними властивостями та результатами старіння.
Основне занепокоєння щодо надійності полягає в тому, що EVA може деградувати під дією тепла, вологи й ультрафіолету. За умов деградації внаслідок хімічних реакцій може утворюватися оцтова кислота, яка здатна сприяти корозії та проблемам на межі шарів. Сучасні пакети стабілізації та конструкції модулів зменшують ризик, тому саме сімейство матеріалів не слід вважати прогнозом строку служби у польових умовах.
EVA часто підходить, коли: конструкцію модуля перевірено з EVA, пріоритетами є вартість і продуктивність ламінування, а дані кваліфікації підтверджують прийнятні показники випробувань на вологе тепло, ультрафіолет, температурні цикли та потенційно індуковану деградацію.
Плівка POE для інкапсуляції сонячних модулів
Інкапсулянти на основі поліолефінового еластомеру цінують за низьку проникність вологи, високий питомий електричний опір і стійкість до деградації з утворенням кислот, пов’язаної з хімією EVA. Ці характеристики роблять POE привабливим для конструкцій модулів, чутливих до вологи, високої напруги й передових типів елементів, зокрема багатьох двосторонніх модулів і модулів зі склом з обох боків.
POE не сумісний автоматично з будь-яким процесом EVA без переналагодження. Для нього може бути потрібне вужче або інше вікно ламінування, адгезія може відрізнятися, а матеріал — бути чутливішим до поводження або вибору рецептури. Також не слід вважати ідентичними зшивний POE та термопластичні поліолефінові продукти.
Плівка POE зазвичай дорожча за масову EVA; для неї може знадобитися ретельний контроль оброблення поверхні, зберігання, укладання шарів і ламінування. Її цінність слід визначати за надійністю всього модуля та ризиком втрати вироблення енергії, а не лише за ціною смоли.
POE часто підходить, коли: високими пріоритетами є бар’єр від вологи й електрична ізоляція; модуль використовує n-тип, двосторонню або іншу архітектуру, чутливу до PID; виробник може підтвердити адгезію й ламінування з обраними склом, елементом і заднім листом.
Співекструдована плівка EPE для інкапсуляції сонячних модулів
У EPE зовнішні шари EVA оточують серцевину з POE або поліолефіну. Ця концепція розміщує EVA на межах з’єднання, зберігаючи звичні характеристики адгезії та ламінування, а внутрішній поліолефіновий шар поліпшує бар’єрні й електричні властивості.
Ця гібридна структура може коштувати менше, ніж плівка з повною товщиною POE, і її може бути легше інтегрувати в процес виробництва модулів, пристосований до EVA. Однак характеристики значною мірою залежать від співвідношення шарів, хімії серцевини, сумісності між шарами та належного зшивання кожного шару. «EPE» не є однією стандартизованою рецептурою.
Багатошарова структура також висуває виробничі вимоги. Товщина шарів має бути рівномірною по ширині полотна, межі між шарами — стабільними, а намотування не повинно спричиняти злипання чи деформацію. Навіть візуально якісний рулон може мати неправильне співвідношення серцевини, тому важливі гравіметричне дозування й простежуваність процесу.
EPE часто підходить, коли: виробник модулів прагне поліпшити бар’єрні й електричні характеристики, не переходячи на повну вартість або зміну процесу для суцільної інкапсуляції POE, і має дані кваліфікації для конкретного співекструдованого виробу.
EVA, POE та EPE: практичне порівняння
| Критерій рішення | EVA | POE | EPE (EVA/POE/EVA) |
| Комерційна зрілість | Дуже висока | Висока й зростає | Висока й зростає |
| Відносна вартість матеріалу | Зазвичай найнижча | Зазвичай найвища | Часто між EVA та POE |
| Бар’єр від вологи | Помірний | Зазвичай вищий | Кращий, ніж в EVA; залежить від серцевини та співвідношення шарів |
| Електрична ізоляція/стійкість до PID | Залежить від рецептури й конструкції модуля | Зазвичай одна з ключових переваг | Розроблена для поліпшення характеристик EVA |
| Адгезія/знайомий процес | Добре перевірена | Потребує ретельної кваліфікації | Шари EVA можуть забезпечити звичне з’єднання |
| Складність виробництва | Можливий одношаровий процес | Можливий одношаровий процес | Потребує точного співекструдування |
| Найкращий варіант застосування | Перевірені масові конструкції | Високонадійні конструкції, чутливі до вологи | Баланс ціни та характеристик |
Це орієнтовні порівняння, а не гарантовані значення. Запросіть у постачальника плівки дані для конкретної марки та випробуйте повну структуру модуля.
Узгодьте інкапсулянт з архітектурою модуля
У модулі зі склом і заднім листом внесок заднього листа у бар’єр від вологи й електричні характеристики означає, що інкапсулянт потрібно оцінювати разом із ним. У модулях зі склом з обох боків особливо важливими можуть бути проникнення вологи з країв, хімічний склад елементів і висока напруга системи, тому слід уважно оцінювати питомий опір і бар’єрні властивості інкапсулянта. Для двосторонніх модулів також потрібні високі оптичні характеристики з обох боків.
Передові n-type технології, точна металізація та вимоги до тривалого строку служби посилили увагу до переміщення іонів, корозії та PID. Водночас перехід на інші сімейства полімерів без повторної кваліфікації адгезії, затвердіння й термічних навантажень може створити нові ризики. Застосовуйте структурований підхід із плануванням експериментів, а не порівняння лише за однією властивістю.
Які кваліфікаційні випробування варто запросити
Перевірте дані як щодо вихідної плівки, так і результатів ламінування модуля:
- Товщина плівки та поперечний профіль
- Світлопропускання, мутність і індекс жовтизни
- Питомий об’ємний опір і діелектричні характеристики
- Швидкість проникнення водяної пари за зазначених умов
- Характеристики затвердіння та вміст гелю, якщо застосовно
- Вільна усадка та розмірна стабільність
- Міцність зчеплення після старіння з конкретним склом і заднім захисним шаром
- Випробування на вологе тепло, термоциклування, заморожування у вологому середовищі та УФ-випромінювання
- Випробування PID за полярності та напруги, передбачених для системи
- Перевірка електролюмінесценції до та після ламінування
- Перевірка поперечного перерізу на бульбашки, порожнини та зміщення комірок
Кваліфікацію слід проводити відповідно до стандартів і вимог замовників на цільовому ринку. Прискорені випробування дають змогу оцінити порівняльні ризики, але не гарантують конкретного строку служби в реальних умовах.
Вимоги до виробничої лінії для стабільного випуску плівки
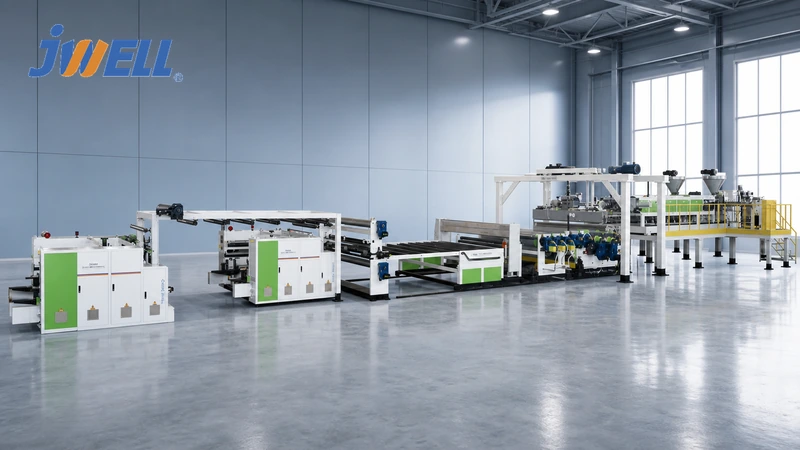
Лінія для виробництва плівки-інкапсулянта має забезпечувати низьке термічне навантаження, точне дозування, стабільну температуру розплаву, рівномірну товщину, контрольовану текстуру поверхні та чисте намотування. Для EPE кожен екструдер має підтримувати потрібне співвідношення шарів на всій ширині та в усьому діапазоні швидкостей. Онлайн-вимірювання та замкнений контур керування допомагають обмежити відхилення товщини, а фільтрація й чисте поводження з матеріалом зменшують кількість гелевих включень і забруднень.
Температура охолоджувального валка та стан його поверхні впливають на оптичну якість і усадку. Натяг під час намотування має запобігати телескопічному зміщенню рулону, злипанню та деформації. Керування рецептурами, простежуваність і онлайн-контроль дефектів стають дедалі важливішими для великосерійного постачання модулів.
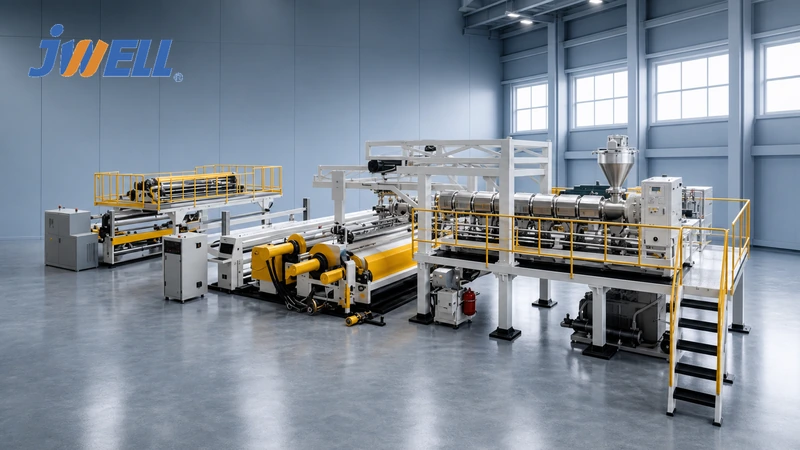
Конфігурації JWELL Лінія для екструзії сонячної плівки EVA/POE призначена для точного виробництва плівки-інкапсулянта. Виробники, які розглядають ширше застосування міжшарових матеріалів, також можуть ознайомитися з лінією для екструзії плівки EVA/POE/PVB/SGP.
Приймайте рішення на основі даних рівня модуля
Обирайте EVA, якщо зріла й економічно ефективна структура пройшла необхідні випробування на надійність. Обирайте POE, якщо бар’єр від вологи, питомий опір і захист сучасних комірок виправдовують його вартість і вимоги до процесу. Обирайте EPE, якщо перевірена структура EVA/POE/EVA забезпечує найкращий баланс між характеристиками меж шарів, бар’єрними властивостями та економічністю.
Якщо ви плануєте виробляти одну чи кілька з цих плівок, надішліть JWELL інформацію про сімейство рецептур, структуру шарів, ширину, товщину, продуктивність, малюнок поверхні, специфікацію намотування та протокол якості. Зв’яжіться з командою JWELL з екструзії плівки щоб розробити конфігурацію лінії та план випробувань для вашої цільової сонячної плівки-інкапсулянта.





