
Wählen Sie EVA für bewährte, kostenorientierte Module, POE für eine stärkere Feuchtigkeitsbarriere, elektrische Isolation und PID-Beständigkeit und EPE als ausgewogene Kombination aus EVA-Haftung und POE-Schutz. In der Photovoltaik bezeichnet EPE coextrudiertes EVA/POE/EVA und keinen Schaum aus expandiertem Polyethylen. Qualifizieren Sie das Verkapselungsmaterial stets im vollständigen Modulaufbau.
Anforderungen an ein PV-Verkapselungsmaterial
Das Verkapselungsmaterial liegt zwischen den Solarzellen und dem Frontglas sowie dem Rückglas oder der Rückseitenfolie. Bei der Vakuumlaminierung erweicht es, fließt um Zellen und Verbindungen, verdrängt Hohlräume und vernetzt je nach Formulierung. Im Betrieb muss es Haftung und Transparenz bewahren und empfindliche elektrische Komponenten vor Hitze, Feuchtigkeit, UV-Strahlung und mechanischer Beanspruchung schützen.
Wichtige Beschaffungsspezifikationen sind Lichttransmission, Trübung, spezifischer Volumenwiderstand, Wasserdampfdurchlässigkeit, Haftung nach Alterung, Gelgehalt bei vernetzenden Qualitäten, Schrumpfung, Dickenkonstanz und Laminierfenster. Diese Eigenschaften hängen von der gesamten Formulierung ab, nicht nur vom Basispolymer. Additive, Stabilisatoren, Haftvermittler und Vernetzungschemie können dazu führen, dass sich Folien derselben Materialfamilie unterschiedlich verhalten.
EVA-Solar-Verkapselungsfolie
Ethylenvinylacetat wird seit Langem in kristallinen Siliziummodulen eingesetzt. Das Material bietet gute Transparenz, bewährte Haftung auf Glas, breite Verfügbarkeit und ein vertrautes Laminierverhalten. Prozesskenntnis und Kostenposition machen es für viele konventionelle Moduldesigns zu einer praktikablen Wahl.
EVA-Formulierungen werden bei der Laminierung häufig mit Peroxiden vernetzt. Die Prozessführung muss eine ausreichende Aushärtung sicherstellen, ohne Blasen, übermäßige Schrumpfung oder Zellschäden zu verursachen. Der Gelgehalt dient oft als Indikator für die Vernetzung, sollte aber zusammen mit Schälfestigkeit, optischen Eigenschaften und Alterungsergebnissen bewertet werden.
Ein wesentliches Zuverlässigkeitsrisiko besteht darin, dass EVA durch Wärme, Feuchtigkeit und UV-Strahlung geschädigt werden kann. Bei der Zersetzung kann die Chemie des Materials Essigsäure erzeugen, die Korrosion und Probleme an Grenzflächen begünstigen kann. Moderne Stabilisierungspakete und Moduldesigns mindern dieses Risiko; allein aus der Materialfamilie lässt sich daher keine Lebensdauer im Feldeinsatz ableiten.
EVA eignet sich häufig, wenn: das Moduldesign mit EVA bewährt ist, Kosten und Laminierproduktivität Priorität haben und Qualifizierungsdaten eine ausreichende Beständigkeit gegen feuchte Wärme, UV-Strahlung, Temperaturwechsel und potenzialinduzierte Degradation belegen.
POE-Solar-Verkapselungsfolie
Verkapselungsmaterialien aus Polyolefin-Elastomer zeichnen sich durch geringe Feuchtigkeitsdurchlässigkeit, hohen elektrischen Widerstand und Beständigkeit gegen säurebildende Abbauprozesse aus, die mit der EVA-Chemie verbunden sind. Dadurch ist POE interessant für feuchtigkeitsempfindliche und hochspannungsfähige Moduldesigns sowie fortschrittliche Zelltechnologien, darunter viele Glas-Glas- und bifaziale Produkte.
POE ist nicht automatisch ein direkter Ersatz für EVA in einem bestehenden Prozess. Das Laminierfenster kann enger oder anders sein; auch Haftungsverhalten und Empfindlichkeit gegenüber Handhabung oder Formulierungswahl können abweichen. Vernetzendes POE und thermoplastische Polyolefinprodukte sind ebenfalls nicht gleichzusetzen.
POE-Folie ist in der Regel teurer als Standard-EVA und kann eine sorgfältige Kontrolle von Oberflächenbehandlung, Lagerung, Lay-up und Laminierung erfordern. Ihr Nutzen sollte anhand der Zuverlässigkeit des gesamten Moduls und des Risikos für den Energieertrag bewertet werden, nicht allein anhand des Harzpreises.
POE eignet sich häufig, wenn: Feuchtigkeitsbarriere und elektrische Isolation hohe Priorität haben, das Modul eine n-Typ-, bifaziale oder andere PID-empfindliche Architektur verwendet und der Hersteller Haftung und Laminierung mit dem ausgewählten Glas, der Zelle und Rückseitenfolie qualifizieren kann.
Coextrudierte EPE-Solar-Verkapselungsfolie
EPE besteht aus EVA-Deckschichten und einem Kern aus POE oder einem anderen Polyolefin. Die EVA-Schichten an den Haftflächen bieten vertraute Haftungs- und Laminierungseigenschaften, während die innere Polyolefinschicht die Feuchtigkeitsbarriere und elektrischen Eigenschaften verbessert.
Diese Hybridstruktur kann im Vergleich zu einer durchgehend aus POE bestehenden Folie Kosten senken und sich leichter in einen auf EVA ausgerichteten Modulprozess integrieren lassen. Die Leistung hängt jedoch stark vom Schichtverhältnis, der Kernchemie, der Kompatibilität der Schichten und der vorgesehenen Vernetzung jeder Schicht ab. „EPE“ bezeichnet keine standardisierte Formulierung.
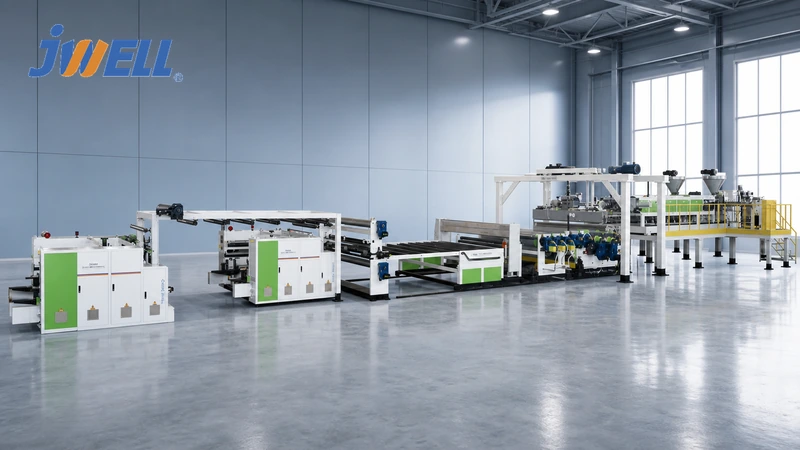
Der Mehrschichtaufbau stellt auch Anforderungen an die Produktion. Die Schichtdicke muss über die gesamte Bahnbreite gleichmäßig bleiben, die Grenzflächen müssen stabil sein und beim Wickeln dürfen keine Blockbildung oder Verformungen auftreten. Eine optisch einwandfreie Rolle kann dennoch ein falsches Kernverhältnis aufweisen; gravimetrische Dosierung und Prozessrückverfolgbarkeit sind daher wichtig.
EPE eignet sich häufig, wenn: der Modulhersteller eine verbesserte Barriere- und elektrische Leistung ohne die vollen Kosten oder Prozessänderungen einer vollständigen POE-Verkapselung anstrebt und Qualifizierungsdaten für das konkrete coextrudierte Produkt vorliegen.
EVA vs. POE vs. EPE: praktischer Vergleich
| Entscheidungsfaktor | EVA | POE | EPE (EVA/POE/EVA) |
| Marktreife | Sehr hoch | Hoch und zunehmend | Hoch und zunehmend |
| Relative Materialkosten | Meist am niedrigsten | Meist am höchsten | Oft zwischen EVA und POE |
| Feuchtigkeitsbarriere | Mittel | Im Allgemeinen stärker | Besser als EVA; abhängig von Kern und Schichtverhältnis |
| Elektrische Isolation / PID-Beständigkeit | Abhängig von Formulierung und Modul | Im Allgemeinen eine wesentliche Stärke | Auf Verbesserung gegenüber EVA ausgelegt |
| Haftung / Vertrautheit mit dem Prozess | Gut etabliert | Erfordert sorgfältige Qualifizierung | EVA-Deckschichten können eine vertraute Verklebung ermöglichen |
| Fertigungskomplexität | Einlagiger Prozess möglich | Einlagiger Prozess möglich | Präzise Coextrusion erforderlich |
| Geeignet für | Bewährte Standarddesigns | Zuverlässigkeitskritische und feuchtigkeitsempfindliche Designs | Kompromiss zwischen Kosten und Leistung |
Dies sind qualitative Vergleiche, keine garantierten Werte. Fordern Sie vom Folienlieferanten Daten für die konkrete Qualität an und prüfen Sie den vollständigen Modulaufbau.
Verkapselungsmaterial auf die Modularchitektur abstimmen
Bei einem Glas-Rückseitenfolien-Modul trägt die Rückseitenfolie zu Feuchtigkeitsbarriere und elektrischer Leistung bei; das Verkapselungsmaterial muss daher auf diese Kombination abgestimmt werden. Bei Glas-Glas-Modulen können Feuchtigkeitseintritt an den Kanten, Zellchemie und hohe Systemspannung den spezifischen Widerstand und die Barriereleistung des Verkapselungsmaterials besonders wichtig machen. Bifaziale Module benötigen zudem eine hohe optische Leistung auf beiden Seiten.
Fortschrittliche n-Typ-Technologien, feine Metallisierung und lange angestrebte Nutzungsdauern lenken die Aufmerksamkeit verstärkt auf Ionenwanderung, Korrosion und PID. Ein Wechsel der Polymerfamilie ohne erneute Qualifizierung von Haftung, Aushärtung und thermischer Beanspruchung kann jedoch neue Risiken schaffen. Verwenden Sie einen strukturierten Versuchsplan, statt nur eine einzelne Eigenschaft zu vergleichen.
Anzufordernde Qualifizierungsprüfungen
Prüfen Sie sowohl die Daten der angelieferten Folie als auch die Ergebnisse am laminierten Modul:
- Foliendicke und Querprofil
- Optische Transmission, Trübung und Gelbindex
- Spezifischer Volumenwiderstand und dielektrische Eigenschaften
- Wasserdampfdurchlässigkeit unter angegebenen Bedingungen
- Aushärtungsverhalten und Gelgehalt, sofern zutreffend
- Freie Schrumpfung und Maßbeständigkeit
- Schälhaftung auf dem konkreten Glas und der Rückseitenfolie nach Alterung
- Feuchte Wärme, Temperaturwechsel, Feucht-Frost-Prüfung und UV-Belastung
- PID-Prüfung bei vorgesehener Systempolarität und Spannung
- Elektrolumineszenzprüfung vor und nach der Laminierung
- Querschnittsprüfung auf Blasen, Hohlräume und Zellverschiebung
Die Qualifizierung sollte den Normen und Kundenanforderungen des Zielmarkts folgen. Beschleunigte Prüfungen ermöglichen einen relativen Risikovergleich, garantieren jedoch keine bestimmte Lebensdauer im Feldeinsatz.
Anforderungen an die Produktionslinie für gleichbleibende Folienqualität
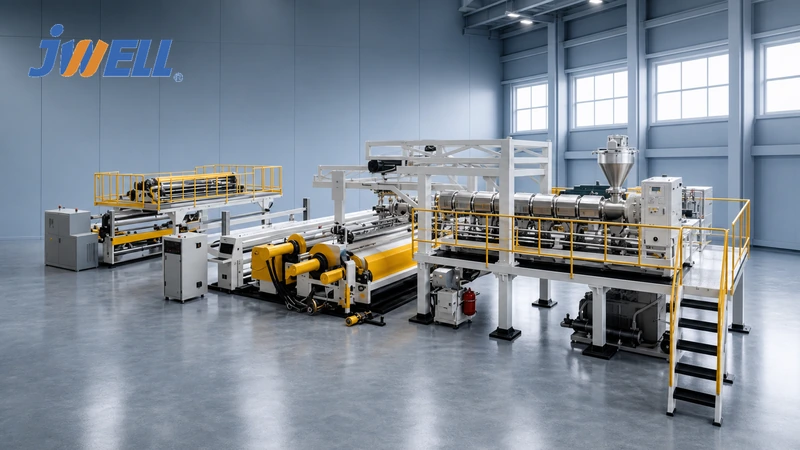
Eine Verkapselungsfolienlinie muss eine geringe thermische Vorbelastung, präzise Dosierung, stabile Schmelzetemperatur, gleichmäßige Dicke, kontrollierte Oberflächenstruktur und sauberes Wickeln gewährleisten. Bei EPE muss jeder Extruder das erforderliche Schichtverhältnis über die gesamte Breiten- und Geschwindigkeitsrange einhalten. Online-Messung und geschlossene Regelkreise begrenzen Dickenabweichungen; Filtration und saubere Materialhandhabung reduzieren Gele und Verunreinigungen.
Die Temperatur und der Zustand der Kühlwalzen beeinflussen optische Qualität und Schrumpfung. Die Wickelspannung muss Teleskopieren, Verblocken und Verformungen verhindern. Rezeptverwaltung, Rückverfolgbarkeit und Online-Fehlerprüfung gewinnen bei der Versorgung großer Modulmengen zunehmend an Bedeutung.
Die EVA/POE-Solarfolien-Extrusionsanlage ist für die präzise Herstellung von Verkapselungsfolien vorgesehen. Hersteller, die weitere Anwendungen für Zwischenschichten in Betracht ziehen, können auch die EVA/POE/PVB/SGP-Folienextrusionsanlage.
Entscheidung anhand von Daten auf Modulebene treffen
Wählen Sie EVA, wenn ein ausgereifter, kosteneffizienter Schichtaufbau die erforderlichen Zuverlässigkeitsprüfungen bestanden hat. Wählen Sie POE, wenn Feuchtigkeitsbarriere, spezifischer Widerstand und Schutz moderner Solarzellen die Kosten und Prozessanforderungen rechtfertigen. Wählen Sie EPE, wenn eine qualifizierte EVA/POE/EVA-Struktur das beste Gleichgewicht aus Grenzflächenverhalten, Barrierewirkung und Wirtschaftlichkeit bietet.
Wenn Sie eine oder mehrere dieser Folien herstellen möchten, teilen Sie JWELL die Formulierungsfamilie, den Schichtaufbau, die Breite, Dicke, Ausstoßleistung, Oberflächenprägung, Wickelspezifikation und das Qualitätsprotokoll mit. Kontaktieren Sie das JWELL-Team für Folienextrusion um eine Anlagenkonfiguration und einen Versuchsplan für Ihre gewünschte Solar-Verkapselungsfolie zu entwickeln.





