
Al solucionar problemas de extrusión de láminas de plástico, las líneas transversales periódicas no indican automáticamente que el husillo esté desgastado o desalineado. La marca puede ser transferida a la lámina por la calandra posterior, deberse a una tensión inestable entre la hilera y el arrastre o a un cizallamiento elevado en el labio de la hilera. Mida primero el espaciado de las líneas y, después, compruebe cada zona frente a una señal de la máquina antes de desmontar el husillo.
Empiece por el patrón, no por el husillo
La forma y la separación del defecto ofrecen el primer diagnóstico. Registre la distancia entre varias líneas consecutivas y compárela con la velocidad de línea, la velocidad de los rodillos y las tendencias de presión.
| Lo que se observa en la lámina | Zona más probable | Primera comprobación |
| Líneas muy regulares con una separación casi constante | Accionamiento de rodillos, engranajes, cadena o cojinete | Mida la separación y compárela con la frecuencia de los rodillos o engranajes |
| Bandas que se ensanchan o estrechan al cambiar la velocidad de línea | Desajuste de velocidad o inestabilidad de tensión | Compare la producción de la hilera con la velocidad de los rodillos y del arrastre |
| Ondas finas y densas con una superficie mate o rugosa | Cizallamiento elevado o fractura de la masa fundida | Compruebe la temperatura del labio de la hilera, la producción y el estado de la hilera |
| Grietas de termoformado locales en la misma dirección de máquina | Variación del calibre o zona sobrecalentada/delgada | Trace el espesor y revise la ventana de calentamiento |
Este enfoque basado primero en el patrón resulta especialmente útil en una línea completa de extrusión de láminas, donde el defecto puede aparecer después de que la masa fundida salga de la hilera.
Compruebe si la calandra de tres rodillos presenta vibración mecánica
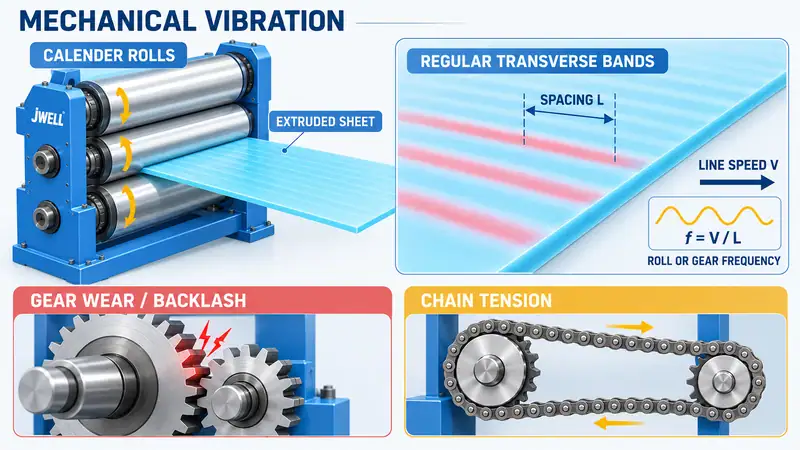
La calandra de tres o varios rodillos controla la refrigeración, el espesor y la reproducción de la superficie. Si las líneas transversales son muy regulares, inspeccione el accionamiento de los rodillos antes de cambiar la resina o extraer el husillo. Empiece por el reductor y los engranajes de acoplamiento de los rodillos. El desgaste localizado de los dientes, un diente dañado, un juego excesivo o un engrane deficiente pueden crear un pequeño impacto en cada revolución o ciclo de engrane. La superficie del rodillo transfiere entonces ese movimiento periódico a la lámina antes de que se solidifique por completo. Las transmisiones por cadena requieren la misma atención. Una cadena floja puede resbalar y oscilar; una cadena demasiado tensa puede ejercer un tirón repetido sobre el eje del rodillo. Inspeccione la tensión de la cadena, el desgaste de los piñones, el estado de los cojinetes, la alineación del acoplamiento y el bastidor de soporte de los rodillos. Si es posible, utilice un medidor de vibraciones sin contacto. Nunca acerque las manos a los rodillos en movimiento ni a una cadena expuesta; aísle y bloquee el equipo antes de cualquier inspección manual. Puede estimar la frecuencia de vibración a partir de la propia lámina: f = V / L. Aquí, f es la frecuencia del defecto, V es la velocidad de la lámina y L es la distancia medida entre dos líneas repetidas. Si la frecuencia calculada coincide con una rotación del rodillo, el engrane o un evento de la cadena, el diagnóstico mecánico cobra mucha más fuerza.
Compare la producción de la hilera, la velocidad de los rodillos y la tensión del arrastre
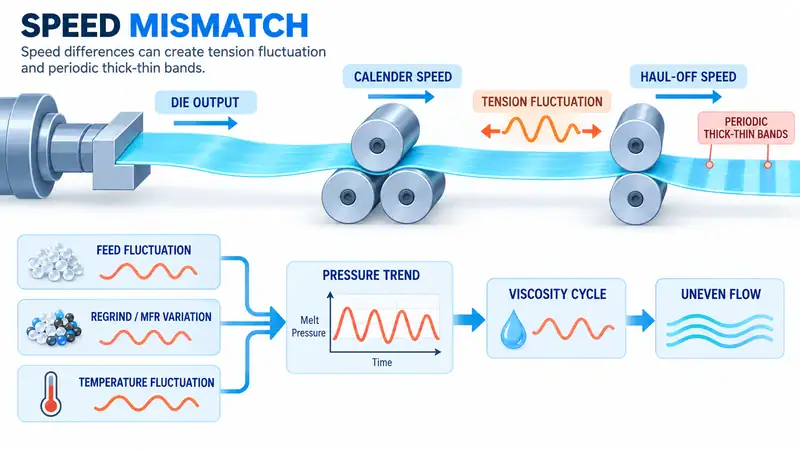
No todas las líneas transversales son marcas de vibración. Una lámina también puede presentar bandas periódicas gruesas y delgadas cuando la masa fundida se estira y se libera alternativamente entre la hilera, la calandra y el arrastre. La primera comprobación es la relación entre el suministro de masa fundida y la velocidad de los equipos posteriores. Si los rodillos o el arrastre tiran más rápido de lo que la masa fundida puede suministrarse, la lámina se estira y adelgaza; cuando disminuye la tracción, vuelve a engrosarse. Este ciclo de tensión puede aparecer incluso si los engranajes están en buen estado. Registre conjuntamente los siguientes valores en vez de leerlos por separado:
- Producción de la extrusora o velocidad del husillo
- Presión de la hilera y temperatura de la masa fundida
- Velocidad de la calandra y del arrastre
- Espesor medido de la lámina
Una presión que sube y baja a intervalos regulares indica una alimentación o una fusión inestable. Compruebe el porcentaje de material triturado, las diferencias de índice de fluidez entre lotes, la formación de puentes o la falta de alimentación en la garganta y las conexiones de las bandas calefactoras o los termopares. Un cambio importante en el material reciclado o en la fluidez de la masa fundida de la resina puede modificar la viscosidad lo suficiente como para alterar el flujo de la hilera. Estabilice la alimentación y el perfil de temperatura antes de aumentar la producción. La producción nominal no equivale a la producción comercializable; el grado de resina, el espesor, la capacidad de refrigeración y la tensión de los equipos posteriores definen la ventana estable.
Descartar cizallamiento elevado y fractura de la masa fundida
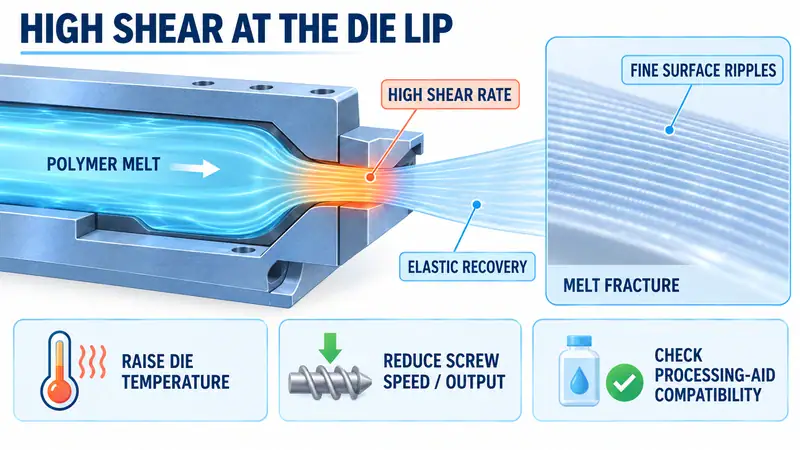
Las ondas finas y muy juntas con una superficie más oscura, rugosa o velada pueden indicar fractura de la masa fundida. Se trata de una inestabilidad superficial que aparece cuando la velocidad de cizallamiento local en el labio de la hilera supera lo que pueden admitir el polímero y la geometría de la herramienta. El polímero recupera elasticidad al salir de la hilera y deja un patrón rugoso repetitivo. Esta condición es distinta de la vibración de los engranajes. Normalmente se hace más visible al aumentar la producción o la velocidad del husillo y puede mejorar si disminuye la viscosidad de la masa fundida. Inspeccione el labio de la hilera para detectar depósitos, daños o una zona de salida inadecuada. Después, realice un solo ajuste controlado cada vez:
- Aumente ligeramente la temperatura de la hilera y del labio, por ejemplo 5-10°C, solo dentro de los límites de la resina y las herramientas.
- Reduzca la velocidad del husillo o la producción si lo permite el objetivo de fabricación.
- Confirme que las mallas, los canales de flujo y la hilera estén limpios y correctamente montados.
- Considere un auxiliar de procesamiento de polímeros compatible o un lubricante interno solo después de revisar los requisitos de materiales, contacto con alimentos, reciclaje y cliente.
Si al aumentar la temperatura se reducen las líneas mientras la vibración mecánica permanece sin cambios, los indicios apuntan a un problema de flujo o cizallamiento. Un aditivo no corregirá una hilera dañada, una alimentación inestable ni un estirado excesivo.
Siga una secuencia segura de diagnóstico en planta
Recopile pruebas antes de realizar varios ajustes a la vez.
- Mida el patrón.Registre al menos cinco separaciones entre líneas, la velocidad de línea, la anchura, el espesor, el grado de resina y la producción. Utilice la fórmula de frecuencia anterior.
- Cambie brevemente la velocidad.Compruebe si la separación aumenta proporcionalmente a la velocidad, permanece aleatoria o desaparece.
- Compare las tendencias e inspeccione de forma segura.Superponga la presión, la temperatura de la masa fundida, la velocidad del husillo, la velocidad de la calandra y la velocidad del arrastre. Empiece midiendo las vibraciones; si necesita inspeccionar de cerca, siga los procedimientos de bloqueo y consignación.
- Realice una prueba controlada.Ajuste la temperatura del labio de la hilera o la producción; después, trace el espesor a lo ancho y en la dirección de máquina.
Conserve una muestra de antes y después de cada prueba. Una superficie más lisa no resuelve el problema si cambian el espesor o el comportamiento de conformado.
Por qué el mismo defecto puede provocar grietas de termoformado
Las líneas periódicas pueden asociarse a rupturas locales durante el termoformado cuando también generan variaciones de espesor. Una banda delgada se calienta más rápido, se estira más y puede concentrar la deformación durante el conformado por vacío. Confirme la relación con un mapa de espesores y una prueba de conformado; compruebe también la temperatura de la lámina, el tiempo de calentamiento, la ayuda del macho, el momento del vacío y el espesor final de pared.
Cuándo contactar al proveedor de la línea
Solicite asistencia cuando el patrón persista tras las comprobaciones mecánicas, las pruebas de velocidad y un ensayo con temperatura estable. Tenga preparados los datos de la resina, la línea y el defecto para que el proveedor pueda distinguir el comportamiento del equipo de las condiciones del material o del conformado. Para una revisión específica de la línea, compare sus mediciones con la configuración de la línea de extrusión de láminas PP/PS. Las páginas de producto muestran una configuración de referencia, pero la hilera, la calandra, la refrigeración y los ajustes de control adecuados dependen del material y del espesor objetivo.
Preguntas frecuentes
¿Una línea transversal periódica siempre se debe al desgaste del husillo?
No. Una separación regular suele apuntar a la frecuencia del accionamiento de rodillos o de la cadena; la inestabilidad de presión y el cizallamiento en la hilera son otras causas frecuentes. Compruebe esas zonas antes de extraer el husillo.
¿Cómo puedo distinguir la vibración mecánica de la fractura de la masa fundida?
Mida la separación y cambie brevemente la velocidad de línea. Si la separación sigue la frecuencia de los rodillos o engranajes, es probable que la causa sea mecánica; una rugosidad fina que responda a la temperatura de la hilera o a la producción apunta a fractura de la masa fundida.
¿Aumentar la temperatura de la hilera puede eliminar las líneas?
Puede reducir la rugosidad relacionada con el cizallamiento al disminuir la viscosidad de la masa fundida, pero no reparará un engranaje desgastado, una cadena floja ni una alimentación inestable. Realice una prueba controlada de 5-10°C dentro de los límites de la resina y la hilera y, después, confirme el espesor.
Hable de su proceso de extrusión de láminas
Las líneas transversales periódicas son más fáciles de resolver cuando los datos del proceso acompañan a la muestra de lámina. Envíe a JWELL los datos del material y de fluidez de la masa fundida, la anchura y el espesor objetivo, la velocidad de línea, la producción, las horas de funcionamiento, las tendencias de presión y temperatura, la separación entre defectos, fotografías y muestras de fallos de termoformado. Nuestros ingenieros pueden utilizar esta información para revisar la ventana de proceso, la configuración de los equipos posteriores y el siguiente paso de diagnóstico. Contacte con JWELL para iniciar la conversación.





