
押出成形と射出成形は、根本的に異なる二つの製造プロセスです。押出成形では材料をダイから押し出し、同一断面の連続形状を作ります。一方、射出成形では溶融プラスチックを金型キャビティに射出し、複雑な形状の個別部品を製造します。どちらの方法が用途に適しているかを理解することで、生産効率、コスト、最終製品の品質を大きく改善できます。
押出成形とは?
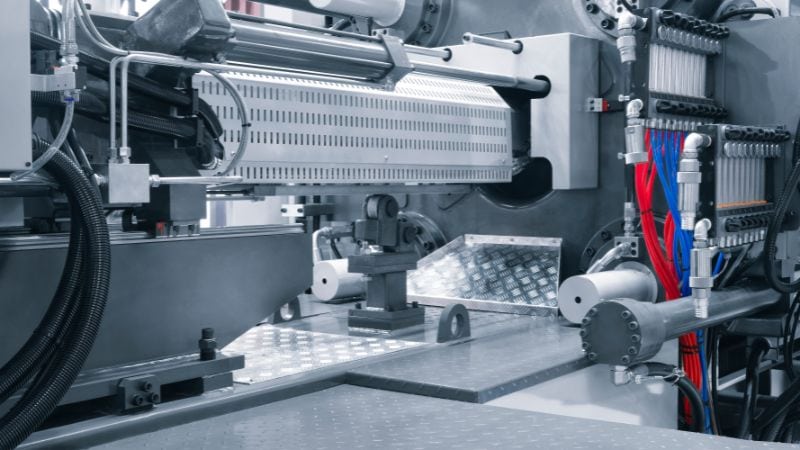
押出成形は、断面が一定の長尺部品を連続的に製造する方法です。プラスチックペレットをホッパーに投入すると、スクリュー機構が材料を加熱しながら前方へ搬送します。
押出には、材料を融点以上に加熱する熱間押出と、室温で行う冷間押出があります。 スクリューが溶融プラスチックを押し出すと圧力が高まり、最終形状を決める専用ダイから材料が押し出されます。
材料がダイを出ると、任意の長さに切断できる連続異形材が得られます。プラスチック押出の一般的な用途には、パイプ、チューブ、窓枠、ウェザーストリップ、ケーブル絶縁材があります。製造を止めずに連続運転できるため、均一形状の大量生産に適しています。個別の成形部品ではなく、長く均一な異形材が必要な場合に、連続押出は特に効率的です。
射出成形とは?
射出成形では、精度と細部の再現性に優れた三次元の個別部品を製造します。プラスチックペレットをホッパーに投入し、加熱された射出成形機のシリンダー内を移動させながら、スクリュー機構で加熱・溶融します。ペレットを均一な樹脂に溶融した後、高圧で金型へ射出します。
溶融プラスチックを高圧で射出成形金型に注入し、金型キャビティで部品を成形します。 スプルーとランナーが材料を金型の各部へ導き、隅々まで充填します。
金型が完全に充填されると、材料が冷却・固化します。次に金型が開き、完成部品が取り出されます。 冷却流路、ベント、突出し機構を適切に設計することが、金型の成否を左右します。
厳しい公差や細かな形状が必要な複雑部品には、射出成形が適しています。一回の成形サイクルで、ロゴ、模様、ねじ、スナップフィット形状などを備えた部品を製造できます。
押出成形と射出成形の主な違い
射出成形と押出成形では、製造方法、設計の自由度、コスト構造、材料効率が根本的に異なります。
製造方法 & 生産量
射出成形では個別の部品を製造し、 サイクル時間は通常30秒から数分です。 一方、押出成形では100~1,000+フィートの連続材を製造し、後で必要な長さに切断します。 この根本的な違いによって、それぞれの工程に適した製造目標も異なります。
設計の複雑さ & 精度
射出成形では、複雑な三次元形状 、細かなディテール、アンダーカット、ねじ、変化する肉厚に対応できます。射出成形用金型により、部品の全側面で厳しい公差と滑らかな表面仕上げを実現します。
押出成形は、全長にわたって断面が一定の二次元異形材に限られます。 内部空洞を持つ複雑な異形材も製造できますが、断面形状は端から端まで均一です。
比較
- 射出成形の 能力: 完全な3D形状、閉じた空洞、変化する形状
- 押出成形の 能力: 2D異形材、一定の 断面、直線形状
コスト構造
射出成形金型の製作には、数千ドルから数万ドルの初期投資が必要です。 ただし、 生産量が増えるほどプラスチック部品一個あたりのコストは大幅に低下するため、 5,000+個の大量生産では射出成形が費用対効果に優れます。
押出成形の金型費用は、射出成形用金型より約80%~90%低くなります。 押出製品のフィートあたりのコストは生産量による変化が比較的小さいため、 押出成形は小ロット生産やコスト重視のプロジェクトに適しています。
材料効率 & 廃棄物
どちらの工程でも廃棄物が発生しますが、その内容は異なります。 射出成形ではランナー、スプルー、ゲートから廃材が生じますが、多くのメーカーはこれを再生して生産に戻します。押出成形は連続生産中の廃材が少ない一方、端材や立ち上げ材はリサイクルが必要です。
一般に、単純な形状では押出成形のほうが材料を効率よく使えます。一方、複雑な形状では完成部品あたりの材料廃棄量が少なくなるため、射出成形の総合効率が優れます。
利点 & 欠点
押出成形:利点と欠点
特長
- 初期コストが低いため、 プラスチック押出 は比較的手軽に始められます。
- 連続生産により、停止せずに長尺品を製造できます
- 複数の材料に対応(プラスチックと金属、特にアルミニウム)
- 単純な 断面形状の製品を大量かつ低コストで生産できます
デメリット
- 形状の自由度に限界があり、複雑な三次元形状は成形できません
- 射出成形と比べて、選択できる材料が限られます
- 小ロットの複雑な部品では、単位当たりのコストが高くなります
- サイズに制約があり、部品の長さ方向で均一な 断面形状を保つ必要があります
射出成形: メリットとデメリット
特長
- 医療機器、おもちゃ、電子機器向けの 細部まで精巧な複雑形状
- 高精度により、公差の厳しい同一部品を安定して製造できます
- 金型 の準備が整えば、成形サイクルは30秒以内と高速です
- 自動車産業や包装業界向けに、多様な材料を選択できます
デメリット
- 金型 の初期費用が高額です
- 金型 の製作が必要なため、最初の部品ができるまでに時間がかかります
- ほとんどの場合、プラスチック に限られます
- 金型 の製作後に設計を変更すると、費用が高くなります
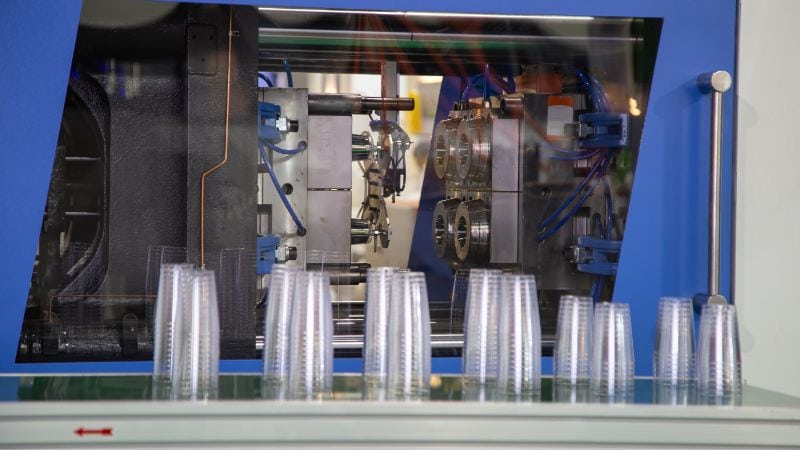
選び方:射出成形と押出成形の比較
最適な方法は、プラスチック部品の要件、生産量、予算という三つの重要な要素によって決まります。
次の条件に当てはまる場合は、プラスチック射出成形をお選びください:
- 細部まで作り込んだ複雑な3D形状
- 医療機器または高精度が求められる消費財
- きつい曲線、ねじ山、または精巧なデザインを備えた製品
- 厳しい寸法公差(±0.005インチ以下)
- 金型費用を回収できる大量生産(5,000個以上)
次の条件に当てはまる場合は、プラスチック押出成形をお選びください:
- 断面形状が一定の長尺・連続形状
- パイプ、チューブ、レール、またはウェザーストリップ
- 少量生産でもコスト効率に優れています
- 長さを変えて切断できる均一な異形材
- 金型の準備が早く、生産開始までの期間を短縮できます
次の三つの要素を検討してください
予算: 射出成形は初期投資が大きいものの、大量生産では経済的です。プラスチック押出成形は初期費用を抑えられるため、予算を重視するプロジェクトに適しています。
生産量: 複雑な同一部品を10,000個以上製造する場合、射出成形は一個当たりのコストを抑えられます。単純な異形材を長時間(5,000個未満)生産する場合は、押出成形が経済的です。
納期 & 柔軟性: 射出成形では金型の製作に数週間かかります。押出成形は金型の準備が早いため、生産開始までの期間を短縮できます。 また、設計変更も簡単で、費用を抑えられます。
Jwell:高性能押出設備のパートナー
当社では、 Jwell, 当社は R&D とハイテク製品の製造を専門としています プラスチック押出成形設備の研究開発と製造を専門としています。機械・電気分野の熟練エンジニアが、効率と製品品質を最大化する高精度な生産ラインをお届けします。生産規模の拡大から新規プロジェクトの立ち上げまで、グローバル市場での成功に必要な革新的な機械と技術サポートを提供します。
生産の最適化をお考えですか? Cお問い合わせ 詳細については、こちらをご覧ください。
よくある質問
押出成形と射出成形では、どちらが速いですか?
連続生産では、一般にプラスチック押出成形の方が速くなります。 プラスチック射出成形は、金型への充填、冷却、取り出しを含むサイクルで行います。複雑な部品を一つずつ短時間で製造する場合は、射出成形のサイクルが速く(30秒から数分)、大量の単純な異形材を連続生産する場合は、押出成形の方が全体の速度と生産能力に優れています。
押出成形と射出成形では、どちらが高品質な部品を製造できますか?
プラスチック射出成形では、より厳しい公差(±0.005インチまで)で部品を製造できます。 押出成形では、一般的な商業用途向けの公差となります。用途に必要な精度が高精度グレードか商業グレードかに応じて選択してください。
押出成形と射出成形の最小注文数量はいくつですか?
プラスチック押出成形は金型費用が大幅に低いため、最小注文数量を抑えられます。 プラスチック射出成形では通常、金型費用を回収するため、より多い数量(500–1,000個以上)が必要です。ただし、軟鋼またはアルミニウム製の試作用金型は、量産向けの焼入れ鋼製金型より大幅に低コストです。
押出成形で中空の異形材を製造できますか?
はい。プラスチック押出成形では、ダイの中心にマンドレルを使用して、パイプやチューブ を製造するのが一般的です。プラスチック射出成形では中空部品を成形できません。二つの部品を別々に設計してはめ合わせる必要があり、組立工程とコストが増加します。
射出成形または押出成形の後に、部品を加工できますか?
押出成形品には、切断、穴あけ、打ち抜き などの二次加工を施せます。射出成形品は金型からほぼ完成した状態で取り出されますが、仕上げ加工も可能です。どちらの成形方法も塗装、印刷、組立に対応しますが、押出成形の方が成形後の加工に柔軟に対応できます。





