
自宅の窓枠から自動車の複雑な部品まで、プラスチック異形材押出成形は身の回りの世界を形作る製造工程です。具体的にはどのような工程で、どのように機能するのでしょうか?
このガイドでは、異形材押出成形の工程と幅広い用途を解説し、それを支える先進設備をご紹介します。プラスチック押出設備の製造を世界規模でリードするJwellならではの視点から、この汎用性の高い工程を支える技術を説明します。
異形材押出成形とは?
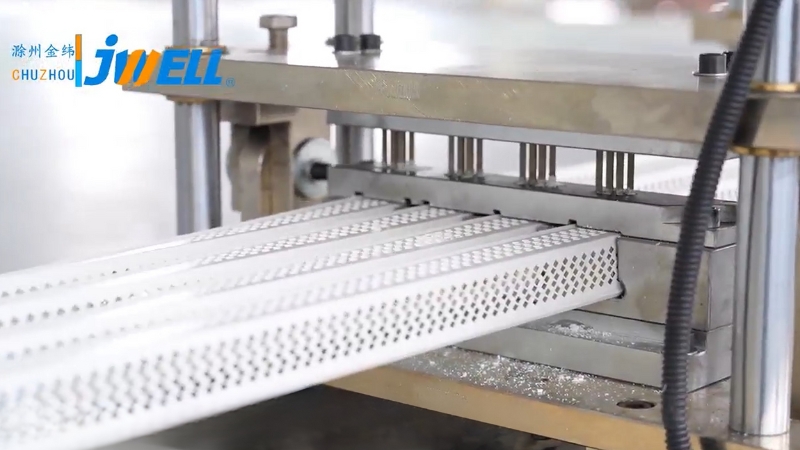
異形材押出成形は、断面形状が一定の製品を大量生産する工程です。チューブから歯磨き粉を押し出すと、チューブの口と同じ形で出てきます。これと同じ原理で、溶融プラスチックを高度に設計されたダイに通して成形します。
この工程では、単純なチューブやロッドから、複雑な多室構造の窓用異形材まで、連続形状を製造できます。押出製品は全長にわたって形状が均一で、複雑な断面も成形でき、さまざまな長さに切断できます。
異形材押出成形で使われる一般的な材料
異形材押出成形には、次のような熱可塑性材料を使用できます:
- PVC(ポリ塩化ビニル): 耐久性とコスト効率に優れ、パイプ、窓枠、外装材に広く使用されています。
- PE(ポリエチレン): 柔軟性に優れ、チューブ、袋、フィルムに使用されます。
- PP(ポリプロピレン): 自動車部品、包装材、消費財に使われる汎用性の高い材料です。
- ABS(アクリロニトリル・ブタジエン・スチレン): 剛性の高いプラスチックで、パイプ、継手、電子機器の筐体に使用されます。
- PC(ポリカーボネート): 強度と耐衝撃性を備え、安全メガネや自動車部品など幅広い用途に使用されます。
- アクリル(PMMA):透明性に優れ、光学的透明度と屋外安定性を備えた、剛性の高い熱可塑性材料です。透明または装飾用異形材に適しています。
- TPE/TPV:ゴムのようなシール性と柔軟性を持つエラストマー系熱可塑性樹脂です。一般的な押出ラインで加工でき、シールやウェザーストリップに適しています。
異形材押出機で製造できる製品
異形材押出成形の用途はほぼ無限です。この技術が日常生活でどのように使われているか、いくつか例を紹介します:
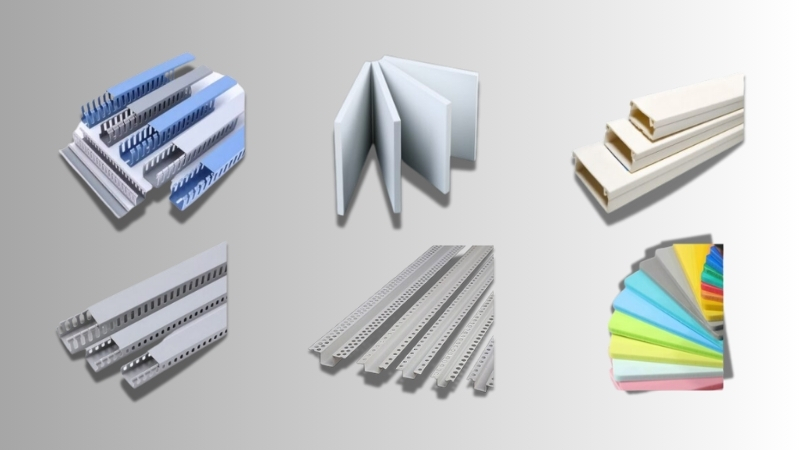
- 建築: 窓・ドア用異形材、外装材、デッキ材、手すり、パイプ、電線管。
- 自動車: シール材、トリム、チューブ、内装装飾部品。
- 電子機器: 電線被覆、ケーブルチャンネル、筐体。
- 医療: さまざまな用途のチューブ。
- 消費財: ホース、ガスケット、家電部品。
- 照明: LEDディフューザー、異形材。
異形材押出成形の工程:5つの手順
理想的な押出異形材を製造するには、各段階で高い精度が求められます。原料から完成品までの全工程が、途切れなく連続して進みます。
手順1:原料供給:
工程は通常、小さなペレットまたは顆粒状のプラスチック原料から始まります。原料をホッパーに投入し、押出機のシリンダーへ安定して供給します。
手順2:溶融・搬送:
シリンダー内部では、精密に設計された回転スクリューが材料を前方へ搬送しながら、シリンダーの熱と回転時の摩擦による強い加熱を加えます。この作用でプラスチックを均一に溶融し、成形に適した状態にします。
手順3:ダイからの押出:
溶融したプラスチックを圧力で専用設計のダイに通します。 ダイは工程の中核です。 複雑な形状の設計によって、異形材の最終形状が正確に決まります。
手順4:寸法調整と冷却:
ダイから出た異形材は高温で、まだわずかに変形しやすい状態です。すぐに冷却・寸法調整装置に通します。ここでは真空サイジングツールと水冷槽を組み合わせ、異形材を最終寸法に固化させて、精度と安定性を確保します。
手順5:引取りと切断:
「引取装置」が固化した異形材をつかみ、一定速度で生産ラインに沿って引き出します。寸法精度を維持するうえで重要な工程です。最後に、連続した異形材をのこぎりまたはカッターで希望の長さに切断します。
当社では、 Jwell当社の押出ラインは、原料の初期供給から最終切断まで、各段階で最高の性能と効率を実現する一体型システムとして設計されています。
異形材押出成形の4つの種類
基本工程はシンプルですが、用途の幅をさらに広げる複雑な押出成形方法もあります:
1. 単一材料押出成形
最も基本的な押出成形で、一種類のプラスチックを使って単純で均一な部品を製造します。基本的なPVCパイプ、ソリッドロッド、シンプルなトリムなどを、迅速かつ低コストで製造できます。
2. 共押出成形
二種類以上の異なる材料または色を一つの異形材に組み合わせる工程です。複数の材料を専用ダイに供給することで、剛性の高い構造コアと柔軟で耐候性のある外層など、異なる特性を持つ部品を一工程で成形できます。
3. 二硬度・三層押出成形
共押出成形の一種で、異なる硬度の材料を接合します。強度を持つ硬質プラスチックの芯と、柔らかく握りやすい外側を備えた工具のハンドルなど、剛性と柔軟性の両方が必要な部品の製造に最適です。
4. クロスヘッド押出成形(被覆成形)
電線やケーブルなどの芯材をプラスチック層で被覆する方法です。溶融プラスチックを周囲に押し出しながら、芯材を専用ダイの中心に通して継ぎ目のない外装を形成します。電線やケーブルの絶縁被覆に標準的に使用されます。
Jwell Machinery は、これらすべての工程に対応する総合生産ラインを設計・製造し、革新的で複雑な異形材を作るための先進的で信頼性の高い設備を提供します。
Jwellの異形材押出設備が選ばれる理由
Jwellは市場で最も先進的で信頼性の高い押出成形ソリューションの提供に取り組んでいます。異形材押出設備にJwellを選ぶ理由をご紹介します:
- 専門知識と革新: 当社は業界で数十年の経験を有し、高性能で信頼性の高い機械を開発するため、研究開発に取り組んでいます。
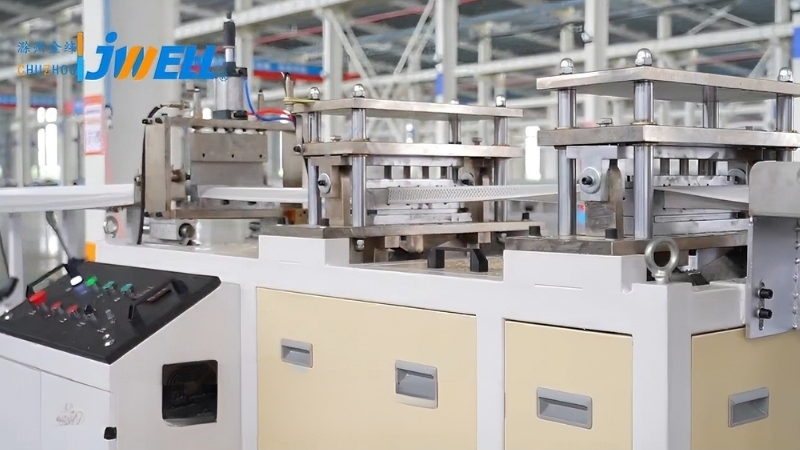
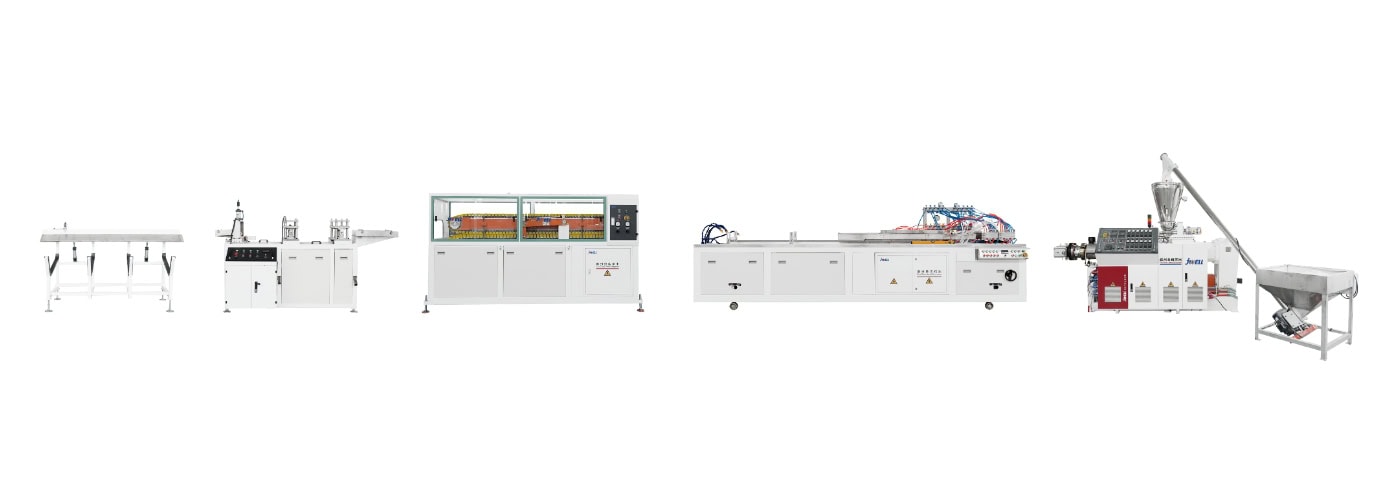
- 総合ソリューション: 押出機だけでなく、サイジング装置、引取装置、カッターなどの下流設備を含む、ターンキー式の押出ライン全体を提供します。
- カスタマイズ: 機械設備のソリューションを、お客様のニーズ、材料、最終製品に合わせてカスタマイズできます。
- グローバル展開とサポート: 世界各地に拠点を持ち、世界中のお客様にサービスとサポートを提供します。
次の 異形材の押出に用いられます。 プロジェクトを始める、または生産ラインをアップグレードする準備はできていますか? 今すぐJwellの専門家にお問い合わせください。 要件について相談し、事業に最適な押出成形ソリューションをご確認ください。
異形材押出成形に関するよくある質問(FAQ)
1. 押出成形工程における「ダイ」とは何ですか?
ダイは、押出異形材の最終形状を決める高度に設計された鋼製工具です。溶融プラスチックを精密に加工されたダイ開口部に通し、出てくるときに断面形状を形成します。ダイの設計と品質は、最終製品の精度と仕上がりを左右します。
2. 異形材押出成形で中空部品を製造できますか?
はい。ダイには一つ以上のピンまたはマンドレルを設計できます。プラスチックがその周囲を流れることで、異形材の内部に空洞が形成されます。窓用異形材や特定のチューブのような複雑な多室部品も、一工程で製造できます。
3. 押出製品はどのように冷却・仕上げますか?
ダイを出た高温で変形しやすい異形材は、通常水を満たした複数のサイジングツールと冷却槽を通してすぐに引き取られます。プラスチックを固化させ、最終寸法の精度を確保します。ライン下流で連続した異形材を所定の長さに切断し、印刷、穴あけ、接着剤の塗布なども行えます。
4. 押出成形と射出成形の主な違いは何ですか?
主な違いは、 押出成形では連続した直線状の部品を製造する ことです。断面形状は一定で(パイプや窓枠など)、一方、 射出成形では、閉じた金型内で個別の三次元製品を成形する (自動車のダッシュボードやプラスチック椅子など)方法です。押出成形は長く均一な形状、射出成形は複雑な単体製品に適しています。
5. 異形材押出成形を使う主なメリットは何ですか?
主なメリットは、 大量生産と低コストです。 大規模生産で 非常に高い効率を発揮します。また、 大きな設計自由度 があり、複雑な断面形状を成形できるうえ、 優れた表面仕上げを実現します。さらに、連続工程のため材料廃棄がごくわずかです。





