
Від віконних рам у вашому домі до складних компонентів автомобіля — екструзія пластикового профілю є виробничим процесом, що формує світ навколо нас. Що це таке і як саме працює?
У цьому посібнику ми розглянемо процес профільної екструзії, її широке застосування та сучасне обладнання, завдяки якому вона стала можливою. Як світовий лідер у виробництві обладнання для екструзії пластику, Jwell має унікальний погляд на технологію, що забезпечує універсальність цього процесу.
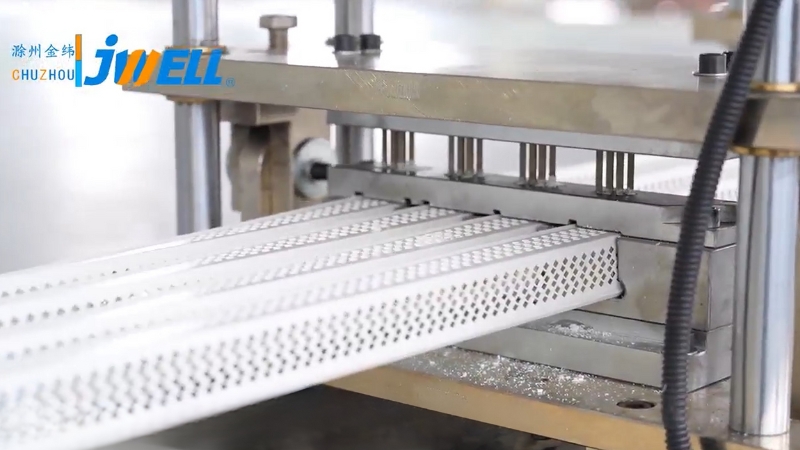
Що таке профільна екструзія?
По суті, профільна екструзія — це високопродуктивний виробничий процес для створення виробів із фіксованою формою поперечного перерізу. Уявіть, як зубна паста виходить із тюбика, набуваючи форми його отвору. Профільна екструзія працює за схожим принципом, але використовує розплавлений пластик і високотехнологічну екструзійну головку.
Цей процес дає змогу виготовляти безперервні профілі — від простих трубок і стрижнів до складних багатокамерних віконних профілів. Екструдовані вироби мають стабільну форму по всій довжині, дають змогу створювати складні поперечні перерізи та можуть нарізатися на відрізки різної довжини.
Поширені матеріали для профільної екструзії
Для профільної екструзії можна використовувати термопластичні матеріали, зокрема:
- PVC (полівінілхлорид): Широко використовується для труб, віконних рам і облицювання завдяки довговічності та економічності.
- PE (поліетилен): Відомий гнучкістю; використовується для трубок, пакетів і плівок.
- PP (поліпропілен): Універсальний матеріал для автомобільних деталей, пакування та споживчих товарів.
- ABS (акрилонітрилбутадієнстирол): Жорсткий пластик для труб, фітингів і корпусів електронного обладнання.
- PC (полікарбонат): Міцний, ударостійкий матеріал для широкого спектра застосувань, зокрема захисних окулярів і автомобільних компонентів.
- Акрил (PMMA): прозорий жорсткий термопластик із чудовою оптичною прозорістю та стійкістю до зовнішніх умов для прозорих або декоративних профілів.
- TPE / TPV: еластомерні термопластики, що забезпечують гумоподібну герметизацію та гнучкість, залишаючись придатними для переробки на стандартних екструзійних лініях для ущільнювачів і водозахисних профілів.
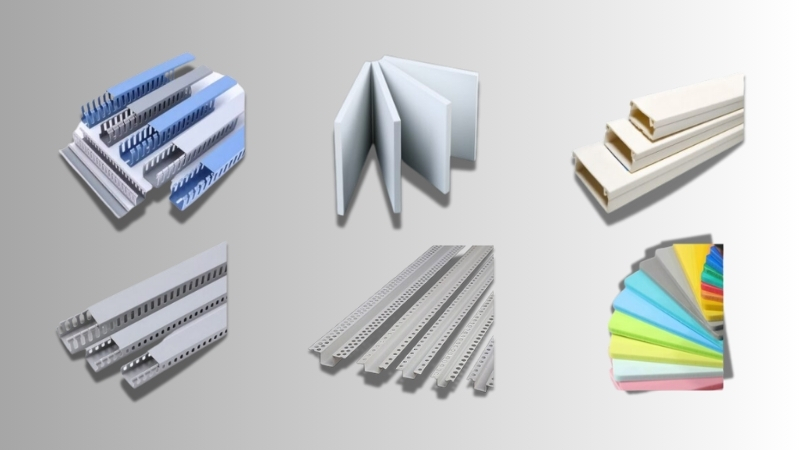
Що можна виготовляти на профільному екструдері
Сфери застосування профільної екструзії практично безмежні. Ось лише кілька прикладів використання цієї технології в повсякденному житті:
- Будівництво: Віконні та дверні профілі, облицювання, терасні настили, поручні, труби й кабельні канали.
- Автомобільна промисловість: Ущільнювачі, оздоблювальні елементи, трубки та декоративні деталі інтер’єру.
- Електроніка: Ізоляція проводів, кабельні канали та корпуси.
- Медицина: Трубки для різноманітного застосування.
- Споживчі товари: Шланги, прокладки та компоненти побутової техніки.
- Освітлення: Розсіювачі та профілі для LED-світильників.
Процес профільної екструзії: 5 етапів
Для отримання ідеального екструдованого профілю потрібна точність на кожному етапі. Увесь процес є безперервним переходом від сировини до готового виробу.
Етап 1: подавання сировини:
Процес починається з первинного пластику, зазвичай у вигляді невеликих гранул. Матеріал завантажують у бункер, звідки він рівномірно подається в циліндр екструдера.
Етап 2: плавлення та транспортування:
У циліндрі роботу виконує точно спроєктований обертовий шнек. Він переміщує пластик уперед і водночас піддає його інтенсивному нагріванню від циліндра та теплу тертя під час руху. У результаті пластик плавиться до однорідного стану й стає готовим до формування.
Етап 3: екструзія через головку:
Розплавлений пластик під тиском проходить через виготовлену на замовлення екструзійну головку. Екструзійна головка — серце процесу. Саме її складна конструкція визначає остаточну точну форму профілю.
Етап 4: калібрування та охолодження:
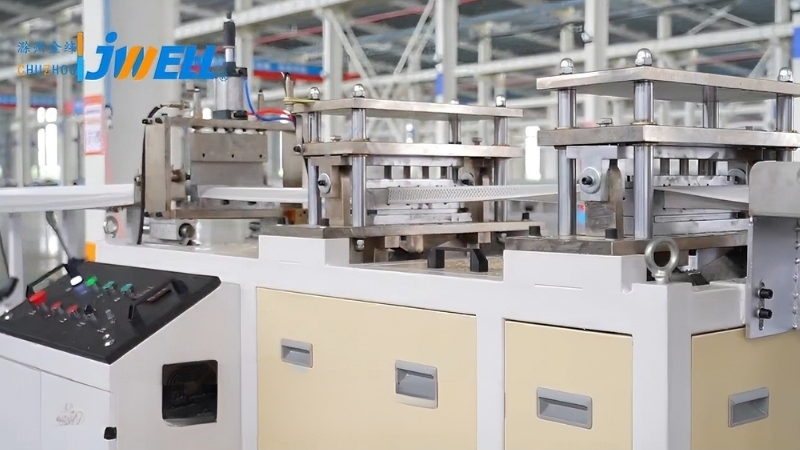
Профіль виходить із головки гарячим і ще трохи пластичним. Одразу після цього він проходить через вузол охолодження та калібрування. Тут вакуумні калібратори й водяні ванни спільно надають профілю остаточних розмірів, забезпечуючи точність і стабільність.
Етап 5: витягування та різання:
Витяжний пристрій захоплює затверділий профіль і тягне його виробничою лінією з постійною швидкістю. Це критично важливо для дотримання точності розмірів. На завершення безперервний профіль розрізають пилкою або різаком на відрізки потрібної довжини.
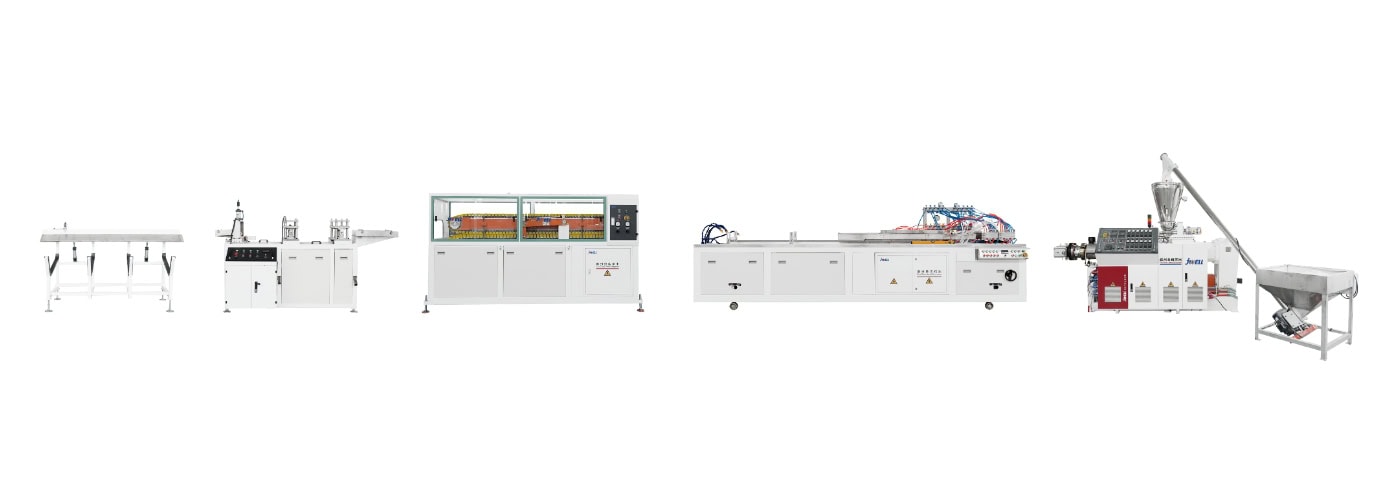
У Jwell, наші екструзійні лінії спроєктовані як повністю інтегровані системи, що забезпечують максимальну продуктивність та ефективність на кожному етапі — від початкового подавання матеріалу до остаточного різання.
Огляд 4 типів профільної екструзії
Хоча базовий процес простий, існує кілька складніших методів екструзії, які забезпечують ще більшу універсальність:
1. Екструзія з одного матеріалу
Це найпростіший різновид екструзії, у якому один тип пластику використовують для створення простої однорідної деталі. Це швидкий і економічно вигідний спосіб виробництва таких виробів, як базові труби PVC, суцільні стрижні та прості оздоблювальні елементи.
2. Співекструзія
Цей процес поєднує два або більше різних матеріалів чи кольорів в одному профілі. Подаючи кілька матеріалів у спеціальну екструзійну головку, можна за один етап створити деталь із різними властивостями, наприклад жорстким несним осердям і гнучким зовнішнім шаром, стійким до атмосферних впливів.
3. Екструзія матеріалів із різною твердістю та тришарова екструзія
Цей окремий різновид співекструзії з’єднує матеріали різної твердості. Він ідеально підходить для деталей, які мають бути водночас жорсткими й гнучкими, наприклад ручки інструмента з міцним пластиковим осердям і м’яким зручним зовнішнім покриттям.
4. Екструзія з поперечною головкою (або нанесення оболонки)
Цей метод використовують, щоб покрити осердя (наприклад, дріт або кабель) шаром пластику. Осердя проходить через центр спеціальної головки, а навколо нього екструдується розплавлений пластик, утворюючи суцільну зовнішню оболонку. Це стандартний процес ізоляції електричних проводів і кабелів.
Jwell Machinery Проєктує та виготовляє комплектні виробничі лінії для всіх цих процесів, постачаючи сучасне надійне обладнання, необхідне для створення інноваційних і складних профілів.
Чому варто обрати Jwell для придбання обладнання профільної екструзії?
У Jwell ми пишаємося тим, що пропонуємо найсучасніші та найнадійніші екструзійні рішення на ринку. Ось чому варто обрати нас, коли вам потрібне обладнання для профільної екструзії:
- Досвід та інновації: Ми маємо багаторічний досвід у галузі й зосереджені на дослідженнях і розробках, щоб створювати високопродуктивне та надійне обладнання.
- Комплексні рішення: Ми постачаємо не лише екструдер, а й повні екструзійні лінії під ключ, включно з обладнанням після екструдера: калібраторами, витяжними пристроями та різальними вузлами.
- Індивідуальне налаштування: Ми можемо адаптувати обладнання до ваших конкретних потреб, матеріалів і готових виробів.
- Глобальна присутність і підтримка: Ми працюємо в усьому світі та надаємо клієнтам підтримку в різних країнах.
Плануєте розпочати наступний профілів проєкт або модернізувати виробничу лінію? Зв’яжіться сьогодні з фахівцями Jwell щоб обговорити ваші вимоги й знайти ідеальне екструзійне рішення для вашого підприємства.
Поширені запитання (FAQ) про профільну екструзію
1. Що таке «екструзійна головка»?
Екструзійна головка — це високотехнологічний сталевий інструмент, який надає екструдованому профілю остаточної форми. Розплавлений пластик проходить крізь точно оброблений отвір головки й під час виходу набуває відповідної форми поперечного перерізу. Конструкція та якість головки критично важливі для точності розмірів і якості поверхні готового виробу.
2. Чи можна виготовляти порожнисті деталі методом профільної екструзії?
Так. Головки можна проєктувати з одним або кількома штифтами чи дорнами. Вони створюють порожнини всередині профілю, коли пластик обтікає їх. Так за один етап виготовляють складні багатокамерні деталі, наприклад віконні профілі та деякі типи трубок.
3. Як охолоджують і обробляють екструдовані вироби?
Після виходу з головки гарячий пластичний профіль одразу протягують через низку калібраторів і охолоджувальних ванн (зазвичай наповнених водою). Пластик твердне, а його остаточні розміри стають точними. Далі безперервний профіль розрізають на відрізки потрібної довжини; також можна виконувати друк, свердління або нанесення клею.
4. У чому основна відмінність між екструзією та литтям під тиском?
Основна відмінність полягає в тому, що екструзія створює безперервні лінійні деталі зі сталим поперечним перерізом (наприклад, трубу або віконну раму), тоді як лиття під тиском створює окремі тривимірні вироби у закритій формі (наприклад, автомобільну панель приладів або пластиковий стілець). Екструзію застосовують для довгих виробів сталої форми, а лиття під тиском — для складних окремих предметів.
5. Які основні переваги профільної екструзії?
Основними перевагами є висока продуктивність і низька собівартість. Це надзвичайно ефективно для великих виробничих серій. Крім того, забезпечується значна свобода проєктування складних поперечних перерізів і досягається чудова якість поверхні. Безперервний характер процесу також забезпечує дуже низький рівень матеріальних відходів.





