
Plastmasas profilu ekstrūzija ir ražošanas process, kas veido apkārtējo pasauli — no mājas logu rāmjiem līdz sarežģītām automobiļu detaļām. Kas tā īsti ir un kā tā darbojas?
Šajā ceļvedī iepazīsim profilu ekstrūzijas procesu, aplūkosim tā plašo pielietojumu un apspriedīsim modernās iekārtas, kas to padara iespējamu. Kā pasaules līderim plastmasas ekstrūzijas iekārtu ražošanā Jwell ir unikāls skatījums uz tehnoloģiju, kas nodrošina šī daudzpusīgā procesa darbību.
Kas ir profilu ekstrūzija?
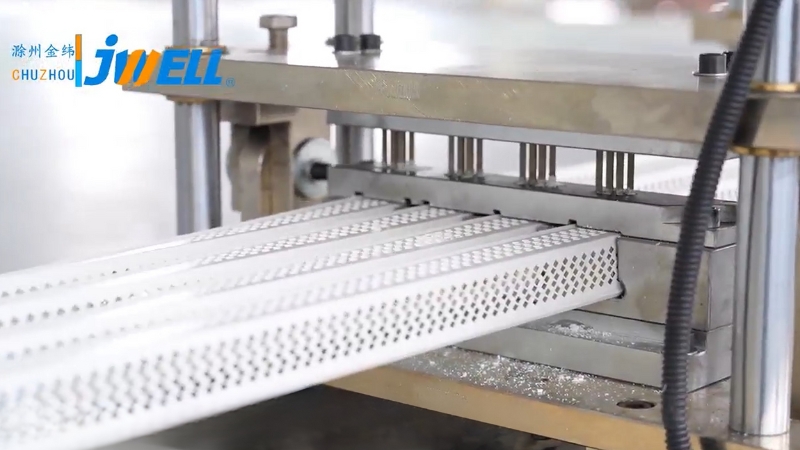
Pamatā profilu ekstrūzija ir lielas ražības ražošanas process, ko izmanto objektu izgatavošanai ar nemainīgu šķērsgriezuma profilu. Iedomājieties, ka izspiežat zobu pastu no tūbiņas — tā iznāk tūbiņas atveres formā. Profila ekstrūzija darbojas pēc līdzīga principa, taču izmanto izkausētu plastmasu un augsti inženierizstrādātu matricu.
Šis process ļauj izgatavot nepārtrauktas formas — no vienkāršām caurulēm un stieņiem līdz sarežģītiem logu profiliem ar vairākām dobēm. Ekstrudētajiem izstrādājumiem raksturīga vienāda forma visā garumā, iespēja veidot sarežģītus šķērsgriezumus un elastīga sagriešana dažādos garumos.
Profila ekstrūzijā izmantotie izplatītākie materiāli
Profila ekstrūzijā var izmantot termoplastus, tostarp:
- PVC (polivinilhlorīds): Izturības un izdevīguma dēļ plaši izmanto caurulēm, logu rāmjiem un apšuvumam.
- PE (polietilēns): Pazīstams ar elastību; izmanto caurulēm, maisiem un plēvēm.
- PP (polipropilēns): Daudzpusīgs materiāls, ko izmanto automobiļu detaļām, iepakojumam un patēriņa precēm.
- ABS (akrilnitrila butadiēna stirols): Cieta plastmasa, ko izmanto caurulēm, veidgabaliem un elektronikas korpusiem.
- PC (polikarbonāts): Izturīgs, triecienizturīgs materiāls dažādiem lietojumiem, tostarp aizsargbrillēm un automobiļu detaļām.
- Akrils (PMMA): caurspīdīgs, stingrs termoplasts ar teicamu optisko dzidrumu un noturību āra apstākļos, ko izmanto caurspīdīgiem vai dekoratīviem profiliem.
- TPE / TPV: elastomēri termoplasti, kas nodrošina gumijai līdzīgu blīvēšanu un elastību, vienlaikus paliekot apstrādājami standarta ekstrūzijas līnijās blīvēm un laikapstākļu aizsarglīstēm.
Ko var izgatavot ar profilu ekstrūderu
Profila ekstrūzijas pielietojums ir gandrīz neierobežots. Lūk, daži piemēri, kā šo tehnoloģiju izmanto ikdienā:
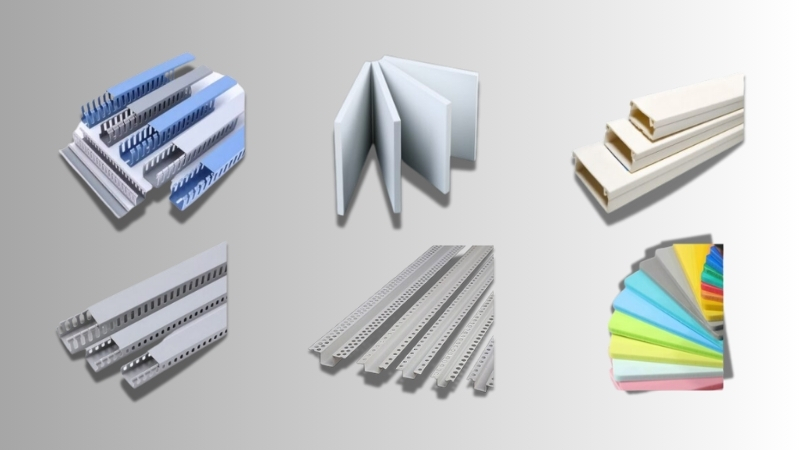
- Būvniecība: Logu un durvju profili, apšuvums, terases dēļi, margas, caurules un kanāli.
- Automobiļu nozare: Blīves, apdares elementi, caurules un salona dekoratīvās detaļas.
- Elektronika: Vadu izolācija, kabeļu kanāli un korpusi.
- Medicīna: Caurules dažādiem lietojumiem.
- Patēriņa preces: Šļūtenes, blīves un sadzīves tehnikas komponenti.
- Apgaismojums: LED gaismas izkliedētāji un profili.
Profila ekstrūzijas process: 5 posmu pārskats
Lai iegūtu nevainojamu ekstrudētu profilu, katrā posmā nepieciešama precizitāte. Viss process ir nepārtraukta plūsma no izejmateriāla līdz gatavajam produktam.
1. posms: izejmateriāla padeve:
Process sākas ar neapstrādātu plastmasu, parasti nelielu granulu veidā. Materiālu ieber piltuvē, kas to vienmērīgi padod ekstrūdera cilindrā.
2. posms: kausēšana un transportēšana:
Cilindra iekšpusē darbu veic precīzi konstruēta rotējoša gliemežvārpsta. Tā virza plastmasu uz priekšu, vienlaikus pakļaujot to intensīvam cilindra siltumam un berzei, ko rada tās kustība. Šī kombinācija izkausē plastmasu viendabīgā kausējumā, kas ir gatavs formēšanai.
3. posms: ekstrūzija caur matricu:
Izkausēto plastmasu zem spiediena izspiež caur īpaši izgatavotu matricu. Matrica ir procesa galvenā sastāvdaļa. Tās sarežģītā konstrukcija nosaka profila galīgo, precīzo formu.
4. posms: kalibrēšana un dzesēšana:
Profils iznāk no matricas karsts un vēl nedaudz plastisks. Tas nekavējoties nonāk dzesēšanas un kalibrēšanas iekārtā. Vakuuma kalibratori un ūdens dzesēšanas vannas kopā sacietina profilu līdz galīgajiem izmēriem, nodrošinot precizitāti un stabilitāti.
5. posms: vilkšana un griešana:
Vilkšanas ierīce jeb izvilcējs satver sacietējušo profilu un velk to pa ražošanas līniju nemainīgā ātrumā. Tas ir būtiski izmēru precizitātes uzturēšanai. Visbeidzot nepārtraukto profilu ar zāģi vai griezēju sagriež vajadzīgajā garumā.
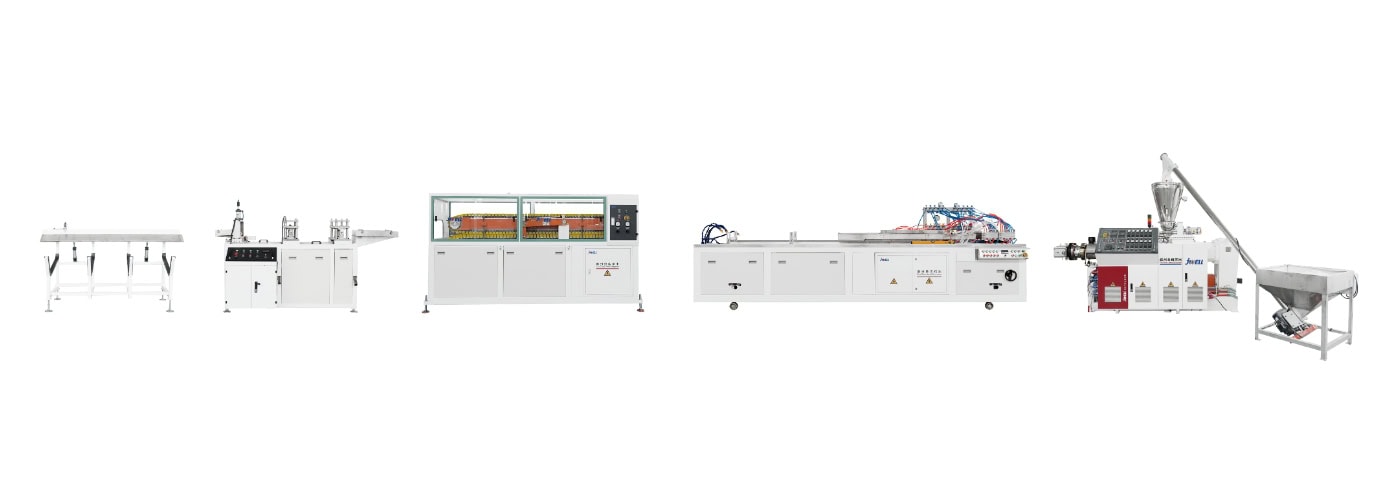
Kā ražošanas partneris Jwell, mūsu ekstrūzijas līnijas ir izstrādātas kā pilnībā integrētas sistēmas, lai nodrošinātu maksimālu veiktspēju un efektivitāti katrā posmā — no sākotnējās materiāla padeves līdz galīgajai griešanai.
Profila ekstrūzijas 4 veidu apskats
Lai gan pamatprocess ir vienkāršs, ir vairākas sarežģītākas ekstrūzijas metodes, kas nodrošina vēl lielāku daudzpusību:
1. Viena materiāla ekstrūzija
Šis ir visvienkāršākais ekstrūzijas veids, kurā no viena plastmasas veida izgatavo vienkāršu, viendabīgu detaļu. Tā ir vienkārša, ātra un ekonomiska metode tādu izstrādājumu ražošanai kā parastas PVC caurules, masīvi stieņi un vienkārši apdares elementi.
2. Koekstrūzija
Šajā procesā vienā profilā apvieno divus vai vairākus dažādus materiālus vai krāsas. Padodot vairākus materiālus īpašā matricā, vienā solī var izgatavot detaļu ar atšķirīgām īpašībām, piemēram, stingru nesošo serdi un elastīgu, pret laikapstākļiem izturīgu ārējo slāni.
3. Divu cietības pakāpju un trīskāršā ekstrūzija
Šis koekstrūzijas veids savieno materiālus ar atšķirīgu cietību. Tas ir ideāli piemērots detaļām, kurām jābūt gan stingrām, gan elastīgām, piemēram, instrumenta rokturim ar cietu plastmasas serdi stiprībai un mīkstu, ērtu ārējo pārklājumu.
4. Ekstrūzija ar krustgalvas matricu (apvalka uzklāšana)
Šo metodi izmanto, lai serdes materiālu, piemēram, vadu vai kabeli, pārklātu ar plastmasas slāni. Serdi padod caur īpašas matricas centru, kamēr ap to ekstrudē izkausētu plastmasu, izveidojot vienlaidus ārējo apvalku. Šādi standarta kārtā izolē elektrības vadus un kabeļus.
Jwell Machinery inženieri projektē un izgatavo pilnīgas ražošanas līnijas visiem šiem procesiem, nodrošinot inovatīvu un sarežģītu profilu izgatavošanai nepieciešamās modernās un uzticamās iekārtas.
Kāpēc izvēlēties Jwell profilu ekstrūzijas iekārtas?
Jwell lepojamies ar to, ka piedāvājam tirgū modernākos un uzticamākos ekstrūzijas risinājumus. Lūk, kāpēc profilu ekstrūzijas iekārtu vajadzībām izvēlēties mūs:
- Ekspertīze un inovācijas: Mums ir vairāku desmitgažu pieredze nozarē, un pētniecības un izstrādes darbā radām augstas veiktspējas un uzticamas iekārtas.
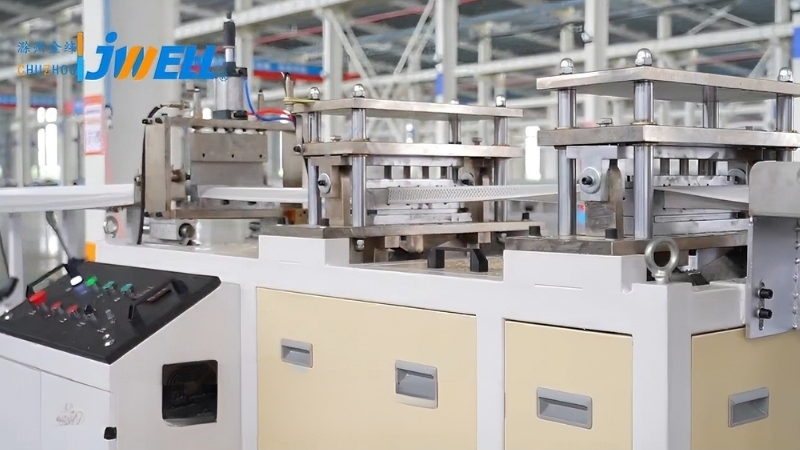
- Visaptveroši risinājumi: Piedāvājam ne tikai ekstrūderu, bet pilnīgas, gatavas lietošanai ekstrūzijas līnijas, tostarp pakārtotās iekārtas, piemēram, kalibratorus, izvilcējus un griezējus.
- Pielāgošana: Varam pielāgot iekārtu risinājumus jūsu vajadzībām, materiāliem un galaproduktiem.
- Globāla klātbūtne un atbalsts: Mums ir globāla klātbūtne, un mēs apkalpojam un atbalstām klientus visā pasaulē.
Vai esat gatavi sākt nākamo profila ekstrūzijā projektu vai modernizēt ražošanas līniju? Sazinieties ar Jwell speciālistiem jau šodien, lai apspriestu savas prasības un atrastu jūsu uzņēmumam piemērotāko ekstrūzijas risinājumu.
Biežāk uzdotie jautājumi (BUJ) par profilu ekstrūziju
1. Kas ir “matrica” ekstrūzijas procesā?
Matrica ir īpaši konstruēts tērauda instruments, kas piešķir ekstrudētajam profilam galīgo formu. Izkausētu plastmasu izspiež caur precīzi izgrieztu matricas atveri, un, izplūstot no tās, tā iegūst vajadzīgo šķērsgriezumu. Matricas konstrukcija un kvalitāte ir izšķiroša galaprodukta precizitātei un apdarei.
2. Vai profilu ekstrūzijā var izgatavot dobas detaļas?
Jā. Matricu var konstruēt ar vienu vai vairākām tapām vai serdeņiem. Plastmasai plūstot ap tiem, profilā veidojas tukšumi. Šādi vienā solī izgatavo sarežģītas detaļas ar vairākām dobumu sekcijām, piemēram, logu profilus un noteikta veida caurules.
3. Kā atdzesē un apstrādā ekstrudētus produktus?
Pēc izplūšanas no matricas karsto, plastisko profilu nekavējoties izvelk caur kalibratoru un dzesēšanas vannu sistēmu (parasti ar ūdeni). Šajā procesā plastmasa sacietē un iegūst precīzus galīgos izmērus. Tālāk nepārtraukto profilu sagriež vajadzīgajā garumā; var veikt arī citas darbības, piemēram, apdruku, urbšanu vai līmes uzklāšanu.
4. Kāda ir galvenā atšķirība starp ekstrūziju un iesmidzināšanu?
Galvenā atšķirība ir tā, ka ekstrūzijā izgatavo nepārtrauktas, lineāras detaļas ar vienmērīgu šķērsgriezumu (piemēram, cauruli vai loga rāmi), savukārt iesmidzināšanā izgatavo atsevišķus trīsdimensiju objektus slēgtā veidnē (piemēram, automobiļa paneli vai plastmasas krēslu). Ekstrūzija paredzēta gariem, vienādas formas izstrādājumiem, bet iesmidzināšana — sarežģītiem, atsevišķiem objektiem.
5. Kādas ir profilu ekstrūzijas galvenās priekšrocības?
Galvenās priekšrocības ir liela ražība un zemas izmaksas. Tā ir īpaši efektīva lielām ražošanas partijām. Tā nodrošina arī ievērojamu dizaina elastību sarežģītu šķērsgriezumu izgatavošanā un nodrošina teicamu virsmas apdari. Turklāt procesa nepārtrauktība rada ļoti maz materiālu atkritumu.





