
Penyemperitan dan pengacuan suntikan ialah dua proses pembuatan yang berbeza secara asas. Pengacuan penyemperitan menolak bahan melalui dai untuk menghasilkan bentuk berterusan dengan keratan rentas sama, manakala pengacuan suntikan memaksa plastik lebur ke dalam rongga acuan untuk menghasilkan bahagian individu dengan reka bentuk kompleks. Memahami proses yang sesuai dengan keperluan anda boleh mempengaruhi kecekapan pengeluaran, kos dan kualiti produk akhir dengan ketara.
Apakah Pengacuan Penyemperitan?
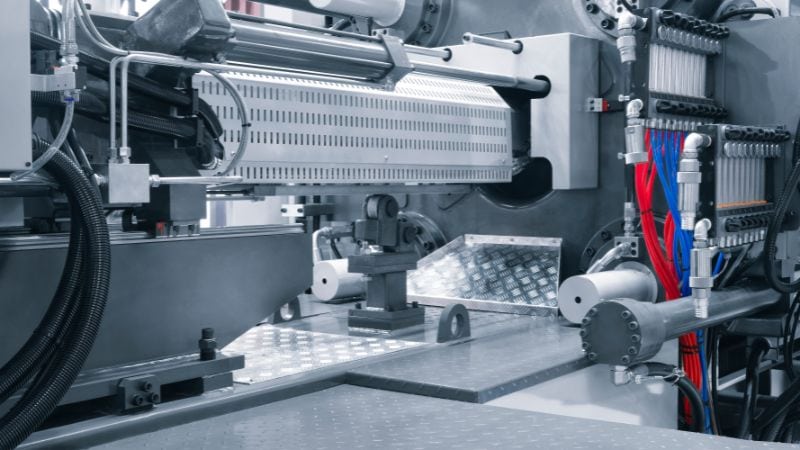
Pengacuan penyemperitan ialah proses pembuatan yang menghasilkan bahagian panjang berterusan dengan keratan rentas konsisten. Pelet plastik disuap ke corong, tempat mekanisme skru menggerakkan bahan ke hadapan sambil memanaskannya.
Proses ini boleh menggunakan penyemperitan panas—bahan dipanaskan melebihi takat lebur—atau penyemperitan sejuk pada suhu bilik. Apabila skru menolak plastik lebur ke hadapan, tekanan terbina dan memaksa bahan melalui dai berbentuk khas yang menentukan bentuk akhir.
Selepas bahan keluar dari dai, anda mendapat profil berterusan yang boleh dipotong mengikut sebarang panjang. Aplikasi penyemperitan plastik lazim termasuk paip, tiub, bingkai tingkap, jalur kedap cuaca dan penebat kabel. Pendekatan ini sesuai untuk pengeluaran besar-besaran bentuk seragam kerana proses berjalan berterusan tanpa henti. Kaedah penyemperitan berterusan ini amat cekap apabila anda memerlukan profil panjang konsisten berbanding bahagian acuan individu.
Apakah Pengacuan Suntikan?
Pengacuan suntikan menghasilkan bahagian individu tiga dimensi dengan ketepatan dan perincian. Pelet plastik dimuatkan ke corong, dan mekanisme skru memanas serta meleburkannya ketika bergerak melalui silinder dipanaskan di dalam mesin pengacuan suntikan. Pelet dileburkan menjadi resin plastik homogen sebelum dipaksa ke dalam acuan pada tekanan tinggi.
Plastik lebur disuntik pada tekanan tinggi ke dalam acuan suntikan, tempat rongga acuan membentuk bahagian anda. Saluran spru dan pelari memandu bahan ke semua kawasan acuan, memastikan pengisian lengkap.
Selepas acuan penuh, bahan menyejuk dan memejal. Acuan kemudian dibuka, dan bahagian siap dikeluarkan. Reka bentuk acuan penting untuk kejayaan—ia memerlukan saluran penyejukan, pengudaraan dan sistem pelentingan yang betul.
Proses ini cemerlang untuk bahagian kompleks yang memerlukan toleransi ketat atau ciri terperinci. Anda boleh menghasilkan bahagian dengan logo, tekstur, ulir dan ciri cantuman sentap dalam satu kitaran pengacuan.
Perbezaan Teras antara Penyemperitan dan Pengacuan Suntikan
Pengacuan suntikan dan penyemperitan berbeza secara asas dalam kaedah pengeluaran, keupayaan reka bentuk, struktur kos dan kecekapan bahan.
Kaedah Pengeluaran & Hasil
Proses pengacuan suntikan menghasilkan bahagian berasingan, biasanya 30 saat hingga beberapa minit setiap kitaran. Sebaliknya, pengacuan penyemperitan menghasilkan panjang berterusan 100 hingga 1,000+ kaki yang dipotong mengikut saiz kemudian. Perbezaan asas ini menjadikan setiap proses sesuai untuk matlamat pembuatan berbeza.
Kerumitan Reka Bentuk & Ketepatan
Pengacuan suntikan mengendalikan geometri tiga dimensi kompleks dengan perincian rumit, potongan bawah, ulir dan ketebalan dinding berbeza. Alat acuan suntikan memberikan toleransi ketat dan kemasan permukaan licin pada semua sisi.
Penyemperitan terhad kepada profil dua dimensi dengan keratan rentas konsisten sepanjang keseluruhan panjang. Walaupun proses penyemperitan boleh menghasilkan profil kompleks dengan rongga dalaman, profil keratan rentas kekal seragam dari hujung ke hujung.
Perbandingan
- Keupayaan acuan suntikan: Bentuk 3D lengkap, rongga tertutup, geometri berubah
- Keupayaan penyemperitan: Profil 2D, keratan rentas konsisten, bentuk linear
Struktur Kos
Pembuatan acuan suntikan memerlukan pelaburan awal besar—ribuan hingga puluhan ribu dolar. Namun, kos setiap bahagian plastik menurun dengan ketara pada jumlah tinggi, menjadikan pengacuan suntikan menjimatkan kos untuk pengeluaran besar 5,000+ unit.
Kos perkakasan penyemperitan kira-kira 80% hingga 90% lebih rendah daripada alat acuan suntikan. Kos setiap kaki produk tersemperit kekal agak konsisten tanpa mengira jumlah, menjadikan pengacuan penyemperitan sesuai untuk pengeluaran lebih kecil atau projek sensitif kos.
Kecekapan Bahan & Sisa
Kedua-dua proses menghasilkan sisa, tetapi dengan cara berbeza. Pengacuan suntikan menghasilkan sisa daripada pelari, spru dan pintu masuk; kebanyakan pengilang mengitar semula bahan ini ke dalam pengeluaran. Pengacuan penyemperitan menghasilkan kurang sisa semasa pengeluaran berterusan, walaupun bahan pemangkasan dan permulaan masih perlu dikitar semula.
Secara umum, penyemperitan menggunakan bahan lebih cekap untuk bentuk ringkas, manakala pengacuan suntikan menawarkan kecekapan keseluruhan lebih baik untuk geometri kompleks kerana kurang bahan dibazirkan bagi setiap bahagian siap.
Kelebihan & Kekurangan
Pengacuan Penyemperitan: Kelebihan dan Kekurangan
Kelebihan
- Kos awal lebih rendah menjadikan penyemperitan plastik lebih mampu dimulakan
- Pengeluaran berterusan menghasilkan kepingan panjang tanpa henti
- Sesuai dengan pelbagai bahan (plastik dan logam, terutamanya aluminium)
- Keratan rentas ringkas boleh dihasilkan dalam jumlah besar dengan kos berkesan
Kekurangan
- Kerumitan terhad—tidak boleh menghasilkan bentuk tiga dimensi rumit
- Pilihan bahan lebih sedikit berbanding pengacuan suntikan
- Kos seunit lebih tinggi untuk bahagian kecil dan kompleks
- Sekatan saiz—bahagian mesti mempunyai keratan rentas seragam sepanjang panjangnya
Pengacuan Suntikan: Kelebihan dan Kekurangan
Kelebihan
- Bentuk kompleks dengan perincian halus untuk peranti perubatan, mainan dan elektronik
- Ketepatan tinggi menghasilkan bahagian sama dengan toleransi ketat
- Kitaran pengeluaran pantas 30 saat atau kurang setelah acuan sedia
- Banyak pilihan bahan untuk industri automotif dan pembungkusan
Kekurangan
- Kos awal tinggi untuk alat acuan
- Tempoh menunggu lebih panjang sebelum bahagian pertama siap kerana pembuatan acuan
- Terhad kepada plastik dalam kebanyakan kes
- Perubahan reka bentuk mahal selepas alat acuan dibuat
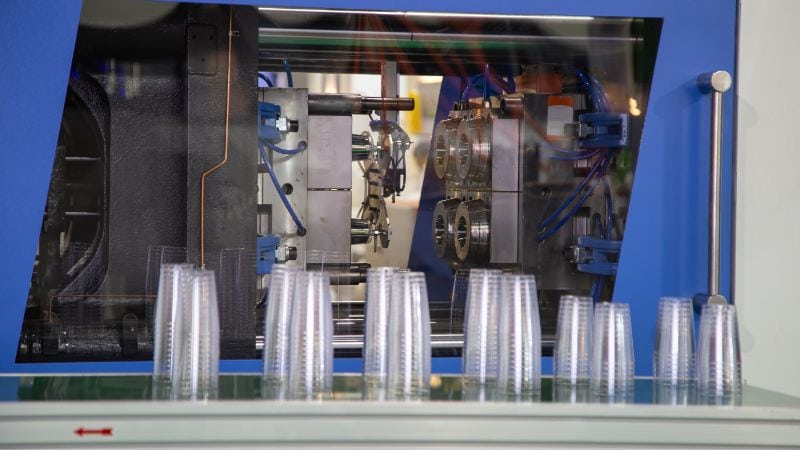
Cara Memilih: Pengacuan Suntikan berbanding Pengacuan Penyemperitan
Pilihan sesuai bergantung pada tiga faktor utama: keperluan bahagian plastik anda, jumlah pengeluaran dan bajet.
Pilih pengacuan suntikan plastik jika anda memerlukan:
- Bentuk 3D kompleks dengan ciri terperinci
- Peranti perubatan atau barangan pengguna berketepatan tinggi
- Produk dengan lengkung ketat, ulir atau reka bentuk rumit
- Toleransi dimensi ketat (±0.005 inci atau lebih baik)
- Jumlah tinggi (5,000+ unit) untuk mewajarkan kos perkakasan
Pilih penyemperitan plastik jika anda memerlukan:
- Bentuk panjang berterusan dengan keratan rentas konsisten
- Paip, tiub, rel atau jalur kedap cuaca
- Pengeluaran menjimatkan kos pada jumlah lebih rendah
- Profil seragam yang boleh dipotong kepada pelbagai panjang
- Pembuatan perkakasan cepat dan masa ke pengeluaran lebih singkat
Pertimbangkan tiga faktor ini
Bajet: Pengacuan suntikan memerlukan lebih banyak pelaburan awal tetapi menjadi ekonomi pada skala besar. Penyemperitan plastik mempunyai kos persediaan lebih rendah, sesuai untuk projek yang peka terhadap bajet.
Jumlah pengeluaran: Untuk 10,000+ bahagian kompleks yang sama, pengacuan suntikan memberikan kos seunit lebih baik. Untuk pengeluaran profil ringkas yang panjang (di bawah 5,000 unit), pengacuan penyemperitan masuk akal dari segi ekonomi.
Jadual & fleksibiliti: Pengacuan suntikan memerlukan beberapa minggu untuk membuat acuan. Penyemperitan bermula lebih cepat kerana perkakasan lebih cepat dibuat, dan pengubahsuaian reka bentuk lebih mudah serta murah.
Jwell – Rakan Anda dalam Penyemperitan Berprestasi Tinggi
Di Jwell, kami mengkhusus dalam R&D dan pembuatan peralatan pengacuan penyemperitan plastik berteknologi tinggi. Pasukan jurutera mekanikal dan elektrik pakar kami berdedikasi menyediakan barisan pengeluaran berekayasa tepat yang memaksimumkan kecekapan serta kualiti produk. Sama ada anda mengembangkan operasi atau memulakan projek baharu, kami menyediakan jentera inovatif dan sokongan teknikal yang diperlukan untuk berjaya dalam pasaran global.
Bersedia untuk mengoptimumkan pengeluaran anda? Hubungi kami untuk maklumat lanjut.
Soalan Lazim
Proses manakah lebih cepat, penyemperitan atau pengacuan suntikan?
Penyemperitan plastik biasanya lebih cepat untuk pengeluaran berterusan. Pengacuan suntikan plastik berfungsi secara kitaran—setiap kitaran merangkumi pengisian acuan, penyejukan dan pelentingan. Untuk menghasilkan bahagian kompleks individu dengan cepat, pengacuan suntikan menawarkan masa kitaran lebih singkat (30 saat hingga beberapa minit). Untuk profil ringkas berterusan dalam jumlah besar, pengacuan penyemperitan menang dari segi kelajuan keseluruhan dan kadar pemprosesan.
Proses manakah menghasilkan bahagian berkualiti lebih baik, penyemperitan atau pengacuan suntikan?
Pengacuan suntikan plastik menghasilkan bahagian dengan toleransi lebih ketat (sehingga ±0.005 inci). Pengacuan penyemperitan menghasilkan bahagian dengan toleransi komersial. Pilih berdasarkan keperluan ketepatan gred presisi atau gred komersial untuk aplikasi anda.
Berapakah kuantiti pesanan minimum bagi penyemperitan berbanding pengacuan suntikan?
Penyemperitan plastik mempunyai kuantiti minimum lebih rendah kerana kos perkakasan jauh lebih rendah. Pengacuan suntikan plastik biasanya memerlukan minimum lebih tinggi (500–1,000+ unit) untuk mewajarkan kos acuan, walaupun acuan prototaip menggunakan keluli lembut atau aluminium jauh lebih murah daripada acuan keluli dikeraskan gred pengeluaran.
Bolehkah proses pengacuan penyemperitan menghasilkan profil berongga?
Ya, penyemperitan plastik lazimnya menghasilkan paip dan tiub menggunakan mandrel di tengah dai. Pengacuan suntikan plastik tidak boleh menghasilkan bahagian berongga; anda mesti mereka bentuk dua bahagian berasingan yang dicantumkan secara sentap, menambah langkah dan kos pemasangan.
Bolehkah bahagian diubah suai selepas proses pengacuan suntikan atau pengacuan penyemperitan?
Produk tersemperit menyokong operasi sekunder seperti pemotongan, penggerudian dan pengecapan. Bahagian acuan suntikan keluar hampir lengkap daripada acuan tetapi boleh juga melalui kemasan. Kedua-dua proses menyokong pengecatan, percetakan dan pemasangan, walaupun penyemperitan memberikan lebih fleksibiliti selepas pengeluaran.





