
De extrusielijn regelt de dikte, oppervlaktekwaliteit, hechtsterkte, outputstabiliteit en de consistentie van het eindproduct . TPU wordt gewaardeerd om zijn elasticiteit, slijtvastheid, chemische bestendigheid en brede hardheidsbereik . Het wordt gebruikt in de automobielindustrie, de medische sector, de schoenenindustrie, de textielindustrie, de verpakkingsindustrie en andere industriële toepassingen. TPU is echter ook een materiaal dat sterk reageert op temperatuur, vochtigheid, schroefontwerp en de nabewerking.
Hoe een TPU-extrusielijn werkt
Een TPU-extrusielijn is een continu systeem. Uw grondstof komt aan de ene kant binnen en aan de andere kant komt een afgewerkte film, plaat of halffabricaat eruit. De kwaliteit van het eindresultaat hangt af van hoe goed elk onderdeel op het volgende aansluit.
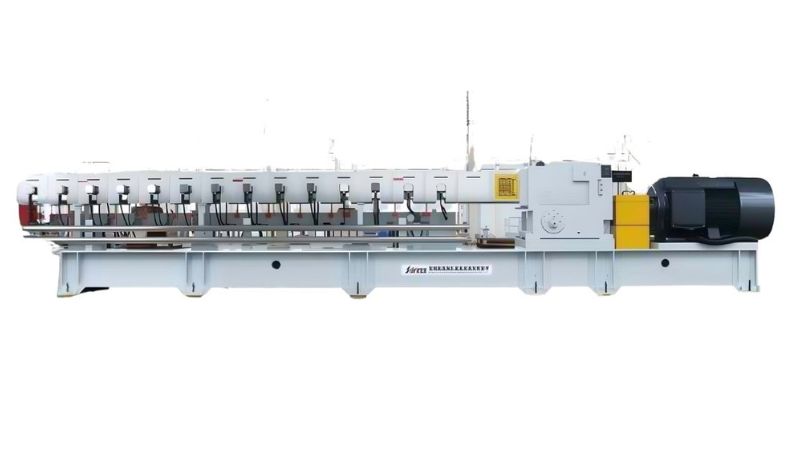
Het TPU-materiaal toevoeren en smelten
Het proces begint wanneer je TPU-hars in de extruder voert. In veel TPU-systemen, met name voor compounding of reactie-extrusie, worden vaak dubbelschroefextruders gebruikt omdat deze een betere controle bieden over menging, temperatuur en materiaalstroom.
In de cilinder wordt het materiaal verhit en afgeschoven totdat het een stabiele smelt vormt. Bij TPU-reactie-extrusie kan dit proces nog verder gaan.
Vormgeven, gieten en online vormgeven
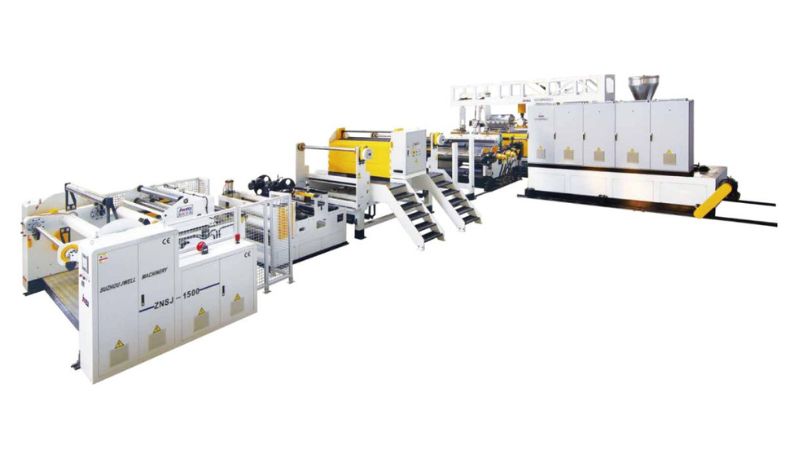
Na het smelten stroomt de TPU door de matrijs naar de vormsectie. Bij de productie van TPU-folie benadrukt Jwell de éénstaps tape casting compound-methode en de enkelzijdige of dubbelzijdige online compoundvorming als belangrijke voordelen ten opzichte van de traditionele offline meerstaps compounding.
Dit is belangrijk omdat elke stap die u overslaat u kan helpen:
- minder handelingen
- lagere productiekosten
- productie-efficiëntie verbeteren
- Verbeter de hechtprestaties.
- de variatie tussen batches verminderen
Kortom, hoe stabieler en continu uw productielijn is, hoe voorspelbaarder de kwaliteit van uw product wordt.
Koeling, wikkeling en eindregeling van de output
Nadat het TPU is gevormd, moet het afkoelen en op de juiste manier worden behandeld. Deze stap wordt vaak over het hoofd gezien, maar heeft een directe invloed op:
- vlakheid
- rolkwaliteit
- interne stress
- dikteconsistentie
- oppervlakte-uiterlijk
Welke factoren beïnvloeden de kwaliteit van de TPU-output?
Als je een betere TPU-output wilt, moet je op meer letten dan alleen de lijnsnelheid. TPU is gevoelig voor proceswijzigingen, dus de kwaliteit hangt meestal af van meerdere onderling samenhangende factoren.
Vochtbeheersing staat voorop.
TPU is zeer gevoelig voor vocht tijdens de verwerking. Als het materiaal niet goed gedroogd is vóór het extruderen, kunt u het volgende zien:
- bellen
- oppervlakte gebreken
- zwakke mechanische eigenschappen
- instabiel smeltgedrag
Dit is een van de belangrijkste controlepunten bij TPU-extrusie. Zelfs een sterk schroefontwerp en een goede matrijs kunnen de slechte staat van het ruwe materiaal niet volledig compenseren. Voor een stabiele output is een stabiele input essentieel.
De temperatuurregeling moet in evenwicht blijven.
TPU vereist nauwkeurige temperatuurregeling. Te weinig warmte kan leiden tot een ongelijkmatige smelt. Te veel warmte kan het materiaal beschadigen en de uitstraling of prestaties negatief beïnvloeden. Technische richtlijnen voor TPU-extrusie benadrukken de noodzaak van nauwkeurige controle van temperatuur, druk en materiaalstroom om een consistente productkwaliteit te garanderen.
Je moet goed letten op:
- Temperatuurprofiel van de loop
- matrijstemperatuur
- smelttemperatuur
- koelsnelheid
Deze instellingen moeten goed op elkaar afgestemd zijn. Als één zone te warm of te koud wordt, kan het lastiger worden om de hele leiding te stabiliseren.
Schroefontwerp en verblijftijd zijn van belang.
Niet elke schroef is geschikt voor TPU. De handleiding vermeldt specifiek dat TPU-verwerking baat heeft bij schroefontwerpen zoals... barrièreschroeven of mengschroeven om de smelt- en mengkwaliteit te verbeteren. De TPU-gerelateerde reactie-extrusiesystemen van Jwell leggen ook de nadruk op... geoptimaliseerde schroefgeometrie, hoge L/D-ratioen zelfreinigend schroefontwerp om de reactie-efficiëntie te ondersteunen, ophoping te verminderen en de kwaliteit stabiel te houden.
Voor u betekent dit dat het ontwerp van de schroef van invloed is op:
- smelthomogeniteit
- additieve dispersie
- drukstabiliteit
- consistentie van de uitvoer
- risico op degradatie
Een lijn kan een hoog motorvermogen hebben, maar als de schroef niet geschikt is voor TPU, kan de kwaliteit van het eindproduct alsnog slecht zijn.
Lijnautomatisering ondersteunt herhaalbaarheid
De TPU-productie wordt stabieler wanneer de handmatige variatie in uw productielijn wordt verminderd. De TPU-folielijn van Jwell bevordert snelle automatisering , online diktecontrole en automatisch oprollen als onderdeel van een stabiele productie.
Dit is vooral handig als u hoogwaardige folie of meerlaagse structuren produceert. Automatisering helpt u het proces zo nauwkeurig mogelijk te laten verlopen en sneller te reageren op veranderende omstandigheden.
Hoe u tegelijkertijd de kwaliteit en de output kunt verbeteren
Veel fabrikanten denken dat ze moeten kiezen tussen een hogere productiecapaciteit en een betere kwaliteit . Bij TPU-extrusie is dat niet altijd het geval. Als uw productielijn goed is ontworpen, kunt u beide tegelijkertijd verbeteren.
Koppel de lijn aan het producttype.
TPU wordt in veel verschillende vormen gebruikt, waaronder voor het gieten van composietfolie , smeltlijmfolie , zeer elastische folie en onzichtbare autobekledingsfolie . Elk producttype stelt andere eisen aan de productielijn.
Hier volgt een praktische vergelijking:
| Product Focus | Wat uw lijn het meest nodig heeft | Waarom het uitmaakt |
| Dunne TPU-film | Nauwkeurige matrijs- en diktecontrole | Kleine dikteveranderingen worden snel zichtbaar. |
| Samengestelde film | Stabiele online binding | Slechte hechting verlaagt de productwaarde. |
| Hoog-elastische TPU-folie | Goede smeltuniformiteit | Ongelijkmatige smelt vermindert de mechanische consistentie. |
| Hoogwaardige oppervlaktefilm | Schone verwerking en stabiele wikkeling | Oppervlakkige beschadigingen kunnen leiden tot afkeuring. |
Gebruik een eenvoudige checklist voor het proces.
Als de uitvoerkwaliteit afneemt, controleer dan de regel in de juiste volgorde:
| Check Point | Waar u op moet letten | Veelvoorkomend risico |
| Ruw materiaal | Droogheid en consistentie van de formulering | Vochtgebreken |
| extruder | Geschiktheid van de schroef en stabiele aanvoer | Slechte smelt- of piekwerking |
| Temperatuurprofiel | Loop- en matrijsbalans | Oververhitting of onvolledige smelting |
| Vormingssectie | Matrijsopening en gietstabiliteit | Diktevariatie |
| Koelen en wikkelen | Spanning en rolopbouw | Oppervlakkige problemen en vervorming |
Denk in termen van systeemstabiliteit.
Uw TPU-productielijn werkt het best wanneer elke fase de volgende ondersteunt. Een goede extruder alleen is niet voldoende. Een goede matrijs alleen is niet voldoende. Stabiele TPU-productie is het resultaat van een op elkaar afgestemd systeem dat de volgende elementen combineert:
- geschikt schroefontwerp
- nauwkeurige voeding
- gecontroleerde warmtegeschiedenis
- stabiele vorming
- betrouwbare verwerking verderop in het proces
Werk samen met Jwell voor een hoogwaardige TPU-extrusieoplossing.
Als u een hoge TPU-productie wilt, moet u zich richten op stabiel smelten, nauwkeurige vorming en consistente controle van het verdere proces . Wanneer deze onderdelen goed op elkaar aansluiten, kan uw productielijn zowel productiviteit als kwaliteit leveren.
Bij Jwell kunnen we een TPU-extrusieoplossing ontwikkelen die perfect aansluit op uw productdoelstellingen. Of u nu TPU-folie, composietstructuren, smeltlijm of andere hoogwaardige flexibele producten produceert , neem contact met ons op om een systeem te bespreken dat is afgestemd op uw materiaal, gewenste output en kwaliteitseisen.
Veelgestelde Vragen / FAQ
Wat is een TPU-extrusielijn?
Een TPU-extrusielijn is een productiesysteem dat TPU smelt, door een matrijs perst, het in folie, plaat of een andere vorm brengt, en het eindproduct vervolgens afkoelt en oprolt of snijdt.
Waarom is TPU moeilijker te verwerken dan sommige andere kunststoffen?
TPU is gevoelig voor vocht, temperatuur en schuifkrachten . Als deze factoren niet goed worden beheerst, kan dit leiden tot een instabiele output of kwaliteitsgebreken.
Welk type extruder wordt doorgaans gebruikt voor TPU?
Voor veel TPU-toepassingen, met name compounding en reactie-extrusie, worden dubbelschroefextruders veelvuldig gebruikt omdat ze een betere menging en procescontrole bieden.
Wat beïnvloedt de consistentie van de TPU-foliedikte?
De consistentie van de dikte wordt voornamelijk beïnvloed door de smeltstabiliteit, matrijscontrole, lijnsnelheid, temperatuurbalans en stroomafwaartse spanningsregeling . Online aanpassing en automatisering kunnen de stabiliteit verbeteren.
Waarom is drogen belangrijk bij TPU-extrusie?
Als TPU te veel vocht bevat, kunnen er luchtbellen, oppervlaktedefecten en zwakkere producteigenschappen ontstaan. Goed drogen is een van de eerste stappen naar een stabiele kwaliteit.
Kun je de output verhogen zonder de kwaliteit te schaden?
Ja, als uw productielijn het juiste schroefontwerp, temperatuurregeling, automatisering en downstream-configuratie heeft. Een hogere output is mogelijk wanneer het hele proces stabiel blijft.





