
Utilize a laminação integrada sem adesivo de TPU/ABS para chapas automóveis de grande volume quando a construção for estável e a eliminação de uma etapa separada de revestimento, secagem e laminação proporcionar um benefício claro de custo ou controlo de emissões. Utilize laminação com adesivo quando as mudanças frequentes de película, as superfícies decoradas ou combinações difíceis de materiais exigirem maior flexibilidade de colagem.
Nenhum dos métodos é automaticamente superior. Aprove o processo apenas depois de ensaiar o TPU, ABS, camada de ligação ou adesivo exatos face aos requisitos de termoformagem, descolagem, envelhecimento, COV, condensação e aspeto.
O que significa aqui laminação no molde?
O termo laminação no molde pode ser ambíguo. Neste artigo, significa o processo integrado sem adesivo da JWELL para produzir uma camada superficial de TPU numa chapa automóvel à base de ABS. Não significa inserir uma película decorativa num molde de injeção.
Consoante a conceção da linha, as camadas podem ser combinadas na fieira ou numa secção controlada de laminação e conformação a jusante. O método exato de encaminhamento e união do fundido deve ser confirmado para o equipamento proposto. As designações mais amplamente compreendidas incluem laminação integrada TPU/ABS, laminação em linha, laminação por coextrusão e laminação sem adesivo.
Como funciona a laminação integrada de TPU/ABS
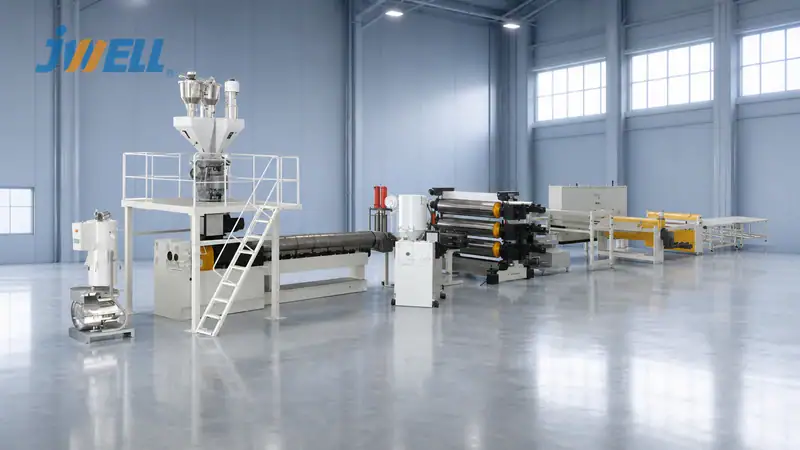
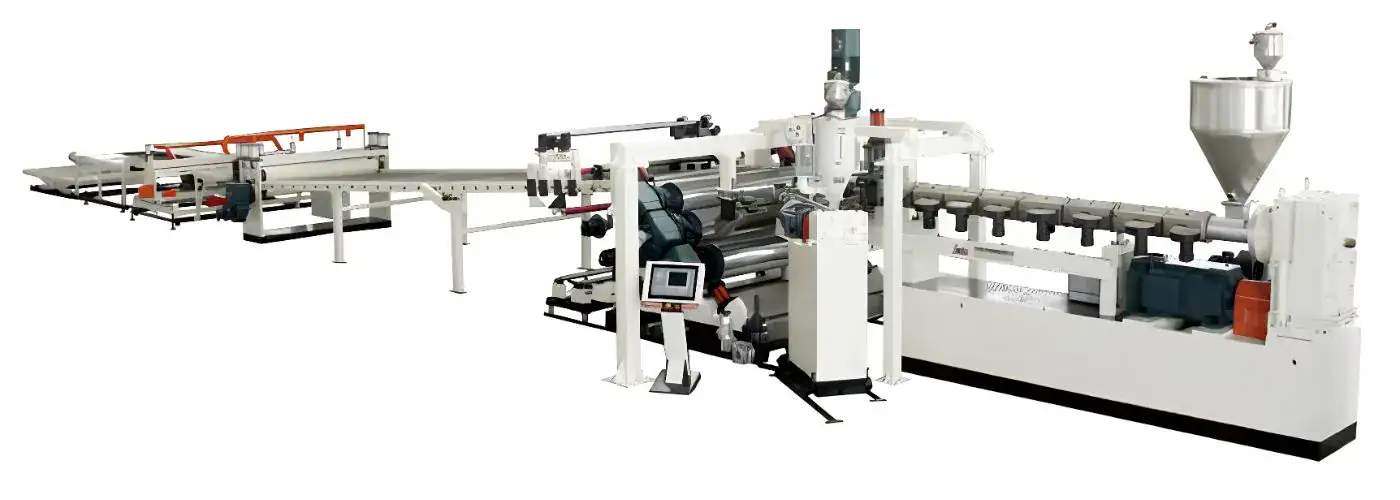
O ABS e o TPU são plastificados em extrusoras separadas, específicas para cada material. As suas produções, temperaturas e proporção de camadas são coordenadas antes de o compósito passar pela calibragem, arrefecimento e corte. A alimentação gravimétrica, a monitorização da pressão do fundido e a medição automática da espessura podem melhorar a consistência.
Este método pode eliminar a preparação do adesivo, o revestimento, a evaporação do solvente, a secagem e uma passagem de laminação separada. Também reduz o manuseamento de rolos intermédios. No entanto, ambos os fluxos de fundido têm de permanecer estáveis ao mesmo tempo. Uma perturbação na secagem, pressão, temperatura ou produção de qualquer um dos lados afeta toda a chapa.
A linha de extrusão de placas compósitas para interiores automóveis TPU JWELL foi concebida para a produção integrada de chapas TPU/ABS sem adesivo.
Como funciona a laminação com adesivo
A laminação com adesivo une uma película TPU acabada a uma chapa ABS utilizando um adesivo líquido, termofusível, reativo ou em película. As superfícies podem necessitar de limpeza, corona, plasma, tratamento por chama ou primário. Uma calandra controlada une as camadas, seguindo-se arrefecimento, secagem ou cura.
Esta abordagem separa o fabrico da película, a extrusão da chapa e a colagem. Acrescenta operações, mas permite ao transformador comprar películas especiais, alterar cores ou texturas e selecionar um adesivo desenvolvido para uma interface difícil.
As principais variáveis do processo incluem a gramagem do revestimento, a proporção da mistura em sistemas multicomponentes, o tempo de vida útil da mistura, a energia superficial, a secagem, os voláteis residuais, o tempo de cura e o armazenamento. O adesivo sem solventes continua a exigir controlo de dosagem e cura; não deve ser tratado como uma opção sem processo.
Estruturas típicas de camadas TPU/ABS
As construções seguintes são ilustrativas. A arquitetura final depende dos tipos de material, dos objetivos de aspeto e dos resultados de validação.
| Estrutura | Principal vantagem | Risco principal |
|---|---|---|
| TPU / ABS | Menos camadas e sem adesivo | A compatibilidade direta pode ser insuficiente |
| TPU / camada de ligação / ABS | Janela de colagem mais ampla | Material adicional e controlo da proporção de camadas |
| Película TPU / adesivo / ABS | Seleção flexível da película e do adesivo | Controlos de revestimento, cura e emissões |
| Película TPU decorada / adesivo / ABS | Maior liberdade de design | Registo da conformação e durabilidade da interface |
Não parta do princípio de que todos os tipos de TPU e ABS se ligam diretamente. O TPU de poliéster ou poliéter, a dureza, os aditivos, a composição do ABS e a contaminação da superfície podem alterar a interface. Pode ser necessário um tipo compatível ou uma camada de ligação.
Resistência da colagem e modo de falha
A laminação integrada coloca os materiais em contacto enquanto as superfícies podem formar contacto íntimo e, quando os tipos são compatíveis, difusão interfacial ou interação química. A laminação com adesivo utiliza um material separado, concebido para molhar e unir as duas superfícies.
A resistência inicial ao descolamento não é suficiente. Ensaiar após:
- envelhecimento por calor e humidade
- ciclos térmicos
- exposição aos raios UV, quando aplicável
- contacto com produtos de limpeza, protetor solar ou outros químicos do interior
- termoformagem e recuperação dimensional
- armazenamento e manuseamento representativos da produção
Registe também o modo de falha, além da força. O descolamento interfacial, a falha coesiva do adesivo, o rasgamento do TPU e a falha do substrato ABS indicam pontos fracos diferentes. Os critérios de aceitação devem refletir o componente e a especificação do fabricante automóvel, e não um valor universal de descolamento.
COV, odor e condensação
A remoção do adesivo pode eliminar uma potencial fonte de solvente, monómero residual, subprodutos de reação e odor. Também pode simplificar a lista de materiais e reduzir o manuseamento de produtos químicos.
A laminação sem adesivo para interiores automóveis não é automaticamente isenta de COV. O TPU, o ABS, o masterbatch de cor, os auxiliares de processamento, os agentes de limpeza e a degradação térmica podem contribuir para odor, COV ou condensação. Utilize o método de ensaio, a preparação de amostras e o condicionamento especificados pelo cliente.
A laminação com adesivo também pode cumprir requisitos rigorosos quando o adesivo, a gramagem do revestimento, a secagem e a cura são devidamente qualificados. Evite alegações absolutas, como emissões zero ou ausência de substâncias nocivas, salvo se forem sustentadas por ensaios do laminado completo.
Desempenho na termoformagem
A chapa compósita automóvel é normalmente reaquecida e conformada em painéis de instrumentos, painéis de portas ou outras peças interiores. O TPU e o ABS têm comportamentos diferentes de amolecimento, estiramento e retração. A interface deve permanecer intacta durante o aquecimento, a estampagem profunda e o arrefecimento.
Uma estrutura integrada pode proporcionar uma pele fina de TPU sem uma camada adesiva que possa amolecer ou deixar marcas visíveis. Um adesivo pode acomodar a deformação, mas tem de suportar a temperatura de conformação e o alongamento. Ambos os métodos podem apresentar delaminação, branqueamento, pele de laranja, alteração do brilho, perda da textura ou afinamento localizado.
Realize ensaios com a ferramenta de produção ou uma geometria representativa. Mapeie a espessura total e a espessura da pele de TPU em zonas de estampagem profunda. Inspecione raios, cantos e arestas aparadas após a conformação e o envelhecimento.
Controlo do processo e flexibilidade de produção
A produção integrada requer coordenação da secagem da resina, temperaturas do fundido, produção das extrusoras, pressões, proporção das camadas, temperatura dos rolos, definições do nip ou da calibragem e arrefecimento. As aparas de arranque contêm polímeros misturados e podem ser difíceis de reutilizar.
A produção com adesivo acrescenta inventário, manuseamento e trabalho em curso, mas a película TPU e a chapa ABS podem ser fabricadas e inspecionadas separadamente. Isto é útil para volumes mais baixos e mudanças frequentes de aspeto. Os controlos adicionais podem incluir ensaios de energia superficial, verificação da mistura do adesivo, medição da gramagem do revestimento, registos de secagem ou cura e ensaios de solventes residuais.
Compare o custo por metro quadrado aceite
Não compare apenas os preços da resina e do adesivo. Inclua:
- consumo de TPU, ABS, camada de ligação e adesivo
- energia de secagem, extrusão, revestimento e cura
- desperdício no arranque, aparas das extremidades e mudanças de produção
- mão de obra e manuseamento do trabalho em curso
- tratamento de superfície e controlos de emissões
- inspeção, ensaios e retrabalho
- tempo de paragem, limpeza e mudança de tipo
- rendimento após termoformagem
A laminação integrada tende a ser mais vantajosa em grandes volumes com uma estrutura de camadas estável. A laminação com adesivo pode ser mais económica quando variantes frequentes exigiriam purgas extensas e desperdício no arranque.
Matriz de seleção
| Requisito | Método integrado sem adesivo | Laminação com adesivo |
|---|---|---|
| Estrutura estável de grande volume | Muito adequada | Adequada |
| Eliminar a operação de aplicação do adesivo | Principal vantagem | Não |
| Mudanças frequentes de película ou design | Mais preparação e purgas | Elevada flexibilidade |
| Interface difícil entre materiais | Pode exigir um tipo compatível ou uma camada de ligação | O adesivo pode unir a interface |
| Película decorada especial | Tem de ser compatível com a linha | Frequentemente vantajoso |
| Número mínimo de fontes de COV | Potencial vantagem | Depende do adesivo e da cura |
| Inspeção separada da película e da chapa | Limitada | Grande vantagem |
Perguntas frequentes
A laminação TPU/ABS sem adesivo garante COV baixos?
Não. Elimina o adesivo como uma possível fonte, mas o sistema completo de materiais e as condições de processamento continuam a ter de passar o ensaio especificado.
Qualquer tipo de TPU pode ser laminado diretamente ao ABS?
Não. A compatibilidade varia consoante a química e a dureza do TPU, os aditivos e o tipo de ABS. Experimente a colagem direta e uma opção com camada de ligação antes de finalizar a linha.
Que processo é melhor para muitas cores e texturas?
A laminação com adesivo oferece normalmente mais flexibilidade quando as películas especiais são adquiridas separadamente. A produção integrada também pode suportar variantes, mas as perdas nas mudanças de produção devem ser incluídas no modelo de custos.
Selecione o método com ensaios ao nível da peça
Escolha a laminação integrada de interiores automóveis TPU/ABS quando a combinação de materiais for estável, o volume de produção for elevado e a estrutura sem adesivo cumprir todos os requisitos de colagem e conformação. Escolha a laminação com adesivo quando a variedade de películas e a flexibilidade da interface justificarem o processo adicional.
Analise o equipamento JWELL para novos materiais automóveis ou JWELL com os tipos de TPU e ABS, a estrutura de camadas proposta, a espessura, a largura, a produção, a especificação da superfície, a profundidade de conformação e a lista de ensaios do fabricante automóvel. Estes dados são necessários para definir as extrusoras, o método de união, o controlo da espessura e o plano de ensaios.





