
Utilisez le laminage TPU/ABS intégré sans adhésif pour la production en grande série de films automobiles lorsque la structure est stable et que la suppression des étapes de revêtement, de polymérisation et de laminage apporte un avantage significatif en termes de coûts ou de réduction des émissions. Privilégiez le laminage adhésif lorsque des changements fréquents de film, des surfaces décorées ou des combinaisons de matériaux complexes exigent une plus grande flexibilité d'adhérence.
Aucune de ces méthodes n'est intrinsèquement supérieure. N'approuvez le procédé qu'après avoir testé précisément le TPU, l'ABS, la couche d'adhérence ou l'adhésif par thermoformage, pelage, vieillissement, COV, voile et examen d'aspect.
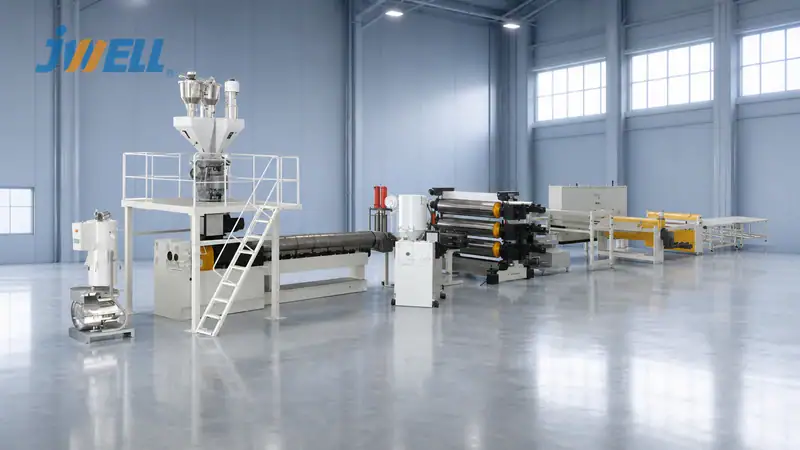
Que signifie ici le terme « lamination dans le moule » ?
Le terme « lamination dans le moule » peut prêter à confusion. Dans cet article, il désigne le procédé intégré sans adhésif de JWELL permettant de produire une couche de surface en TPU sur une feuille automobile à base d'ABS. Il ne s'agit pas de l'insertion d'un film décoratif dans un moule d'injection.
Selon la conception de la ligne, les couches peuvent être assemblées dans la filière ou dans une section de lamination et de formage en aval. Le procédé exact de fusion et d'assemblage doit être confirmé pour l'équipement proposé. Parmi les appellations les plus courantes, on trouve la lamination intégrée TPU/ABS, la lamination en ligne, la lamination par coextrusion et la lamination sans adhésif.
Comment fonctionne la lamination TPU/ABS intégrée
L'ABS et le TPU sont plastifiés dans des extrudeuses distinctes, chacune adaptée à un matériau spécifique. Leurs débits, températures et proportions de couches sont coordonnés avant que le composite ne passe par les étapes de calibrage, de refroidissement et de découpe. L'alimentation gravimétrique, le contrôle de la pression de fusion et la mesure automatique de l'épaisseur permettent d'améliorer l'homogénéité du procédé.
Ce procédé permet de supprimer la préparation de l'adhésif, le revêtement, l'évaporation du solvant, le durcissement et une passe de lamination séparée. Il réduit également la manutention des rouleaux intermédiaires. Cependant, les deux flux de matière fondue doivent rester stables simultanément. Toute perturbation du séchage, de la pression, de la température ou du débit, d'un côté comme de l'autre, affecte la feuille entière.
La ligne d'extrusion de plaques composites intérieures automobiles en TPU de JWELL est conçue pour la production intégrée de feuilles TPU/ABS sans adhésif.
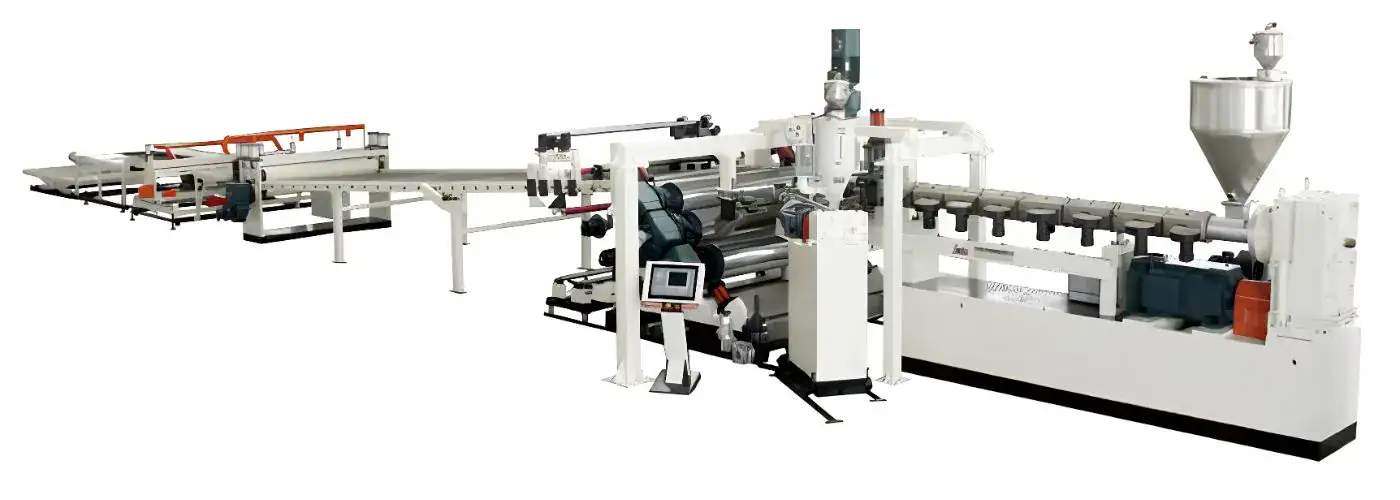
Comment fonctionne le laminage adhésif
Le contrecollage adhésif consiste à assembler un film TPU fini à une feuille ABS à l'aide d'un adhésif liquide, thermofusible, réactif ou en film. Les surfaces peuvent nécessiter un nettoyage, un traitement corona, plasma, à la flamme ou l'application d'un primaire. Un point de pression contrôlé assure l'assemblage des couches, suivi d'un refroidissement, d'un séchage ou d'un durcissement.
Cette approche dissocie la fabrication du film, l'extrusion des feuilles et le collage. Elle ajoute des opérations, mais permet au transformateur d'acheter des films spéciaux, de modifier les couleurs ou les textures et de choisir un adhésif conçu pour une interface complexe.
Les principales variables du procédé comprennent le poids de la couche, le rapport de mélange pour les systèmes multicomposants, la durée de vie en pot, l'énergie de surface, le séchage, les composés volatils résiduels, le temps de polymérisation et le stockage. Les adhésifs sans solvant nécessitent toujours un dosage précis et un contrôle de la polymérisation ; ils ne doivent pas être considérés comme une solution ne nécessitant aucun traitement.
Structures typiques des couches TPU/ABS
Les constructions suivantes sont données à titre d'exemple. L'architecture finale dépendra des notes, des objectifs esthétiques et des résultats de validation.
| Structure | Principal avantage | Risque principal |
|---|---|---|
| TPU / ABS | Moins de couches et sans adhésif | La compatibilité directe peut être insuffisante |
| TPU / couche d'attache / ABS | fenêtre de liaison plus large | Contrôle supplémentaire des matériaux et des rapports de couches |
| Film TPU / adhésif / ABS | sélection de films souples et d'adhésifs | Contrôles de revêtement, de durcissement et d'émissions |
| Film TPU décoré / adhésif / ABS | Grande liberté de conception | Enregistrement de la formation et durabilité de l'interface |
Il ne faut pas supposer que tous les TPU et ABS adhèrent directement. La nature du TPU (polyester et polyéther), sa dureté, les additifs, la composition de l'ABS et la contamination de surface peuvent modifier l'interface. L'utilisation d'une couche de liaison ou d'une couche compatible peut s'avérer nécessaire.
Résistance de la liaison et mode de rupture
Le laminage intégré permet l'assemblage des matériaux, leurs surfaces pouvant établir un contact intime et, lorsque les qualités sont compatibles, une diffusion interfaciale ou une interaction chimique. Le laminage adhésif utilise un matériau distinct conçu pour mouiller et lier les deux surfaces.
La résistance initiale au pelage est insuffisante. Tester après :
- vieillissement dû à la chaleur et à l'humidité
- Cyclisme thermique
- exposition aux UV le cas échéant
- Contact avec des produits nettoyants, de la crème solaire ou d'autres produits chimiques d'intérieur
- Thermoformage et récupération dimensionnelle
- stockage et manutention représentatifs de la production
Consignez le mode de défaillance ainsi que la force appliquée. Le décollement interfacial, la rupture de l'adhésif cohésif, la déchirure du TPU et la défaillance du substrat ABS indiquent différentes faiblesses. Les critères d'acceptation doivent refléter les spécifications du composant et du fabricant d'origine, et non une valeur de décollement universelle.
COV, odeurs et brouillard
L'élimination de l'adhésif permet de supprimer une source potentielle de solvant, de monomère résiduel, de sous-produits de réaction et d'odeurs. Elle peut également simplifier la nomenclature et réduire la manipulation de produits chimiques.
Le laminage intérieur automobile sans adhésif n'est pas automatiquement exempt de COV. Le TPU, l'ABS, les mélanges-maîtres de couleur, les adjuvants de fabrication, les agents de nettoyage et la dégradation thermique peuvent tous contribuer aux odeurs, aux émissions de COV ou à la formation de buée. Utiliser la méthode de test, la préparation et le conditionnement des échantillons spécifiés par le client.
Le contrecollage adhésif peut également répondre à des exigences strictes lorsque l'adhésif, le grammage de la couche, le séchage et le durcissement sont correctement qualifiés. Évitez les affirmations absolues telles que « zéro émission » ou « absence de substances nocives » à moins qu'elles ne soient étayées par des tests sur l'ensemble du stratifié.
Performances de thermoformage
Les plaques composites automobiles sont généralement réchauffées et mises en forme pour fabriquer des tableaux de bord, des panneaux de porte ou d'autres pièces intérieures. Le TPU et l'ABS présentent des comportements différents en termes de ramollissement, d'étirement et de retrait. L'interface doit rester intacte lors du chauffage, de l'emboutissage profond et du refroidissement.
Une structure intégrée permet d'obtenir une fine pellicule de TPU sans couche adhésive susceptible de se ramollir ou de s'imprimer à travers. Un adhésif peut supporter les contraintes, mais il doit résister à la température de formage et à l'allongement. Les deux procédés peuvent engendrer un délaminage, un blanchiment, un aspect peau d'orange, une modification de la brillance, une perte de grain ou un amincissement localisé.
Effectuez des essais avec l'outil de production ou une géométrie représentative. Cartographiez l'épaisseur totale et l'épaisseur de la peau en TPU aux endroits d'emboutissage profond. Inspectez les rayons, les angles et les bords découpés après formage et vieillissement.
Contrôle des processus et flexibilité de la production
La production intégrée exige une coordination précise du séchage de la résine, des températures de fusion, des débits d'extrusion, des pressions, du rapport de couches, de la température des rouleaux, des réglages de pincement ou d'étalonnage et du refroidissement. Les chutes de production contiennent des polymères mixtes et peuvent être difficiles à réutiliser.
La production d'adhésifs engendre des coûts supplémentaires en termes de stocks, de manutention et d'encours de production. En revanche, les films TPU et les feuilles ABS peuvent être fabriqués et contrôlés séparément. Cette méthode est avantageuse pour les faibles volumes et les changements d'aspect fréquents. Des contrôles complémentaires peuvent inclure des tests d'énergie de surface, la vérification du mélange d'adhésif, la mesure du poids de revêtement, les enregistrements de séchage ou de polymérisation et la recherche de solvants résiduels.
Comparer le coût par mètre carré accepté
Ne comparez pas uniquement les prix de la résine et de l'adhésif. Incluez :
- Consommation de TPU, d'ABS, de couche d'adhérence et d'adhésif
- Énergie de séchage, d'extrusion, de revêtement et de durcissement
- Déchets de démarrage, de finition des bords et de changement de format
- Manutention de la main-d'œuvre et des en-cours de production
- Traitement de surface et contrôles des émissions
- Inspection, essais et retouches
- Temps d'arrêt, de nettoyage et de changement de niveau
- Rendement après thermoformage
Le laminage intégré offre souvent une résistance optimale pour les productions en grande série, grâce à une structure de couches stable. Le laminage adhésif peut s'avérer plus économique lorsque des variations fréquentes engendreraient autrement d'importants volumes de purge et de rebuts au démarrage.
Matrice de sélection
| Exigence | Voie intégrée sans adhésif | Lamination adhésive |
|---|---|---|
| Construction stable à grand volume | Ajustement solide | Convient |
| Éliminer l'opération adhésive | Avantage clé | Non |
| Changements fréquents de film ou de conception | Configuration et purge supplémentaires | Forte flexibilité |
| Interface matérielle difficile | Peut nécessiter une couche de liaison de qualité compatible. | L'adhésif peut combler l'interface |
| Film décoré spécial | Doit être compatible avec la ligne | Souvent avantageux |
| Nombre minimal de sources de COV | Avantage potentiel | Cela dépend de l'adhésif et du durcissement. |
| Inspection séparée du film et de la feuille | Édition | Fort avantage |
Questions fréquemment posées
La lamination TPU/ABS sans adhésif garantit-elle un faible taux de COV ?
Non. Cela élimine l'adhésif comme source possible, mais le système de matériaux complet et les conditions de traitement doivent toujours réussir le test spécifié.
Peut-on laminer directement n'importe quelle qualité de TPU sur de l'ABS ?
Non. La compatibilité varie selon la chimie du TPU, sa dureté, ses additifs et la qualité de l'ABS. Il est conseillé de réaliser un essai de collage direct et d'utiliser une couche de liaison avant de finaliser la ligne.
Quel procédé est le plus adapté à une grande variété de couleurs et de textures ?
Le contrecollage adhésif offre généralement une plus grande flexibilité lorsque les films spéciaux sont achetés séparément. La production intégrée peut toujours prendre en charge les variantes, mais les pertes liées aux changements de production doivent être prises en compte dans le modèle de coûts.
Sélectionnez le parcours avec des tests partiels
Optez pour le laminage intégré TPU/ABS pour intérieur automobile lorsque la combinaison de matériaux est stable, le volume de production élevé et que la structure sans adhésif répond à toutes les exigences de collage et de formage. Choisissez le laminage adhésif lorsque la variété des films et la flexibilité de l'interface justifient le processus supplémentaire.
Consultez la gamme d'équipements JWELL pour les nouveaux matériaux automobiles ou contactez JWELL en précisant les qualités de TPU et d'ABS, la structure de couches proposée, l'épaisseur, la largeur, le débit, les spécifications de surface, la profondeur de formage et la liste des tests OEM. Ces informations sont nécessaires pour définir les extrudeuses, la méthode d'assemblage, le contrôle de l'épaisseur et le plan d'essais.





