
استخدم التغليف المتكامل الخالي من المواد اللاصقة من مادة TPU/ABS لألواح السيارات ذات الإنتاج الكبير عندما يكون الهيكل مستقرًا، ويُحقق الاستغناء عن خطوات الطلاء والمعالجة والتغليف المنفصلة فائدة واضحة من حيث التكلفة أو التحكم في الانبعاثات. استخدم التغليف اللاصق عندما تتطلب التغييرات المتكررة للطبقة الرقيقة، أو الأسطح المزخرفة، أو تركيبات المواد المعقدة مرونة أكبر في الربط.
لا يُعد أي من المسارين أفضل بالضرورة. لا تُعتمد العملية إلا بعد اختبار مادة TPU أو ABS أو طبقة الربط أو المادة اللاصقة بدقة من خلال اختبارات التشكيل الحراري والتقشير والتقادم ومركبات VOC والضباب ومتطلبات المظهر.
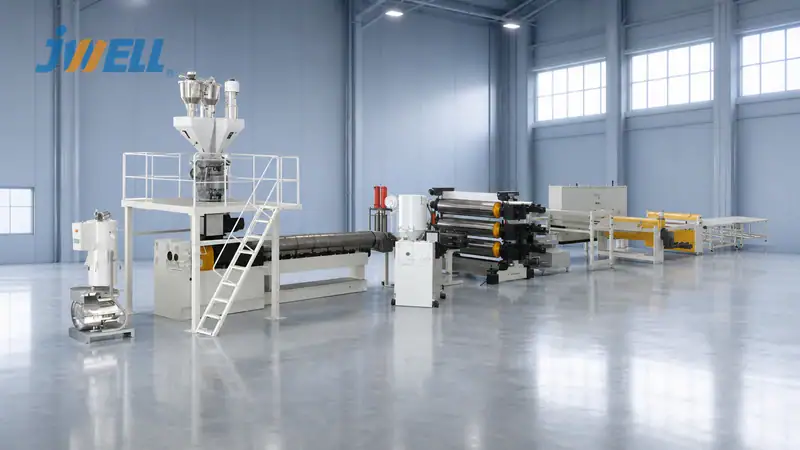
ماذا تعني عملية الترقق داخل القالب هنا؟
قد يكون مصطلح "التصفيح داخل القالب" غامضًا. في هذه المقالة، يُقصد به عملية JWELL المتكاملة والخالية من المواد اللاصقة لإنتاج طبقة سطحية من مادة TPU على صفائح السيارات المصنوعة من مادة ABS. ولا يعني ذلك إدخال غشاء زخرفي في قالب حقن.
بحسب تصميم خط الإنتاج، يمكن دمج الطبقات في القالب أو في قسم التشكيل والتصفيح اللاحق المُتحكم به. يجب التأكد من مسار الصهر وطريقة الربط الدقيقة للمعدات المقترحة. تشمل الأوصاف الأكثر شيوعًا: التصفيح المتكامل من مادة TPU/ABS، والتصفيح المباشر، والتصفيح بالبثق المشترك، والتصفيح بدون مواد لاصقة.
كيف تعمل عملية التغليف المتكامل بين مادة TPU/ABS
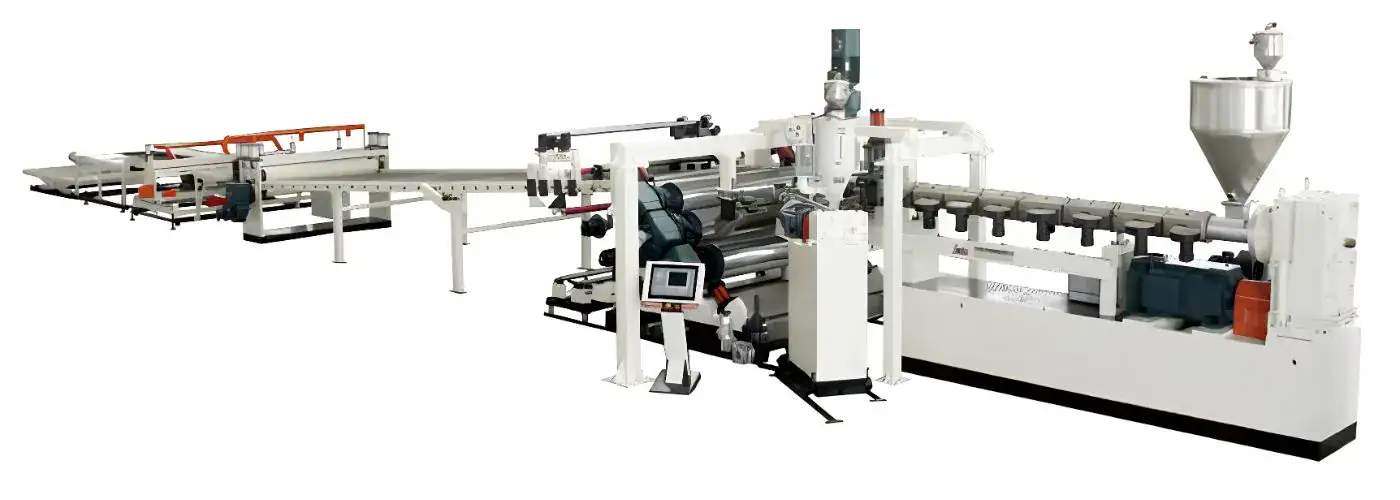
يتم تلدين مادتي ABS وTPU في آلات بثق منفصلة خاصة بكل مادة. ويتم تنسيق مخرجاتهما ودرجات حرارتهما ونسبة الطبقات قبل أن يمر المركب بعمليات المعايرة والتبريد والقطع. ويمكن تحسين التجانس من خلال التغذية الوزنية ومراقبة ضغط الانصهار والقياس التلقائي للسمك.
تُغني هذه الطريقة عن تحضير المادة اللاصقة، والطلاء، وتبخير المذيب، والمعالجة، وعملية الترقق المنفصلة. كما تُقلل من عمليات مناولة اللفائف الوسيطة. مع ذلك، يجب أن يظل كلا تياري الصهر مستقرين في الوقت نفسه. فأي خلل في التجفيف، أو الضغط، أو درجة الحرارة، أو الإنتاج على أي من الجانبين يؤثر على الصفيحة بأكملها.
تم تصميم خط بثق الألواح المركبة الداخلية للسيارات من مادة TPU من JWELL لإنتاج ألواح TPU/ABS المتكاملة الخالية من المواد اللاصقة.
كيف تعمل عملية التغليف اللاصق؟
تُستخدم تقنية التغليف اللاصق لربط طبقة TPU النهائية بلوح ABS باستخدام مادة لاصقة سائلة أو ذائبة بالحرارة أو تفاعلية أو فيلمية. قد تتطلب الأسطح التنظيف أو المعالجة بالبلازما أو اللهب أو طبقة أساسية. يتم ربط الطبقات بضغط مُحكم، يليه التبريد أو التجفيف أو التصلب.
يفصل هذا النهج بين صناعة الأفلام، وبثق الصفائح، واللصق. وهو يضيف عمليات جديدة، ولكنه يسمح للمصنّع بشراء أفلام متخصصة، وتغيير الألوان أو الملمس، واختيار مادة لاصقة مصممة خصيصًا للأسطح الصعبة.
تشمل متغيرات العملية الرئيسية وزن الطبقة، ونسبة الخلط للأنظمة متعددة المكونات، وفترة صلاحية المادة اللاصقة بعد الخلط، والطاقة السطحية، والتجفيف، والمواد المتطايرة المتبقية، ووقت المعالجة، والتخزين. ولا يزال استخدام المواد اللاصقة الخالية من المذيبات يتطلب قياسًا دقيقًا وتحكمًا في عملية المعالجة؛ لذا لا ينبغي اعتبارها خيارًا لا يتطلب أي عملية.
هياكل الطبقات النموذجية من مادة TPU/ABS
التصاميم التالية توضيحية فقط. يعتمد التصميم النهائي على الدرجات، وأهداف المظهر، ونتائج التحقق.
| الهيكلية | الميزة الرئيسية | الخطر الرئيسي |
|---|---|---|
| TPU / ABS | أقل عدد من الطبقات وبدون لاصق | قد لا يكون التوافق المباشر كافياً |
| مادة TPU / طبقة الربط / ABS | نافذة ربط أوسع | التحكم في المواد الإضافية ونسبة الطبقات |
| غشاء TPU / لاصق / ABS | اختيار الأغشية المرنة والمواد اللاصقة | الطلاء، والمعالجة، والتحكم في الانبعاثات |
| غشاء TPU مزخرف / لاصق / ABS | حرية تصميم عالية | تسجيل التشكيل ومتانة الواجهة |
لا تفترض أن جميع أنواع TPU وABS ستلتصق مباشرةً. فخصائص البوليستر والبولي إيثر TPU، وصلابتها، والمواد المضافة، وتركيبة ABS، وتلوث السطح، كلها عوامل قد تؤثر على سطح الالتصاق. وقد يكون من الضروري استخدام نوع متوافق أو طبقة ربط.
قوة الترابط ونمط الفشل
تجمع عملية التغليف المتكامل المواد معًا، مما يسمح لأسطحها بالتلامس الوثيق، وفي حال توافق الدرجات، يحدث انتشار بيني أو تفاعل كيميائي. أما التغليف اللاصق فيستخدم مادة منفصلة مصممة لترطيب السطحين وربطهما.
قوة التقشير الأولية غير كافية. اختبر بعد ذلك:
- تقادم ناتج عن الحرارة والرطوبة
- ركوب الدراجات الحرارية
- التعرض للأشعة فوق البنفسجية عند الاقتضاء
- ملامسة المنظفات أو واقي الشمس أو غيرها من المواد الكيميائية الداخلية
- التشكيل الحراري واستعادة الأبعاد
- التخزين والمناولة التمثيلية للإنتاج
سجّل نمط العطل وقوته. يشير كل من تقشير السطح البيني، وفشل المادة اللاصقة المتماسكة، وتمزق مادة TPU، وفشل ركيزة ABS إلى نقاط ضعف مختلفة. يجب أن تعكس معايير القبول مواصفات المكون والشركة المصنعة الأصلية، وليس قيمة تقشير عامة.
المركبات العضوية المتطايرة والرائحة والضباب
يمكن أن يؤدي إزالة المادة اللاصقة إلى التخلص من أحد المصادر المحتملة للمذيبات، وبقايا المونومر، ونواتج التفاعل، والروائح. كما يمكن أن يبسط قائمة المواد ويقلل من التعامل مع المواد الكيميائية.
لا تضمن عملية تغليف الأجزاء الداخلية للسيارات بدون استخدام مواد لاصقة خلوها التام من المركبات العضوية المتطايرة. فالمواد المستخدمة، مثل البولي يوريثين الحراري (TPU) والأكريلونيتريل بوتادين ستايرين (ABS) والملونات المركزة ومواد المعالجة ومواد التنظيف والتحلل الحراري، قد تساهم جميعها في ظهور الروائح أو المركبات العضوية المتطايرة أو الضباب. لذا، يُرجى اتباع طريقة الاختبار المحددة من قبل العميل، بالإضافة إلى تحضير العينات ومعالجتها.
يمكن أن تلبي عملية التغليف اللاصق متطلبات صارمة عند اختيار المادة اللاصقة، ووزن الطبقة، ووقت التجفيف، ووقت المعالجة بشكل صحيح. تجنب الادعاءات المطلقة مثل انعدام الانبعاثات أو خلو المنتج من المواد الضارة ما لم تكن مدعومة باختبارات شاملة للطبقة المغلفة.
أداء التشكيل الحراري
تُعاد تسخين ألواح المواد المركبة المستخدمة في صناعة السيارات عادةً لتشكيل لوحات القيادة وألواح الأبواب وغيرها من الأجزاء الداخلية. يتميز كل من البولي يوريثين الحراري (TPU) والأكريلونيتريل بوتادين ستايرين (ABS) بخصائص مختلفة من حيث التليين والتمدد والانكماش. يجب أن تبقى الطبقة البينية سليمة أثناء التسخين والسحب العميق والتبريد.
يمكن للهيكل المتكامل أن يوفر طبقة رقيقة من مادة البولي يوريثين الحراري (TPU) دون الحاجة إلى طبقة لاصقة قد تلين أو تظهر آثار الطباعة من خلالها. قد تتحمل المادة اللاصقة الإجهاد، ولكن يجب أن تتحمل درجة حرارة التشكيل والاستطالة. في كلتا الحالتين، قد تظهر علامات مثل انفصال الطبقات، أو التبييض، أو مظهر قشر البرتقال، أو تغير اللمعان، أو فقدان الحبيبات، أو ترقق موضعي.
قم بإجراء تجارب باستخدام أداة الإنتاج أو نموذج هندسي تمثيلي. حدد السماكة الكلية وسماكة طبقة TPU في مواقع السحب العميق. افحص أنصاف الأقطار والزوايا والحواف المشذبة بعد التشكيل والتقادم.
التحكم في العمليات ومرونة الإنتاج
يتطلب الإنتاج المتكامل تنسيقًا دقيقًا لتجفيف الراتنج، ودرجات حرارة الانصهار، ومخرجات البثق، والضغوط، ونسبة الطبقات، ودرجة حرارة الأسطوانة، وإعدادات التلامس أو المعايرة، والتبريد. تحتوي مخلفات بدء التشغيل على بوليمرات مختلطة، وقد يصعب إعادة استخدامها.
تُضيف عملية إنتاج المواد اللاصقة تكاليف المخزون والمناولة والعمليات الجارية، ولكن يمكن تصنيع أغشية TPU وألواح ABS وفحصها بشكل منفصل. يُعدّ هذا مفيدًا للكميات الصغيرة والتغييرات المتكررة في المظهر. قد تشمل الضوابط الإضافية اختبار طاقة السطح، والتحقق من خلطة المادة اللاصقة، وقياس وزن الطبقة، وسجلات التجفيف أو المعالجة، واختبار المذيبات المتبقية.
قارن تكلفة المتر المربع المقبول
لا تقارن أسعار الراتنج والمواد اللاصقة فقط. بل قارن أيضاً:
- استهلاك مادة TPU، ومادة ABS، والطبقة الرابطة، والمادة اللاصقة
- طاقة التجفيف والبثق والطلاء والمعالجة
- بدء التشغيل، وتقليم الحواف، ومخلفات التغيير
- التعامل مع العمالة والمنتجات قيد التصنيع
- معالجة الأسطح وضوابط الانبعاثات
- الفحص والاختبار وإعادة العمل
- وقت التوقف والتنظيف وتغيير مستوى الأرض
- الناتج بعد التشكيل الحراري
تكون عملية التغليف المتكامل في أفضل حالاتها عند الإنتاج بكميات كبيرة مع بنية طبقات مستقرة. وقد يكون التغليف اللاصق أكثر اقتصادية عندما تؤدي التغييرات المتكررة إلى عمليات تنظيف واسعة النطاق وهدر في بدء التشغيل.
مصفوفة الاختيار
| متطلبات | مسار متكامل بدون مواد لاصقة | تغليف لاصق |
|---|---|---|
| بناء مستقر ذو حجم كبير | ملاءمة قوية | مناسب |
| إلغاء عملية اللصق | الميزة الرئيسية | لا |
| تغييرات متكررة في الفيلم أو التصميم | المزيد من الإعداد والتنظيف | مرونة قوية |
| واجهة مادية صعبة | قد تحتاج إلى درجة متوافقة أو طبقة ربط | يمكن للمادة اللاصقة أن تربط بين السطحين. |
| فيلم مزخرف بشكل خاص | يجب أن يكون متوافقًا مع الخط | غالباً ما يكون ذلك مفيداً |
| الحد الأدنى لعدد مصادر المركبات العضوية المتطايرة | ميزة محتملة | يعتمد ذلك على نوع المادة اللاصقة ومدة التصلب |
| فحص منفصل للفيلم والورقة | محدود | ميزة قوية |
الأسئلة الشائعة
هل يضمن التغليف الخالي من المواد اللاصقة باستخدام مادة TPU/ABS انخفاض نسبة المركبات العضوية المتطايرة؟
لا. إنه يزيل المادة اللاصقة كمصدر محتمل، ولكن يجب أن يجتاز نظام المواد الكامل وظروف المعالجة الاختبار المحدد.
هل يمكن تغليف أي نوع من أنواع البولي يوريثين الحراري (TPU) مباشرة على مادة ABS؟
لا. يختلف التوافق باختلاف التركيب الكيميائي لمادة TPU وصلابتها والمواد المضافة ونوع ABS. يُنصح بتجربة الربط المباشر وخيار طبقة الربط قبل اعتماد المنتج نهائيًا.
أي عملية أفضل للعديد من الألوان والقوام؟
توفر عملية التغليف اللاصق عادةً مرونة أكبر عند الحصول على الأغشية المتخصصة بشكل منفصل. ويمكن للإنتاج المتكامل دعم المتغيرات، ولكن يجب تضمين خسائر تغيير الإنتاج في نموذج التكلفة.
اختر المسار مع اختبارات المستوى الجزئي
اختر التغليف الداخلي المتكامل من مادة TPU/ABS للسيارات عندما يكون مزيج المواد مستقرًا، وحجم الإنتاج كبيرًا، وتفي البنية الخالية من المواد اللاصقة بجميع متطلبات الربط والتشكيل. اختر التغليف اللاصق عندما تبرر أنواع الأغشية ومرونة السطح البيني العملية الإضافية.
راجع معدات المواد الجديدة الخاصة بشركة JWELL والمخصصة لصناعة السيارات ، أو تواصل مع JWELL لتزويدهم بمعلومات عن درجات TPU وABS، وبنية الطبقات المقترحة، والسماكة، والعرض، والإنتاج، ومواصفات السطح، وعمق التشكيل، وقائمة اختبارات الشركة المصنعة الأصلية. هذه التفاصيل ضرورية لتحديد آلات البثق، وطريقة الربط، والتحكم في السماكة، وخطة التجربة.





