
เลือก EVA สำหรับโมดูลที่ผ่านการพิสูจน์แล้วและเน้นควบคุมต้นทุน เลือก POE เพื่อเพิ่มการกั้นความชื้น ฉนวนไฟฟ้า และความทนทานต่อ PID ส่วน EPE ให้สมดุลระหว่างการยึดเกาะของ EVA กับการปกป้องของ POE ในอุตสาหกรรมโฟโตโวลตาอิก EPE หมายถึง EVA/POE/EVA แบบอัดรีดร่วม ไม่ใช่โฟมโพลีเอทิลีนแบบขยายตัว ควรตรวจสอบวัสดุห่อหุ้มในโครงสร้างโมดูลฉบับสมบูรณ์เสมอ
คุณสมบัติที่วัสดุห่อหุ้มแผง PV ต้องมี
วัสดุห่อหุ้มอยู่ระหว่างเซลล์แสงอาทิตย์กับกระจกด้านหน้าและกระจกด้านหลังหรือแผ่นหลัง ระหว่างการเคลือบด้วยสุญญากาศ วัสดุจะอ่อนตัว ไหลล้อมรอบเซลล์และจุดเชื่อมต่อ กำจัดช่องว่าง และ—ขึ้นอยู่กับสูตร—เชื่อมขวางเพื่อสร้างโครงสร้างยึดเกาะที่ทนทาน ระหว่างการใช้งาน วัสดุต้องคงการยึดเกาะและความโปร่งใส พร้อมปกป้องชิ้นส่วนไฟฟ้าที่เปราะบางจากความร้อน ความชื้น รังสีอัลตราไวโอเลต และแรงเค้นเชิงกล
ข้อกำหนดสำคัญในการจัดซื้อ ได้แก่ การส่งผ่านแสง ความขุ่น ความต้านทานจำเพาะเชิงปริมาตร อัตราการซึมผ่านไอน้ำ การยึดเกาะหลังการเร่งอายุ ปริมาณเจลสำหรับเกรดเชื่อมขวาง การหดตัว ความสม่ำเสมอของความหนา และช่วงเวลาการเคลือบ คุณสมบัติเหล่านี้เป็นของสูตรทั้งหมด ไม่ใช่เฉพาะพอลิเมอร์พื้นฐาน สารเติมแต่ง สารทำให้คงตัว สารช่วยประสาน และเคมีการบ่มอาจทำให้ฟิล์มในตระกูลเดียวกันสองชนิดมีสมรรถนะต่างกัน
ฟิล์มห่อหุ้มแผงโซลาร์เซลล์ EVA
เอทิลีนไวนิลอะซิเตตมีประวัติการผลิตยาวนานในโมดูลซิลิคอนผลึก มีความโปร่งใสดี ยึดเกาะกระจกได้ดี มีจำหน่ายอย่างแพร่หลาย และมีพฤติกรรมระหว่างการเคลือบที่คุ้นเคย ความรู้ด้านกระบวนการและห่วงโซ่อุปทานที่เติบโตเต็มที่ทำให้ EVA เป็นตัวเลือกหลักสำหรับผู้ผลิตหลายราย
สูตร EVA มักใช้การเชื่อมขวางด้วยเปอร์ออกไซด์ระหว่างการเคลือบ ต้องควบคุมกระบวนการให้บ่มเพียงพอโดยไม่ทำให้เกิดฟอง การหดตัวมากเกินไป หรือความเสียหายต่อเซลล์ มักใช้ปริมาณเจลเป็นตัวบ่งชี้ระดับการเชื่อมขวาง แต่ควรประเมินร่วมกับผลการทดสอบแรงลอก สมรรถนะทางแสง และผลการทดสอบความเสื่อมตามอายุ
ความเสี่ยงหลักด้านความน่าเชื่อถือคือ EVA อาจเสื่อมสภาพเมื่อสัมผัสความร้อน ความชื้น และรังสียูวี เคมีของวัสดุอาจสร้างกรดอะซิติกระหว่างการเสื่อมสภาพ ซึ่งอาจทำให้เกิดการกัดกร่อนและปัญหาที่รอยต่อ ชุดสารช่วยคงสภาพและการออกแบบโมดูลสมัยใหม่ช่วยลดความเสี่ยงได้ จึงไม่ควรใช้เพียงตระกูลวัสดุเป็นตัวทำนายอายุการใช้งานภาคสนาม
EVA มักเหมาะเมื่อ: การออกแบบโมดูลได้รับการพิสูจน์แล้วว่าใช้กับ EVA โดยให้ความสำคัญกับต้นทุนและประสิทธิภาพการเคลือบ และข้อมูลการรับรองยืนยันประสิทธิภาพที่ยอมรับได้ต่อความร้อนชื้น รังสียูวี วัฏจักรความร้อน และการเสื่อมประสิทธิภาพที่เกิดจากศักย์ไฟฟ้า
ฟิล์มห่อหุ้มแผงโซลาร์เซลล์ POE
วัสดุห่อหุ้มชนิดอีลาสโตเมอร์โพลิโอเลฟินได้รับความนิยมจากการซึมผ่านความชื้นต่ำ ความต้านทานไฟฟ้าสูง และความทนต่อการเสื่อมสภาพที่ก่อให้เกิดกรดซึ่งสัมพันธ์กับเคมีของ EVA คุณสมบัติเหล่านี้ทำให้ POE เหมาะกับการออกแบบโมดูลที่ไวต่อความชื้น ต้องใช้แรงดันไฟฟ้าสูง และใช้เซลล์ขั้นสูง รวมถึงผลิตภัณฑ์กระจกสองชั้นและสองหน้าหลายประเภท
POE ไม่สามารถใช้แทนในกระบวนการ EVA ได้โดยอัตโนมัติ วัสดุอาจมีช่วงเวลาการเคลือบที่แคบหรือแตกต่าง พฤติกรรมการยึดเกาะต่างกัน และไวต่อการจัดการหรือการเลือกสูตรมากกว่า นอกจากนี้ ไม่ควรถือว่า POE แบบเชื่อมขวางกับผลิตภัณฑ์โพลิโอเลฟินเทอร์โมพลาสติกเป็นวัสดุชนิดเดียวกัน
โดยทั่วไปฟิล์ม POE มีราคาสูงกว่า EVA ทั่วไป และอาจต้องควบคุมการปรับสภาพพื้นผิว การจัดเก็บ การวางชั้น และการเคลือบอย่างระมัดระวัง ควรประเมินความคุ้มค่าจากความเสี่ยงด้านความน่าเชื่อถือและผลผลิตพลังงานในระดับโมดูล ไม่ใช่จากต้นทุนวัสดุเพียงอย่างเดียว
POE มักเหมาะเมื่อ: การกั้นความชื้นและฉนวนไฟฟ้าเป็นสิ่งสำคัญสูง โมดูลใช้สถาปัตยกรรมชนิด n-type แบบสองหน้า หรือแบบอื่นที่ไวต่อ PID และผู้ผลิตสามารถรับรองการยึดเกาะและกระบวนการเคลือบร่วมกับกระจก เซลล์ และแผ่นหลังที่เลือกได้
ฟิล์มห่อหุ้มแผงโซลาร์เซลล์ EPE แบบอัดรีดร่วม
EPE ใช้ชั้นนอก EVA ประกบแกนกลาง POE หรือวัสดุที่มีพื้นฐานเป็นโพลิโอเลฟิน แนวคิดนี้วาง EVA ไว้ที่ผิวประสานเพื่อให้ได้การยึดเกาะและพฤติกรรมการเคลือบที่คุ้นเคย ขณะที่ชั้นโพลิโอเลฟินด้านในช่วยเพิ่มการกั้นความชื้นและฉนวนไฟฟ้า
โครงสร้างแบบไฮบริดนี้อาจลดต้นทุนเมื่อเทียบกับฟิล์ม POE ที่มีความหนาเต็มชั้น และอาจผสานเข้ากับกระบวนการผลิตโมดูลที่ใช้ EVA ได้ง่ายกว่า อย่างไรก็ตาม สมรรถนะขึ้นอยู่มากกับสัดส่วนชั้น เคมีของแกนกลาง ความเข้ากันได้ระหว่างชั้น และการเชื่อมขวางของแต่ละชั้นตามที่ตั้งใจไว้ “EPE” ไม่ใช่สูตรมาตรฐานเพียงสูตรเดียว
โครงสร้างหลายชั้นยังเพิ่มข้อกำหนดในการผลิต ต้องรักษาความหนาของแต่ละชั้นให้สม่ำเสมอตลอดแนวแผ่น ทำให้ผิวประสานเสถียร และควบคุมการม้วนเพื่อป้องกันการติดกันหรือเสียรูป ม้วนที่ดูดีด้วยตาเปล่าอาจยังมีสัดส่วนแกนกลางไม่ถูกต้อง จึงสำคัญที่จะใช้การป้อนแบบชั่งน้ำหนักและตรวจสอบย้อนกลับกระบวนการได้
EPE มักเหมาะเมื่อ: ผู้ผลิตโมดูลต้องการประสิทธิภาพด้านการกั้นและไฟฟ้าที่ดีขึ้น โดยไม่ต้องจ่ายต้นทุนเต็มหรือเปลี่ยนกระบวนการไปใช้ POE ทั้งหมด และมีข้อมูลรับรองสำหรับผลิตภัณฑ์อัดรีดร่วมรุ่นนั้นโดยเฉพาะ
EVA เทียบกับ POE เทียบกับ EPE: เปรียบเทียบในทางปฏิบัติ
| ปัจจัยในการตัดสินใจ | EVA | POE | EPE (EVA/POE/EVA) |
| ความพร้อมเชิงพาณิชย์ | สูงมาก | สูงและกำลังเติบโต | สูงและกำลังเติบโต |
| ต้นทุนวัสดุโดยเปรียบเทียบ | โดยทั่วไปต่ำที่สุด | โดยทั่วไปสูงที่สุด | มักอยู่ระหว่าง EVA กับ POE |
| การกั้นความชื้น | ปานกลาง | โดยทั่วไปดีกว่า | ดีกว่า EVA แต่ขึ้นอยู่กับแกนกลางและสัดส่วนชั้น |
| ฉนวนไฟฟ้า/ความทนทานต่อ PID | ขึ้นอยู่กับสูตรและโมดูล | โดยทั่วไปเป็นจุดเด่นสำคัญ | ออกแบบมาเพื่อให้ดีกว่า EVA |
| การยึดเกาะ/ความคุ้นเคยกับกระบวนการ | เป็นที่ยอมรับอย่างแพร่หลาย | ต้องรับรองคุณสมบัติอย่างรอบคอบ | ชั้นผิว EVA ช่วยให้ยึดเกาะได้ตามแบบที่คุ้นเคย |
| ความซับซ้อนในการผลิต | อาจใช้กระบวนการชั้นเดียว | อาจใช้กระบวนการชั้นเดียว | ต้องอัดรีดร่วมอย่างแม่นยำ |
| กรณีใช้งานที่เหมาะสมที่สุด | การออกแบบกระแสหลักที่ผ่านการพิสูจน์แล้ว | การออกแบบที่ต้องการความน่าเชื่อถือสูงและไวต่อความชื้น | ทางเลือกสมดุลระหว่างต้นทุนกับประสิทธิภาพ |
การเปรียบเทียบเหล่านี้เป็นแนวโน้ม ไม่ใช่ค่าที่รับประกัน โปรดขอข้อมูลจากผู้จำหน่ายฟิล์มสำหรับเกรดที่แน่นอน และทดสอบชุดชั้นวัสดุของโมดูลทั้งหมด
เลือกวัสดุห่อหุ้มให้เหมาะกับสถาปัตยกรรมโมดูล
สำหรับโมดูลแบบกระจก-แผ่นหลัง แผ่นหลังมีส่วนต่อสมรรถนะด้านความชื้นและไฟฟ้า ดังนั้นการเลือกวัสดุห่อหุ้มต้องพิจารณาร่วมกัน ในโมดูลกระจกสองชั้น การซึมเข้าที่ขอบ เคมีของเซลล์ และแรงดันระบบสูงอาจทำให้ความต้านทานไฟฟ้าและสมรรถนะการกั้นของวัสดุห่อหุ้มมีความสำคัญเป็นพิเศษ โมดูลสองหน้ายังต้องการสมรรถนะทางแสงที่ดีทั้งสองด้าน
เทคโนโลยี n-type ขั้นสูง การทำลายเส้นโลหะให้ละเอียด และเป้าหมายอายุการใช้งานที่ยาวนาน ทำให้มีความสนใจต่อการเคลื่อนที่ของไอออน การกัดกร่อน และ PID มากขึ้น อย่างไรก็ตาม การเปลี่ยนตระกูลพอลิเมอร์โดยไม่รับรองการยึดเกาะ การบ่ม และความเค้นจากความร้อนใหม่ อาจสร้างความเสี่ยงใหม่ได้ ควรใช้แนวทางการออกแบบการทดลองอย่างเป็นระบบ แทนการเปรียบเทียบคุณสมบัติเพียงด้านเดียว
การทดสอบรับรองที่ควรขอ
ตรวจสอบทั้งข้อมูลฟิล์มขาเข้าและผลการทดสอบโมดูลหลังเคลือบ:
- ความหนาฟิล์มและโปรไฟล์ตามแนวขวาง
- การส่งผ่านแสง ความขุ่น และดัชนีความเหลือง
- ความต้านทานจำเพาะเชิงปริมาตรและสมรรถนะไดอิเล็กทริก
- อัตราการซึมผ่านไอน้ำภายใต้เงื่อนไขที่ระบุ
- พฤติกรรมการบ่มและปริมาณเจลเมื่อเกี่ยวข้อง
- การหดตัวอิสระและเสถียรภาพด้านมิติ
- แรงยึดเกาะแบบลอกกับกระจกและแผ่นหลังรุ่นที่ใช้จริงหลังการเร่งอายุ
- ความร้อนชื้น วัฏจักรความร้อน การแช่แข็งในสภาวะชื้น และการสัมผัสรังสียูวี
- การทดสอบ PID ที่ขั้วไฟฟ้าและแรงดันตามระบบที่ใช้งาน
- การตรวจด้วยอิเล็กโทรลูมิเนสเซนซ์ก่อนและหลังการเคลือบ
- ตรวจสอบหน้าตัดเพื่อหาฟองอากาศ ช่องว่าง และการเคลื่อนตัวของเซลล์
การรับรองควรเป็นไปตามมาตรฐานและข้อกำหนดของลูกค้าในตลาดปลายทาง การทดสอบเร่งช่วยระบุความเสี่ยงเชิงเปรียบเทียบ แต่ไม่รับประกันอายุใช้งานจริงที่แน่นอน
ข้อกำหนดของสายการผลิตเพื่อให้ได้ฟิล์มสม่ำเสมอ
สายการผลิตฟิล์มห่อหุ้มต้องควบคุมประวัติความร้อนให้ต่ำ จ่ายวัตถุดิบได้แม่นยำ รักษาอุณหภูมิหลอมให้เสถียร ควบคุมความหนาและพื้นผิวให้สม่ำเสมอ และม้วนฟิล์มอย่างสะอาด สำหรับ EPE เครื่องอัดรีดแต่ละเครื่องต้องรักษาสัดส่วนชั้นตามต้องการได้ตลอดช่วงความกว้างและความเร็ว ระบบวัดในไลน์และการควบคุมแบบวงปิดช่วยจำกัดความแปรปรวนของความหนา ขณะที่การกรองและการจัดการวัสดุที่สะอาดช่วยลดเจลและการปนเปื้อน
อุณหภูมิและสภาพพื้นผิวของลูกกลิ้งหล่อเย็นส่งผลต่อคุณภาพเชิงแสงและการหดตัว แรงตึงขณะม้วนต้องป้องกันการเลื่อนซ้อน การติดกัน และการเสียรูป การจัดการสูตร การตรวจสอบย้อนกลับ และการตรวจจับข้อบกพร่องออนไลน์มีความสำคัญมากขึ้น
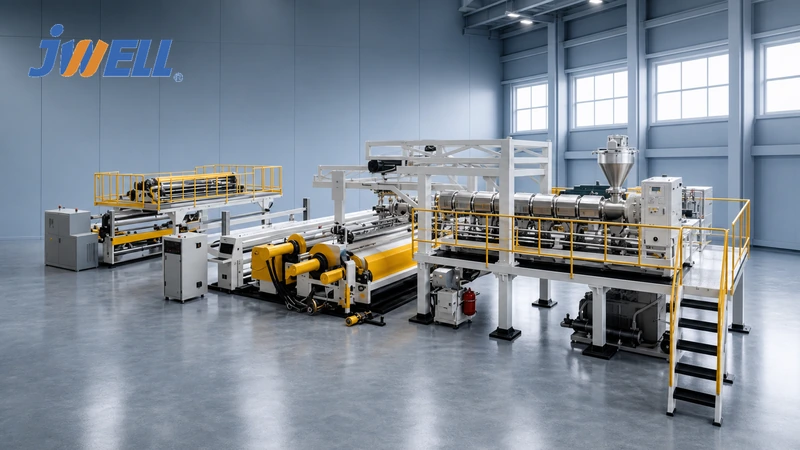
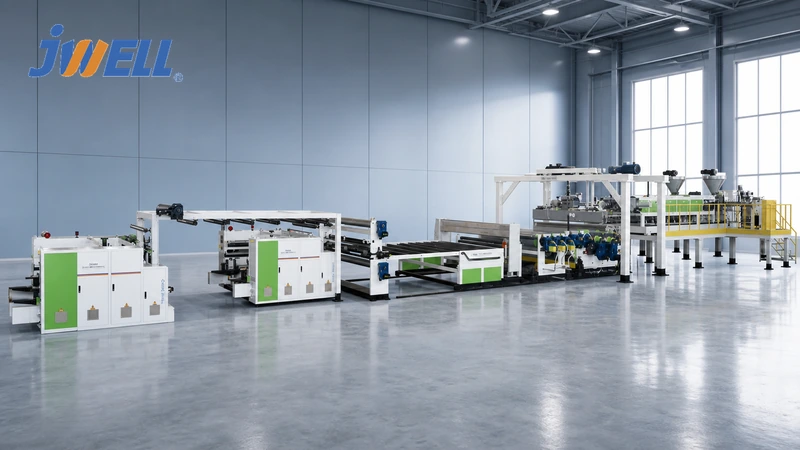
สายการผลิตฟิล์มโซลาร์เซลล์ EVA/POEของ JWELL ออกแบบมาสำหรับการผลิตฟิล์มห่อหุ้มที่ต้องการความแม่นยำ ผู้ผลิตที่พิจารณาการใช้งานเป็นชั้นประสานที่หลากหลายขึ้นสามารถดู สายการผลิตฟิล์ม EVA/POE/PVB/SGP.
ตัดสินใจโดยใช้ข้อมูลระดับโมดูล
เลือก EVA เมื่อชุดวัสดุที่ผ่านการใช้งานมายาวนานและคุ้มค่าผ่านการทดสอบความน่าเชื่อถือที่กำหนดแล้ว เลือก POE เมื่อประโยชน์ด้านการกั้นความชื้น ความต้านทานไฟฟ้า และการปกป้องเซลล์ขั้นสูงคุ้มกับต้นทุนและข้อกำหนดของกระบวนการ เลือก EPE เมื่อโครงสร้าง EVA/POE/EVA ที่ผ่านการตรวจสอบแล้วให้สมดุลที่ดีที่สุดระหว่างพฤติกรรมของรอยต่อระหว่างชั้น สมรรถนะการกั้นการซึมผ่าน และความคุ้มค่าทางเศรษฐกิจ
หากคุณวางแผนผลิตฟิล์มชนิดใดชนิดหนึ่งหรือหลายชนิดนี้ โปรดส่งกลุ่มสูตร โครงสร้างชั้น ความกว้าง ความหนา ผลผลิต ลวดลายพื้นผิว ข้อกำหนดการม้วน และมาตรฐานคุณภาพให้ JWELL ติดต่อทีมอัดรีดฟิล์มของ JWELL เพื่อพัฒนาการกำหนดค่าสายการผลิตและแผนทดลองให้สอดคล้องกับฟิล์มห่อหุ้มแผงโซลาร์เซลล์เป้าหมายของคุณ





