
آزمودہ اور لاگت پر توجہ رکھنے والے ماڈیولز کے لیے EVA، بہتر نمی بیریئر، برقی انسولیشن اور PID مزاحمت کے لیے POE، اور EVA کی چپکاؤ کی خوبی و POE کے تحفظ کے توازن کے لیے EPE منتخب کریں۔ فوٹو وولٹائکس میں EPE سے مراد کوایکسٹروڈڈ EVA/POE/EVA ہے، پھیلا ہوا پولی ایتھیلین فوم نہیں۔ انکیپسولنٹ کی توثیق ہمیشہ مکمل ماڈیول اسٹیک میں کریں۔
PV انکیپسولنٹ کو کیا کرنا چاہیے
انکیپسولنٹ سولر سیلز اور اگلے و پچھلے شیشے یا بیک شیٹ کے درمیان ہوتا ہے۔ ویکیوم لیمینیشن کے دوران یہ نرم ہو کر بہتا ہے، سیلز کے گرد جگہ بھرتا ہے، خالی جگہیں نکالتا ہے اور—فارمولیشن کے مطابق—کراس لنک ہوتا ہے۔ استعمال کے دوران اسے چپکاؤ اور شفافیت برقرار رکھتے ہوئے حرارت، نمی، بالائے بنفشی اثر اور میکانی دباؤ میں نازک برقی اجزا کی حفاظت کرنا ہوتی ہے۔
خریداری کی اہم خصوصیات میں روشنی کی ترسیل، ہیز، حجمی مزاحمت، آبی بخارات کی ترسیل کی شرح، عمر بڑھنے کے بعد چپکاؤ، کراس لنک گریڈز کے لیے جیل مواد، سکڑاؤ، موٹائی کی یکسانیت اور لیمینیشن ونڈو شامل ہیں۔ یہ خصوصیات مکمل فارمولیشن سے متعلق ہیں، صرف بنیادی پولیمر سے نہیں۔ اضافی مادے، اسٹیبلائزرز، کپلنگ ایجنٹس اور کیورنگ کیمسٹری ایک ہی خاندان کی دو فلموں کی کارکردگی مختلف بنا سکتی ہے۔
EVA سولر انکیپسولیشن فلم
کرسٹلائن سلیکون ماڈیولز میں ایتھیلین ونائل ایسیٹیٹ کی تیاری کی تاریخ طویل ہے۔ یہ اچھی شفافیت، شیشے سے ثابت شدہ چپکاؤ، وسیع دستیابی اور مانوس لیمینیشن رویہ فراہم کرتا ہے۔ عمل کا علم اور لاگت کی پوزیشن اسے بہت سے روایتی ماڈیول ڈیزائنز کے لیے عملی انتخاب بناتے ہیں۔
EVA فارمولیشنز میں عموماً لیمینیشن کے دوران پیرو آکسائیڈ کراس لنکنگ استعمال ہوتی ہے۔ عمل کا کنٹرول مناسب کیورنگ یقینی بنائے، اور بلبلے، ضرورت سے زیادہ سکڑاؤ یا سیلز کو نقصان سے بچائے۔ جیل کا مواد اکثر کراس لنکنگ کے ایک اشاریے کے طور پر استعمال ہوتا ہے، مگر اسے پیل مضبوطی، بصری کارکردگی اور عمر رسیدگی کے نتائج کے ساتھ جانچنا چاہیے۔
اہم قابلِ اعتماد ہونے کا خدشہ یہ ہے کہ حرارت، نمی اور UV کی زد میں EVA خراب ہو سکتا ہے۔ خرابی کی حالت میں اس کی کیمسٹری ایسیٹک ایسڈ پیدا کر سکتی ہے، جو زنگ اور بین السطحی مسائل میں حصہ ڈال سکتا ہے۔ جدید استحکامی پیکجز اور ماڈیول ڈیزائن خطرہ کم کرتے ہیں؛ اس لیے صرف مواد کے خاندان کو عملی عمر کی پیش گوئی نہیں سمجھنا چاہیے۔
EVA اکثر ان حالات میں موزوں ہوتا ہے: جب ماڈیول ڈیزائن EVA کے ساتھ آزمودہ ہو، لاگت اور لیمینیشن کی پیداواری صلاحیت ترجیح ہو، اور اہلیت کے ڈیٹا سے نم گرمی، UV، حرارتی چکر اور ممکنہ طور پر پیدا ہونے والی خرابی کے خلاف قابلِ قبول کارکردگی ثابت ہو۔
POE سولر انکیپسولیشن فلم
پولی اولیفن ایلاسٹومر انکیپسولنٹس کو کم نمی پارگمیتا، بلند برقی مزاحمت اور EVA کیمسٹری سے وابستہ تیزاب پیدا کرنے والی خرابی کے خلاف مزاحمت کے لیے قدر کی نگاہ سے دیکھا جاتا ہے۔ یہی خصوصیات POE کو نمی سے حساس، ہائی وولٹیج اور جدید سیل ڈیزائنز، بشمول کئی گلاس-گلاس اور دو طرفہ مصنوعات، کے لیے پُرکشش بناتی ہیں۔
POE خودبخود EVA کے عمل میں براہِ راست متبادل کے طور پر مطابقت نہیں رکھتا۔ اس کی لیمینیشن ونڈو تنگ یا مختلف ہو سکتی ہے، چپکاؤ کا رویہ جدا ہو سکتا ہے، اور ہینڈلنگ یا فارمولیشن کے انتخاب کے لیے زیادہ حساسیت ہو سکتی ہے۔ کراس لنکنگ POE اور تھرموپلاسٹک پولی اولیفن مصنوعات کو بھی یکساں نہیں سمجھنا چاہیے۔
POE فلم کی قیمت عموماً عام EVA سے زیادہ ہوتی ہے اور سطحی ٹریٹمنٹ، ذخیرہ، تہہ بندی اور لیمینیشن پر محتاط کنٹرول درکار ہو سکتا ہے۔ اس کی قدر صرف ریزن قیمت سے نہیں، ماڈیول کی قابلِ اعتماد کارکردگی اور توانائی پیداوار کے خطرے سے ناپنی چاہیے۔
POE اکثر ان حالات میں موزوں ہوتا ہے: جب نمی کے بیریئر اور برقی انسولیشن کو بہت زیادہ ترجیح حاصل ہو؛ ماڈیول میں n-type، دو طرفہ یا PID سے حساس ساخت ہو؛ اور تیار کنندہ منتخب شیشے، سیل اور بیک شیٹ کے ساتھ چپکاؤ اور لیمینیشن کی اہلیت ثابت کر سکے۔
EPE کوایکسٹروڈڈ سولر انکیپسولیشن فلم
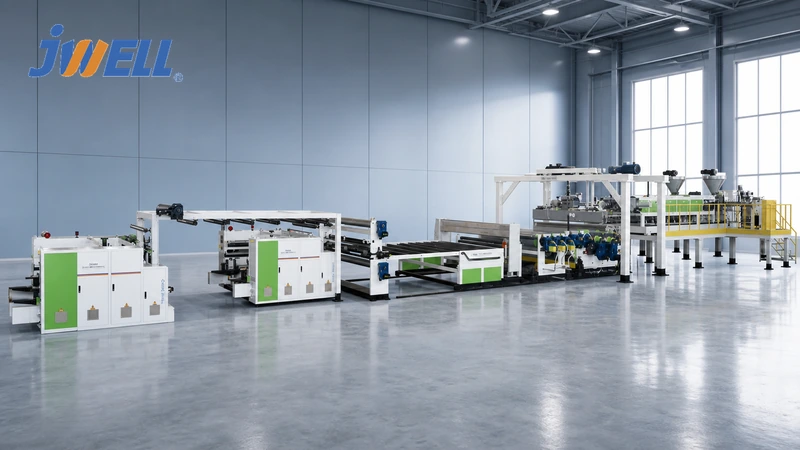
EPE میں EVA کی بیرونی تہیں POE یا پولی اولیفن پر مبنی مرکزی تہہ کے گرد ہوتی ہیں۔ اس تصور میں مانوس چپکاؤ اور لیمینیشن رویے کے لیے EVA کو جوڑنے والی سطحوں پر رکھا جاتا ہے، جبکہ اندرونی پولی اولیفن تہہ نمی کے بیریئر اور برقی خصوصیات بہتر بناتی ہے۔
یہ ہائبرڈ پوری موٹائی والی POE فلم کے مقابلے میں لاگت گھٹا سکتا ہے اور EVA پر مبنی ماڈیول عمل میں شامل کرنا آسان ہو سکتا ہے۔ تاہم کارکردگی تہوں کے تناسب، مرکزی تہہ کی کیمسٹری، بین السطحی مطابقت اور ہر تہہ کی مطلوبہ کراس لنکنگ پر بہت زیادہ منحصر ہے۔ “EPE” کوئی واحد معیاری فارمولیشن نہیں۔
ملٹی لیئر ساخت پیداوار کے تقاضے بھی پیدا کرتی ہے۔ پورے ویب میں تہہ کی موٹائی یکساں رہے، درمیانی سطحیں مستحکم ہوں، اور وائنڈنگ میں بلاکنگ یا بگاڑ نہ آئے۔ بظاہر قابلِ قبول رول میں بھی مرکزی تہہ کا تناسب غلط ہو سکتا ہے، اس لیے گریوی میٹرک فیڈنگ اور عمل کا سراغ رکھنا اہم ہے۔
EPE اکثر ان حالات میں موزوں ہوتا ہے: جب ماڈیول تیار کنندہ مکمل POE انکیپسولیشن کی پوری لاگت یا عمل کی تبدیلی کے بغیر بہتر بیریئر اور برقی کارکردگی چاہتا ہو، اور مخصوص کوایکسٹروڈڈ مصنوعات کے لیے اہلیت کا ڈیٹا موجود ہو۔
EVA بمقابلہ POE بمقابلہ EPE: عملی موازنہ
| فیصلے کا عنصر | EVA | POE | EPE (EVA/POE/EVA) |
| تجارتی پختگی | بہت زیادہ | زیادہ اور بڑھتی ہوئی | زیادہ اور بڑھتی ہوئی |
| نسبتی مواد کی لاگت | عموماً سب سے کم | عموماً سب سے زیادہ | اکثر EVA اور POE کے درمیان |
| نمی کا بیریئر | درمیانی | عموماً زیادہ مضبوط | EVA سے بہتر؛ مرکزی تہہ اور تناسب پر منحصر |
| برقی انسولیشن/PID مزاحمت | فارمولیشن اور ماڈیول پر منحصر | عموماً ایک اہم خوبی | EVA سے بہتر بنانے کے لیے تیار کردہ |
| چپکاؤ/عمل سے واقفیت | اچھی طرح قائم شدہ | محتاط اہلیت درکار | EVA کی بیرونی تہیں مانوس چپکاؤ میں مدد دیتی ہیں |
| پیداواری پیچیدگی | سنگل لیئر عمل ممکن | سنگل لیئر عمل ممکن | درست کوایکسٹروژن درکار |
| بہترین استعمال | آزمودہ عام ڈیزائنز | زیادہ قابلِ اعتماد اور نمی سے حساس ڈیزائنز | لاگت/کارکردگی کا متوازن حل |
یہ عمومی رجحان بتانے والے موازنے ہیں، ضمانت شدہ اقدار نہیں۔ مخصوص گریڈ کے لیے فلم فراہم کنندہ سے ڈیٹا طلب کریں اور مکمل ماڈیول اسٹیک کی جانچ کریں۔
انکیپسولنٹ کو ماڈیول کی ساخت سے ہم آہنگ کریں
گلاس-بیک شیٹ ماڈیول میں بیک شیٹ نمی اور برقی کارکردگی میں حصہ ڈالتی ہے، اس لیے انکیپسولنٹ منتخب کرتے وقت دونوں کے امتزاج پر غور کریں۔ گلاس-گلاس ماڈیولز میں کناروں سے داخل ہونے والی نمی، سیل کیمسٹری اور نظام کا بلند وولٹیج انکیپسولنٹ کی مزاحمت اور بیریئر کارکردگی کو خاص طور پر اہم بنا سکتے ہیں۔ دو طرفہ ماڈیولز کو دونوں جانب مضبوط بصری کارکردگی بھی درکار ہوتی ہے۔
جدید n-type ٹیکنالوجیز، باریک میٹلائزیشن اور طویل سروس لائف کے اہداف نے آئنوں کی حرکت، زنگ اور PID پر توجہ بڑھائی ہے۔ تاہم چپکاؤ، کیورنگ اور حرارتی دباؤ کی دوبارہ اہلیت ثابت کیے بغیر پولیمر خاندان بدلنا نئے خطرات پیدا کر سکتا ہے۔ صرف ایک خصوصیت کے موازنے کے بجائے تجربات کے منظم ڈیزائن کا طریقہ اپنائیں۔
درخواست کے لیے اہلیت کے ٹیسٹ
آنے والی فلم کے ڈیٹا اور لیمینیٹ کیے گئے ماڈیول کے نتائج دونوں کا جائزہ لیں:
- فلم کی موٹائی اور عرضی پروفائل
- بصری ترسیل، ہیز اور زردی کا اشاریہ
- حجمی مزاحمت اور ڈائی الیکٹرک کارکردگی
- بیان کردہ حالات میں آبی بخارات کی ترسیل کی شرح
- جہاں لاگو ہو، کیورنگ کا رویہ اور جیل کا مواد
- آزادانہ سکڑاؤ اور جہتی استحکام
- عمر رسیدگی کے بعد عین اسی شیشے اور بیک شیٹ پر پیل چپکاؤ
- نم گرمی، حرارتی چکر، نمی-انجماد اور UV کی زد
- مطلوبہ نظام کی پولیریٹی اور وولٹیج پر PID ٹیسٹ
- لیمینیشن سے پہلے اور بعد الیکٹرولومینیسنس معائنہ
- بلبلوں، خالی جگہوں اور سیل کی حرکت کے لیے کراس سیکشنل جانچ
اہلیت منزل کی مارکیٹ کے معیارات اور صارف کے تقاضوں کے مطابق ہونی چاہیے۔ تیز رفتار ٹیسٹ تقابلی خطرہ شناخت کرتے ہیں، مگر کسی مخصوص عملی عمر کی ضمانت نہیں دیتے۔
یکساں فلم کے لیے پروڈکشن لائن کے تقاضے
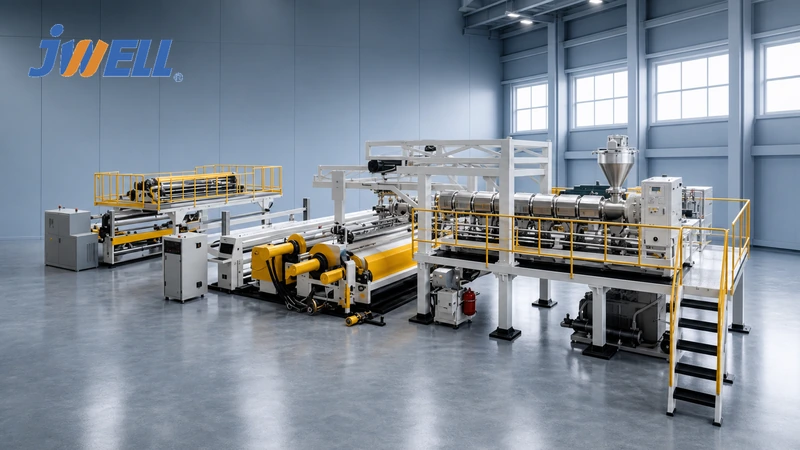
انکیپسولنٹ فلم لائن کو کم حرارتی تاریخ، درست ڈوزنگ، مستحکم پگھلاؤ درجۂ حرارت، یکساں موٹائی، قابو شدہ سطحی ساخت اور صاف وائنڈنگ دینی چاہیے۔ EPE کے لیے ہر ایکسٹروڈر کو پوری چوڑائی اور رفتار کی حد میں مطلوبہ تہہ کا تناسب برقرار رکھنا چاہیے۔ آن لائن گیجنگ اور بند لوپ کنٹرول موٹائی کے فرق کو محدود کرتے ہیں، جبکہ فلٹریشن اور صاف مواد کی ہینڈلنگ جیل اور آلودگی کم کرتی ہے۔
کولنگ رول کا درجۂ حرارت اور سطحی حالت بصری معیار اور سکڑاؤ کو متاثر کرتے ہیں۔ وائنڈنگ کا تناؤ دوربینی شکل، چپکنے اور بگاڑ سے بچائے۔ زیادہ حجم کی ماڈیول فراہمی میں فارمولیشن مینجمنٹ، سراغ پذیری اور آن لائن نقص معائنہ کی قدر بڑھتی جاتی ہے۔
JWELL کی EVA/POE سولر فلم ایکسٹروژن لائن درست انکیپسولنٹ فلم کی پیداوار کے لیے بنائی گئی ہے۔ وسیع تر بین السطحی ایپلی کیشنز پر غور کرنے والے تیار کنندگان یہ لائن بھی دیکھ سکتے ہیں EVA/POE/PVB/SGP فلم ایکسٹروژن لائن.
ماڈیول سطح کے ڈیٹا سے فیصلہ کریں
EVA اس وقت منتخب کریں جب پختہ اور لاگت مؤثر اسٹیک مطلوبہ قابلِ اعتماد ٹیسٹ پاس کر چکا ہو۔ POE اس وقت منتخب کریں جب نمی کا بیریئر، مزاحمت اور جدید سیل کا تحفظ اس کی لاگت اور عمل کے تقاضوں کو درست ثابت کریں۔ EPE اس وقت منتخب کریں جب توثیق شدہ EVA/POE/EVA ساخت سطحی رویے، بیریئر کارکردگی اور معاشیات میں بہترین توازن دے۔
اگر آپ ان میں سے ایک یا زیادہ فلمیں تیار کرنے کا ارادہ رکھتے ہیں تو JWELL کو فارمولیشن خاندان، تہہ کی ساخت، چوڑائی، موٹائی، آؤٹ پٹ، سطحی پیٹرن، وائنڈنگ کی خصوصیات اور معیار کا پروٹوکول بھیجیں۔ JWELL کی فلم ایکسٹروژن ٹیم سے رابطہ کریں تاکہ آپ کی مطلوبہ سولر انکیپسولیشن فلم کے مطابق لائن کی ترتیب اور آزمائشی منصوبہ تیار کیا جا سکے۔





