
ایکسٹروژن اور انجیکشن مولڈنگ بنیادی طور پر دو مختلف پیداواری عمل ہیں۔ ایکسٹروژن مولڈنگ مواد کو ڈائی سے دھکیل کر یکساں مقطع کی مسلسل شکلیں بناتی ہے، جبکہ انجیکشن مولڈنگ پگھلے پلاسٹک کو سانچے کے خانے میں دبا کر پیچیدہ ڈیزائن کے الگ پرزے بناتی ہے۔ اپنی ضروریات کے لیے موزوں عمل سمجھنا پیداواری کارکردگی، لاگت اور حتمی معیار پر نمایاں اثر ڈال سکتا ہے۔
ایکسٹروژن مولڈنگ کیا ہے؟
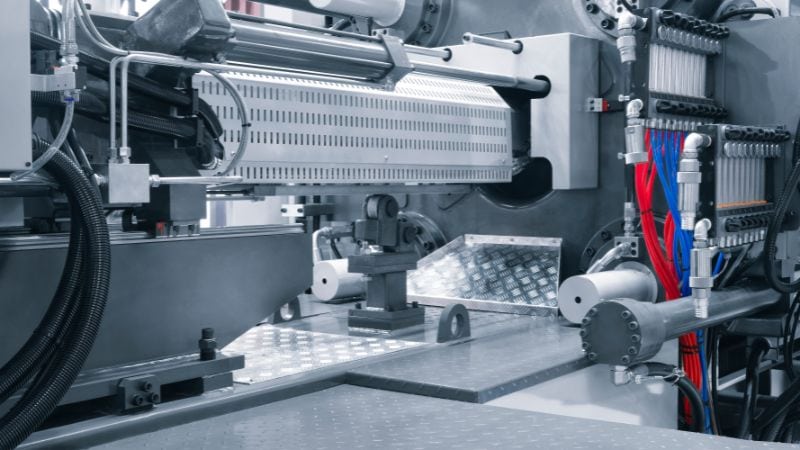
ایکسٹروژن مولڈنگ ایسا پیداواری عمل ہے جو یکساں مقطع کے لمبے، مسلسل پرزے بناتا ہے۔ پلاسٹک کے دانے ہاپر میں ڈالے جاتے ہیں، جہاں سکرو کا نظام انہیں گرم کرتے ہوئے آگے بڑھاتا ہے۔
ایکسٹروژن عمل میں گرم ایکسٹروژن، جس میں مواد اس کے نقطۂ پگھلاؤ سے اوپر گرم ہوتا ہے، یا کمرے کے درجۂ حرارت پر سرد ایکسٹروژن استعمال ہو سکتی ہے۔ سکرو پگھلے پلاسٹک کو آگے دھکیلتے ہوئے دباؤ پیدا کرتا اور مواد کو مخصوص شکل کی ڈائی سے گزارتا ہے، جو حتمی شکل متعین کرتی ہے۔
مواد ڈائی سے نکلنے پر مسلسل پروفائل بنتے ہیں، جنہیں کسی بھی لمبائی میں کاٹا جا سکتا ہے۔ عام استعمالات میں پائپ، نلیاں، کھڑکیوں کے فریم، موسمی اثرات روکنے والی پٹیاں اور کیبل کی موصلیت شامل ہیں۔ یکساں شکلوں کی زیادہ مقدار میں تیاری کے لیے یہ موزوں ہے، کیونکہ پیداواری عمل بغیر رکے مسلسل چلتا ہے۔ جب الگ مولڈ کیے ہوئے پرزوں کے بجائے لمبے، یکساں پروفائل درکار ہوں تو مسلسل ایکسٹروژن خاص طور پر مؤثر ہوتی ہے۔
انجیکشن مولڈنگ کیا ہے؟
انجیکشن مولڈنگ درستگی اور باریک تفصیل کے ساتھ الگ سہ ابعادی پرزے بناتی ہے۔ پلاسٹک کے دانے ہاپر میں ڈالے جاتے ہیں، اور انجیکشن مشین کے گرم بیرل سے گزرتے ہوئے سکرو انہیں گرم اور پگھلاتا ہے۔ یہاں دانے یکساں پلاسٹک ریزن میں پگھلتے ہیں، پھر زیادہ دباؤ سے سانچے میں بھیجے جاتے ہیں۔
پگھلا پلاسٹک زیادہ دباؤ پر انجیکشن سانچے میں داخل ہوتا ہے، جہاں خانہ پرزے کو شکل دیتا ہے۔ اسپرو اور رنر مواد کو سانچے کے تمام حصوں تک پہنچاتے ہیں تاکہ مکمل بھراؤ ہو۔
سانچہ مکمل بھرنے کے بعد مواد ٹھنڈا ہو کر ٹھوس ہوتا ہے۔ پھر سانچہ کھلتا اور تیار پرزہ باہر نکلتا ہے۔ کامیابی کے لیے سانچے کا ڈیزائن اہم ہے؛ اس میں مناسب کولنگ چینل، ہوا خارج کرنے اور پرزہ نکالنے کے نظام درکار ہیں۔
یہ عمل ایسے پیچیدہ پرزوں کے لیے بہترین ہے جن میں سخت رواداریاں یا باریک خصوصیات ہوں۔ ایک مولڈنگ چکر میں لوگو، بناوٹ، تھریڈ اور اسنیپ فٹ خصوصیات والے پرزے بنائے جا سکتے ہیں۔
ایکسٹروژن اور انجیکشن مولڈنگ کے بنیادی فرق
انجیکشن مولڈنگ اور ایکسٹروژن پیداواری طریقے، ڈیزائن کی صلاحیت، لاگت کی ساخت اور مواد کی کارکردگی میں بنیادی فرق رکھتی ہیں۔
پیداواری طریقہ & پیداوار
انجیکشن مولڈنگ الگ پرزے بناتی ہے، اور ہر چکر عموماً 30 سیکنڈ سے چند منٹ لیتا ہے۔ اس کے برعکس ایکسٹروژن مولڈنگ 100 سے 1,000+ فٹ کی مسلسل لمبائیاں بناتی ہے جنہیں بعد میں مطلوبہ سائز میں کاٹا جاتا ہے۔ یہ بنیادی فرق ہر عمل کو مختلف پیداواری مقاصد کے لیے موزوں بناتا ہے۔
ڈیزائن کی پیچیدگی & درستگی
انجیکشن مولڈنگ پیچیدہ سہ ابعادی شکلیں باریک تفصیل، انڈرکٹ، تھریڈ اور مختلف دیوار موٹائی کے ساتھ بناتی ہے۔ انجیکشن سانچہ تمام اطراف پر سخت رواداریاں اور ہموار سطح فراہم کرتا ہے۔
ایکسٹروژن ایسے دو ابعادی پروفائلوں تک محدود ہے جن کا مقطع پوری لمبائی میں یکساں ہو۔ اگرچہ اندرونی خالی حصوں والے پیچیدہ پروفائل بن سکتے ہیں، ان کا مقطع ایک سرے سے دوسرے سرے تک یکساں رہتا ہے۔
موازنہ
- انجیکشن سانچے کی صلاحیتیں: مکمل 3D شکلیں، بند خانے، بدلتی جیومیٹری
- ایکسٹروژن کی صلاحیتیں: 2D پروفائل، یکساں مقطع، خطی شکلیں
لاگت کی ساخت
انجیکشن سانچہ بنانے کے لیے ہزاروں سے دسیوں ہزار ڈالر کی بڑی ابتدائی سرمایہ کاری درکار ہے۔ تاہم، زیادہ مقدار میں فی پلاسٹک پرزہ لاگت بہت کم ہو جاتی ہے، جس سے انجیکشن مولڈنگ بڑی پیداواری تعداد یعنی 5,000+ یونٹ کے لیے کفایتی ہوتی ہے۔
ایکسٹروژن ٹولنگ کی لاگت انجیکشن سانچوں سے تقریباً 80% سے 90% کم ہوتی ہے۔ ایکسٹروڈ شدہ مصنوعات کی فی فٹ لاگت مقدار سے قطع نظر نسبتاً یکساں رہتی ہے، اس لیے ایکسٹروژن مولڈنگ کم مقدار کی تیاری یا لاگت کے لحاظ سے حساس منصوبوں کے لیے موزوں ہے۔
مواد کی کارکردگی & فضلہ
دونوں عمل فضلہ پیدا کرتے ہیں، مگر مختلف طریقوں سے۔ انجیکشن مولڈنگ میں رنر، اسپرو اور گیٹ سے فضلہ بنتا ہے؛ زیادہ تر مینوفیکچررز اسے ری سائیکل کر کے پیداوار میں واپس ڈالتے ہیں۔ مسلسل پیداوار میں ایکسٹروژن مولڈنگ کم فضلہ بناتی ہے، تاہم تراشے ہوئے اور آغاز کے مواد کو پھر بھی ری سائیکل کرنا ہوتا ہے۔
عام طور پر سادہ شکلوں میں ایکسٹروژن مواد زیادہ مؤثر استعمال کرتی ہے، جبکہ پیچیدہ جیومیٹری میں انجیکشن مولڈنگ مجموعی طور پر بہتر کارکردگی دیتی ہے، کیونکہ فی تیار پرزہ کم مواد ضائع ہوتا ہے۔
فوائد & نقصانات
ایکسٹروژن مولڈنگ: فوائد اور نقصانات
فوائد
- کم ابتدائی لاگت سے پلاسٹک ایکسٹروژن شروع کرنا زیادہ سستا ہوتا ہے
- مسلسل پیداوار بغیر رکے لمبے حصے بناتی ہے
- متعدد مواد کے ساتھ کام کرتی ہے، مثلاً پلاسٹک اور دھات، خصوصاً ایلومینیم
- سادہ مقطع کم لاگت میں بڑی مقدار میں تیار ہوتے ہیں
نقصانات
- پیچیدگی محدود ہے؛ باریک پیچیدہ سہ ابعادی شکلیں نہیں بن سکتیں
- انجیکشن مولڈنگ کے مقابلے میں مواد کے انتخاب کم ہیں
- چھوٹے، پیچیدہ پرزوں کے لیے فی یونٹ لاگت زیادہ ہے
- سائز کی پابندیاں؛ پرزوں کا مقطع پوری لمبائی میں یکساں ہونا چاہیے
انجیکشن مولڈنگ: فوائد اور نقصانات
فوائد
- طبی آلات، کھلونوں اور الیکٹرانکس کے لیے باریک تفصیل والی پیچیدہ شکلیں
- زیادہ درستگی سخت رواداریوں کے ساتھ یکساں پرزے بناتی ہے
- آپ کا سانچہ تیار ہونے کے بعد 30 سیکنڈ یا کم کے تیز پیداواری چکر
- گاڑیوں اور پیکیجنگ کی صنعتوں کے لیے مواد کے بہت سے انتخاب
نقصانات
- سانچے کے ٹولز کی زیادہ ابتدائی لاگت
- سانچہ بنانے کے باعث پہلے پرزوں کی آمد تک زیادہ وقت
- زیادہ تر صورتوں میں پلاسٹک تک محدود
- سانچے کا ٹول بن جانے کے بعد ڈیزائن کی تبدیلی مہنگی ہوتی ہے
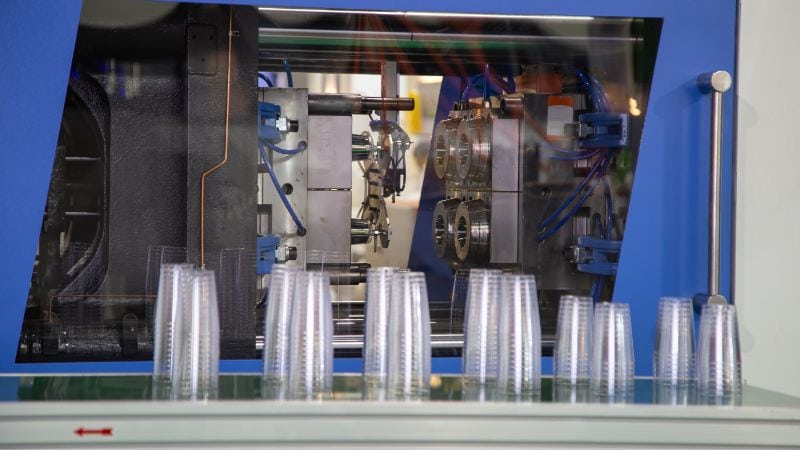
انتخاب کیسے کریں: انجیکشن مولڈنگ بمقابلہ ایکسٹروژن مولڈنگ
درست انتخاب تین اہم عوامل پر منحصر ہے: پلاسٹک پرزے کی ضروریات، پیداواری مقدار اور بجٹ۔
اگر یہ درکار ہو تو پلاسٹک انجیکشن مولڈنگ منتخب کریں:
- باریک خصوصیات والی پیچیدہ 3D شکلیں
- طبی آلات یا انتہائی درست صارف مصنوعات
- تنگ خم، تھریڈ یا پیچیدہ ڈیزائن والی مصنوعات
- سخت ابعادی رواداریاں (±0.005 انچ یا اس سے بہتر)
- ٹولنگ کی لاگت کو جائز بنانے والی زیادہ مقدار (5,000+ یونٹ)
اگر یہ درکار ہو تو پلاسٹک ایکسٹروژن منتخب کریں:
- یکساں مقطع والی لمبی، مسلسل شکلیں
- پائپ، نلیاں، ریل یا موسمی اثرات روکنے والی پٹیاں
- کم مقدار میں کم لاگت پیداوار
- یکساں پروفائل جنہیں مختلف لمبائیوں میں کاٹا جا سکے
- جلد ٹولنگ اور پیداوار کا تیز آغاز
ان تین عوامل پر غور کریں
بجٹ: انجیکشن مولڈنگ میں زیادہ ابتدائی سرمایہ کاری درکار ہے لیکن بڑے پیمانے پر کفایتی ہو جاتی ہے۔ پلاسٹک ایکسٹروژن کی سیٹ اپ لاگت کم ہے، اس لیے محدود بجٹ کے منصوبوں کے لیے موزوں ہے۔
پیداواری مقدار: 10,000+ یکساں پیچیدہ پرزوں کے لیے انجیکشن مولڈنگ بہتر فی یونٹ لاگت دیتی ہے۔ سادہ پروفائلوں کی طویل تیاری، یعنی 5,000 یونٹ سے کم کے لیے ایکسٹروژن مولڈنگ معاشی لحاظ سے موزوں ہے۔
وقت & لچک: انجیکشن مولڈنگ کا سانچہ بنانے میں کئی ہفتے درکار ہیں۔ ایکسٹروژن جلد شروع ہوتی ہے کیونکہ ٹولنگ تیز ہے، اور ڈیزائن کی تبدیلیاں آسان اور کم مہنگی ہوتی ہیں۔
Jwell — اعلیٰ کارکردگی کی ایکسٹروژن میں آپ کا شراکت دار
میں Jwell، ہم ہائی ٹیک آلات کی R&D اور تیاری میں مہارت رکھتے ہیں، جن میں شامل ہیں: پلاسٹک ایکسٹروژن مولڈنگ کے آلات۔ ماہر مکینیکل اور الیکٹریکل انجینئروں کی ہماری ٹیم درست انجینئرنگ والی پیداواری لائنیں فراہم کرنے کے لیے وقف ہے، جو کارکردگی اور مصنوعات کا معیار بڑھاتی ہیں۔ چاہے آپ پیداوار بڑھا رہے ہوں یا نیا منصوبہ شروع کر رہے ہوں، ہم عالمی بازار میں کامیابی کے لیے مطلوبہ اختراعی مشینری اور تکنیکی معاونت فراہم کرتے ہیں۔
اپنی پیداوار بہتر بنانے کے لیے تیار ہیں؟ ہم سے رابطہ کریں مزید معلومات کے لیے۔
اکثر پوچھے جانے والے سوالات
کون سا عمل تیز ہے، ایکسٹروژن یا انجیکشن مولڈنگ؟
مسلسل پیداواری کام کے لیے پلاسٹک ایکسٹروژن عموماً تیز ہے۔ پلاسٹک انجیکشن مولڈنگ چکروں میں ہوتی ہے؛ ہر چکر میں سانچہ بھرنا، ٹھنڈا کرنا اور پرزہ نکالنا شامل ہے۔ الگ پیچیدہ پرزے جلد بنانے کے لیے انجیکشن مولڈنگ کے چکر تیز ہیں، یعنی 30 سیکنڈ سے چند منٹ۔ زیادہ مقدار میں مسلسل سادہ پروفائلوں کے لیے مجموعی رفتار اور پیداوار میں ایکسٹروژن مولڈنگ بہتر ہے۔
کون سا عمل بہتر معیار کے پرزے بناتا ہے، ایکسٹروژن یا انجیکشن مولڈنگ؟
پلاسٹک انجیکشن مولڈنگ زیادہ سخت رواداریوں، حتیٰ کہ ±0.005 انچ، والے پرزے بناتی ہے۔ ایکسٹروژن مولڈنگ تجارتی رواداریوں کے پرزے بناتی ہے۔ انتخاب اس بنیاد پر کریں کہ استعمال کے لیے انتہائی درست یا تجارتی درجے کی درستگی درکار ہے۔
ایکسٹروژن اور انجیکشن مولڈنگ میں کم از کم آرڈر کی مقدار کیا ہے؟
پلاسٹک ایکسٹروژن کی کم از کم مقدار کم ہے کیونکہ ٹولنگ کی لاگت خاصی کم ہوتی ہے۔ پلاسٹک انجیکشن مولڈنگ میں سانچے کی لاگت جائز بنانے کے لیے عموماً زیادہ کم از کم مقدار (500–1,000+ یونٹ) درکار ہے، تاہم نرم اسٹیل یا ایلومینیم کے نمونہ سانچے پیداواری درجے کے سخت اسٹیل سانچوں سے کافی سستے ہوتے ہیں۔
کیا ایکسٹروژن مولڈنگ کھوکھلے پروفائل بنا سکتی ہے؟
جی ہاں، پلاسٹک ایکسٹروژن عام طور پر پائپ اور نلیاں بناتی ہے، جس میں ڈائی کے مرکز میں مینڈرل استعمال ہوتا ہے۔ پلاسٹک انجیکشن مولڈنگ کھوکھلے پرزے نہیں بنا سکتی؛ دو الگ حصے ڈیزائن کر کے آپس میں جوڑنے پڑتے ہیں، جس سے اسمبلی کے مراحل اور لاگت بڑھتی ہے۔
کیا انجیکشن مولڈنگ یا ایکسٹروژن مولڈنگ کے بعد پرزے بدلے جا سکتے ہیں؟
ایکسٹروڈ شدہ مصنوعات میں ثانوی کام جیسے کٹائی، ڈرلنگ اور اسٹیمپنگ ممکن ہیں۔ انجیکشن مولڈنگ کے پرزے سانچے سے تقریباً مکمل نکلتے ہیں، لیکن ان پر بھی تکمیلی عمل ہو سکتا ہے۔ دونوں طریقے رنگ، طباعت اور اسمبلی کی اجازت دیتے ہیں، تاہم ایکسٹروژن پیداوار کے بعد زیادہ لچک دیتی ہے۔





