
أسرع طريقة لتقليل الهدر في بثق الأنابيب البلاستيكية هي ضبط العملية قبل تكوّن المخلفات: تثبيت التغذية ودرجة حرارة المصهور، وتقليل زمن بدء التشغيل وتغيير المنتج، وقياس الأبعاد باستمرار، وفرز أي مواد مطحونة يُسمح بإعادة استخدامها وفق معيار المنتج. وتتبعوا الهدر بالكيلوغرام لكل كيلوغرام صالح للبيع حسب السبب، لا كإجمالي شهري واحد، ليتمكن الفريق من معالجة أكبر مصادر الفاقد أولًا.
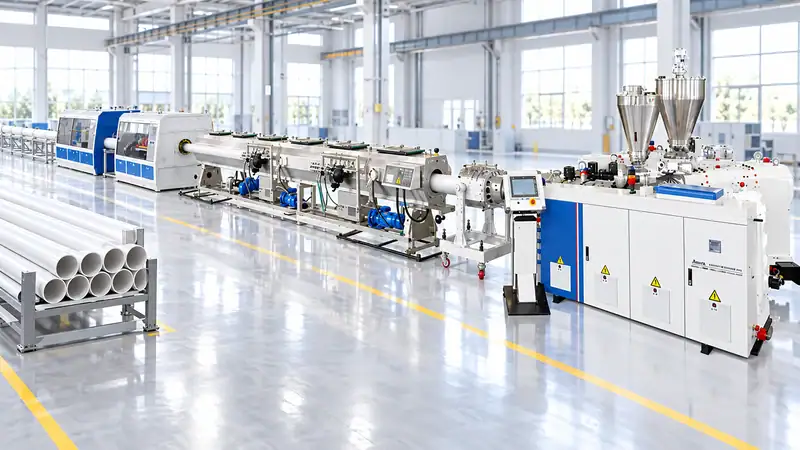
مصادر الهدر في بثق الأنابيب
تندرج معظم خسائر المواد ضمن ست فئات:
- مخلفات بدء التشغيل والإيقاف:المواد المنتجة أثناء استقرار درجة الحرارة والضغط والتبريد وسرعة السحب.
- المنتجات المرفوضة بسبب الأبعاد:سماكة الجدار أو القطر الخارجي أو الاستدارة أو الطول خارج المواصفات.
- عيوب السطح والمظهر:تشقق المصهور أو خطوط القالب أو نقاط سوداء أو فقاعات أو خطوط فضية أو تغير اللون.
- فاقد تغيير المنتج:التطهير وتغيير اللون أو الراتنج وضبط القالب أو العِدّة.
- التشذيب في المراحل اللاحقة:قص النهايات وتشذيب الأطراف أو المقابس والثقب وأضرار المناولة.
- المواد المطحونة الملوثة أو غير المعتمدة:المواد التي لا يمكن إعادتها بأمان إلى التركيبة.
قيسوا كل فئة على حدة. فقد يُظهر الخط انخفاض معدل الهدر الإجمالي بينما تتزايد مخلفات بدء التشغيل، إذا كان منتج آخر ينتج مؤقتًا عددًا أقل من القصاصات. تمنع البيانات حسب السبب استنتاج تحسن غير حقيقي.
1. ثبّتوا تغذية المواد
التغذية المنتظمة أساس إنتاج أنابيب منتظمة. استخدموا الجرعات الوزنية عندما تبرر دقة التركيبة أو تعدد الإضافات أو تكرار تغييرات المنتج ذلك. وتحققوا من معايرة وحدة التغذية عند الكثافة الحجمية الفعلية للمادة، لا باستخدام مادة اختبار المصنع فقط. حافظوا على جفاف الراتنج عند الحاجة، واحموا الأكياس المفتوحة من الرطوبة، وتجنبوا تكوّن الجسور في القواديس.
في PVC، يؤثر توازن المثبت ومعدل مقاومة الصدمات والحشو ومواد التزليق في الاندماج وجودة السطح. وفي أنابيب البولي أوليفين، تؤثر الرطوبة والتلوث وتشتت الإضافات في قوة المصهور والأبعاد. خزّنوا كل مكون مع رقم التشغيلة واستخدموا تركيبة مضبوطة حتى لا يعالج المشغلون مشكلة عملية بإضافة مواد غير مسجلة.
2. اضبطوا المصهور قبل القالب
ينبغي التعامل مع مناطق حرارة آلة البثق على أنها منحنى معالجة، لا مجموعة أرقام مستقلة للسخانات. راقبوا درجة حرارة المصهور وضغطه قرب الوصلة أو القالب. وقد يشير الارتفاع التدريجي للضغط إلى تلوث الغربال أو الرطوبة أو تحلل المادة أو مشكلة في التغذية.
استخدموا مبدل غرابيل مناسبًا وحددوا حدًا للضغط يستدعي الفحص. وقد يؤدي زمن المكوث الطويل وارتفاع الحرارة إلى ظهور نقاط سوداء وتحلل البوليمرات الحساسة. وقد تنتج الجسيمات غير المنصهرة وضعف الاندماج عن انخفاض الحرارة أو الخلط غير الكافي. والهدف هو الحصول على مصهور مستقر عند أدنى درجة حرارة تحقق التشتت وجودة السطح المطلوبين.
3. قللوا زمن بدء التشغيل من دون تسرع
جهزوا التركيبة والعِدّة ومياه التبريد والساحب ومعدات الفحص قبل تغذية البوليمر. وينبغي أن يحدد تسلسل بدء تشغيل موحد تأكيد التسخين وخطوات سرعة اللولب وضبط مركز القالب ومستوى التفريغ ودرجة حرارة التبريد ومزامنة الساحب وأول قياس مقبول.
استخدموا قائمة تحقق لبدء التشغيل بنطاقات مستهدفة بدل الاعتماد على مشغل واحد ذي خبرة. وسجلوا كمية الكيلوغرامات المستخدمة قبل إنتاج أول أنبوب سليم والدقائق من أول مصهور حتى اعتماد الجودة. إذا كان فاقد البدء مرتفعًا، فراجعوا ما إذا كان سببه الاستقرار الحراري أو ضبط القالب أو معايرة التفريغ أو توقيت المراحل اللاحقة أو تأخر الفحص.
4. حافظوا على ثبات الأبعاد في المراحل اللاحقة
تعمل جلبة المعايرة وخزان التفريغ ونظام التبريد والساحب والقاطع كنظام واحد. وقد تسبب درجة حرارة الماء أو تدفقه غير المتجانسين عدم الاستدارة وتفاوت سماكة الجدار. كما يغير انزلاق الساحب أو تقلب سرعته سماكة الجدار حتى عندما يظل معدل آلة البثق ثابتًا. وينبغي التعامل مع تآكل الأحزمة والبكرات والأختام على أنه مخاطر للعملية، لا مشكلات صيانة فحسب.
يمكن للفحص المباشر للقطر أو سماكة الجدار أو الفحص بالليزر اكتشاف الانحراف قبل أن تصبح لفة أو حزمة كاملة غير مطابقة. اربطوا الإنذارات بخطة استجابة واضحة: خفض سرعة الخط أو ضبط التمركز أو فحص التبريد أو الضغط أو الإيقاف والحجر. لا تكون للقياس قيمة إلا عندما يعرف المشغل الإجراء المطلوب لكل إنذار.
5. قللوا فاقد تغيير المنتج والتطهير
رتبوا المنتجات حسب عائلة الراتنج واللون والقطر لتقليل الانتقالات الصعبة في الجدول. وشغّلوا الألوان الفاتحة قبل الداكنة متى كان ذلك عمليًا. وجهزوا القالب التالي وأدوات المعايرة والتركيبة والتعبئة أثناء تشغيل الطلب الحالي. وافصلوا مواد التطهير المخطط لها عن المواد الملوثة أو مجهولة النوع.
تعتمد طريقة التطهير المناسبة على البوليمر والآلة. فالتنظيف الميكانيكي ومركبات التطهير المعتمدة وتغييرات السرعة المضبوطة لكل منها استخدام مناسب. تجنبوا الاختصارات العنيفة التي تتلف اللوالب أو الأسطوانات أو القوالب. وسجلوا الكيلوغرامات والدقائق لكل تغيير؛ فتحسين بسيط يتكرر يوميًا قد يفوق فائدة ترقية معدات لمرة واحدة.
6. استخدموا المواد المطحونة وفق المواصفات
يمكن أن تقلل المواد المطحونة استهلاك المواد الخام البكر، لكنها لا تصلح تلقائيًا لكل الأنابيب. فقد تحد أنابيب الضغط ومياه الشرب وغيرها من المنتجات الخاضعة للتنظيم من استخدام المواد المطحونة داخليًا أو تمنعه، أو تتطلب تركيبة موثقة وقابلية تتبع. لا تخلطوا أبدًا مواد مطحونة في منتج حرج لمجرد خفض مؤشر الهدر.
افرزوا المواد المطحونة حسب البوليمر واللون ودرجة المنتج وحالة التلوث. وأبقوا قطع بدء التشغيل النظيفة منفصلة عن كنس الأرضية ومخلفات المواد المختلطة. قيسوا رطوبة المادة المطحونة وكثافتها الحجمية وحجم جسيماتها إذا أثرت هذه المتغيرات في التغذية. وحددوا نسبة قصوى في التركيبة وتحققوا من الأداء الميكانيكي والأبعادي وطويل الأجل.
7. امنعوا العيوب بالصيانة الوقائية
تؤدي القوالب وجلب المعايرة وأختام التفريغ وأحزمة السحب والقواطع ومستشعرات الحرارة المتآكلة إلى مخلفات متكررة. أنشئوا خطة صيانة تستند إلى أنماط الأعطال: افحصوا شفة القالب بحثًا عن التراكمات، وتحققوا من تآكل أدوات المعايرة، وتأكدوا من معايرة المستشعرات، وسجلوا ضغط تغيير الغربال. وقد يتسبب تسرب صغير في خزان التفريغ أو انجراف مزدوج حراري في ساعات من الإنتاج غير المستقر.
اربطوا قطع الغيار بأسباب الهدر التي توقف الإنتاج: السخانات والمزدوجات الحرارية والمستشعرات والأختام وشفرات القاطع والأحزمة والغرابيل والصمامات الحرجة. واحفظوا قطع التغيير نظيفة وموسومة حتى لا يؤدي التغيير المستعجل إلى التلوث.
8. تتبعوا مؤشرات الأداء الرئيسية المناسبة
استخدموا لوحة متابعة يومية تتضمن:
- معدل الهدر الإجمالي:kg الهدر ÷ kg المدخلات × 100.
- مردود المرور من المرة الأولى:kg القابلة للبيع ÷ kg المدخلات × 100.
- مخلفات بدء التشغيل لكل طلب:kg بدء التشغيل ÷ kg الطلب.
- فاقد تغيير المنتج:kg التطهير والانتقال لكل تغيير.
- معدل الرفض بسبب الأبعاد:kg المرفوضة بسبب الأبعاد ÷ kg المدخلات.
- كثافة الطاقة:kWh ÷ kg القابلة للبيع.
راجعوا الأرقام حسب المنتج والوردية والمشغل وتشغيلة الراتنج ومجموعة العِدّة. ويحدد مخطط باريتو عادةً سببًا أو سببين رئيسيين. ضعوا خط أساس لأربعة أسابيع قبل تغيير عدة متغيرات دفعة واحدة.
خطة تحسين عملية لمدة 30 يومًا
في الأسبوع الأول، زنوا كل فئة من المخلفات وتحققوا من الموازين. وفي الأسبوع الثاني، وحّدوا إجراءات بدء التشغيل ونماذج فحص الأبعاد. وفي الأسبوع الثالث، اضبطوا استقرار التغذية والتبريد والسحب لأعلى منتج من حيث الحجم. وفي الأسبوع الرابع، راجعوا قواعد المواد المطحونة وتسلسل التغيير ونتائج الصيانة الوقائية. كرروا دورة القياس واحسبوا القيمة المالية لكل تحسين.
عند تقييم خط جديد لـ بثق الأنابيب البلاستيكية, اسألوا المورد كيف يدعم التصميم خفض الهدر: الجرعات الوزنية ومراقبة ضغط المصهور والتحكم الآلي بدرجة الحرارة ومعايرة مستقرة للتفريغ والفحص المباشر للأبعاد وتغيير العِدّة سريعًا وتسجيل البيانات. وتتضمن الإجابة الأكثر فائدة كميات مخلفات بدء التشغيل المتوقعة ومردود الحالة المستقرة ودقة القياس والظروف التي تستند إليها تلك الأرقام.
يمكن لـ Jwell Anhui مراجعة بيانات المخلفات الحالية أو مواصفات المنتج لديكم واقتراح تهيئة لبثق الأنابيب بأهداف قابلة للقياس للمردود والجودة.
اطلبوا مراجعة لخفض الهدر في خط الأنابيب لديكم
أرسلوا تفصيل المخلفات الحالي ومواد الأنابيب ونطاق الأقطار والإنتاجية المستهدفة عبر صفحة التواصل مع Jwell. يمكننا اقتراح ضوابط للعملية وخط بثق الأنابيب البلاستيكية مهيأ لتحقيق أبعاد مستقرة ومخلفات بدء تشغيل أقل وتحسن قابل للقياس في المردود.
الأسئلة الشائعة
هل يمكن إعادة تدوير جميع مخلفات بدء التشغيل؟
ليس بالضرورة. فقد لا تكون قابلة لإعادة التدوير إلا إذا كانت نظيفة ومحددة ومسموحًا بها في مواصفات المنتج.
ما هدف الهدر الجيد؟
يعتمد ذلك على البوليمر ومعيار الأنبوب ونطاق الأقطار وتكرار التغيير. أنشئوا خط أساس مقاسًا وحسّنوا أكبر سبب بدلًا من نسخ نسبة عامة.
هل تقضي الجرعات الوزنية على الهدر؟
لا. فهي تحسن اتساق التركيبة ويمكن أن تقلل التفاوت، لكن حالة القالب والتبريد والسحب واستجابة المشغل تظل عوامل مهمة.
هل ينبغي خفض سرعة الخط لتقليل المنتجات المرفوضة؟
أحيانًا، لكن السرعة الأقل ليست دائمًا الحل الأقل تكلفة. قارنوا كيلوجرامات المخلفات والطاقة لكل كيلوجرام والعمالة والإنتاجية عند كل نقطة تشغيل مستقرة.





