في عمليات استكشاف أعطال بثق الألواح البلاستيكية، لا تعني الخطوط العرضية الدورية بالضرورة أن البرغي متآكل أو غير محاذٍ. قد تكون هذه العلامات قد نُقلت إلى اللوح بواسطة آلة الصقل اللاحقة، أو ناتجة عن عدم استقرار الشد بين القالب ووحدة السحب، أو بسبب القص العالي عند حافة القالب. قِس المسافة بين الخطوط أولًا، ثم تحقق من كل منطقة مقابل إشارة الماكينة قبل فك البرغي.
ابدأ بالنمط، وليس بالبرغي
يُعد شكل العيب والمسافة بين خطوطه بمثابة التشخيص الأولي. سجّل المسافة بين عدة خطوط متتالية، ثم قارن هذه المسافة مع سرعة الخط وسرعة الدوران واتجاهات الضغط.
| ما تراه على الورقة | المنطقة الأكثر احتمالا | الاختيار الأول |
| خطوط منتظمة للغاية بتباعد شبه ثابت | نظام الدفع بالبكرات، أو تعشيق التروس، أو السلسلة، أو المحمل | قم بقياس المسافة وقارنها بتردد الدوران أو تردد التروس |
| أشرطة تصبح أعرض أو أضيق عند تغير سرعة الخط | عدم تطابق السرعة أو عدم استقرار الشد | قارن بين إنتاجية القالب وسرعة الدرفلة وسرعة السحب |
| أمواج دقيقة وكثيفة ذات سطح باهت أو خشن | القص العالي أو الكسر الناتج عن الانصهار | تحقق من درجة حرارة حافة الرقاقة، والخرج، وحالة الرقاقة |
| تشققات التشكيل الحراري الموضعية في نفس اتجاه الماكينة | تفاوت في السماكة أو منطقة ساخنة/رقيقة | قم برسم سمك الخريطة ومراجعة نافذة التدفئة |
يُعد هذا النهج القائم على النمط أولاً مفيدًا بشكل خاص على خط بثق الصفائح الكامل ، حيث يمكن إدخال العيب بعد خروج المادة المنصهرة من القالب.
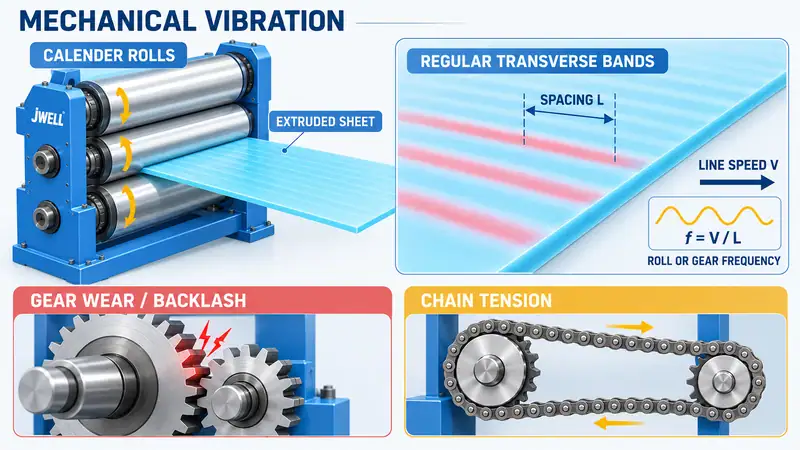
افحص جهاز التقويم ثلاثي البكرات للتأكد من عدم وجود اهتزازات ميكانيكية.
تتحكم آلة الصقل ثلاثية أو متعددة البكرات في التبريد والسماكة وتكرار السطح. إذا كانت الخطوط العرضية منتظمة للغاية، فافحص محرك البكرات قبل تغيير الراتنج أو فك البرغي.
ابدأ بتروس التخفيض والوصلة الدوارة. قد يؤدي التآكل الموضعي للأسنان، أو تلف أحدها، أو الخلوص الزائد، أو ضعف تعشيق التروس، إلى حدوث تأثير طفيف مرة واحدة في كل دورة أو مرة واحدة في كل دورة تعشيق. ثم ينقل سطح الأسطوانة هذه الحركة الدورية الصغيرة إلى الصفيحة التي لم تتصلب بالكامل.
تحتاج محركات السلاسل إلى نفس القدر من العناية. قد تنزلق السلسلة المرتخية وتتذبذب، بينما قد تُسبب السلسلة المشدودة بشدة شدًا متكررًا على عمود البكرة. افحص شد السلسلة، وتآكل العجلة المسننة، وحالة المحامل، ومحاذاة الوصلات، وإطار دعم البكرة. استخدم مقياس اهتزاز لا تلامسي كلما أمكن. تجنب وضع يدك بالقرب من البكرات المتحركة أو السلسلة المكشوفة؛ اعزل الجهاز وأغلقه قبل أي فحص يدوي.
يمكنك تقدير تردد الاهتزاز من الورقة نفسها:
f = V / L
هنا، يُمثل f تردد العيب، وV سرعة خط إنتاج الصفائح، وL المسافة المقاسة بين خطين متكررين. إذا تطابق التردد المحسوب مع دوران الأسطوانة، أو تعشيق التروس، أو حدث السلسلة، يصبح التشخيص الميكانيكي أكثر دقة.
مطابقة إنتاجية النرد، وسرعة الدوران، وشدّ السحب
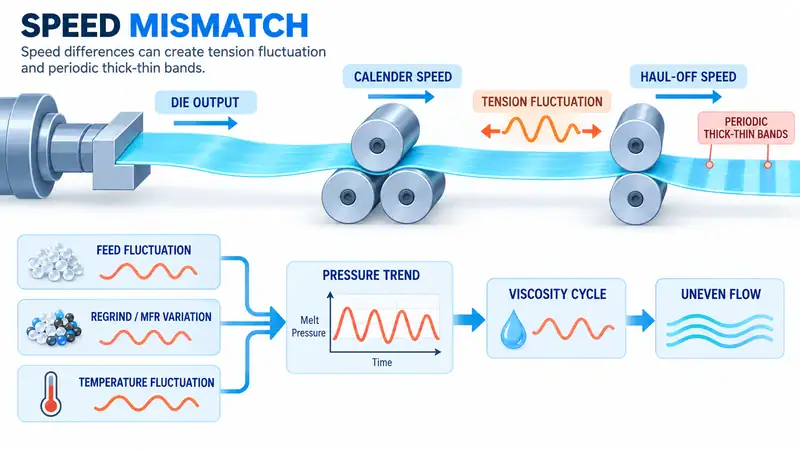
ليس كل خط عرضي علامة اهتزاز. قد تظهر على الصفيحة أيضًا نطاقات سميكة ورقيقة دورية عندما يتم تمديد المادة المنصهرة وإطلاقها بالتناوب بين القالب والتقويم وجهاز السحب.
أول فحص هو العلاقة بين كمية المعدن المنصهر وسرعة التدفق. إذا كانت سرعة سحب البكرات أو نظام السحب أعلى من سرعة تدفق المعدن المنصهر، فإن الصفيحة تصبح رقيقة؛ وعندما يقل السحب، تعود لتصبح أكثر سمكًا. قد تحدث دورة الشد هذه حتى عندما تكون التروس سليمة.
قم بتتبع اتجاه القيم التالية معًا بدلاً من قراءتها واحدة تلو الأخرى:
- معدل إخراج الطارد أو سرعة البرغي
- ضغط القالب ودرجة حرارة الانصهار
- التقويم وسرعة السحب
- سُمك الصفيحة المقاس
يشير تذبذب الضغط بشكل منتظم إلى عدم استقرار عملية التغذية أو الانصهار. تحقق من نسبة المواد المعاد تدويرها، واختلافات معدل تدفق المادة المنصهرة بين الدفعات، ووجود أي انسداد أو نقص في التغذية عند مدخل المادة، بالإضافة إلى توصيلات سخان الشريط أو المزدوجات الحرارية. قد يؤدي التغير الكبير في تدفق المادة المعاد تدويرها أو الراتنج المنصهر إلى تغيير اللزوجة بشكل كافٍ لتعطيل تدفق القالب. لذا، يُنصح بتثبيت معدل التغذية ودرجة الحرارة قبل زيادة الإنتاج.
إن إنتاج لوحة الاسم ليس إنتاجًا قابلاً للبيع؛ فدرجة الراتنج، والمقياس، وقدرة التبريد، والضغط في اتجاه التدفق هي التي تحدد النطاق المستقر.
استبعاد القص العالي والكسر الناتج عن الانصهار
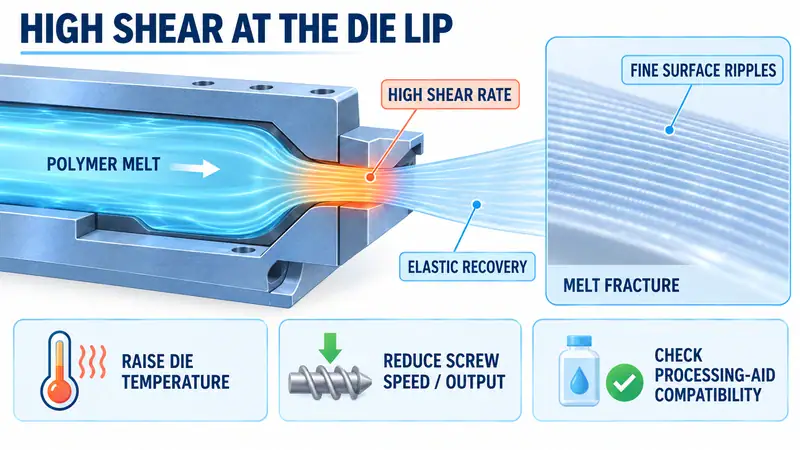
قد تشير التموجات الدقيقة والمتقاربة ذات السطح الداكن والخشن أو الضبابي إلى تشقق المادة المنصهرة. يحدث تشقق المادة المنصهرة نتيجة عدم استقرار السطح عندما يتجاوز معدل القص الموضعي عند حافة القالب قدرة البوليمر وشكل القالب على التحمل. يستعيد البوليمر مرونته عند خروجه من القالب، تاركًا نمطًا خشنًا متكررًا.
تختلف هذه الحالة عن اهتزاز التروس. عادةً ما تصبح أكثر وضوحًا مع زيادة الإنتاج أو سرعة البرغي، وقد تتحسن عندما تقل لزوجة المعدن المنصهر. افحص حافة القالب بحثًا عن أي ترسبات أو تلف أو حالة تلامس غير مناسبة. ثم قم بإجراء تعديل واحد مُتحكم به في كل مرة.
- قم برفع درجة حرارة القالب والشفة في تجربة صغيرة، مثل 5-10 درجة مئوية، فقط ضمن حدود الراتنج والأدوات.
- قلل سرعة البرغي أو الإنتاج إذا سمح هدف الإنتاج بذلك.
- تأكد من أن الشاشات وقنوات التدفق والقالب نظيفة ومجمعة بشكل صحيح.
- لا ينبغي النظر في استخدام مادة مساعدة لمعالجة البوليمر المتوافقة أو مادة تشحيم داخلية إلا بعد مراجعة متطلبات المواد، وملامسة الطعام، وإعادة التدوير، ومتطلبات العملاء.
إذا أدى ارتفاع درجة الحرارة إلى تقليل الخطوط مع بقاء الاهتزاز الميكانيكي دون تغيير، فإن ذلك يشير إلى وجود مشكلة في التدفق أو القص. ولن يُصلح استخدام مادة مضافة تلف القالب، أو عدم استقرار التغذية، أو السحب المفرط.
استخدم تسلسل استكشاف الأخطاء وإصلاحها في بيئة آمنة
اجمع الأدلة قبل إجراء عدة تعديلات في وقت واحد.
- قم بقياس النمط.سجّل على الأقل خمسة مسافات بين الخطوط، وسرعة الخط، وعرضه، وسماكته، ونوع الراتنج، ومعدل الإنتاج. استخدم صيغة التردد المذكورة أعلاه.
- قم بتغيير السرعة لفترة وجيزة.تحقق مما إذا كانت المسافة تتسع بما يتناسب مع السرعة، أو تبقى عشوائية، أو تختفي.
- قارن الاتجاهات وقم بالتفتيش بأمان.قم بقياس ضغط الطبقة، ودرجة حرارة الانصهار، وسرعة البرغي، وسرعة آلة التقويم، وسرعة الإيقاف. استخدم قياس الاهتزاز أولاً؛ وإذا لزم إجراء فحص دقيق، فاتبع إجراءات الإغلاق.
- قم بإجراء تجربة واحدة مضبوطة.اضبط درجة حرارة حافة القالب أو الناتج، ثم قم برسم خريطة السماكة عبر العرض وعلى طول اتجاه الماكينة.
احتفظ بعينة قبل وبعد لكل تجربة. لا يُعد السطح الأكثر نعومة حلاً نهائياً إذا تغير سمكه أو سلوك تشكيله.
لماذا يمكن أن يتسبب نفس العيب في حدوث تشققات في عملية التشكيل الحراري؟
قد ترتبط الخطوط الدورية بتمزق التشكيل الحراري الموضعي عندما تُحدث أيضًا تباينًا في السماكة. يسخن الشريط الرقيق بسرعة أكبر، ويتمدد أكثر، ويمكن أن يُركز الإجهاد أثناء التشكيل بالتفريغ. تأكد من هذه العلاقة باستخدام خريطة السماكة وتجربة التشكيل؛ وتحقق أيضًا من درجة حرارة الصفيحة، ووقت التسخين، ومساعدة السدادة، وتوقيت التفريغ، وسماكة الجدار النهائية.
متى يجب إشراك مورد الخط
قم بتصعيد الأمر إذا استمر النمط بعد الفحوصات الميكانيكية واختبارات السرعة واختبار درجة الحرارة الثابتة. احتفظ ببيانات الراتنج والخط والعيوب جاهزة حتى يتمكن المورد من فصل سلوك المعدات عن ظروف المواد أو التشكيل.
لإجراء مراجعة خاصة بخط الإنتاج، قارن قياساتك مع إعدادات خط بثق صفائح البولي بروبيلين/البوليسترين المحدد . تعرض صفحات المنتج إعدادات مرجعية، ولكن الإعدادات الصحيحة للقالب، والتقويم، والتبريد، والتحكم تعتمد على المادة والقطر المستهدف.
الأسئلة الشائعة
هل ينتج الخط العرضي الدوري دائمًا عن تآكل البرغي؟
لا. غالبًا ما يشير التباعد المنتظم إلى تردد محرك الأسطوانة أو السلسلة؛ كما أن عدم استقرار الضغط وقص القالب من الأسباب الشائعة الأخرى. تحقق من هذه المناطق قبل إزالة البرغي.
كيف يمكنني فصل الاهتزاز الميكانيكي عن تكسر المصهور؟
قم بقياس المسافة وتغيير سرعة الخط لفترة وجيزة. المسافة التي تتبع تردد الأسطوانة أو التروس تدعم سببًا ميكانيكيًا؛ الخشونة الدقيقة التي تستجيب لدرجة حرارة القالب أو الناتج تدعم تشقق المادة المنصهرة.
هل يمكن أن يؤدي رفع درجة حرارة القالب إلى إزالة الخطوط؟
يمكن لهذه الطريقة تقليل الخشونة الناتجة عن القص عن طريق خفض لزوجة المادة المنصهرة، لكنها لن تُصلح ترساً مهترئاً أو سلسلة مفكوكة أو تغذية غير مستقرة. يُنصح بإجراء تجربة مضبوطة عند درجة حرارة تتراوح بين 5 و10 درجات مئوية ضمن حدود الراتنج والقالب، ثم التأكد من السماكة.
ناقش عملية بثق الصفائح الخاصة بك
يسهل حل مشكلة الخطوط العرضية الدورية عند نقل بيانات العملية مع عينة الصفيحة. أرسل إلى شركة JWELL بيانات المواد وتدفق الذوبان، والعرض والسمك المستهدفين، وسرعة الخط، والإنتاج، وساعات التشغيل، واتجاهات الضغط ودرجة الحرارة، والمسافة بين العيوب، والصور، وأي عينات من حالات فشل التشكيل الحراري. سيستخدم مهندسونا هذه المعلومات لمراجعة نطاق العملية، وتكوين المراحل اللاحقة، والخطوة التالية لحل المشكلة. تواصل مع JWELL لبدء المناقشة.