
Von Fensterrahmen in Ihrem Zuhause bis zu komplexen Komponenten in Ihrem Auto – die Profilextrusion von Kunststoffen formt die Welt um uns herum. Was genau ist sie und wie funktioniert sie?
In diesem Leitfaden betrachten wir den Profilextrusionsprozess, seine vielfältigen Anwendungen und die fortschrittlichen Anlagen, die ihn ermöglichen. Als weltweit führender Hersteller von Kunststoffextrusionsmaschinen bringt Jwell eine einzigartige Perspektive auf die Technologie mit, die dieses vielseitige Verfahren antreibt.
Was ist Profilextrusion?
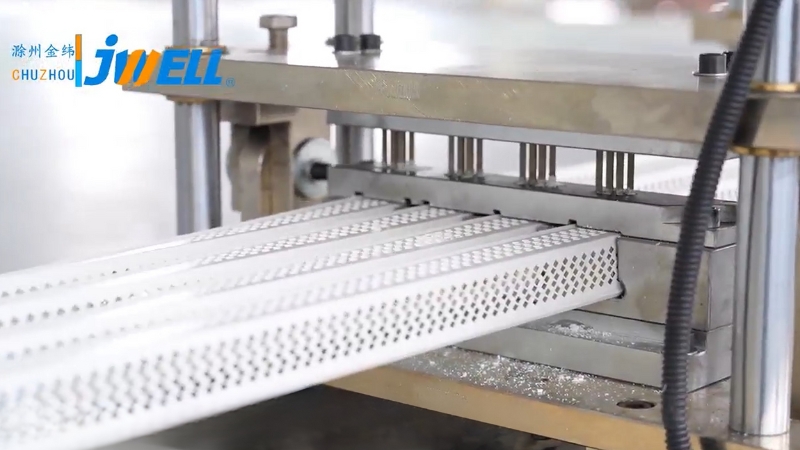
Im Kern ist Profilextrusion ein Fertigungsverfahren für große Stückzahlen, mit dem Produkte mit festem Querschnitt hergestellt werden. Stellen Sie sich vor, Sie drücken Zahnpasta aus einer Tube – sie tritt in der Form der Tubenöffnung aus. Die Profilextrusion funktioniert nach einem ähnlichen Prinzip, verwendet jedoch geschmolzenen Kunststoff und ein technisch ausgelegtes Werkzeug.
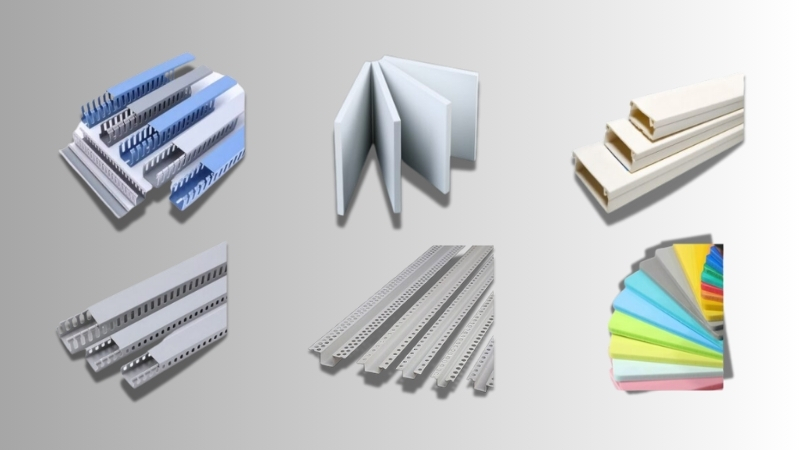
Mit diesem Verfahren lassen sich kontinuierliche Formen herstellen – von einfachen Rohren und Stäben bis zu komplexen Fensterprofilen mit mehreren Hohlkammern. Extrudierte Produkte zeichnen sich durch einen über die gesamte Länge gleichbleibenden Querschnitt, die Möglichkeit komplexer Profile und die flexible Ablängung aus.
Gängige Werkstoffe für die Profilextrusion
Für die Profilextrusion können thermoplastische Werkstoffe verwendet werden, darunter:
- PVC (Polyvinylchlorid): Wird dank seiner Langlebigkeit und Kosteneffizienz häufig für Rohre, Fensterrahmen und Verkleidungen eingesetzt.
- PE (Polyethylen): Bekannt für seine Flexibilität und Verwendung in Schläuchen, Beuteln und Folien.
- PP (Polypropylen): Ein vielseitiger Werkstoff für Fahrzeugteile, Verpackungen und Konsumgüter.
- ABS (Acrylnitril-Butadien-Styrol): Ein steifer Kunststoff für Rohre, Formstücke und Elektronikgehäuse.
- PC (Polycarbonat): Ein widerstandsfähiger, schlagfester Werkstoff für vielfältige Anwendungen, darunter Schutzbrillen und Fahrzeugkomponenten.
- Acryl (PMMA): Ein klares, steifes Thermoplast mit ausgezeichneter optischer Transparenz und Witterungsbeständigkeit für transparente oder dekorative Profile.
- TPE / TPV: Elastomere Thermoplaste mit gummiähnlicher Dichtwirkung und Flexibilität, die sich auf Standardextrusionslinien zu Dichtungen und Dichtungsprofilen verarbeiten lassen.
Was lässt sich mit einem Profilextruder herstellen?
Die Anwendungen der Profilextrusion sind nahezu unbegrenzt. Hier sind einige Beispiele dafür, wie diese Technologie unseren Alltag prägt:
- Bauwesen: Fenster- und Türprofile, Verkleidungen, Terrassendielen, Geländer, Rohre und Schutzrohre.
- Automobilindustrie: Dichtungen, Zierleisten, Schläuche und dekorative Innenteile.
- Elektronik: Kabelisolierungen, Kabelkanäle und Gehäuse.
- Medizin: Schläuche für vielfältige Anwendungen.
- Konsumgüter: Schläuche, Dichtungen und Komponenten für Haushaltsgeräte.
- Beleuchtung: LED-Diffusoren und Profile.
Der Profilextrusionsprozess: Die 5 Schritte im Überblick
Für das perfekte Extrusionsprofil ist in jeder Phase Präzision erforderlich. Der gesamte Prozess verläuft nahtlos vom Rohmaterial bis zum Fertigprodukt.
Schritt 1: Zuführung des Rohmaterials:
Der Prozess beginnt mit Kunststoffrohmaterial, meist in Form kleiner Pellets oder Granulate. Es wird in einen Trichter gefüllt, der es gleichmäßig dem Zylinder des Extruders zuführt.
Schritt 2: Aufschmelzen und Fördern:
Im Zylinder übernimmt eine präzise ausgelegte rotierende Schnecke. Sie fördert den Kunststoff nach vorn und setzt ihn gleichzeitig der intensiven Wärme des Zylinders und der Reibung seiner eigenen Bewegung aus. Dadurch schmilzt der Kunststoff zu einer homogenen Schmelze und ist für die Formgebung bereit.
Schritt 3: Extrusion durch das Werkzeug:
Der geschmolzene Kunststoff wird nun unter Druck durch ein kundenspezifisch gefertigtes Werkzeug gepresst. Das Werkzeug ist das Herzstück des Prozesses. Seine komplexe Auslegung bestimmt die endgültige, exakte Profilform.
Schritt 4: Kalibrieren und Kühlen:
Das Profil tritt heiß und noch leicht verformbar aus dem Werkzeug aus und gelangt sofort in eine Kühl- und Kalibriereinheit. Vakuumkalibrierwerkzeuge und Wasserbäder verfestigen das Profil auf seine endgültigen Abmessungen und sichern Präzision und Stabilität.
Schritt 5: Abziehen und Schneiden:
Ein Abzug (oder eine Abzugsvorrichtung) greift das verfestigte Profil und transportiert es mit gleichbleibender Geschwindigkeit durch die Produktionslinie. Dies ist entscheidend für Maßgenauigkeit. Abschließend wird das kontinuierliche Profil mit einer Säge oder Schneideinheit auf die gewünschte Länge gebracht.
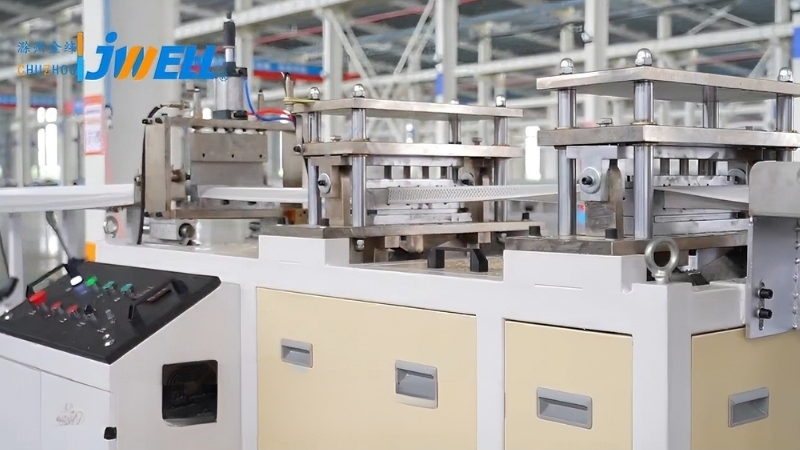
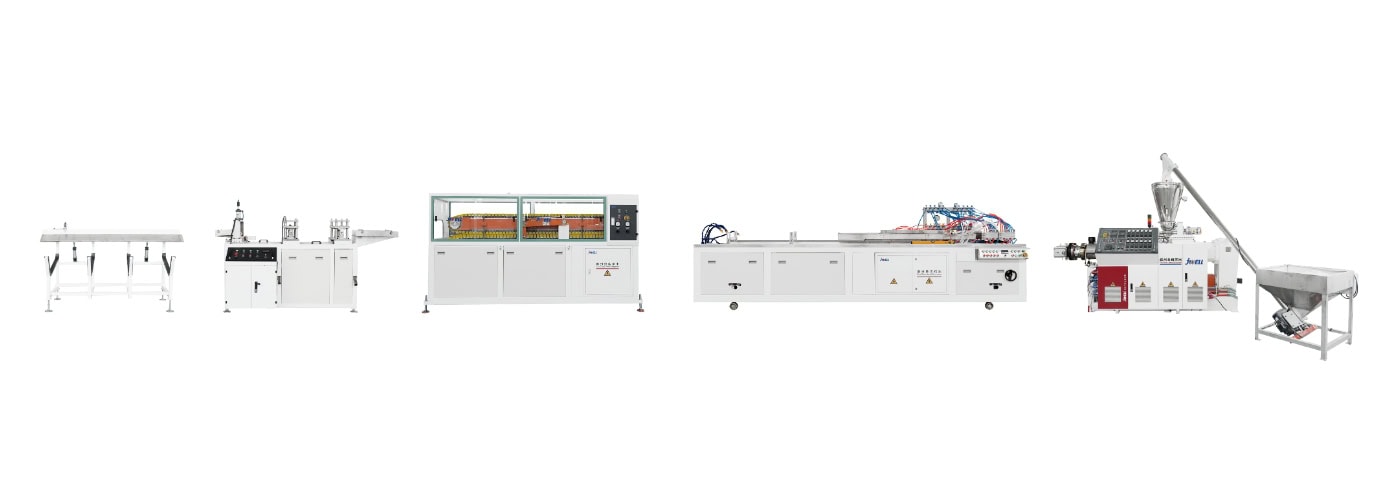
Bei JwellUnsere Extrusionslinien sind als vollständig integrierte Systeme ausgelegt, damit in jeder Phase – von der anfänglichen Materialzuführung bis zum abschließenden Schnitt – höchste Leistung und Effizienz erreicht werden.
4 Arten der Profilextrusion im Überblick
Der Grundprozess ist unkompliziert, doch verschiedene komplexere Extrusionsverfahren bieten noch größere Vielseitigkeit:
1. Extrusion aus einem Werkstoff
Dies ist die grundlegendste Extrusionsart. Ein Kunststofftyp wird verwendet, um ein einfaches, gleichmäßiges Teil herzustellen. Das Verfahren ist unkompliziert, schnell und kosteneffizient, etwa für einfache PVC-Rohre, Vollstäbe und einfache Zierprofile.
2. Coextrusion
Bei diesem Verfahren werden zwei oder mehr unterschiedliche Materialien oder Farben zu einem einzigen Profil kombiniert. Durch Zuführung mehrerer Materialien in ein spezielles Werkzeug entsteht ein Bauteil mit unterschiedlichen Eigenschaften, etwa einem steifen tragenden Kern und einer flexiblen, witterungsbeständigen Außenschicht – in einem einzigen Arbeitsschritt.
3. Extrusion mit zwei Härtegraden und Tri-Extrusion
Als spezielle Coextrusionsart verbindet dieses Verfahren Werkstoffe mit unterschiedlichen Härtegraden. Es eignet sich ideal für Bauteile, die zugleich steif und flexibel sein müssen, etwa einen Werkzeuggriff mit hartem Kunststoffkern für Festigkeit und weicher, komfortabler Außengrifffläche.
4. Kreuzkopfextrusion (oder Ummantelung)
Bei diesem Verfahren wird ein Kernmaterial (z. B. ein Draht oder Kabel) mit einer Kunststoffschicht ummantelt. Der Kern wird durch die Mitte eines Spezialwerkzeugs geführt, während geschmolzener Kunststoff darum extrudiert wird und eine nahtlose Außenhülle bildet. Dieses Standardverfahren dient zur Isolierung elektrischer Drähte und Kabel.
Jwell Machinery entwickelt und fertigt Produktionslinien für alle diese Verfahren und stellt die fortschrittlichen, zuverlässigen Anlagen für innovative und komplexe Profile bereit.
Warum sollten Sie Jwell für Ihre Profilextrusionsmaschinen wählen?
Bei Jwell sind wir stolz darauf, die fortschrittlichsten und zuverlässigsten Extrusionslösungen am Markt anzubieten. Darum sollten Sie uns für Ihren Bedarf an Profilextrusionsmaschinen wählen:
- Kompetenz und Innovation: Wir verfügen über jahrzehntelange Branchenerfahrung und investieren in Forschung und Entwicklung, um leistungsstarke, zuverlässige Maschinen zu fertigen.
- Umfassende Lösungen: Wir liefern nicht nur den Extruder, sondern komplette schlüsselfertige Extrusionslinien einschließlich nachgeschalteter Anlagen wie Kalibrierungen, Abzüge und Schneideinheiten.
- Anpassungsmöglichkeiten: Wir passen Maschinenlösungen an Ihre spezifischen Anforderungen, Werkstoffe und Endprodukte an.
- Globale Präsenz und Unterstützung: Wir sind weltweit vertreten und betreuen Kunden rund um den Globus.
Möchten Sie Ihr nächstes Profilextrusion Projekt starten oder Ihre Produktionslinie erweitern? Kontaktieren Sie noch heute die Jwell-Experten, um Ihre Anforderungen zu besprechen und die passende Extrusionslösung für Ihr Unternehmen zu finden.
Häufig gestellte Fragen (FAQs) zur Profilextrusion
1. Was ist ein „Werkzeug“ im Extrusionsprozess?
Das Werkzeug ist ein präzisionsgefertigtes Stahlwerkzeug, das dem extrudierten Profil seine endgültige Form verleiht. Geschmolzener Kunststoff wird durch die präzise geschnittene Werkzeugöffnung gepresst und nimmt beim Austritt deren Querschnitt an. Auslegung und Qualität des Werkzeugs sind entscheidend für Maßhaltigkeit und Oberflächenqualität des Endprodukts.
2. Lassen sich mit Profilextrusion Hohlteile herstellen?
Ja. Werkzeuge können mit einem oder mehreren Stiften beziehungsweise Dornen ausgelegt werden. Sie erzeugen Hohlräume im Profil, während der Kunststoff um sie herumfließt. So werden komplexe Mehrkammerteile wie Fensterprofile und bestimmte Schlauchtypen in einem einzigen Schritt hergestellt.
3. Wie werden extrudierte Produkte gekühlt und fertigbearbeitet?
Nach dem Austritt aus dem Werkzeug wird das heiße, verformbare Profil sofort durch mehrere Kalibrierwerkzeuge und Kühlbäder (meist mit Wasser gefüllt) gezogen. Dadurch erstarrt der Kunststoff und erreicht präzise Endabmessungen. Weiter entlang der Linie wird das kontinuierliche Profil auf die gewünschte Länge geschnitten; außerdem können weitere Arbeitsgänge wie Bedrucken, Bohren oder Klebstoffauftrag erfolgen.
4. Was ist der wichtigste Unterschied zwischen Extrusion und Spritzgießen?
Der Hauptunterschied besteht darin, dass bei der Extrusion kontinuierliche, lineare Teile entstehen mit gleichbleibendem Querschnitt (z. B. ein Rohr oder Fensterrahmen), während beim Spritzgießen einzelne dreidimensionale Produkte entstehen in einem geschlossenen Werkzeug (z. B. ein Armaturenbrett oder ein Kunststoffstuhl). Extrusion eignet sich für lange, gleichmäßige Formen, Spritzgießen für komplexe Einzelteile.
5. Was sind die wichtigsten Vorteile der Profilextrusion?
Die wichtigsten Vorteile sind hohe Stückzahlen und niedrige Kosten. Das Verfahren ist bei großen Serien besonders effizient. Außerdem bietet es erhebliche Gestaltungsfreiheit bei komplexen Querschnitten und erzielt eine hervorragende Oberflächenqualität. Darüber hinaus entsteht durch den kontinuierlichen Prozess nur sehr wenig Materialabfall.





