
Am schnellsten lassen sich Verluste bei der Kunststoffrohrextrusion reduzieren, indem der Prozess kontrolliert wird, bevor Ausschuss entsteht: Zufuhr und Schmelzetemperatur stabilisieren, Anfahr- und Umrüstzeiten verkürzen, Abmessungen kontinuierlich messen und zulässiges Mahlgut getrennt erfassen. Erfassen Sie Verluste je Ursache in Kilogramm pro verkaufsfähigem Kilogramm – statt nur als monatliche Gesamtsumme –, damit das Team zuerst den größten Verlust beheben kann.
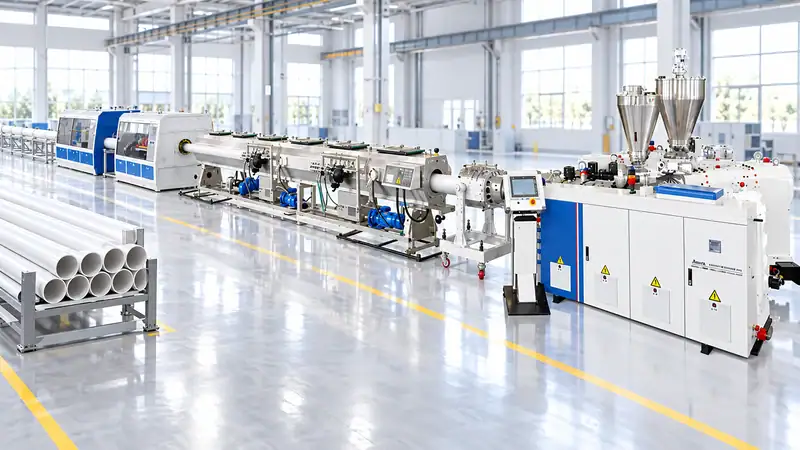
Ursachen von Ausschuss bei der Rohrextrusion
Die meisten Materialverluste lassen sich sechs Kategorien zuordnen:
- Ausschuss beim Anfahren und Abfahren:Material, das entsteht, während sich Temperatur, Druck, Kühlung und Abzugsgeschwindigkeit stabilisieren.
- Maßabweichungen:Wanddicke, Außendurchmesser, Ovalität oder Länge außerhalb der Spezifikation.
- Oberflächen- und Optikfehler:Schmelzebruch, Düsenlinien, schwarze Punkte, Blasen, Schlieren oder Verfärbungen.
- Verluste beim Umrüsten:Spülen, Farb- oder Materialwechsel sowie Anpassungen an Düse und Werkzeug.
- Nachgelagerte Nachbearbeitung:Ablängen, Trimmen von Muffen oder Aufweitungen, Bohren und Beschädigungen bei der Handhabung.
- Verunreinigtes oder nicht freigegebenes Mahlgut:Material, das nicht sicher wieder in die Rezeptur zurückgeführt werden kann.
Erfassen Sie jede Kategorie separat. Die Gesamtausschussquote einer Linie kann sinken, obwohl der Anfahrausschuss steigt, wenn bei einem anderen Produkt vorübergehend weniger Endstücke anfallen. Eine ursachenbezogene Datenerfassung verhindert, dass Verbesserungen nur scheinbar erzielt werden.
1. Materialzufuhr stabilisieren
Eine gleichmäßige Materialzufuhr ist die Grundlage für gleichmäßige Rohre. Setzen Sie gravimetrische Dosierung ein, wenn Rezepturgenauigkeit, mehrere Additive oder häufige Produktwechsel dies rechtfertigen. Prüfen Sie die Kalibrierung der Dosierer mit der tatsächlichen Schüttdichte des Materials und nicht nur mit einem werkseitigen Prüfmuster. Halten Sie das Harz bei Bedarf trocken, schützen Sie geöffnete Säcke vor Feuchtigkeit und verhindern Sie Brückenbildung im Trichter.
Bei PVC beeinflusst das Verhältnis von Stabilisator, Schlagzähmodifikator, Füllstoff und Gleitmittel die Gelierung und Oberflächenqualität. Bei Polyolefinrohren wirken sich Feuchtigkeit, Verunreinigungen und die Additivverteilung auf Schmelzefestigkeit und Abmessungen aus. Kennzeichnen Sie jede Komponente mit einer Chargennummer und arbeiten Sie mit einer kontrollierten Rezeptur, damit Prozessprobleme nicht durch die unprotokollierte Zugabe von Material kaschiert werden.
2. Schmelze vor der Düse kontrollieren
Die Temperaturzonen des Extruders sollten als gemeinsames Prozessprofil und nicht als voneinander unabhängige Heizwerte betrachtet werden. Überwachen Sie Schmelzetemperatur und Druck in der Nähe des Adapters oder der Düse. Ein langsam steigender Druckverlauf kann auf eine verschmutzte Siebplatte, Feuchtigkeit, Materialabbau oder ein Problem mit der Materialzufuhr hinweisen.
Verwenden Sie einen geeigneten Siebwechsler und legen Sie einen Druckgrenzwert fest, bei dessen Erreichen eine Prüfung ausgelöst wird. Zu lange Verweilzeiten und hohe Temperaturen können schwarze Punkte verursachen und temperaturempfindliche Polymere abbauen. Bei zu niedriger Temperatur oder unzureichender Durchmischung können ungelöste Partikel und eine schwache Verschmelzung entstehen. Ziel ist eine stabile Schmelze bei der niedrigsten Temperatur, die die erforderliche Verteilung und Oberflächenqualität gewährleistet.
3. Anfahren verkürzen, ohne zu überstürzen
Bereiten Sie Rezeptur, Werkzeuge, Kühlwasser, Abzug und Prüfausrüstung vor, bevor Sie das Polymer zuführen. Eine standardisierte Anfahrsequenz sollte die Bestätigung des Aufheizens, Stufen der Schneckendrehzahl, Zentrierung der Düse, Vakuumniveau, Kühltemperatur, Synchronisierung des Abzugs und den ersten zulässigen Messwert festlegen.
Nutzen Sie eine Anfahr-Checkliste mit Sollbereichen, statt sich auf einen einzelnen erfahrenen Bediener zu verlassen. Erfassen Sie die Materialmenge bis zum ersten einwandfreien Rohr sowie die Minuten vom ersten Schmelzeaustritt bis zur Qualitätsfreigabe. Bei hohen Anfahrverlusten prüfen Sie, ob die Ursache in der thermischen Stabilisierung, Düseneinstellung, Vakuumkalibrierung, nachgelagerten Taktung oder verzögerten Prüfung liegt.
4. Abmessungen im nachgelagerten Prozess stabil halten
Kalibrierhülse, Vakuumtank, Kühlsystem, Abzug und Säge arbeiten als Gesamtsystem. Ungleichmäßige Wassertemperatur oder Durchflussmenge kann Ovalität und Schwankungen der Wanddicke verursachen. Schlupf oder Drehzahlschwankungen des Abzugs verändern die Wanddicke, selbst wenn die Extruderleistung konstant bleibt. Verschlissene Bänder, Rollen und Dichtungen sind als Prozessrisiken zu behandeln und nicht nur als Wartungsprobleme.
Online-Messungen von Durchmesser und Wanddicke oder eine Laserprüfung können Abweichungen erkennen, bevor eine ganze Rohrwendel oder ein ganzes Bündel außerhalb der Toleranz liegt. Verknüpfen Sie Alarme mit einem klaren Maßnahmenplan: Linie verlangsamen, Zentrierung anpassen, Kühlung prüfen, Druck kontrollieren oder anhalten und Ware sperren. Messungen sind nur dann nützlich, wenn der Bediener weiß, welche Maßnahme auf den jeweiligen Alarm folgt.
5. Verluste beim Umrüsten und Spülen reduzieren
Gruppieren Sie Produkte nach Harzfamilie, Farbe und Durchmesser, damit der Produktionsplan schwierige Übergänge minimiert. Fahren Sie nach Möglichkeit helle Farben vor dunklen. Bereiten Sie die nächste Düse, Kalibrierwerkzeuge, Rezeptur und Verpackung vor, während der aktuelle Auftrag läuft. Halten Sie geplantes Spülmaterial getrennt von verunreinigtem oder unbekanntem Material.
Das geeignete Spülverfahren hängt vom Polymer und der Maschine ab. Mechanische Reinigung, zugelassene Spülmittel und kontrollierte Drehzahländerungen haben jeweils ihren Anwendungsbereich. Vermeiden Sie aggressive Abkürzungen, die Schnecken, Zylinder oder Düsen beschädigen. Protokollieren Sie Materialmenge und Minuten je Umrüstung; eine kleine tägliche Verbesserung kann den Nutzen einer einmaligen Anlagenmodernisierung übertreffen.
6. Mahlgut gemäß Spezifikation verwenden
Mahlgut kann den Verbrauch von Neuware senken, ist jedoch nicht automatisch für jedes Rohr geeignet. Bei Druckrohren, Trinkwasserrohren und anderen regulierten Produkten kann internes Mahlgut eingeschränkt oder unzulässig sein; gegebenenfalls sind eine validierte Rezeptur und Rückverfolgbarkeit erforderlich. Mischen Sie Mahlgut niemals allein deshalb in ein kritisches Produkt, um eine Ausschusskennzahl zu senken.
Trennen Sie Mahlgut nach Polymer, Farbe, Produktgüte und Verunreinigungsstatus. Halten Sie saubere Anfahrstücke getrennt von Bodenkehricht und gemischtem Ausschuss. Messen Sie Feuchtigkeit, Schüttdichte und Partikelgröße des Mahlguts, wenn diese Merkmale die Dosierung beeinflussen. Legen Sie einen Höchstanteil in der Rezeptur fest und prüfen Sie die mechanische, maßliche und langfristige Leistungsfähigkeit.
7. Fehler durch vorbeugende Wartung vermeiden
Verschlissene Düsen, Kalibrierhülsen, Vakuumdichtungen, Abzugsbänder, Sägen und Temperatursensoren verursachen wiederkehrenden Ausschuss. Richten Sie den Wartungsplan an möglichen Fehlerursachen aus: Düsenlippen auf Ablagerungen prüfen, Kalibrierwerkzeuge auf Verschleiß kontrollieren, Sensoren kalibrieren und den Druck beim Siebwechsel protokollieren. Schon eine kleine Undichtigkeit im Vakuumtank oder ein driftendes Thermoelement kann stundenlang zu instabiler Produktion führen.
Ordnen Sie Ersatzteile den ausschussbedingten Produktionsstillständen zu: Heizungen, Thermoelemente, Sensoren, Dichtungen, Sägeblätter, Bänder, Siebe und kritische Ventile. Halten Sie Wechselteile sauber und gekennzeichnet, damit bei einer eiligen Umrüstung keine Verunreinigungen eingebracht werden.
8. Die passenden Kennzahlen verfolgen
Verwenden Sie ein tägliches Dashboard mit folgenden Kennzahlen:
- Gesamtausschussquote:Ausschuss in kg ÷ Einsatzmenge in kg × 100.
- Ausbeute beim ersten Durchlauf:verkaufsfähige Menge in kg ÷ Einsatzmenge in kg × 100.
- Anfahrausschuss je Auftrag:Anfahrmaterial in kg ÷ Auftragsmenge in kg.
- Verluste beim Umrüsten:Spül- und Übergangsmaterial in kg je Umrüstung.
- Maßbedingte Ausschussquote:wegen Maßabweichungen ausgeschiedene Menge in kg ÷ Einsatzmenge in kg.
- Energieintensität:kWh ÷ verkaufsfähige Menge in kg.
Werten Sie die Zahlen nach Produkt, Schicht, Bediener, Harzcharge und Werkzeugsatz aus. Eine Pareto-Analyse zeigt in der Regel ein oder zwei Hauptursachen. Erfassen Sie vier Wochen lang einen Ausgangswert, bevor Sie mehrere Prozessgrößen gleichzeitig ändern.
Ein praktischer Verbesserungsplan für 30 Tage
Wiegen Sie in Woche eins jede Ausschusskategorie und prüfen Sie die Waagen. Standardisieren Sie in Woche zwei die Anfahr- und Maßprüfblätter. Optimieren Sie in Woche drei die Stabilität von Materialzufuhr, Kühlung und Abzug für den Artikel mit dem höchsten Produktionsvolumen. Prüfen Sie in Woche vier die Regeln für Mahlgut, die Umrüstsequenz und die Ergebnisse der vorbeugenden Wartung. Wiederholen Sie den Messzyklus und berechnen Sie den finanziellen Nutzen jeder Verbesserung.
Wenn Sie eine neue Kunststoffrohrextrusionslinie, fragen Sie den Lieferanten, wie die Anlagenkonstruktion die Ausschussreduzierung unterstützt: gravimetrische Dosierung, Schmelzedrucküberwachung, automatische Temperaturregelung, stabile Vakuumkalibrierung, Online-Maßprüfung, schneller Werkzeugwechsel und Datenerfassung. Eine aussagekräftige Antwort enthält erwartete Anfahrmaterialmengen, Ausbeute im stationären Betrieb, Messgenauigkeit und die Bedingungen, unter denen diese Werte gelten.
Jwell Anhui kann Ihre aktuellen Ausschussdaten oder Produktspezifikationen prüfen und eine Rohrextrusionskonfiguration mit messbaren Ausbeute- und Qualitätszielen vorschlagen.
Lassen Sie Ihre Rohrlinie auf Ausschussreduzierung prüfen
Senden Sie Ihre aktuelle Ausschussaufstellung, Rohrmaterialien, den Durchmesserbereich und die gewünschte Ausbringung über das Jwell-Kontaktseite. Wir können Prozessregelungen empfehlen und eine Kunststoffrohrextrusionslinie konfigurieren, die auf stabile Abmessungen, weniger Anfahrausschuss und messbare Ausbeuteverbesserungen ausgelegt ist.
Häufige Fragen
Ist der gesamte Anfahrausschuss recycelbar?
Nicht unbedingt. Er ist möglicherweise nur dann recycelbar, wenn er sauber und identifizierbar ist und die Produktspezifikation dies zulässt.
Welcher Ausschusszielwert ist angemessen?
Das hängt von Polymer, Rohrnorm, Durchmesserbereich und Umrüstungshäufigkeit ab. Ermitteln Sie einen gemessenen Ausgangswert und verbessern Sie zuerst die größte Verlustursache, statt einen allgemeinen Prozentwert zu übernehmen.
Verhindert gravimetrische Dosierung Ausschuss?
Nein. Sie verbessert die Rezepturkonstanz und kann Schwankungen verringern. Zustand der Düse, Kühlung, Abzug und Reaktion des Bedieners bleiben jedoch ebenfalls entscheidend.
Sollte ich die Linie verlangsamen, um Ausschuss zu senken?
Manchmal, aber eine niedrigere Geschwindigkeit ist nicht immer die kostengünstigste Lösung. Vergleichen Sie Ausschuss in Kilogramm, Energieverbrauch je Kilogramm, Arbeitsaufwand und Ausbringung bei jedem stabilen Betriebspunkt.





