
Bei der Fehlersuche an einer Kunststoffplattenextrusion bedeuten periodische Querriefen nicht automatisch, dass die Schnecke verschlissen oder falsch ausgerichtet ist. Die nachgelagerte Kalanderwalze kann die Markierung auf die Platte übertragen. Sie kann auch durch instabile Spannung zwischen Düse und Abzug oder durch hohe Scherung an der Düsenlippe entstehen. Messen Sie zuerst den Linienabstand und prüfen Sie dann jede Zone anhand eines Maschinensignals, bevor Sie die Schnecke ausbauen.
Zuerst das Muster untersuchen, nicht die Schnecke
Form und Abstand des Fehlers liefern erste Hinweise auf die Ursache. Messen Sie den Abstand zwischen mehreren aufeinanderfolgenden Linien und vergleichen Sie ihn anschließend mit Liniengeschwindigkeit, Walzendrehzahl und Druckverlauf.
| Beobachtung auf der Platte | Wahrscheinlichster Bereich | Erste Prüfung |
| Sehr regelmäßige Linien mit nahezu konstantem Abstand | Walzenantrieb, Zahneingriff, Kette oder Lager | Abstand messen und mit Walzen- oder Zahneingriffsfrequenz vergleichen |
| Bänder, die bei Änderung der Liniengeschwindigkeit breiter oder schmaler werden | Drehzahlabweichung oder instabile Spannung | Düsenausstoß, Walzengeschwindigkeit und Abzugsgeschwindigkeit vergleichen |
| Feine, dichte Wellen mit matter oder rauer Oberfläche | Hohe Scherung oder Schmelzebruch | Temperatur an der Düsenlippe, Ausstoß und Düsenbeschaffenheit prüfen |
| Lokale Risse beim Thermoformen in derselben Maschinenrichtung | Schwankende Dicke oder überhitzter/dünner Bereich | Dickenprofil erfassen und Heizfenster überprüfen |
Dieser Ansatz, bei dem zuerst das Muster betrachtet wird, ist besonders hilfreich bei einer kompletten Plattenextrusionslinie, da der Fehler nach dem Austritt der Schmelze aus der Düse entstehen kann.
Dreiwalzenkalander auf mechanische Schwingungen prüfen
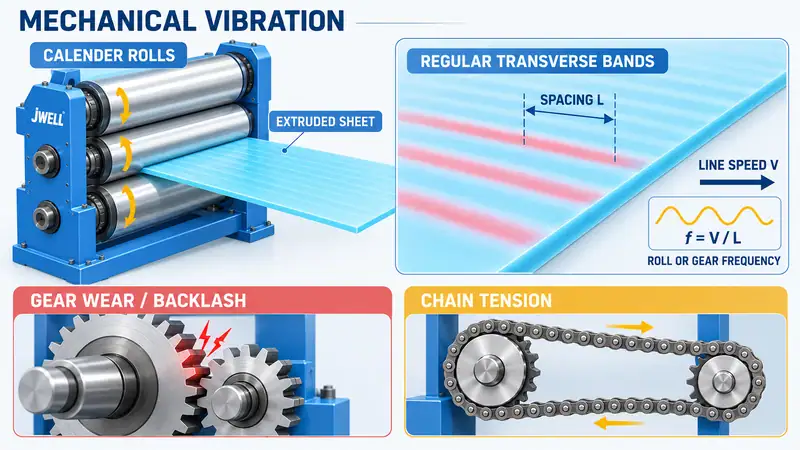
Der Dreiwalzen- oder Mehrwalzenkalander steuert Kühlung, Dicke und Oberflächenprägung. Sind die Querriefen sehr regelmäßig, prüfen Sie den Walzenantrieb, bevor Sie das Harz wechseln oder die Schnecke ausbauen.
Beginnen Sie mit den Zahnrädern des Getriebes und der Walzenkupplung. Lokaler Zahnverschleiß, ein beschädigter Zahn, zu großes Zahnflankenspiel oder schlechter Zahneingriff können bei jeder Umdrehung oder jedem Zahneingriffszyklus einen kleinen Stoß verursachen. Die Walzenoberfläche überträgt diese periodische Bewegung auf die noch nicht vollständig erstarrte Platte.
Auch Kettentriebe müssen geprüft werden. Eine lockere Kette kann rutschen und schwingen; eine zu stark gespannte Kette kann eine periodische Zugkraft auf die Walzenwelle ausüben. Prüfen Sie Kettenspannung, Kettenradverschleiß, Lagerzustand, Kupplungsausrichtung und Walzenrahmen. Verwenden Sie nach Möglichkeit ein berührungsloses Schwingungsmessgerät. Bringen Sie niemals die Hand in die Nähe laufender Walzen oder einer freiliegenden Kette; schalten Sie die Anlage vor jeder manuellen Prüfung frei und sichern Sie sie gegen Wiedereinschalten.
Die Schwingungsfrequenz lässt sich anhand der Platte abschätzen:
f = V / L
Dabei ist f die Fehlerfrequenz, V die Plattenlaufgeschwindigkeit und L der gemessene Abstand zwischen zwei wiederkehrenden Linien. Stimmt die berechnete Frequenz mit der Walzendrehung, dem Zahneingriff oder einem Kettenereignis überein, wird die mechanische Diagnose deutlich plausibler.
Düsenausstoß, Walzengeschwindigkeit und Abzugsspannung aufeinander abstimmen
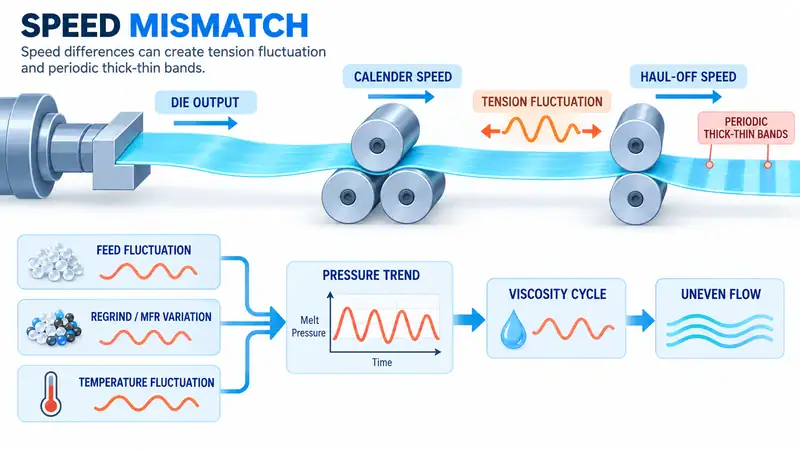
Nicht jede Querlinie ist eine Schwingungsmarke. Auf einer Platte können auch periodisch dicke und dünne Bänder auftreten, wenn die Schmelze zwischen Düse, Kalander und Abzug abwechselnd gedehnt und entlastet wird.
Prüfen Sie zuerst das Verhältnis zwischen Schmelzedurchsatz und nachgelagerter Geschwindigkeit. Ziehen Walzen oder Abzug schneller, als die Schmelze nachgeliefert wird, wird die Platte dünn gezogen; lässt der Zug nach, wird sie wieder dicker. Dieser Spannungszyklus kann auch bei intakten Zahnrädern auftreten.
Verfolgen Sie die folgenden Werte gemeinsam, statt sie einzeln zu betrachten:
- Extruderausstoß oder Schneckendrehzahl
- Düsendruck und Schmelzetemperatur
- Kalander- und Abzugsgeschwindigkeit
- Gemessene Plattendicke
Regelmäßig steigender und fallender Druck weist auf instabile Zuführung oder Schmelzebildung hin. Prüfen Sie den Mahlgutanteil, Unterschiede der Schmelzflussrate zwischen Chargen, Brückenbildung oder Materialmangel am Einzug sowie Anschlüsse von Heizbändern und Thermoelementen. Ein hoher Anteil an Recyclingmaterial oder schwankender Schmelzfluss des Harzes kann die Viskosität so stark verändern, dass der Düsenfluss gestört wird. Stabilisieren Sie Materialzufuhr und Temperaturprofil, bevor Sie den Ausstoß erhöhen.
Die Nennleistung ist nicht gleich verkaufsfähiger Ausbringung; Harzqualität, Dicke, Kühlkapazität und nachgelagerte Spannung bestimmen das stabile Prozessfenster.
Hohe Scherung und Schmelzebruch ausschließen
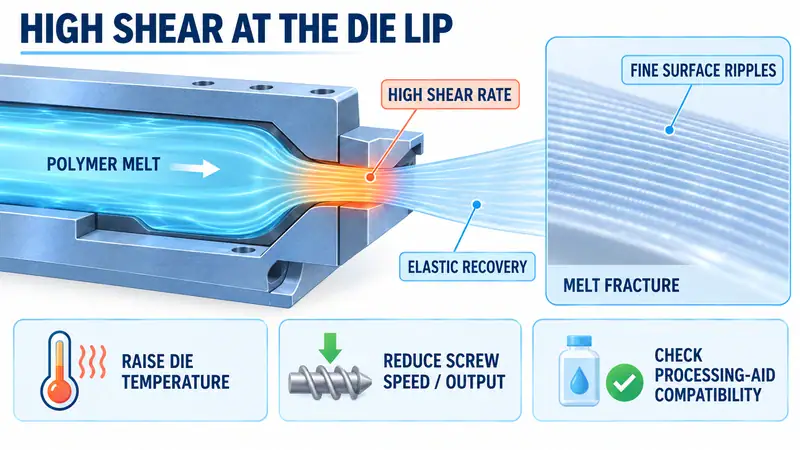
Feine, eng beieinanderliegende Wellen mit dunklerer, rauerer oder trüber Oberfläche können auf Schmelzebruch hindeuten. Schmelzebruch ist eine Oberflächeninstabilität, die auftritt, wenn die lokale Scherrate an der Düsenlippe die Grenzen überschreitet, die Polymer und Werkzeuggeometrie bewältigen können. Beim Austritt aus der Düse erholt sich das Polymer elastisch und hinterlässt ein wiederkehrendes raues Muster.
Dieser Zustand unterscheidet sich von Getriebeschwingungen. Er wird normalerweise bei höherem Ausstoß oder höherer Schneckendrehzahl sichtbarer und kann sich bessern, wenn die Schmelze weniger viskos wird. Prüfen Sie die Düsenlippe auf Ablagerungen, Beschädigungen oder einen ungeeigneten Düsenlandzustand. Nehmen Sie anschließend jeweils nur eine kontrollierte Anpassung vor:
- Erhöhen Sie die Temperatur an Düse und Düsenlippe versuchsweise in kleinen Schritten, beispielsweise um 5-10°C, und nur innerhalb der Grenzwerte für Harz und Werkzeug.
- Verringern Sie Schneckendrehzahl oder Ausstoß, sofern das Produktionsziel dies zulässt.
- Prüfen Sie, ob Siebe, Fließkanäle und Düse sauber und korrekt montiert sind.
- Ziehen Sie kompatible Verarbeitungshilfsmittel oder interne Gleitmittel erst in Betracht, nachdem Material-, Lebensmittelkontakt-, Recycling- und Kundenanforderungen geprüft wurden.
Verringert eine Temperaturerhöhung die Linien, während die mechanischen Schwingungen unverändert bleiben, spricht dies eher für ein Fließ- oder Scherproblem. Ein Additiv behebt weder eine beschädigte Düse noch eine instabile Zuführung oder übermäßigen Verstreckzug.
Sichere Reihenfolge für die Fehlersuche vor Ort
Sichern Sie Belege, bevor Sie mehrere Einstellungen gleichzeitig verändern.
- Messen Sie das Muster.Erfassen Sie mindestens fünf Linienabstände, Liniengeschwindigkeit, Breite, Dicke, Harzqualität und Ausstoß. Verwenden Sie die obige Frequenzformel.
- Ändern Sie die Geschwindigkeit kurzzeitig.Prüfen Sie, ob sich der Abstand proportional zur Geschwindigkeit vergrößert, zufällig bleibt oder ganz verschwindet.
- Verläufe vergleichen und sicher prüfen.Legen Sie Druck, Schmelzetemperatur, Schneckendrehzahl sowie Kalander- und Abzugsgeschwindigkeit übereinander. Beginnen Sie mit einer Schwingungsmessung; ist eine nähere Prüfung erforderlich, halten Sie die Freischalt- und Sicherungsverfahren ein.
- Führen Sie einen kontrollierten Versuch durch.Verändern Sie Düsenlippen-Temperatur oder Ausstoß und erfassen Sie anschließend das Dickenprofil über die Breite und entlang der Maschinenrichtung.
Bewahren Sie für jeden Versuch eine Probe vor und nach der Anpassung auf. Eine glattere Oberfläche ist keine vollständige Lösung, wenn sich Dicke oder Umformeigenschaften verschlechtern.
Warum derselbe Fehler Risse beim Thermoformen verursachen kann
Periodische Linien können mit örtlichen Rissen beim Thermoformen zusammenhängen, wenn sie zugleich Dickenunterschiede verursachen. Ein dünnes Band erwärmt sich schneller, wird stärker gedehnt und kann beim Vakuumformen die Dehnung konzentrieren. Bestätigen Sie den Zusammenhang mit einem Dickenprofil und einem Umformversuch; prüfen Sie außerdem Plattentemperatur, Heizdauer, Vorstreckstempel, Vakuumzeitpunkt und endgültige Wanddicke.
Wann der Linienlieferant hinzugezogen werden sollte
Ziehen Sie den Lieferanten hinzu, wenn das Muster auch nach mechanischen Prüfungen, Geschwindigkeitstests und einem stabilen Temperaturversuch bestehen bleibt. Halten Sie Angaben zu Harz, Linie und Fehler bereit, damit der Lieferant Anlagenverhalten von Material- und Umformbedingungen unterscheiden kann.
Für eine anlagenspezifische Prüfung vergleichen Sie Ihre Messwerte mit der Konfiguration der ausgewählten PP/PS-Plattenextrusionslinie. Produktseiten zeigen eine Referenzkonfiguration. Die passenden Einstellungen für Düse, Kalander, Kühlung und Steuerung hängen jedoch vom Material und der Zieldicke ab.
Häufige Fragen
Werden periodische Querriefen immer durch Verschleiß der Schnecke verursacht?
Nein. Regelmäßige Abstände weisen oft auf Walzenantrieb oder Kettenfrequenz hin; Druckinstabilität und Scherung an der Düse sind weitere häufige Ursachen. Prüfen Sie diese Bereiche, bevor Sie die Schnecke ausbauen.
Wie kann ich mechanische Schwingungen von Schmelzebruch unterscheiden?
Messen Sie den Abstand und ändern Sie kurzzeitig die Liniengeschwindigkeit. Folgt der Abstand der Walzen- oder Zahneingriffsfrequenz, spricht dies für eine mechanische Ursache; reagiert feine Rauheit auf Düsentemperatur oder Ausstoß, deutet dies auf Schmelzebruch hin.
Können die Linien durch Erhöhen der Düsentemperatur beseitigt werden?
Das kann scherungsbedingte Rauheit verringern, indem die Schmelzeviskosität sinkt. Verschlissene Zahnräder, eine lockere Kette oder instabile Zuführung werden dadurch nicht repariert. Führen Sie innerhalb der Grenzwerte für Harz und Düse einen kontrollierten Versuch mit 5-10°C durch und bestätigen Sie anschließend die Dicke.
Besprechen Sie Ihren Plattenextrusionsprozess
Periodische Querriefen lassen sich leichter beheben, wenn Prozessdaten zusammen mit der Plattenprobe vorliegen. Senden Sie JWELL Angaben zu Material und Schmelzfluss, Zielbreite und -dicke, Liniengeschwindigkeit, Ausstoß, Betriebsstunden, Druck- und Temperaturverläufen, Riefenabständen, Fotos und Proben mit Thermoformrissen. Unsere Ingenieure können damit Prozessfenster, nachgelagerte Konfiguration und nächste Schritte zur Fehlersuche prüfen. JWELL kontaktieren um das Gespräch zu beginnen.





