
Materiales PCR (reciclados posconsumo) y PIR (reciclados posindustriales) permiten reducir los residuos y fabricar productos de calidad. Sin embargo, su procesamiento presenta desafíos específicos.
Esta guía abarca estrategias de extrusión, resolución de problemas y estándares de calidad, teniendo en cuenta los objetivos de sostenibilidad.
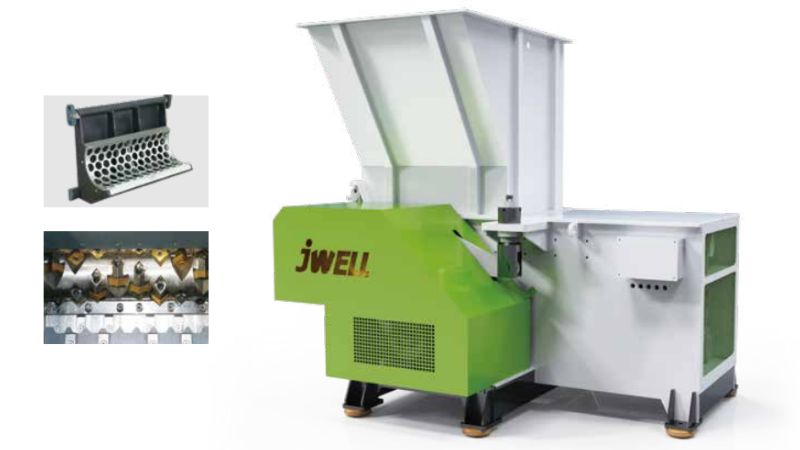
Principios básicos de los materiales PCR y PIR
PCR y PIR son dos flujos de materiales reciclados distintos. Su origen, calidad y requisitos de procesamiento afectan directamente a la extrusión.
Definición de los flujos de materiales reciclados posconsumo y posindustriales
El material PCR procede de productos que usted y otros consumidores han utilizado y desechado. Incluye artículos como botellas de agua, envases de alimentos y embalajes que pasan por la recogida, clasificación y limpieza.
El material PIR se origina en residuos de fabricación antes de que los productos lleguen a los consumidores. Por ejemplo, recortes de fábrica, excedentes de plástico de botellas o recortes de embalaje que nunca salieron de las instalaciones de producción.
Selección de materias primas y uniformidad del material
El PIR ofrece materias primas más limpias y uniformes porque no se han contaminado durante el uso por parte del consumidor. El material PCR requiere más procesamiento debido a las mezclas de tipos de polímero, residuos de alimentos y otros contaminantes.
La elección entre polipropileno reciclado (rPP), PET reciclado (rPET) o policarbonato reciclado (rPC) depende de las necesidades de la aplicación y de la calidad disponible del material.
Propiedades mecánicas y factores de rendimiento
Los polímeros PCR suelen presentar menor resistencia a la tracción y al impacto que los materiales vírgenes. Cada ciclo de reciclaje puede degradar las cadenas poliméricas y afectar al rendimiento del producto final.
Es necesario supervisar la viscosidad intrínseca para evaluar la degradación del peso molecular en materiales como el rPET.
Proceso de extrusión y desafíos técnicos
Al procesar polímeros reciclados mediante extrusión, hay que seleccionar cuidadosamente los equipos, gestionar los aditivos, controlar la temperatura y supervisar la calidad para obtener materiales uniformes y de alta calidad.
Consideraciones sobre los equipos de extrusión y los husillos dobles
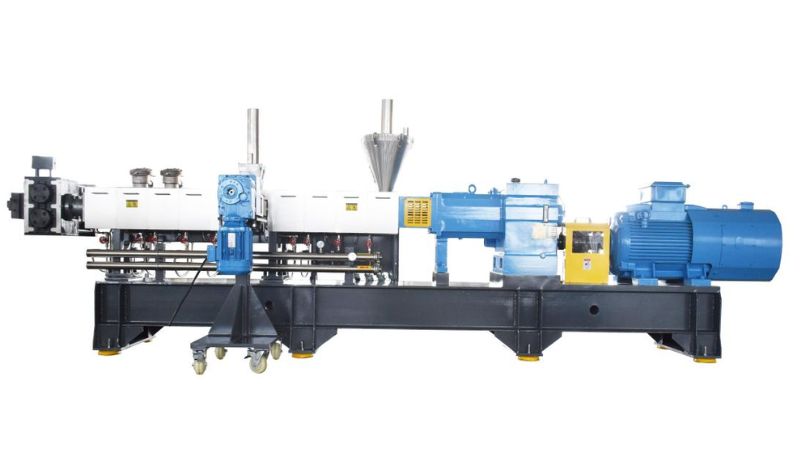
Una una extrusora de doble husillo es la más adecuada para el reciclaje mecánico de resinas posconsumo. Los dos husillos ayudan a mezclar mejor los materiales que los diseños de husillo simple. Permiten controlar mejor la temperatura y procesar distintos tipos de residuos plásticos.
Los sistemas de doble husillo permiten ajustar las condiciones de procesamiento sobre la marcha. Esto es importante porque la calidad de los materiales reciclados suele variar entre lotes.
Formulación de concentrados y adición de aditivos
Los polímeros reciclados necesitan aditivos para funcionar bien. Los antioxidantes protegen frente a la degradación térmica durante el procesamiento. También hay que considerar los requisitos de retardancia a la llama del producto final.
Las formulaciones de concentrados permiten distribuir los aditivos uniformemente por toda la masa fundida. Esto garantiza la uniformidad del material en el producto final.
Degradación térmica y gestión de la humedad
Mantenga las temperaturas de extrusión en torno a 280°C para materiales como el rPET. Las temperaturas más altas provocan degradación térmica y debilitan las cadenas poliméricas.
La humedad daña los polímeros reciclados durante la extrusión. Hay que secar el material antes de procesarlo para evitar problemas de calidad.
Índice de fluidez y control de calidad
Las instalaciones de índice de fluidez indica con qué facilidad fluye el polímero cuando se funde. Realice pruebas periódicas para detectar pronto problemas de uniformidad. Supervise la temperatura de deflexión térmica para comprobar que el material cumple las especificaciones.
Garantía de calidad, cumplimiento y sostenibilidad
Para cumplir las normas regulatorias y demostrar las afirmaciones medioambientales, se necesitan documentación y pruebas cuidadosas durante la extrusión de PCR.
Trazabilidad y estándares regulatorios
Es necesario realizar un seguimiento de los materiales PCR desde la recogida hasta el producto final. Para cumplir la normativa, debe conocerse el contenido y el origen del polímero.
Si se utiliza PCR en envases alimentarios, se requiere la aprobación de la FDA o la autorización del Reglamento de la UE 2022/1616. El proceso de reciclaje debe validarse mediante pruebas y documentación.
Muchas regiones exigen ahora un contenido mínimo de material reciclado. El PPWR de la UE exige un 30% de PCR en las botellas de bebidas de PET para 2030. California y otros estados de EE. UU. tienen requisitos similares para productos específicos.
Afirmaciones y etiquetado medioambientales
No se puede afirmar que un producto contiene material reciclado sin pruebas. Los servicios de análisis pueden verificar los porcentajes de PCR en los materiales mediante análisis químicos.
RPA (Recycled Plastic Assurance, garantía de plástico reciclado) y programas similares ayudan a validar las afirmaciones. Las afirmaciones medioambientales falsas pueden acarrear multas y dañar la reputación de la marca.
Certificación del contenido reciclado y cadena de suministro
La certificación de terceros genera confianza entre los clientes y los minoristas. Programas como EPEAT reconocen los productos que cumplen criterios de sostenibilidad verificados.
Los proveedores deben proporcionar certificados de análisis que indiquen el contenido de PCR. Solicite los datos de las pruebas de cada lote y conserve los registros para las auditorías.
Contribución a la economía circular y reducción de carbono
El uso de materiales PCR reduce la huella de carbono y de las emisiones de alcance 3. Los polímeros reciclados requieren menos energía que la producción de plástico virgen.
EPR (Responsabilidad Ampliada del Productor) en la UE y el Reino Unido: las tasas son menores cuando se utiliza más contenido reciclado. Esto ayuda a cumplir los objetivos de sostenibilidad al respaldar la economía circular.
Convierta materiales reciclados en productos de alto rendimiento con JWELL
El procesamiento satisfactorio de materiales PCR y PIR requiere equipos avanzados, control preciso y amplia experiencia en materiales. En Jwellanhui, le ayudamos a transformar plásticos reciclados en productos uniformes y de alta calidad, cumpliendo los objetivos de rendimiento y sostenibilidad. Descubra nuestras soluciones de reciclaje y extrusión.
Tanto si trabaja con rPET, rPP o flujos de materiales reciclados mixtos, nuestras soluciones le ayudan a mejorar la estabilidad de producción y maximizar el valor de los materiales. Contacto nosotros hoy mismo para hablar de su aplicación, solicitar una solución personalizada u obtener asesoramiento experto sobre el procesamiento de materiales PCR y PIR.
Preguntas frecuentes
¿Cuáles son los pasos clave para convertir plásticos posconsumo en materia prima lista para la extrusión?
Recoja los plásticos usados y clasifíquelos por tipo de polímero. Lávelos para eliminar etiquetas y contaminantes. Séquelos y tritúrelos hasta convertirlos en escamas o virutas. Fúndalos y fíltrelos para eliminar los contaminantes restantes. Por último, conviértalos en gránulos uniformes listos para la extrusión.
¿Cómo se limpian, clasifican y secan los plásticos reciclados para reducir la contaminación antes del procesamiento?
Retire las etiquetas de papel y los residuos orgánicos durante el lavado para evitar que las partículas se quemen durante la extrusión. Clasifique por tipo y color de polímero para lograr uniformidad. Utilice una filtración de malla un paso más fina que la de la extrusora. Seque bien el material para evitar defectos relacionados con la humedad.
¿Qué ajustes de extrusión (perfil de temperatura, diseño del husillo, velocidad) suelen funcionar mejor con polímeros reciclados?
Adapte la temperatura al tipo de polímero. El PCR suele contener materiales mezclados, así que evite temperaturas que fundan los contaminantes (como PET en flujos de PE). Utilice un diseño de husillo con buen mezclado y filtración. Empiece con velocidades más bajas y ajústelas según las lecturas del índice de fluidez.
¿Cómo se pueden analizar y controlar la fluidez de la masa fundida, la viscosidad y la humedad para mantener uniforme la extrusión de PCR?
Compruebe el índice de fluidez, la relación de fluidez de la masa fundida y la densidad de cada lote de PCR: estos factores afectan a la mezcla y al procesamiento. Analice la humedad antes de la extrusión (el agua provoca defectos). Supervise la temperatura y la presión de la masa fundida durante la producción. Consulte al proveedor sobre los niveles de antioxidantes para evitar la reticulación.
¿Qué defectos habituales se producen al extruir polímeros reciclados y cómo se pueden resolver?
Los geles o puntos suelen deberse a la contaminación. La acumulación en el paquete de mallas indica que los contaminantes no se funden. Los olores apuntan a restos orgánicos. Un espesor irregular se debe a variaciones del índice de fluidez. Los cambios de color pueden producirse al mezclar lotes. Mejore la filtración y controle el origen del material.
¿Qué normativas o requisitos de contenido PCR deben tener en cuenta los fabricantes en los distintos estados?
Para el contacto con alimentos, el PCR debe cumplir los requisitos aplicables al material virgen. La FDA evalúa los procesos de reciclaje y emite cartas de no objeción. Compruebe también la Proposición 65 de California y el Toxics in Packaging Clearinghouse. Algunos estados establecen objetivos mínimos de contenido PCR para determinados tipos de envases.





