
วัสดุ PCR (พลาสติกรีไซเคิลหลังการบริโภค) และ PIR (พลาสติกรีไซเคิลหลังการผลิต) ช่วยลดขยะและสร้างผลิตภัณฑ์คุณภาพดี แต่การแปรรูปวัสดุเหล่านี้มีความท้าทายเฉพาะ
คู่มือนี้ครอบคลุมกลยุทธ์การอัดรีด การแก้ปัญหา และมาตรฐานคุณภาพ โดยคำนึงถึงเป้าหมายด้านความยั่งยืนของคุณ
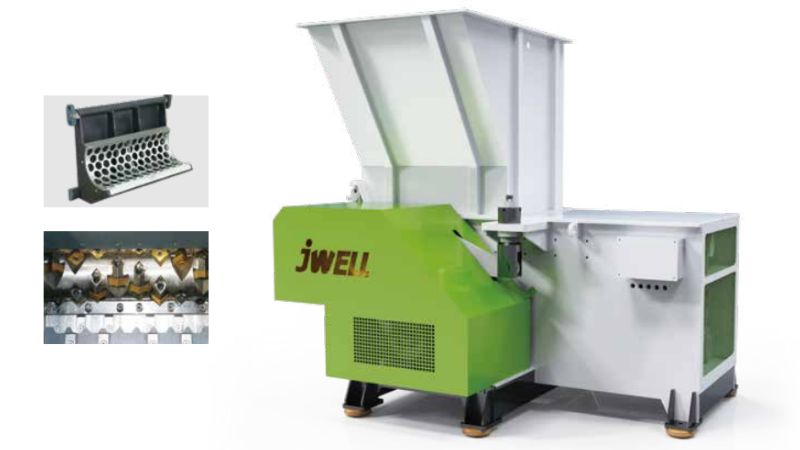
หลักการสำคัญของวัสดุ PCR และ PIR
PCR และ PIR เป็นวัสดุรีไซเคิลคนละประเภท แหล่งที่มา คุณภาพ และข้อกำหนดการแปรรูปส่งผลโดยตรงต่อกระบวนการอัดรีดของคุณ
อธิบายวัสดุรีไซเคิลหลังการบริโภคและหลังการผลิต
วัสดุ PCR มาจากผลิตภัณฑ์ที่คุณและผู้บริโภครายอื่นใช้แล้วทิ้ง รวมถึงขวดน้ำ ภาชนะอาหาร และบรรจุภัณฑ์ที่ ผ่านการรวบรวมคัดแยก และทำความสะอาด
วัสดุ PIR มาจากของเสียในกระบวนการผลิตก่อนผลิตภัณฑ์ถึงมือผู้บริโภค เช่น เศษวัสดุจากโรงงาน พลาสติกส่วนเกินจากการผลิตขวด หรือเศษตัดบรรจุภัณฑ์ที่ไม่เคยออกจากโรงงาน
การเลือกวัตถุดิบและความสม่ำเสมอของวัสดุ
PIR ให้แหล่งวัตถุดิบที่สะอาดและสม่ำเสมอกว่า เนื่องจากไม่ปนเปื้อนจากการใช้งานของผู้บริโภค วัตถุดิบ PCR ต้องผ่านการแปรรูปมากกว่าเพราะมีพอลิเมอร์หลายชนิด เศษอาหาร และสิ่งปนเปื้อนอื่น ๆ
การเลือกระหว่าง โพลีโพรพิลีนรีไซเคิล (rPP), PET รีไซเคิล (rPET) หรือโพลีคาร์บอเนตรีไซเคิล (rPC) ขึ้นอยู่กับความต้องการใช้งานและคุณภาพวัสดุที่มี
คุณสมบัติเชิงกลและปัจจัยด้านสมรรถนะ
พอลิเมอร์ PCR มักมีความต้านทานแรงดึงและแรงกระแทกลดลงเมื่อเทียบกับวัสดุใหม่ รอบการรีไซเคิลแต่ละครั้งอาจทำให้สายโซ่พอลิเมอร์เสื่อมสภาพ ซึ่งส่งผลต่อสมรรถนะของผลิตภัณฑ์ขั้นสุดท้าย
คุณต้องติดตามค่าความหนืดโดยธรรมชาติเพื่อประเมินการเสื่อมของน้ำหนักโมเลกุลในวัสดุ เช่น rPET
กระบวนการอัดรีดและความท้าทายทางเทคนิค
เมื่อแปรรูปพอลิเมอร์รีไซเคิลด้วยการอัดรีด คุณต้องเลือกอุปกรณ์อย่างรอบคอบ จัดการสารเติมแต่ง ควบคุมอุณหภูมิ และติดตามคุณภาพ เพื่อผลิตวัสดุที่มีคุณภาพสูงและสม่ำเสมอ
ข้อควรพิจารณาด้านอุปกรณ์อัดรีดและสกรูคู่
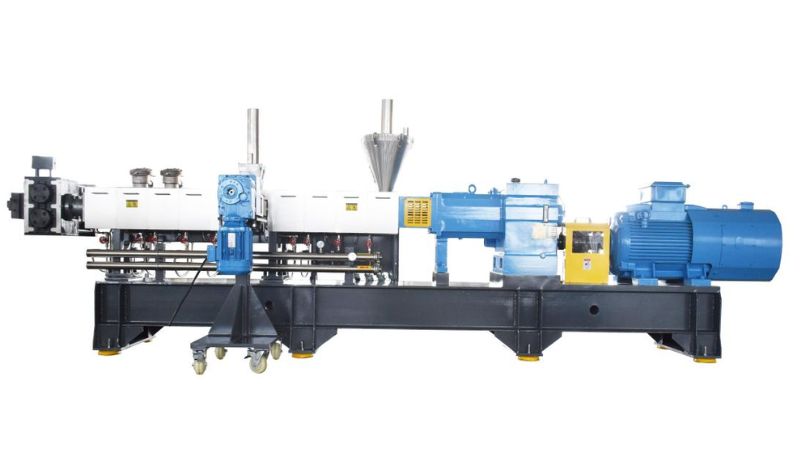
เครื่องอัดรีดสกรูคู่ เหมาะที่สุดสำหรับการรีไซเคิลเชิงกลของ เรซินหลังการบริโภคสกรูสองตัวช่วยผสมวัสดุได้ดีกว่าการออกแบบสกรูเดี่ยว ควบคุมอุณหภูมิได้มากขึ้นและรองรับขยะพลาสติกหลายประเภท
ระบบสกรูคู่ช่วยให้ปรับสภาวะการแปรรูปได้ทันที ซึ่งสำคัญเพราะคุณภาพวัสดุรีไซเคิลมักแตกต่างกันในแต่ละล็อต
การกำหนดสูตรมาสเตอร์แบตช์และการเติมสารเติมแต่ง
พอลิเมอร์รีไซเคิลต้องใช้สารเติมแต่งเพื่อให้ได้สมรรถนะที่ดี สารต้านอนุมูลอิสระ ช่วยป้องกันการเสื่อมสภาพจากความร้อนระหว่างการแปรรูป นอกจากนี้ยังต้องพิจารณา ข้อกำหนดด้านการหน่วงไฟ ของผลิตภัณฑ์ปลายทาง
สูตรมาสเตอร์แบตช์ช่วยกระจายสารเติมแต่งทั่วพลาสติกหลอมอย่างสม่ำเสมอ ทำให้วัสดุในผลิตภัณฑ์ขั้นสุดท้ายมีความสม่ำเสมอ
การเสื่อมสภาพจากความร้อนและการจัดการความชื้น
รักษา อุณหภูมิการอัดรีด ไว้ที่ประมาณ 280°C สำหรับวัสดุอย่าง rPET อุณหภูมิที่สูงกว่านี้ทำให้เกิดการเสื่อมสภาพจากความร้อนและทำให้สายโซ่พอลิเมอร์อ่อนแอลง
ความชื้นทำให้พอลิเมอร์รีไซเคิลเสียหายระหว่างการอัดรีด ต้องทำให้วัสดุแห้งก่อนแปรรูปเพื่อป้องกันปัญหาด้านคุณภาพ
ดัชนีการไหลของพลาสติกหลอมและการควบคุมคุณภาพ
ดัชนีการไหลของพลาสติกหลอม บ่งบอกว่าพอลิเมอร์ไหลได้ง่ายเพียงใดเมื่อหลอมเหลว ทดสอบเป็นประจำเพื่อค้นหาปัญหาความสม่ำเสมอแต่เนิ่น ๆ ติดตามอุณหภูมิการเสียรูปภายใต้ความร้อนเพื่อยืนยันว่าวัสดุเป็นไปตามข้อกำหนด
การรับรองคุณภาพ การปฏิบัติตามข้อกำหนด และความยั่งยืน
เพื่อให้เป็นไปตามมาตรฐานข้อบังคับและยืนยันคำกล่าวอ้างด้านสิ่งแวดล้อม ต้องจัดทำเอกสารและทดสอบอย่างรอบคอบระหว่างการอัดรีด PCR
การตรวจสอบย้อนกลับและมาตรฐานข้อบังคับ
คุณต้องติดตาม วัสดุ PCR ตั้งแต่การรวบรวมจนเป็นผลิตภัณฑ์ขั้นสุดท้าย เพื่อให้ปฏิบัติตามข้อกำหนด คุณต้องทราบส่วนประกอบและแหล่งที่มาของพอลิเมอร์
หากใช้ PCR ในบรรจุภัณฑ์อาหาร ต้องได้รับการอนุมัติจาก FDA หรือการอนุญาตตาม EU Regulation 2022/1616 กระบวนการรีไซเคิลต้องผ่านการตรวจสอบยืนยันด้วยการทดสอบและเอกสาร
ปัจจุบันหลายภูมิภาคกำหนดสัดส่วนวัสดุรีไซเคิลขั้นต่ำ EU PPWR กำหนดให้ขวดเครื่องดื่ม PET มี PCR 30% ภายในปี 2030 รัฐแคลิฟอร์เนียและรัฐอื่น ๆ ในสหรัฐฯ มีข้อกำหนดลักษณะเดียวกันสำหรับผลิตภัณฑ์บางประเภท
คำกล่าวอ้างและการติดฉลากด้านสิ่งแวดล้อม
คุณไม่สามารถกล่าวอ้างว่าผลิตภัณฑ์มีวัสดุรีไซเคิลโดยไม่มีหลักฐาน บริการทดสอบสามารถยืนยันสัดส่วน PCR ในวัสดุของคุณผ่านการวิเคราะห์ทางเคมี
RPA (การรับรองพลาสติกรีไซเคิล) และโครงการลักษณะเดียวกันช่วยตรวจสอบยืนยันคำกล่าวอ้างของคุณ การกล่าวอ้างด้านสิ่งแวดล้อมที่เป็นเท็จอาจนำไปสู่ค่าปรับและทำลายชื่อเสียงแบรนด์
การรับรองปริมาณวัสดุรีไซเคิลและห่วงโซ่อุปทาน
การรับรองจากบุคคลที่สามสร้างความเชื่อมั่นให้ลูกค้าและผู้ค้าปลีก โครงการอย่าง EPEAT รับรองผลิตภัณฑ์ที่เป็นไปตามเกณฑ์ความยั่งยืนที่ตรวจสอบแล้ว
ซัพพลายเออร์ควรจัดเตรียมใบรับรองผลวิเคราะห์ที่แสดงปริมาณ PCR ขอข้อมูลทดสอบแต่ละล็อตและเก็บบันทึกไว้สำหรับการตรวจประเมิน
การมีส่วนร่วมต่อเศรษฐกิจหมุนเวียนและการลดคาร์บอน
การใช้วัสดุ PCR ช่วยลด รอยเท้าคาร์บอนของคุณ และ การปล่อยก๊าซเรือนกระจก Scope 3การผลิตพอลิเมอร์รีไซเคิลใช้พลังงานน้อยกว่าการผลิตพลาสติกใหม่
ค่าธรรมเนียม EPR (ความรับผิดชอบที่เพิ่มขึ้นของผู้ผลิต) ในสหภาพยุโรปและสหราชอาณาจักรจะต่ำลงเมื่อใช้วัสดุรีไซเคิลในสัดส่วนมากขึ้น ซึ่งช่วยให้บรรลุ เป้าหมายด้านความยั่งยืน พร้อมสนับสนุน เศรษฐกิจหมุนเวียน.
เปลี่ยนวัสดุรีไซเคิลเป็นผลิตภัณฑ์สมรรถนะสูงด้วย JWELL
การแปรรูปวัสดุ PCR และ PIR ให้ประสบความสำเร็จต้องใช้อุปกรณ์ขั้นสูง การควบคุมที่แม่นยำ และความเชี่ยวชาญเชิงลึกด้านวัสดุ ที่ Jwellanhuiเราช่วยเปลี่ยนพลาสติกรีไซเคิลให้เป็นผลิตภัณฑ์คุณภาพสูงที่สม่ำเสมอ พร้อมบรรลุเป้าหมายด้านสมรรถนะและความยั่งยืน สำรวจ โซลูชันการรีไซเคิลและการอัดรีดของเรา
ไม่ว่าคุณจะแปรรูป rPET, rPP หรือวัสดุรีไซเคิลผสม โซลูชันของเราช่วยเพิ่มเสถียรภาพการผลิตและเพิ่มมูลค่าวัสดุให้สูงสุด ติดต่อ เรา วันนี้ เพื่อหารือเกี่ยวกับการใช้งาน ขอรับโซลูชันที่ปรับแต่งได้ หรือรับคำแนะนำจากผู้เชี่ยวชาญด้านการแปรรูปวัสดุ PCR และ PIR
คำถามที่พบบ่อย
ขั้นตอนสำคัญในการเปลี่ยนพลาสติกหลังการบริโภคให้เป็นวัตถุดิบพร้อมอัดรีดมีอะไรบ้าง?
รวบรวมพลาสติกใช้แล้วและคัดแยกตามชนิดพอลิเมอร์ ล้างเพื่อกำจัดฉลากและสิ่งปนเปื้อน จากนั้นทำให้แห้งแล้วบดเป็นเกล็ดหรือชิ้น หลอมและกรองเพื่อขจัดสิ่งปนเปื้อนที่เหลือ สุดท้ายทำเป็นเม็ดขนาดสม่ำเสมอพร้อมสำหรับการอัดรีด
ทำความสะอาด คัดแยก และทำพลาสติกรีไซเคิลให้แห้งอย่างไรเพื่อลดการปนเปื้อนก่อนแปรรูป?
ขจัดฉลากกระดาษและสารอินทรีย์ระหว่างล้างเพื่อป้องกันไม่ให้อนุภาคไหม้ระหว่างการอัดรีด คัดแยกตามชนิดและสีของพอลิเมอร์เพื่อให้ได้วัสดุสม่ำเสมอ ใช้ตัวกรองตะแกรงที่ละเอียดกว่าหนึ่งระดับของเครื่องอัดรีด และทำให้แห้งทั่วถึงเพื่อป้องกันข้อบกพร่องจากความชื้น
การตั้งค่าอัดรีดแบบใด (โปรไฟล์อุณหภูมิ การออกแบบสกรู ความเร็ว) มักเหมาะกับพอลิเมอร์รีไซเคิล?
ปรับอุณหภูมิให้เหมาะกับชนิดพอลิเมอร์ วัสดุ PCR มักมีวัสดุผสม จึงควรหลีกเลี่ยงอุณหภูมิที่ทำให้สิ่งปนเปื้อนหลอม (เช่น PET ในกระแสวัสดุ PE) ใช้สกรูที่ออกแบบให้ผสมและกรองได้ดี เริ่มจากความเร็วต่ำแล้วปรับตามค่าดัชนีการไหลของพลาสติกหลอม
จะทดสอบและควบคุมการไหลของพลาสติกหลอม ความหนืด และความชื้นอย่างไร เพื่อให้การอัดรีด PCR สม่ำเสมอ?
ตรวจดัชนีการไหลของพลาสติกหลอม อัตราการไหลของพลาสติกหลอม และความหนาแน่นใน PCR ทุกล็อต ซึ่งส่งผลต่อการผสมและการแปรรูป ทดสอบความชื้นก่อนอัดรีด (น้ำทำให้เกิดข้อบกพร่อง) ติดตามอุณหภูมิและแรงดันพลาสติกหลอมระหว่างการผลิต สอบถามซัพพลายเออร์เกี่ยวกับระดับสารต้านอนุมูลอิสระเพื่อป้องกันการเชื่อมขวาง
ข้อบกพร่องทั่วไปที่เกิดจากการอัดรีดพอลิเมอร์รีไซเคิลมีอะไรบ้าง และจะแก้ปัญหาอย่างไร?
เจลหรือจุดด่างเกิดจากการปนเปื้อน การอุดตันของชุดกรองหมายถึงสิ่งปนเปื้อนไม่หลอม กลิ่นบ่งชี้ว่ามีสารอินทรีย์ตกค้าง ความหนาไม่สม่ำเสมอเกิดจากดัชนีการไหลของพลาสติกหลอมที่แปรผัน สีเปลี่ยนเมื่อผสมวัสดุจากหลายล็อต ใช้การกรองที่ดีขึ้นและควบคุมแหล่งวัตถุดิบ
ผู้ผลิตควรติดตามข้อบังคับหรือข้อกำหนดปริมาณ PCR ใดบ้างในแต่ละรัฐ?
วัสดุ PCR ที่สัมผัสอาหารต้องเป็นไปตามข้อกำหนดสำหรับวัสดุใหม่ FDA ตรวจสอบกระบวนการรีไซเคิลและออกหนังสือไม่คัดค้าน ตรวจสอบ California Prop 65 และ Toxics in Packaging Clearinghouse ด้วย บางรัฐกำหนดเป้าหมายสัดส่วน PCR ขั้นต่ำสำหรับบรรจุภัณฑ์บางประเภท





