
les matériaux PCR (recyclés post-consommation) et PIR (recyclés post-industriels) vous permettent de réduire les déchets et de fabriquer des produits de qualité. Mais leur traitement présente des défis spécifiques.
Ce guide présente des stratégies d’extrusion, des solutions aux problèmes et des normes de qualité, tout en tenant compte de vos objectifs de durabilité.
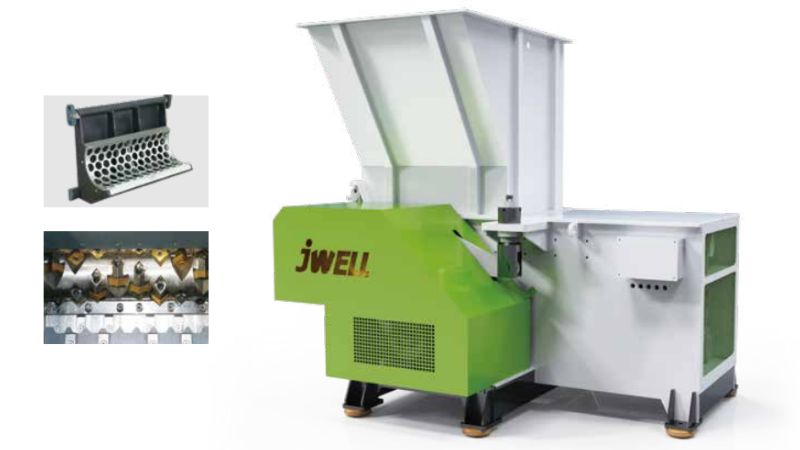
Principes fondamentaux des matériaux PCR et PIR
Les PCR et PIR sont deux flux de matériaux recyclés distincts. Leur origine, leur qualité et leurs exigences de traitement influent directement sur votre extrusion.
Définition des flux recyclés post-consommation et post-industriels
Les matériaux PCR proviennent de produits que vous et d’autres consommateurs avez utilisés puis jetés. Il s’agit notamment de bouteilles d’eau, de contenants alimentaires et d’emballages qui passent par la collecte, le tri et le nettoyage.
Les matériaux PIR proviennent des déchets de fabrication générés avant que les produits n’atteignent les consommateurs. Il peut s’agir de chutes d’usine, d’excédents de plastique de bouteilles ou de découpes d’emballage qui ne sont jamais sorties du site de production.
Choix des matières premières et régularité des matériaux
Les PIR fournissent des matières premières plus propres et plus régulières, car elles n’ont pas été contaminées lors de leur utilisation par les consommateurs. Les matières PCR nécessitent davantage de traitement en raison du mélange de types de polymères, des résidus alimentaires et d’autres contaminants.
Le choix entre le polypropylène recyclé (rPP), le PET recyclé (rPET) ou le polycarbonate recyclé (rPC) dépend des besoins de votre application et de la qualité des matériaux disponibles.
Propriétés mécaniques et facteurs de performance
Les polymères PCR présentent souvent une résistance à la traction et une résistance aux chocs inférieures à celles des matériaux vierges. Chaque cycle de recyclage peut dégrader les chaînes polymères, ce qui affecte les performances de votre produit final.
Vous devrez surveiller la viscosité intrinsèque pour évaluer la dégradation du poids moléculaire de matériaux comme le rPET.
Procédé d’extrusion et défis techniques
Lors du traitement des polymères recyclés par extrusion, vous devez choisir soigneusement l’équipement, gérer les additifs, contrôler la température et surveiller la qualité afin de produire des matériaux homogènes et de haute qualité.
Équipement d’extrusion et considérations relatives aux bivis
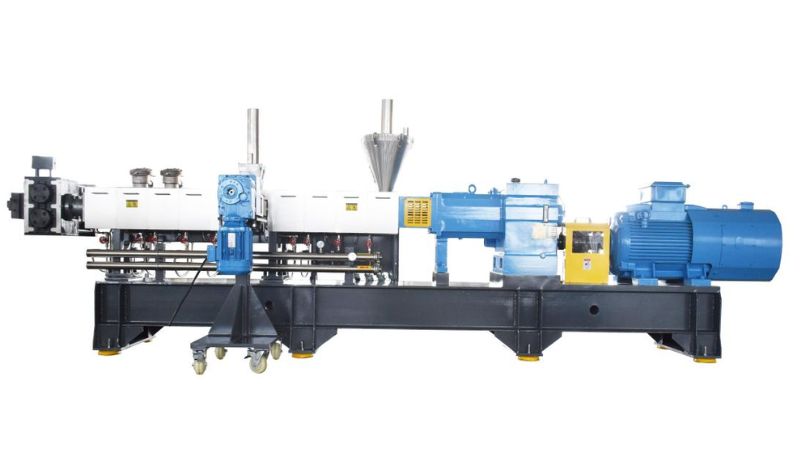
Une extrudeuse bivis convient le mieux au recyclage mécanique des résines post-consommation. Les deux vis assurent un meilleur mélange des matériaux que les conceptions monovis. Elles permettent de mieux contrôler la température et de traiter différents types de déchets plastiques.
Les systèmes bivis permettent d’ajuster les conditions de traitement en cours de fonctionnement. C’est important, car la qualité des matériaux recyclés varie souvent d’un lot à l’autre.
Formulation du mélange-maître et intégration des additifs
Les polymères recyclés ont besoin d’additifs pour obtenir de bonnes performances. Les antioxydants protègent contre la dégradation thermique pendant le traitement. Vous devez également prendre en compte les exigences de retard au feu de votre produit fini.
Les formulations de mélange-maître permettent de répartir uniformément les additifs dans la matière fondue. Cela garantit l’homogénéité du matériau dans le produit final.
Dégradation thermique et gestion de l’humidité
Maintenez les températures d’extrusion autour de 280°C pour des matériaux tels que le rPET. Des températures plus élevées provoquent une dégradation thermique et fragilisent les chaînes polymères.
L’humidité endommage les polymères recyclés pendant l’extrusion. Vous devez sécher le matériau avant le traitement pour éviter les problèmes de qualité.
Indice de fluidité à chaud et contrôle qualité
L’usine indice de fluidité à chaud indique la facilité avec laquelle votre polymère s’écoule à l’état fondu. Effectuez régulièrement des essais pour détecter tôt les problèmes d’homogénéité. Surveillez la température de fléchissement sous charge afin de vérifier que le matériau respecte les spécifications.
Garantir la qualité, la conformité et la durabilité
Pour respecter les normes réglementaires et étayer les déclarations environnementales, une documentation et des essais rigoureux sont nécessaires lors de l’extrusion PCR.
Traçabilité et normes réglementaires
Vous devez suivre les matériaux PCR depuis leur collecte jusqu’au produit fini. Pour garantir la conformité, vous devez connaître la composition et l’origine du polymère.
Si vous utilisez des matériaux PCR dans des emballages alimentaires, une approbation de la FDA ou une autorisation au titre du règlement européen 2022/1616 est requise. Votre procédé de recyclage doit être validé par des essais et une documentation appropriés.
De nombreuses régions imposent désormais une teneur minimale en matériaux recyclés. Le règlement européen PPWR impose 30% de PCR dans les bouteilles de boissons en PET d’ici 2030. La Californie et d’autres États américains appliquent des exigences similaires à certains produits.
Allégations environnementales et étiquetage
Vous ne pouvez pas prétendre que votre produit contient des matériaux recyclés sans preuve. Des services d’essai peuvent vérifier le pourcentage de PCR dans vos matériaux par analyse chimique.
RPA (Recycled Plastic Assurance) et des programmes similaires contribuent à valider vos allégations. Les fausses déclarations environnementales peuvent entraîner des amendes et nuire à la réputation de votre marque.
Certification du contenu recyclé et chaîne d’approvisionnement
La certification par un tiers renforce la confiance des clients et des détaillants. Des programmes comme EPEAT reconnaissent les produits qui répondent à des critères de durabilité vérifiés.
Vos fournisseurs doivent fournir des certificats d’analyse indiquant la teneur en PCR. Demandez les données d’essais par lot et conservez les dossiers en vue des audits.
Contribution à l’économie circulaire et réduction du carbone
L’utilisation de matériaux PCR réduit votre empreinte carbone et émissions de Scope 3. Les polymères recyclés nécessitent moins d’énergie que la production de plastique vierge.
Les frais de REP (responsabilité élargie du producteur) sont moins élevés dans l’UE et au Royaume-Uni lorsque vous utilisez davantage de matériaux recyclés. Cela vous aide à atteindre vos objectifs de durabilité tout en soutenant l’économie circulaire.
Transformez les matériaux recyclés en produits haute performance avec JWELL
Le traitement réussi des matériaux PCR et PIR nécessite des équipements avancés, un contrôle précis et une connaissance approfondie des matériaux. Chez Jwellanhui, nous vous aidons à transformer les plastiques recyclés en produits homogènes et de haute qualité, tout en atteignant vos objectifs de performance et de durabilité. Découvrez nos solutions de recyclage et d’extrusion.
Que vous utilisiez du rPET, du rPP ou des flux de matériaux recyclés mélangés, nos solutions vous aident à améliorer la stabilité de la production et à maximiser la valeur des matériaux. Contact contactez-nous dès aujourd’hui pour discuter de votre application, demander une solution personnalisée ou obtenir des conseils d’experts sur le traitement des matériaux PCR et PIR.
Questions fréquentes
Quelles sont les principales étapes pour transformer les plastiques post-consommation en matières premières prêtes pour l’extrusion ?
Collectez les plastiques usagés et triez-les par type de polymère. Lavez-les pour retirer les étiquettes et les contaminants. Séchez-les, puis broyez-les en flocons ou en copeaux. Faites-les fondre et filtrez-les pour éliminer les contaminants restants. Enfin, granulez-les en éléments uniformes prêts pour l’extrusion.
Comment nettoyer, trier et sécher les plastiques recyclés pour réduire la contamination avant le traitement ?
Retirez les étiquettes en papier et les matières organiques pendant le lavage afin d’éviter que des particules ne brûlent lors de l’extrusion. Triez par type et couleur de polymère pour assurer l’homogénéité. Utilisez une filtration à mailles plus fines d’un niveau que celle de votre extrudeuse. Séchez soigneusement pour éviter les défauts liés à l’humidité.
Quels paramètres d’extrusion (profil de température, conception de vis, vitesse) conviennent généralement le mieux aux polymères recyclés ?
Adaptez la température au type de polymère. Les matériaux PCR contiennent souvent des matières mélangées ; évitez donc les températures qui feraient fondre les contaminants (comme le PET dans des flux de PE). Utilisez une vis offrant un bon mélange et une bonne filtration. Commencez à faible vitesse et ajustez-la en fonction des mesures de l’indice de fluidité.
Comment tester et contrôler l’écoulement de la matière fondue, la viscosité et l’humidité pour assurer la régularité de l’extrusion PCR ?
Vérifiez l’indice de fluidité, le rapport de fluidité à chaud et la densité de chaque lot PCR : ces propriétés influent sur le mélange et le traitement. Mesurez l’humidité avant l’extrusion (l’eau provoque des défauts). Surveillez la température et la pression de la matière fondue pendant la production. Demandez à votre fournisseur le niveau d’antioxydants pour prévenir la réticulation.
Quels défauts courants surviennent lors de l’extrusion des polymères recyclés et comment les résoudre ?
Les gels ou les points proviennent d’une contamination. L’accumulation dans le filtre indique que les contaminants ne fondent pas. Les odeurs signalent des résidus organiques. Une épaisseur irrégulière résulte des variations de l’indice de fluidité. Les changements de couleur surviennent lors du mélange de lots. Améliorez la filtration et contrôlez les sources de matières.
Quelles réglementations ou exigences de teneur en PCR les fabricants doivent-ils surveiller dans les différents États ?
Pour le contact alimentaire, les matériaux PCR doivent satisfaire aux exigences applicables aux matériaux vierges. La FDA examine les procédés de recyclage et délivre des lettres de non-objection. Vérifiez également la Proposition 65 de Californie et le Toxics in Packaging Clearinghouse. Certains États fixent des objectifs minimaux de teneur en PCR pour certains types d’emballages.





