
PCR- (Post-Consumer-Rezyklat) und PIR-Materialien (Post-Industrial-Rezyklat) ermöglichen Abfallreduzierung und die Herstellung hochwertiger Produkte. Ihre Verarbeitung bringt jedoch besondere Herausforderungen mit sich.
Dieser Leitfaden behandelt Extrusionsstrategien, Fehlerbehebung und Qualitätsstandards unter Berücksichtigung Ihrer Nachhaltigkeitsziele.
Grundlegende Eigenschaften von PCR- und PIR-Materialien
PCR und PIR sind zwei unterschiedliche Recyclingströme. Herkunft, Qualität und Verarbeitungsanforderungen wirken sich unmittelbar auf die Extrusion aus.
Definition von Post-Consumer- und Post-Industrial-Recyclingströmen
PCR-Material stammt aus Produkten, die Verbraucher verwendet und entsorgt haben, darunter Wasserflaschen, Lebensmittelbehälter und Verpackungen, die gesammelt, sortiert und gereinigt werden.
PIR-Material entsteht aus Fertigungsabfällen, bevor Produkte Verbraucher erreichen. Dazu zählen Produktionsabschnitte, überschüssiger Flaschenkunststoff oder Verpackungsreste, die das Werk nie verlassen haben.
Auswahl des Einsatzmaterials und Materialkonstanz
PIR bietet ein saubereres und gleichmäßigeres Einsatzmaterial, da es nicht durch Verbrauchernutzung verunreinigt wurde. PCR-Einsatzmaterial muss wegen gemischter Polymere, Lebensmittelresten und anderer Verunreinigungen stärker aufbereitet werden.
Die Wahl zwischen recyceltem Polypropylen (rPP), recyceltem PET (rPET) oder recyceltem Polycarbonat (rPC) hängt von der Anwendung und der verfügbaren Materialqualität ab.
Mechanische Eigenschaften und Leistungsfaktoren
PCR-Polymere weisen im Vergleich zu Neuware häufig eine geringere Zugfestigkeit und Schlagzähigkeit auf. Jeder Recyclingzyklus kann Polymerketten abbauen und dadurch die Leistung des Endprodukts beeinträchtigen.
Bei Werkstoffen wie rPET muss die intrinsische Viskosität überwacht werden, um den Abbau des Molekulargewichts zu beurteilen.
Extrusionsprozess und technische Herausforderungen
Bei der Extrusion recycelter Polymere müssen Anlagen sorgfältig ausgewählt, Additive richtig eingesetzt, Temperaturen geregelt und Qualität überwacht werden, damit gleichmäßige, hochwertige Werkstoffe entstehen.
Extrusionsanlagen und Aspekte bei Doppelschnecken
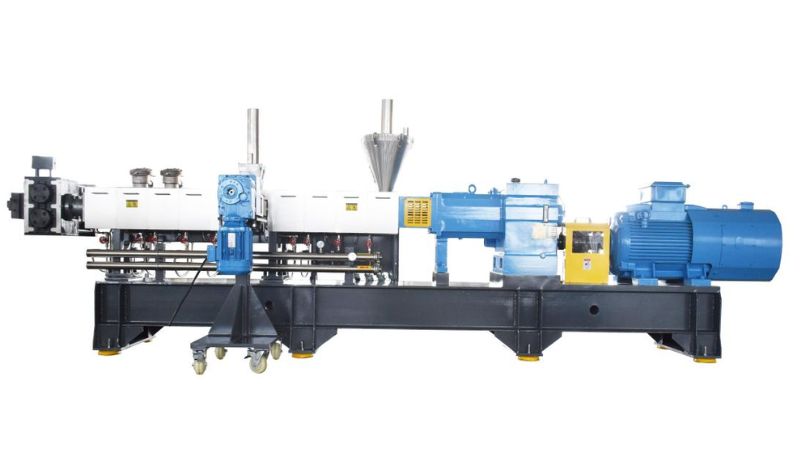
Ein Ein Doppelschneckenextruder eignet sich besonders für das mechanische Recycling von Post-Consumer-Harzen. Die beiden Schnecken mischen Materialien besser als Einschneckenausführungen. Sie bieten eine bessere Temperaturregelung und können verschiedene Kunststoffabfälle verarbeiten.
Bei Doppelschneckensystemen lassen sich Prozessbedingungen während des Betriebs anpassen. Das ist wichtig, da die Qualität recycelter Materialien zwischen Chargen häufig schwankt.
Masterbatch-Formulierung und Additivintegration
Recycelte Polymere benötigen Additive, um gute Leistungen zu erzielen. Antioxidantien schützen während der Verarbeitung vor thermischem Abbau. Zu berücksichtigen sind außerdem Anforderungen an die Flammschutzwirkung des Endprodukts.
Masterbatch-Formulierungen verteilen Additive gleichmäßig in der Schmelze und gewährleisten so eine gleichmäßige Materialqualität im Endprodukt.
Thermischer Abbau und Feuchtigkeitsmanagement
Halten Sie die Extrusionstemperatur bei Materialien wie rPET bei etwa 280°C. Höhere Temperaturen verursachen thermischen Abbau und schwächen die Polymerketten.
Feuchtigkeit schädigt recycelte Polymere während der Extrusion. Trocknen Sie das Material vor der Verarbeitung, um Qualitätsprobleme zu vermeiden.
Schmelzflussindex und Qualitätskontrolle
Der Der Schmelzflussindex zeigt, wie leicht ein Polymer im geschmolzenen Zustand fließt. Prüfen Sie ihn regelmäßig, um Konstanzprobleme frühzeitig zu erkennen. Überwachen Sie die Wärmeformbeständigkeit, um die Einhaltung der Spezifikationen zu überprüfen.
Qualität, Compliance und Nachhaltigkeit sicherstellen
Für die Einhaltung regulatorischer Standards und den Nachweis von Umweltaussagen sind bei der PCR-Extrusion sorgfältige Dokumentation und Prüfungen erforderlich.
Rückverfolgbarkeit und regulatorische Standards
Verfolgen Sie PCR-Materialien von der Sammlung bis zum Endprodukt. Für die Compliance müssen Polymerinhalt und Herkunft bekannt sein.
Bei Verwendung von PCR in Lebensmittelverpackungen ist eine FDA-Zulassung oder eine Genehmigung gemäß EU-Verordnung 2022/1616 erforderlich. Das Recyclingverfahren muss durch Prüfungen und Dokumentation validiert werden.
Viele Regionen schreiben inzwischen Mindestanteile an Recyclingmaterial vor. Die EU-PPWR verlangt bis 2030 30% PCR in PET-Getränkeflaschen. Kalifornien und weitere US-Bundesstaaten haben ähnliche Anforderungen für bestimmte Produkte.
Umweltaussagen und Kennzeichnung
Sie dürfen nicht ohne Nachweis behaupten, Ihr Produkt enthalte Recyclingmaterial. Prüfdienstleister können den PCR-Anteil Ihrer Materialien durch chemische Analysen verifizieren.
RPA (Recycled Plastic Assurance) und ähnliche Programme helfen, solche Angaben zu bestätigen. Falsche Umweltaussagen können Geldstrafen nach sich ziehen und den Ruf Ihrer Marke schädigen.
Zertifizierung des Recyclinganteils und Lieferkette
Zertifizierungen durch unabhängige Stellen schaffen Vertrauen bei Kunden und Händlern. Programme wie EPEAT zeichnen Produkte aus, die überprüfte Nachhaltigkeitskriterien erfüllen.
Ihre Lieferanten sollten Analysezertifikate zum PCR-Anteil vorlegen. Fordern Sie Prüfdaten für einzelne Chargen an und bewahren Sie Unterlagen für Audits auf.
Beitrag zur Kreislaufwirtschaft und CO₂-Reduktion
Der Einsatz von PCR-Materialien verringert Ihren CO₂-Fußabdruck und sowie Scope-3-Emissionen. Recycelte Polymere benötigen weniger Energie als die Herstellung von Neuware.
EPR (Erweiterte Herstellerverantwortung) führt in der EU und im Vereinigten Königreich zu niedrigeren Gebühren, wenn mehr Recyclingmaterial eingesetzt wird. Dies hilft, Nachhaltigkeitsziele zu erreichen und zugleich die Kreislaufwirtschaft.
Recycelte Materialien mit JWELL zu leistungsstarken Produkten verarbeiten
Die erfolgreiche Verarbeitung von PCR- und PIR-Materialien erfordert fortschrittliche Anlagen, präzise Regelung und umfassende Werkstoffkenntnis. Bei Jwellanhuiunterstützen wir Sie dabei, recycelte Kunststoffe in gleichmäßige, hochwertige Produkte umzuwandeln und Leistungs- sowie Nachhaltigkeitsziele zu erfüllen. Entdecken Sie unsere Recycling- und Extrusionslösungen.
Ob Sie mit rPET, rPP oder gemischten Recyclingströmen arbeiten – unsere Lösungen helfen, die Ausstoßstabilität zu verbessern und den Materialwert zu maximieren. Kontakt Kontaktieren Sie uns noch heute um Ihre Anwendung zu besprechen, eine kundenspezifische Lösung anzufordern oder fachkundige Beratung zur Verarbeitung von PCR- und PIR-Materialien zu erhalten.
Häufig gestellte Fragen
Welche wichtigen Schritte machen Post-Consumer-Kunststoffe zu einem extrusionsfertigen Einsatzmaterial?
Gebrauchte Kunststoffe sammeln und nach Polymertyp sortieren. Waschen, um Etiketten und Verunreinigungen zu entfernen. Trocknen und anschließend zu Flocken oder Chips zerkleinern. Schmelzen und filtern, um verbleibende Verunreinigungen zu entfernen. Abschließend zu gleichmäßigen, extrusionsfertigen Pellets granulieren.
Wie werden recycelte Kunststoffe vor der Verarbeitung gereinigt, sortiert und getrocknet, um Verunreinigungen zu verringern?
Papieretiketten und organische Stoffe beim Waschen entfernen, damit sie während der Extrusion nicht verbrennen. Nach Polymertyp und Farbe sortieren, um gleichmäßige Qualität zu erzielen. Eine Filterfeinheit wählen, die eine Stufe feiner ist als die des Extruders. Gründlich trocknen, um feuchtigkeitsbedingte Fehler zu vermeiden.
Welche Extrusionseinstellungen (Temperaturprofil, Schneckenauslegung, Geschwindigkeit) eignen sich üblicherweise für recycelte Polymere?
Temperatur auf den Polymertyp abstimmen. PCR enthält häufig Materialmischungen; vermeiden Sie deshalb Temperaturen, bei denen Verunreinigungen schmelzen (zum Beispiel PET in PE-Strömen). Verwenden Sie eine Schneckenauslegung mit guter Mischung und Filtration. Beginnen Sie mit niedrigeren Geschwindigkeiten und passen Sie diese anhand der Schmelzindexmessungen an.
Wie lassen sich Schmelzfluss, Viskosität und Feuchtigkeit prüfen und steuern, um eine gleichmäßige PCR-Extrusion zu gewährleisten?
Schmelzindex, Schmelzflussverhältnis und Dichte jeder PCR-Charge prüfen – sie beeinflussen Mischung und Verarbeitung. Feuchtigkeit vor der Extrusion messen, da Wasser Fehler verursacht. Schmelzetemperatur und Druck während der Produktion überwachen. Beim Lieferanten den Antioxidantiengehalt erfragen, um Vernetzung zu verhindern.
Welche häufigen Fehler treten bei der Extrusion recycelter Polymere auf, und wie lassen sie sich beheben?
Gele oder Punkte entstehen durch Verunreinigungen. Ablagerungen im Filtersiebpaket weisen darauf hin, dass Verunreinigungen nicht schmelzen. Gerüche deuten auf verbliebene organische Stoffe hin. Ungleichmäßige Dicke entsteht durch Schwankungen des Schmelzindex. Farbabweichungen treten beim Mischen von Chargen auf. Bessere Filtration und Materialkontrolle einsetzen.
Welche Vorschriften oder Anforderungen an den PCR-Anteil sollten Hersteller in verschiedenen US-Bundesstaaten beachten?
Bei Lebensmittelkontakt muss PCR die Anforderungen an Neuware erfüllen. Die FDA prüft Recyclingverfahren und erteilt Unbedenklichkeitsschreiben. Berücksichtigen Sie außerdem California Prop 65 und die Toxics in Packaging Clearinghouse. Einige Bundesstaaten legen Mindestanteile an PCR für bestimmte Verpackungstypen fest.





