
PCR(使用済み再生材)とPIR(産業廃棄物由来再生材)は、 廃棄物を減らし、品質の高い製品を生み出すのに役立ちます。 しかし、加工には特有の課題があります。
このガイドでは、持続可能性の目標を踏まえながら、押出戦略、問題解決、品質基準を解説します。
PCR・PIR材料の基本原則
PCRとPIRは異なる再生材料の流れです。由来、品質、加工要件が押出工程に直接影響します。
使用済み材と産業廃棄材の定義
PCR材料は、消費者が使用して廃棄した製品から得られます。水ボトル、食品容器、包装材などが含まれ、 回収工程を経て選別・洗浄されます。
PIR材料は、製品が消費者に届く前の製造廃棄物に由来します。工場の端材、余剰のボトル用プラスチック、生産施設から出なかった包装材の切れ端などです。
原料の選択と材料の一貫性
PIRは消費者による使用で汚染されていないため、より清浄で均一な原料を得られます。PCR原料はポリマーの混在、食品残渣などの汚染物質があるため、より多くの処理が必要です。
再生ポリプロピレン (rPP)、再生PET(rPET)、再生ポリカーボネート(rPC)のどれを選ぶかは、用途の要件と利用可能な材料品質によって決まります。
機械特性と性能要因
PCRポリマーは、バージン材に比べて引張強度や耐衝撃性が低いことがあります。リサイクルを重ねるごとにポリマー鎖が劣化し、 最終製品の性能に影響します。
rPETなどの材料では、分子量劣化を評価するため固有粘度を監視する必要があります。
押出工程と技術的課題
再生ポリマーを押出加工する際は、一貫性と高品質を実現するため、設備の選定、添加剤管理、温度制御、品質監視を慎重に行う必要があります。
押出設備と二軸押出機に関する検討事項
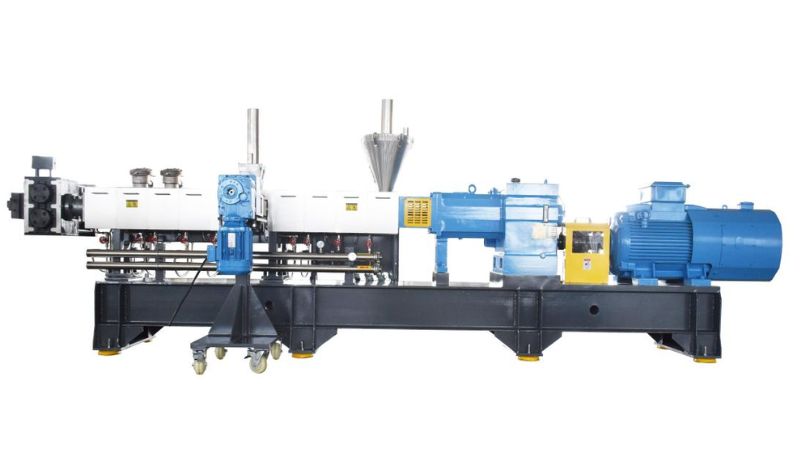
二軸押出機は 次の材料のメカニカルリサイクルに最適です: 使用済み樹脂。二本のスクリューによって、単軸設計より材料をよく混練できます。温度をより細かく制御でき、さまざまなプラスチック廃棄物を処理できます。
二軸システムでは、運転中に加工条件を調整できます。ロットごとに品質が変化しやすい再生材料では、特に重要です。
マスターバッチ配合と添加剤の統合
再生ポリマーの性能を高めるには添加剤が必要です。 酸化防止剤 は加工時の熱劣化を防ぎます。また、最終製品に求められる 難燃性 も検討します。
マスターバッチ配合により、溶融樹脂全体に添加剤を均一に分散させます。最終製品の材料特性を一貫させることができます。
熱劣化と水分管理
次の条件では、 押出温度 をrPETなどの材料で280°C前後に保ちます。温度が高すぎると熱劣化が進み、ポリマー鎖が弱くなります。
押出中の水分は再生ポリマーを損傷します。品質問題を防ぐため、加工前に材料を乾燥させてください。
メルトフローインデックスと品質管理
JWELLの メルトフローインデックス は、溶融時にポリマーがどれだけ流れやすいかを示します。一貫性の問題を早期に見つけるため、定期的に試験してください。材料が仕様を満たすことを確認するため、荷重たわみ温度も監視します。
品質、適合性、持続可能性の確保
規制基準を満たし、環境に関する主張を裏付けるには、PCR押出中の慎重な文書化と試験が必要です。
トレーサビリティと規制基準
次の項目を追跡する必要があります: PCR材料 回収から最終製品までを追跡します。規制に適合するには、ポリマーの内容と由来を把握する必要があります。
食品包装にPCRを使用する場合、FDAの承認またはEU規則2022/1616の認可が必要です。試験と文書化を通じてリサイクル工程を検証してください。
多くの地域で再生材の最低含有率が求められるようになっています。EUのPPWRは、2030年までにPET飲料ボトルへPCRを30%含有することを義務付けています。カリフォルニア州など米国の州でも、特定製品に同様の要件があります。
環境表示とラベリング
証拠なしに、製品に再生材が含まれると表示することはできません。試験サービスでは化学分析によって、材料中のPCR含有率を検証できます。
RPA (Recycled Plastic Assurance)などのプログラムが、表示内容の検証を支援します。虚偽の環境表示は罰金やブランド評価の低下につながる可能性があります。
再生材含有率の認証とサプライチェーン
第三者認証は顧客や小売業者からの信頼を高めます。 EPEAT などの制度は、検証済みの持続可能性基準を満たす製品を認定します。
サプライヤーには、PCR含有率を示す分析証明書を提出してもらいましょう。ロット試験データを依頼し、監査用の記録を保管します。
循環型経済と炭素削減への貢献
PCR材料を使うと、 カーボンフットプリント および スコープ3排出量を削減できます。再生ポリマーの製造に必要なエネルギーは、バージンプラスチックより少なくて済みます。
EPR (拡大生産者責任)に基づくEU・英国の料金は、再生材の使用量が多いほど低くなります。これにより次の達成を支援します: 持続可能性目標 を推進しながら、 循環型経済.
JWELLとともに再生材料を高性能製品へ
PCR・PIR材料の加工を成功させるには、先進設備、精密な制御、材料に関する深い専門知識が必要です。 Jwellanhui当社は性能と持続可能性の目標を満たしながら、再生プラスチックを均一で高品質な製品へ加工できるよう支援します。次の技術をご覧ください: リサイクル・押出ソリューション。
rPET、rPP、または混合再生材料のいずれを扱う場合も、生産の安定性を高め、材料価値を最大化できます。 お問い合わせ 当社へ 今すぐ お問い合わせいただき、用途の相談、個別ソリューションの依頼、PCR・PIR材料加工に関する専門的な助言をご利用ください。
よくある質問
使用済みプラスチックを押出用原料にする主な工程を教えてください。
使用済みプラスチックを回収し、ポリマーの種類ごとに選別します。洗浄してラベルや汚染物を除去します。乾燥後、フレークやチップに粉砕します。溶融・ろ過して残った汚染物を取り除き、最後に均一なペレットにして押出工程へ送ります。
加工前の汚染を減らすため、再生プラスチックをどのように洗浄、選別、乾燥すればよいですか?
洗浄時に紙ラベルや有機物を除去し、押出中の粒子の焦げ付きを防ぎます。一貫性を保つため、ポリマーの種類と色で選別します。押出機より一段細かいメッシュでろ過します。水分による不良を防ぐため、十分に乾燥させます。
再生ポリマーでは、どの温度プロファイル、スクリュー設計、速度が一般に適していますか?
ポリマーの種類に合わせて温度を設定します。PCRには異種材料が混ざっていることが多いため、PEの流れに混入したPETなどの汚染物を溶かす温度は避けます。混練性とろ過性能の高いスクリュー設計を用います。まず低速で始め、メルトインデックスの測定値に応じて調整してください。
PCR押出を安定させるため、メルトフロー、粘度、水分をどのように試験・管理すればよいですか?
各PCRロットについて、メルトインデックス、メルトフロー比、密度を確認します。これらはブレンドと加工に影響します。押出前に水分を試験してください(水分は不良の原因になります)。生産中は溶融温度と圧力を監視します。架橋を防ぐため、酸化防止剤の含有量をサプライヤーに確認してください。
再生ポリマーの押出でよくある不良と、そのトラブルシューティング方法を教えてください。
ゲルや斑点は汚染が原因です。スクリーンパックの堆積物は汚染物が溶けていないことを示します。臭いは有機物の残留を示します。厚さの不均一はメルトインデックスのばらつきから生じます。ロットの混合で色が変わることもあります。ろ過と原料管理を改善してください。
州によって異なる規制やPCR含有率要件について、メーカーは何に注意すべきですか?
食品接触用途では、PCRはバージン材と同じ要件を満たす必要があります。FDAはリサイクル工程を審査し、異議なし通知を発行します。カリフォルニア州Prop 65とToxics in Packaging Clearinghouseも確認してください。一部の州では、特定の包装にPCR含有率の最低目標を設定しています。





