Extrusora de hilatura serie JWM
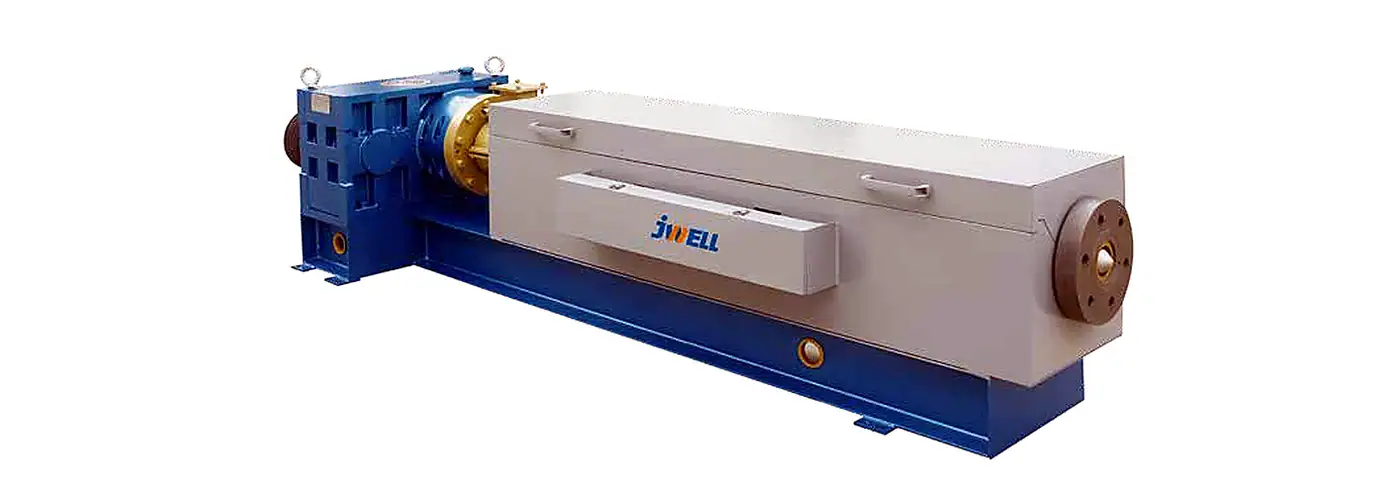
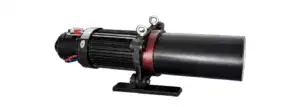
JWELL suministra extrusoras de hilatura JWM para la hilatura por fusión de chips o escamas de PET, PA6, PA66 y PP, con una producción de hasta 1050 kg/h.
Principales ventajas
- Materiales compatibles: La fuente indica chips o escamas de PET, PA6, PA66 y PP.
- Amplio intervalo de producción: Las capacidades de PET documentadas abarcan de 6 a 1050 kg/h.
- Diseño de husillo LTM: Los elementos de mezcla a baja temperatura favorecen la plastificación y la calidad de la masa fundida.
- Transmisión estable: La documentación indica engranajes helicoidales endurecidos y un cojinete de empuje de servicio pesado.
- Integración de control: La conexión opcional al DCS principal del cliente está respaldada por la fuente.
Especificaciones técnicas
| Modelo | Diámetro del husillo (mm) | L/D | Producción máxima de PET (kg/h) | Producción máxima de PA6 (kg/h) | Velocidad del husillo (r/min) | Potencia del accionamiento (kW) | Potencia de calentamiento (kW) | Zonas de calentamiento | Tensión de calentamiento (V) | Altura del eje (mm) | Peso (t) |
|---|---|---|---|---|---|---|---|---|---|---|---|
| JWM20/25 | Ø20 | 25:1 | 6 | 4 | 20–90 | 2.2 | 3 | 3 | 220 | 340 | 0.6 |
| JWM25/25 | Ø25 | 25:1 | 8 | 5.5 | 20–90 | 2.2 | 3 | 3 | 220 | 340 | 0.7 |
| JWM30/25 | Ø30 | 25:1 | 12 | 8 | 20–90 | 3 | 3 | 3 | 220 | 340 | 0.8 |
| JWM40/25 | Ø40 | 25:1 | 28 | 19 | 20–90 | 5.5 | 6 | 3 | 220 | 340 | 0.9 |
| JWM45/25 | Ø45 | 25:1 | 35 | 24 | 20–90 | 7.5 | 8 | 3 | 220 | 340 | 1 |
| JWM50/25 | Ø50 | 25:1 | 55 | 38 | 20–90 | 7.5 | 14 | 4 | 220 | 340 | 1.1 |
| JWM55/25 | Ø55 | 25:1 | 65 | 45 | 20–90 | 11 | 15 | 4 | 220 | 340 | 1.2 |
| JWM65/25 | Ø65 | 25:1 | 85 | 60 | 20–90 | 18.5 | 16 | 5 | 220 | 340 | 1.3 |
| JWM75/25 | Ø75 | 25:1 | 100 | 70 | 20–80 | 22 | 21 | 5 | 220 | 410 | 1.6 |
| JWM80/25 | Ø80 | 25:1 | 125 | 85 | 20–80 | 37 | 27 | 5 | 220 | 510 | 1.8 |
| JWM90/25 | Ø90 | 25:1 | 180 | 125 | 20–80 | 45 | 32 | 5 | 220 | 510 | 2 |
| JWM105/25 | Ø105 | 25:1 | 280 | 195 | 20–70 | 55 | 45 | 5 | 220 | 610 | 3 |
| JWM120/25 | Ø120 | 25:1 | 380 | 260 | 20–60 | 75 | 54 | 6 | 220 | 660 | 3.5 |
| JWM130/25 | Ø130 | 25:1 | 450 | 310 | 20–60 | 90 | 57 | 6 | 220 | 660 | 4 |
| JWM135/25 | Ø135 | 25:1 | 500 | 350 | 20–60 | 90 | 63 | 6 | 220 | 660 | 4.2 |
| JWM150/25 | Ø150 | 25:1 | 600 | 415 | 20–60 | 110 | 76.5 | 6 | 380 | 710 | 5 |
| JWM160/25 | Ø160 | 25:1 | 700 | – | 20–60 | 132 | 85.5 | 6 | 380 | 710 | 6 |
| JWM170/25 | Ø170 | 25:1 | 800 | – | 20–60 | 160 | 103.5 | 6 | 380 | 750 | 8 |
| JWM180/25 | Ø180 | 25:1 | 900 | – | 20–50 | 185 | 110 | 7 | 380 | 800 | 10 |
| JWM200/25 | Ø200 | 25:1 | 1050 | – | 20–50 | 220 | 150 | 7 | 380 | 1000 | 12 |
Escenario de aplicación
Descripción del producto
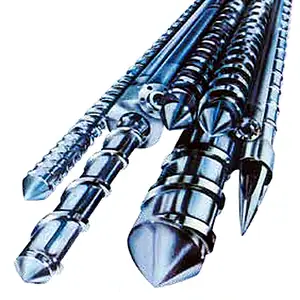
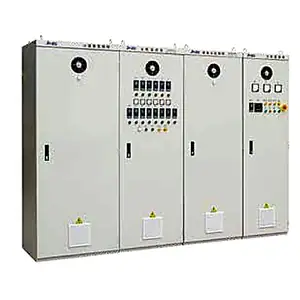
La serie JWM de extrusoras de hilatura JWELL de JWELL está diseñada para la hilatura por fusión de chips o escamas de PET, PA6, PA66 y PP. La fuente afirma que miles de extrusoras JWM funcionan en más de 700 plantas de fibras químicas y materiales no tejidos, afirmación que también se repite en la documentación actual de productos de JWELL. El diseño del husillo incorpora un elemento de mezcla LTM de baja temperatura para favorecer la plastificación y la calidad de la masa fundida. Se indica que el mecanizado profesional del husillo y el cilindro proporciona una alta precisión de fabricación y una buena rectitud. El accionamiento utiliza un reductor helicoidal de alta precisión con engranajes endurecidos y rectificados para un funcionamiento estable y silencioso, junto con un cojinete de empuje de servicio pesado para soportar la carga axial. Se pueden seleccionar rodamientos y juntas importados según los requisitos del proyecto, para favorecer la durabilidad y la planificación del mantenimiento. La gama documentada abarca diámetros de husillo de Ø20 a Ø200 mm con una relación L/D de 25:1. La producción máxima de PET va de 6 a 1050 kg/h; los valores de PA6 se indican hasta el modelo Ø150, mientras que las filas de mayor tamaño están vacías y no se han inferido. La potencia del accionamiento va de 2.2 a 220 kW, con 3–7 zonas de calentamiento según el modelo. La fuente de control eléctrico menciona instrumentos RKC de presión y temperatura, marcas internacionales reconocidas de variadores y componentes de baja tensión, y conexión opcional al DCS principal del cliente para control centralizado. La disponibilidad de marcas y la arquitectura final de control deben confirmarse en la oferta. Indique el polímero, la producción prevista, el tamaño del husillo, los servicios auxiliares y los requisitos de control de planta para seleccionar el modelo.