
Des cadres de fenêtre de votre maison aux composants complexes de votre voiture, l’extrusion de profilés plastiques est un procédé de fabrication qui façonne le monde qui nous entoure. De quoi s’agit-il exactement et comment fonctionne-t-il ?
Dans ce guide, nous allons examiner le procédé d’extrusion de profilés, explorer ses nombreuses applications et présenter les machines de pointe qui le rendent possible. Leader mondial de la fabrication de machines d’extrusion plastique, Jwell possède une perspective unique sur cette technologie polyvalente.
Qu’est-ce que l’extrusion de profilés ?
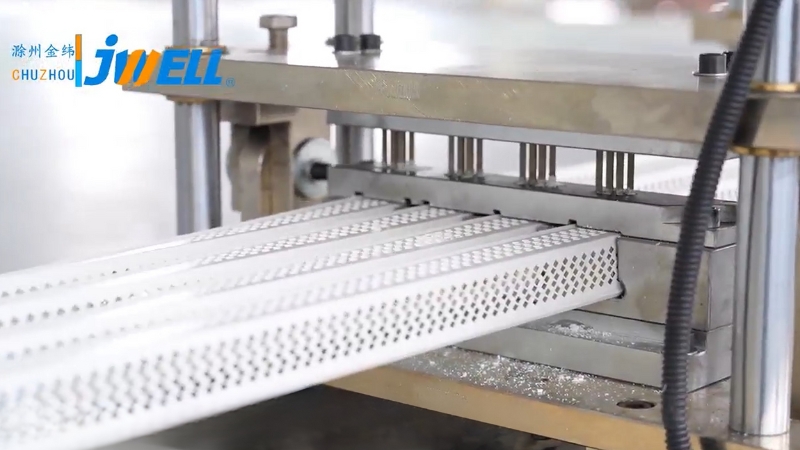
À la base, l’extrusion de profilés est un procédé de fabrication à grand volume utilisé pour créer des objets de section constante. Imaginez que vous pressiez du dentifrice hors d’un tube : il prend la forme de l’ouverture du tube. L’extrusion de profilés repose sur un principe similaire, mais fait appel à du plastique fondu et à une filière spécialement conçue.
Ce procédé permet de fabriquer des formes continues, des simples tubes et tiges aux profilés de fenêtres complexes à plusieurs cavités. Les produits extrudés se caractérisent par une forme constante sur toute leur longueur, la possibilité de créer des sections transversales complexes et la flexibilité de les couper à différentes longueurs.
Matériaux couramment utilisés pour l’extrusion de profilés
Les matériaux thermoplastiques pouvant être utilisés pour l’extrusion de profilés comprennent :
- PVC (polychlorure de vinyle) : Largement utilisé pour les tuyaux, les cadres de fenêtres et les bardages en raison de sa durabilité et de son coût avantageux.
- PE (polyéthylène) : Connu pour sa flexibilité, il est utilisé pour les tubes, les sacs et les films.
- PP (polypropylène) : Matériau polyvalent utilisé pour les pièces automobiles, les emballages et les biens de consommation.
- ABS (acrylonitrile butadiène styrène) : Plastique rigide utilisé pour les tuyaux, les raccords et les boîtiers électroniques.
- PC (polycarbonate) : Matériau robuste et résistant aux chocs, utilisé dans de nombreuses applications, notamment les lunettes de sécurité et les composants automobiles.
- Acrylique (PMMA) : thermoplastique transparent et rigide offrant une excellente clarté optique et une bonne stabilité en extérieur pour les profilés transparents ou décoratifs.
- TPE / TPV : thermoplastiques élastomères offrant une étanchéité et une souplesse semblables au caoutchouc, tout en restant transformables sur des lignes d’extrusion standard pour la fabrication de joints et de bourrelets d’étanchéité.
Que peut-on fabriquer avec une extrudeuse de profilés ?
Les applications de l’extrusion de profilés sont quasiment illimitées. Voici quelques exemples de l’utilisation de cette technologie dans la vie quotidienne :
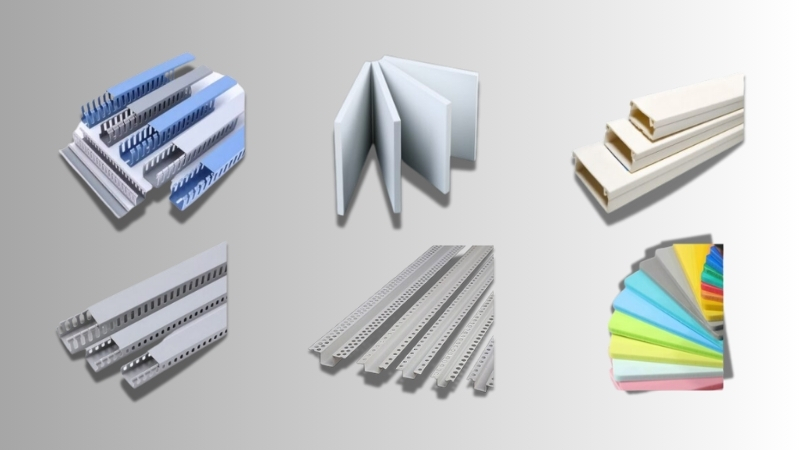
- Construction : Profilés de fenêtres et de portes, bardages, lames de terrasse, garde-corps, tuyaux et conduits.
- Automobile : Joints, garnitures, tubes et pièces décoratives intérieures.
- Électronique : Isolation des fils, chemins de câbles et boîtiers.
- Médical : Tubes pour diverses applications.
- Biens de consommation : Tuyaux flexibles, joints et composants d’appareils électroménagers.
- Éclairage : Diffuseurs et profilés pour LED.
Procédé d’extrusion de profilés : les 5 étapes
La fabrication d’un profilé extrudé parfait exige de la précision à chaque étape. L’ensemble de l’opération s’enchaîne sans interruption, de la matière première au produit fini.
Étape 1 : alimentation en matières premières :
Le processus commence par du plastique brut, généralement sous forme de petits granulés. La matière est chargée dans une trémie, qui l’alimente régulièrement dans le fourreau de l’extrudeuse.
Étape 2 : fusion et convoyage :
À l’intérieur du fourreau, une vis rotative conçue avec précision prend le relais. Elle pousse le plastique vers l’avant tout en le soumettant à la chaleur intense du fourreau et au frottement généré par son propre mouvement. Cette combinaison fait fondre le plastique jusqu’à obtenir une masse homogène, prête à être mise en forme.
Étape 3 : extrusion à travers la filière :
À l’état fondu, le plastique est poussé sous pression à travers une filière fabriquée sur mesure. La filière est au cœur du procédé. Sa conception complexe détermine la forme finale exacte du profilé.
Étape 4 : calibrage et refroidissement :
Le profilé sort chaud de la filière et reste légèrement malléable. Il passe immédiatement dans une unité de refroidissement et de calibrage. Les outils de calibrage sous vide et les bains d’eau travaillent ensemble pour solidifier le profilé aux dimensions finales, en garantissant précision et stabilité.
Étape 5 : tirage et coupe :
Un dispositif de tirage saisit le profilé solidifié et le fait avancer à vitesse constante sur la ligne de production. Cette étape est essentielle au maintien de la précision dimensionnelle. Enfin, une scie ou un dispositif de coupe sectionne le profilé continu aux longueurs souhaitées.
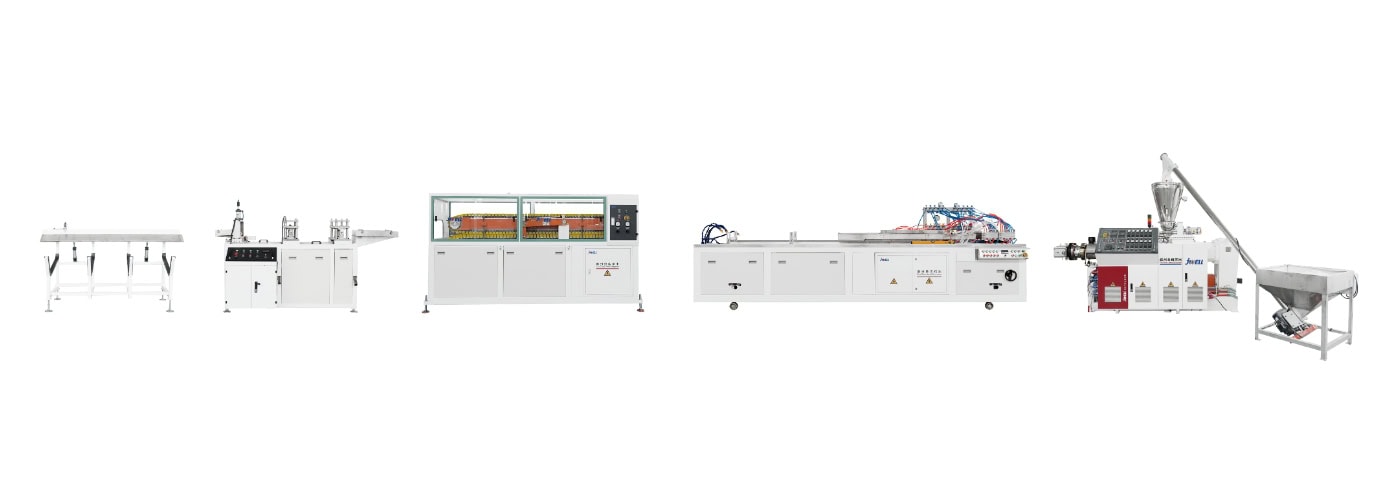
Chez Jwell, nos lignes d’extrusion sont conçues comme des systèmes entièrement intégrés pour assurer des performances et une efficacité optimales à chaque étape, de l’alimentation initiale en matière jusqu’à la coupe finale.
Découverte de 4 types d’extrusion de profilés
Si le principe de base est simple, plusieurs procédés d’extrusion plus complexes offrent une polyvalence encore supérieure :
1. Extrusion d’un seul matériau
Il s’agit de la forme la plus simple d’extrusion, qui utilise un seul type de plastique pour créer une pièce uniforme. Cette méthode directe, rapide et économique permet de fabriquer des produits tels que des tuyaux PVC simples, des tiges pleines et des garnitures simples.
2. Coextrusion
Ce procédé associe deux matériaux ou couleurs différents, ou plus, dans un même profilé. En alimentant une filière spéciale avec plusieurs matières, il est possible de créer en une seule étape une pièce aux propriétés distinctes, par exemple un noyau structurel rigide et une couche extérieure souple et résistante aux intempéries.
3. Extrusion à double dureté et triple extrusion
Cette forme particulière de coextrusion lie des matériaux de duretés différentes. Elle convient parfaitement à la fabrication de pièces devant être à la fois rigides et souples, telles qu’une poignée d’outil dotée d’un noyau en plastique dur pour la résistance et d’une prise extérieure souple et confortable.
4. Extrusion en croix (ou gainage)
Cette méthode sert à recouvrir un matériau central (tel qu’un fil ou un câble) d’une couche de plastique. Le matériau central passe par le centre d’une filière spéciale, tandis que le plastique fondu est extrudé autour de lui pour former une gaine extérieure sans joint. C’est le procédé standard d’isolation des fils et câbles électriques.
Jwell Machinery Nos ingénieurs conçoivent et fabriquent des lignes de production complètes pour tous ces procédés, fournissant les équipements avancés et fiables nécessaires à la création de profilés complexes et innovants.
Pourquoi choisir les machines d’extrusion de profilés Jwell ?
Chez Jwell, nous sommes fiers de fournir les solutions d’extrusion les plus avancées et les plus fiables du marché. Voici pourquoi choisir nos machines d’extrusion de profilés :
- Expertise et innovation : Nous possédons des décennies d’expérience dans le secteur et nous nous engageons dans la recherche et le développement afin de créer des machines fiables et performantes.
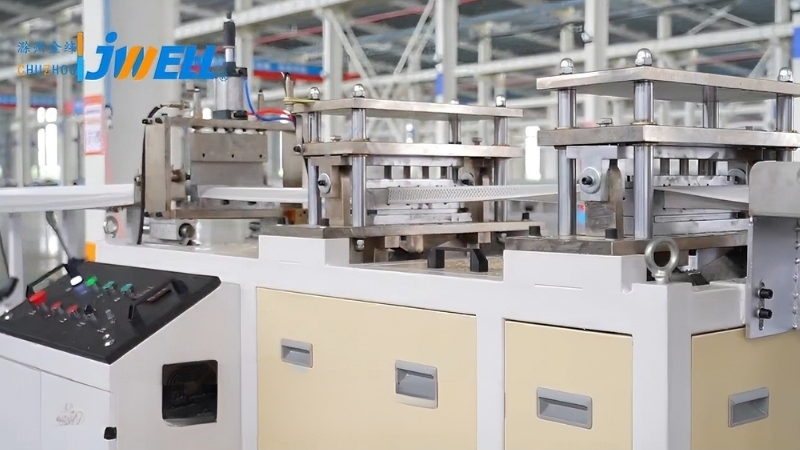
- Solutions complètes : Nous fournissons non seulement l’extrudeuse, mais aussi des lignes d’extrusion complètes clés en main, notamment les équipements en aval tels que les calibreurs, les dispositifs de tirage et les machines de coupe.
- Personnalisation : Nous pouvons adapter les solutions de machines à vos besoins, matériaux et produits finis spécifiques.
- Présence et assistance internationales : Notre présence mondiale nous permet de servir et d’accompagner des clients dans le monde entier.
Prêt à démarrer votre prochain profilés projet ou à moderniser votre ligne de production ? Contactez dès aujourd’hui les experts de Jwell pour discuter de vos besoins et découvrir la solution d’extrusion idéale pour votre activité.
Foire aux questions (FAQ) sur l’extrusion de profilés
1. Qu’est-ce qu’une « filière » dans le procédé d’extrusion ?
La filière est un outil en acier de conception précise qui donne au profilé extrudé sa forme finale. Le plastique fondu est poussé à travers l’ouverture usinée avec précision dans la filière et prend la forme de sa section transversale à la sortie. La conception et la qualité de la filière sont essentielles à la précision et à la finition du produit final.
2. Peut-on fabriquer des pièces creuses par extrusion de profilés ?
Oui. Les filières peuvent être conçues avec une ou plusieurs broches ou mandrins. Le plastique s’écoule autour de ces éléments, qui créent des vides à l’intérieur du profilé. C’est ainsi que des pièces complexes à plusieurs cavités, comme des profilés de fenêtres et certains types de tubes, sont fabriquées en une seule étape.
3. Comment les produits extrudés sont-ils refroidis et finis ?
À la sortie de la filière, le profilé chaud et malléable passe immédiatement dans une série d’outils de calibrage et de bains de refroidissement (généralement remplis d’eau). Ce procédé solidifie le plastique et garantit la précision des dimensions finales. Plus loin sur la ligne, le profilé continu est coupé à la longueur requise ; d’autres opérations telles que l’impression, le perçage ou l’application d’un adhésif peuvent également être réalisées.
4. Quelle est la principale différence entre l’extrusion et le moulage par injection ?
La principale différence est que l’extrusion produit des pièces linéaires continues à section constante (comme un tuyau ou un cadre de fenêtre), tandis que le moulage par injection produit des objets distincts en trois dimensions dans un moule fermé (comme un tableau de bord automobile ou une chaise en plastique). L’extrusion sert à fabriquer des formes longues et uniformes, tandis que le moulage par injection convient aux objets complexes et indépendants.
5. Quels sont les principaux avantages de l’extrusion de profilés ?
Ses principaux avantages sont un volume élevé et un faible coût. Elle est extrêmement efficace pour les grandes séries. Elle offre également une grande liberté de conception pour créer des sections complexes et permet d’obtenir un excellent état de surface. En outre, le caractère continu du procédé génère très peu de déchets de matière.





