Le moyen le plus rapide de réduire les déchets lors de l'extrusion de tubes en plastique est de maîtriser le processus avant la production de rebuts : stabiliser la température d'alimentation et de fusion, raccourcir les temps de démarrage et de changement de format, mesurer les dimensions en continu et trier les rebroyés autorisés par la norme produit. Il est important de suivre les déchets en kilogrammes par kilogramme vendable, par cause, et non sous forme de total mensuel, afin que l'équipe puisse corriger en priorité les pertes les plus importantes.
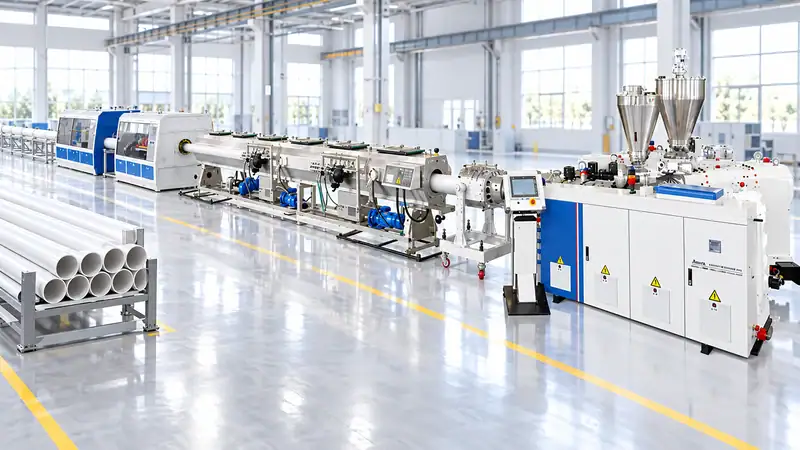
D'où proviennent les déchets d'extrusion de tubes ?
La plupart des pertes matérielles se répartissent en six catégories :
- Démarrage et arrêt :matériau produit pendant que la température, la pression, le refroidissement et la vitesse d'extraction se stabilisent.
- Rejets dimensionnels :épaisseur de paroi, diamètre extérieur, ovalité ou longueur hors spécifications.
- Défauts de surface et d'aspect :Fracture de fusion, lignes de matrice, points noirs, bulles, étalement ou décoloration.
- Pertes liées au changement de production :purge, changements de couleur, changements de résine et ajustements de matrices ou d'outillage.
- Découpe en aval :Extrémités coupées, ébavurage de cloches ou de douilles, dommages dus au perçage et à la manutention.
- Broyage contaminé ou non approuvé :ingrédients qui ne peuvent pas être réintégrés sans risque à la recette.
Mesurez chaque catégorie séparément. Une courbe peut indiquer un taux de déchets total plus faible alors que les rebuts de démarrage augmentent si un autre produit génère temporairement moins de chutes. Des données basées sur les causes permettent d'éviter les améliorations illusoires.
1. Stabiliser l'alimentation en matériaux
Un dosage régulier est essentiel à la qualité des tuyaux. Utilisez le dosage gravimétrique lorsque la précision de la formulation, la présence de plusieurs additifs ou des changements fréquents de produit le justifient. Vérifiez l'étalonnage du doseur à la densité apparente réelle du matériau, et non uniquement avec un matériau de test utilisé en usine. Maintenez la résine au sec lorsque nécessaire, protégez les sacs ouverts de l'humidité et évitez la formation de ponts dans les trémies.
Pour le PVC, l'équilibre entre le stabilisant, le modificateur d'impact, la charge et le lubrifiant influe sur la fusion et la qualité de surface. Pour les tuyaux en polyoléfine, l'humidité, la contamination et la dispersion des additifs influent sur la résistance à l'état fondu et les dimensions. Chaque composant doit être stocké avec un numéro de lot et une recette contrôlée doit être utilisée afin d'éviter que les opérateurs ne corrigent un problème de processus en ajoutant un matériau non répertorié.
2. Contrôler la fusion avant la filière
Les zones de température de l'extrudeuse doivent être considérées comme un profil de procédé, et non comme une série de valeurs de température indépendantes. Surveillez la température et la pression du matériau fondu à proximité de l'adaptateur ou de la filière. Une augmentation lente de la pression peut indiquer une contamination du tamis, de l'humidité, une dégradation du matériau ou un problème d'alimentation.
Utilisez un changeur de tamis adapté et définissez une limite de pression déclenchant l'inspection. Un temps de séjour excessif et une température élevée peuvent engendrer des points noirs et dégrader les polymères sensibles. Une température ou un mélange insuffisants peuvent créer des particules non fondues et une fusion faible. L'objectif est d'obtenir une fusion stable à la température la plus basse permettant d'atteindre la dispersion et la qualité de surface requises.
3. Raccourcir le démarrage sans le précipiter
Avant d'introduire le polymère, préparer la recette, l'outillage, l'eau de refroidissement, le système de tirage et l'équipement de contrôle. Une séquence de démarrage standardisée doit préciser la confirmation de la montée en température, les paliers de vitesse de vis, le centrage de la filière, le niveau de vide, la température de refroidissement, la synchronisation du tirage et la première mesure acceptable.
Utilisez une liste de contrôle de démarrage avec des plages cibles plutôt que de vous fier à un seul opérateur expérimenté. Notez la quantité de matière utilisée (en kilogrammes) avant l'obtention du premier tube conforme et le temps écoulé entre la première fusion et la validation du contrôle qualité (en minutes). Si les pertes au démarrage sont importantes, vérifiez si la cause est liée à la stabilisation thermique, au réglage de la filière, à l'étalonnage du vide, au timing en aval ou à un retard d'inspection.
4. Maintenir des dimensions stables en aval
Le manchon de calibration, le réservoir à vide, le système de refroidissement, le dispositif d'entraînement et la lame fonctionnent comme un seul système. Des variations de température ou de débit d'eau peuvent entraîner une ovalisation et des variations d'épaisseur de paroi. Un glissement du dispositif d'entraînement ou une fluctuation de vitesse modifie l'épaisseur de paroi même lorsque le débit de l'extrudeuse est constant. L'usure des courroies, des rouleaux et des joints doit être considérée comme un risque pour le procédé, et non comme un simple problème de maintenance.
Le contrôle en ligne du diamètre, de l'épaisseur de paroi ou l'inspection laser permettent de détecter les dérives avant qu'une bobine ou un faisceau entier ne devienne non conforme. Associez les alarmes à un plan d'intervention clair : ralentir la ligne, ajuster le centrage, vérifier le refroidissement, contrôler la pression ou arrêter et mettre en quarantaine. La mesure n'est utile que si l'opérateur sait quelle action entreprendre pour chaque alarme.
5. Réduire les pertes liées aux changements de production et à la purge
Regroupez les produits par famille de résine, couleur et diamètre afin de minimiser les transitions difficiles. Produisez les couleurs claires avant les couleurs foncées lorsque cela est possible. Préparez la matrice suivante, l'outillage d'étalonnage, la recette et l'emballage pendant le traitement de la commande en cours. Séparez les matériaux de purge prévus des matériaux contaminés ou inconnus.
La méthode de purge appropriée dépend du polymère et de la machine. Le nettoyage mécanique, les composés de purge homologués et les changements de vitesse contrôlés ont tous leur utilité. Évitez les solutions de facilité qui endommagent les vis, les cylindres ou les matrices. Enregistrez les kilogrammes et les minutes par changement de format ; une petite amélioration répétée quotidiennement peut compenser le gain réalisé lors d'une mise à niveau ponctuelle de l'équipement.
6. Utiliser du broyage recyclé conformément aux spécifications
Le recyclage permet de réduire la consommation de matières premières vierges, mais n'est pas systématiquement adapté à tous les types de canalisations. Les canalisations sous pression, les canalisations d'eau potable et autres produits réglementés peuvent limiter ou interdire le recyclage interne, ou exiger une formulation validée et une traçabilité. Il est impératif de ne jamais incorporer de matériaux recyclés dans un produit critique dans le seul but de réduire un indicateur de performance relatif aux déchets.
Trier les broyés par polymère, couleur, qualité du produit et niveau de contamination. Conserver les pièces de démarrage propres séparément des balayures et des rebuts de matériaux mixtes. Mesurer l'humidité, la masse volumique apparente et la granulométrie des broyés si ces variables influent sur l'alimentation. Définir un pourcentage maximal dans la recette et vérifier les performances mécaniques, dimensionnelles et à long terme.
7. Prévenir les défauts grâce à la maintenance préventive
L'usure des matrices, des manchons de calibrage, des joints d'étanchéité, des courroies d'entraînement, des outils de coupe et des capteurs de température engendre des rebuts récurrents. Élaborez un plan de maintenance axé sur les modes de défaillance : inspectez les lèvres des matrices pour détecter toute accumulation de dépôts, vérifiez l'usure des outils de calibrage, contrôlez le calibrage des capteurs et enregistrez la pression lors du changement de tamis. Une petite fuite dans le réservoir à vide ou une dérive du thermocouple peuvent entraîner des heures de production instable.
Les pièces de rechange doivent être associées aux éléments qui interrompent la production : résistances, thermocouples, capteurs, joints, lames de coupe, courroies, tamis et vannes critiques. Veillez à ce que les pièces de rechange soient propres et étiquetées afin d’éviter toute contamination lors d’un changement précipité.
8. Suivre les bons indicateurs clés de performance (KPI)
Utilisez un tableau de bord quotidien avec :
- Taux de déchets total :déchets kg ÷ intrants kg × 100.
- Rendement du premier passage :kg vendables ÷ kg entrants × 100.
- Déchets de démarrage par commande :kg de démarrage ÷ kg de commande.
- Pertes liées au changement de production :purge et transition kg par changement.
- Taux de rejet dimensionnel :kg rejetés en raison des dimensions ÷ kg d'entrée.
- Intensité énergétique :kWh ÷ kg vendable.
Analysez les données par produit, équipe, opérateur, lot de résine et outillage. Un diagramme de Pareto permet généralement d'identifier une ou deux causes principales. Établissez une base de référence sur quatre semaines avant de modifier plusieurs variables simultanément.
Un plan d'amélioration pratique sur 30 jours
Au cours de la première semaine, pesez chaque catégorie de déchets et vérifiez les balances. Au cours de la deuxième semaine, standardisez les fiches de démarrage et de contrôle dimensionnel. Au cours de la troisième semaine, optimisez l'alimentation, le refroidissement et la stabilité d'évacuation du produit le plus vendu. Au cours de la quatrième semaine, examinez les règles de broyage, la séquence de changement de format et les résultats de la maintenance préventive. Répétez le cycle de mesure et calculez la valeur financière de chaque amélioration.
Lors de l'évaluation d'une nouvelle ligne d'extrusion de tubes en plastique , interrogez le fournisseur sur les mesures prises pour réduire les déchets : dosage gravimétrique, contrôle de la pression de fusion, régulation automatique de la température, étalonnage du vide précis, inspection dimensionnelle en ligne, changement rapide d'outillage et enregistrement des données. La réponse la plus pertinente inclura la production initiale prévue (en kilogrammes), le rendement en régime permanent, la précision des mesures et les conditions ayant permis d'obtenir ces résultats.
Jwell Anhui peut analyser vos données actuelles sur les déchets ou vos spécifications de produit et vous proposer une configuration d'extrusion de tubes avec des objectifs de rendement et de qualité mesurables.
Obtenez un audit de réduction des déchets pour votre pipeline.
Veuillez nous communiquer la répartition actuelle de vos rebuts, les matériaux utilisés pour vos tubes, la plage de diamètres et votre objectif de production via la page de contact de Jwell . Nous pourrons vous recommander des solutions de contrôle de processus et une ligne d'extrusion de tubes en plastique optimisée pour des dimensions stables, une réduction des rebuts au démarrage et une amélioration mesurable du rendement.
QFP
Tous les déchets de start-up sont-ils recyclables ?
Pas nécessairement. Il ne sera recyclable que s'il est propre, identifié et que sa conformité aux spécifications du produit le permet.
Quel est un bon objectif en matière de déchets ?
Cela dépend du polymère, de la norme du tuyau, de la plage de diamètres et de la fréquence de changement. Il est préférable d'établir une base de référence mesurée et d'améliorer la cause principale plutôt que de se baser sur un pourcentage générique.
Le dosage gravimétrique permet-il d'éliminer le gaspillage ?
Non. Cela améliore la régularité des recettes et peut réduire les variations, mais l'état de la matrice, le refroidissement, le transport et la réactivité de l'opérateur restent importants.
Dois-je ralentir la chaîne de production pour réduire les rebuts ?
Parfois, mais pas toujours, une vitesse réduite n'est pas la solution la plus économique. Comparez la quantité de déchets (en kilogrammes), l'énergie par kilogramme, la main-d'œuvre et le débit à chaque point de fonctionnement stable.