
Lors du dépannage de l’extrusion de feuilles plastiques, des lignes transversales périodiques ne signifient pas automatiquement que la vis est usée ou désalignée. La marque peut être imprimée sur la feuille par la calandre en aval, provenir d’une tension instable entre la filière et le tirage, ou être causée par un cisaillement élevé au niveau de la lèvre de filière. Mesurez d’abord l’espacement des lignes, puis vérifiez chaque zone en fonction d’un signal de la machine avant de démonter la vis.
Commencez par le motif, pas par la vis
La forme et l’espacement du défaut fournissent le premier indice de diagnostic. Mesurez la distance entre plusieurs lignes consécutives, puis comparez l’espacement à la vitesse de ligne, à la vitesse des rouleaux et aux tendances de pression.
| Aspect observé sur la feuille | Zone la plus probable | Première vérification |
| Lignes très régulières et presque équidistantes | Entraînement des rouleaux, engrènement, chaîne ou roulement | Mesurez l’espacement et comparez-le à la fréquence des rouleaux ou des engrenages |
| Bandes qui s’élargissent ou se rétrécissent lorsque la vitesse de ligne change | Écart de vitesse ou instabilité de tension | Comparez le débit de la filière, la vitesse des rouleaux et la vitesse de tirage |
| Ondulations fines et rapprochées avec une surface mate ou rugueuse | Cisaillement élevé ou fracture de la matière fondue | Vérifiez la température de la lèvre de filière, le débit et l’état de la filière |
| Fissures localisées de thermoformage dans le même sens machine | Variation d’épaisseur ou zone surchauffée/mince | Cartographiez l’épaisseur et examinez la plage de chauffage |
Cette approche fondée d’abord sur le motif est particulièrement utile sur une ligne complète d’extrusion de feuilles, où le défaut peut apparaître après la sortie de la matière fondue de la filière.
Vérifier les vibrations mécaniques de la calandre à trois rouleaux
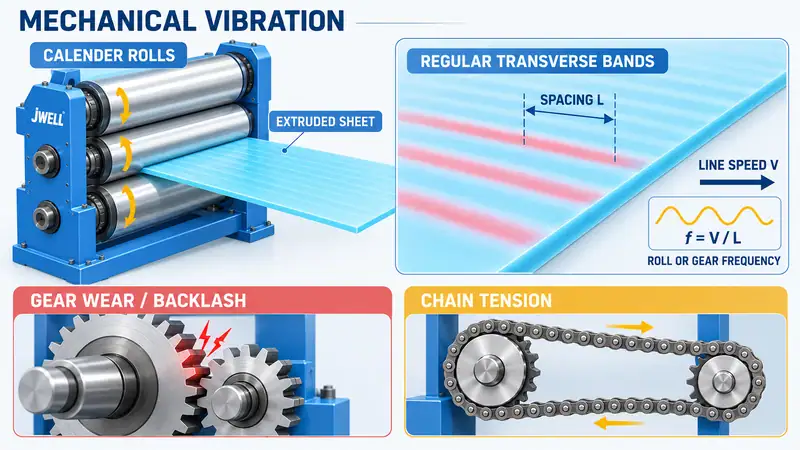
La calandre à trois rouleaux ou à rouleaux multiples contrôle le refroidissement, l’épaisseur et la reproduction de surface. Si les lignes transversales sont très régulières, inspectez l’entraînement des rouleaux avant de modifier la résine ou de retirer la vis.
Commencez par le réducteur et les engrenages d’accouplement des rouleaux. Une usure locale des dents, une dent endommagée, un jeu excessif ou un mauvais engrènement peut produire un petit choc à chaque tour ou à chaque cycle d’engrènement. La surface du rouleau transmet alors ce léger mouvement périodique à une feuille qui n’est pas encore complètement solidifiée.
Les transmissions par chaîne nécessitent la même attention. Une chaîne détendue peut glisser et osciller ; une chaîne trop tendue peut exercer une traction répétée sur l’arbre du rouleau. Inspectez la tension de la chaîne, l’usure des pignons, l’état des roulements, l’alignement de l’accouplement et le bâti support des rouleaux. Utilisez si possible un vibromètre sans contact. Ne placez jamais les mains près des rouleaux en mouvement ou d’une chaîne exposée ; isolez et consignez l’équipement avant toute inspection manuelle.
Vous pouvez estimer la fréquence des vibrations à partir de la feuille elle-même :
f = V / L
Ici, f désigne la fréquence du défaut, V la vitesse de la feuille et L la distance mesurée entre deux lignes répétées. Si la fréquence calculée correspond à la rotation d’un rouleau, à l’engrènement ou à un événement de chaîne, le diagnostic mécanique est beaucoup plus probable.
Faire correspondre le débit de la filière, la vitesse des rouleaux et la tension de tirage
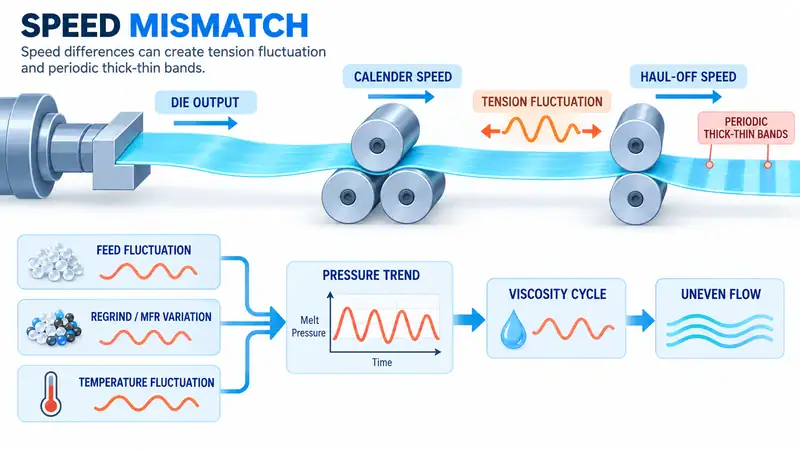
Toutes les lignes transversales ne sont pas des marques de vibration. Une feuille peut également présenter des bandes périodiques épaisses et minces lorsque la matière fondue est alternativement étirée et relâchée entre la filière, la calandre et le tirage.
La première vérification porte sur la relation entre le débit de matière fondue et la vitesse en aval. Si les rouleaux ou le tirage avancent plus vite que l’alimentation en matière fondue, la feuille s’amincit ; lorsque la traction se relâche, elle s’épaissit de nouveau. Ce cycle de tension peut apparaître même si les engrenages sont en bon état.
Suivez ensemble les valeurs suivantes au lieu de les lire une par une :
- Débit de l’extrudeuse ou vitesse de vis
- Pression de filière et température de la matière fondue
- Vitesse de la calandre et du tirage
- Épaisseur mesurée de la feuille
Une pression qui monte et descend à intervalles réguliers indique une alimentation ou une fusion instable. Vérifiez le pourcentage de matière broyée, les différences d’indice de fluidité entre les lots, la formation de voûtes ou le manque d’alimentation à la gorge, ainsi que les connexions des colliers chauffants et des thermocouples. Une forte variation de matière recyclée ou de fluidité de la résine peut modifier suffisamment la viscosité pour perturber l’écoulement dans la filière. Stabilisez l’alimentation et le profil de température avant d’augmenter le débit.
Le débit indiqué sur la plaque signalétique n’est pas le débit commercialisable ; la qualité de résine, l’épaisseur, la capacité de refroidissement et la tension en aval déterminent la plage stable.
Écarter un cisaillement élevé et une fracture de la matière fondue
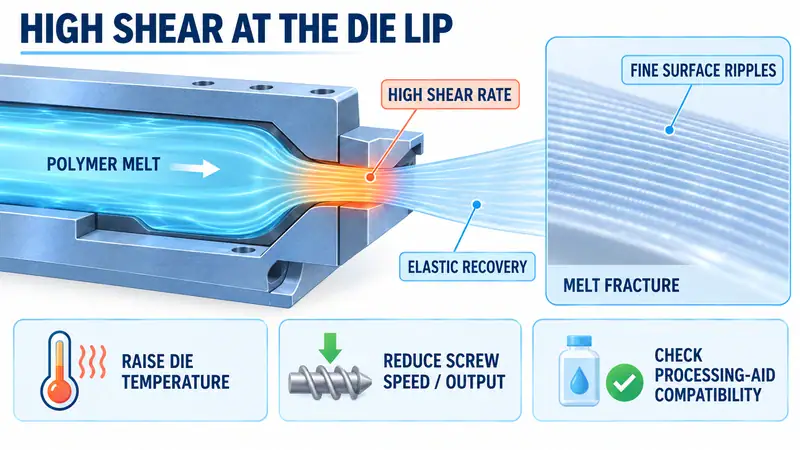
Des ondulations fines et rapprochées avec une surface plus sombre, plus rugueuse ou voilée peuvent indiquer une fracture de la matière fondue. Il s’agit d’une instabilité de surface qui apparaît lorsque le taux de cisaillement local à la lèvre de filière dépasse ce que le polymère et la géométrie de l’outil peuvent supporter. En sortant de la filière, le polymère récupère élastiquement sa forme et laisse un motif rugueux répétitif.
Ce phénomène diffère d’une vibration d’engrenage. Il devient généralement plus visible lorsque le débit ou la vitesse de vis augmente et peut s’atténuer lorsque la matière fondue devient moins visqueuse. Inspectez la lèvre de filière pour détecter des dépôts, des dommages ou une géométrie de portée inadaptée. Procédez ensuite à un seul réglage contrôlé à la fois :
- Augmentez légèrement la température de la filière et de sa lèvre, par exemple de 5-10°C lors d’un essai, uniquement dans les limites de la résine et de l’outillage.
- Réduisez la vitesse de vis ou le débit si l’objectif de production le permet.
- Vérifiez que les tamis, les canaux d’écoulement et la filière sont propres et correctement assemblés.
- N’envisagez un auxiliaire de mise en œuvre compatible ou un lubrifiant interne qu’après examen des exigences relatives aux matériaux, au contact alimentaire, au recyclage et au client.
Si une hausse de température réduit les lignes alors que les vibrations mécaniques restent inchangées, les éléments plaident en faveur d’un problème d’écoulement ou de cisaillement. Un additif ne corrigera ni une filière endommagée, ni une alimentation instable, ni un étirage excessif.
Suivre une séquence de dépannage sûre sur le terrain
Recueillez des éléments avant de procéder à plusieurs réglages à la fois.
- Mesurer le motif.Notez au moins cinq espacements entre les lignes, la vitesse de ligne, la largeur, l’épaisseur, la qualité de résine et le débit. Utilisez la formule de fréquence ci-dessus.
- Modifier brièvement la vitesse.Vérifiez si l’espacement augmente proportionnellement à la vitesse, reste aléatoire ou disparaît.
- Comparer les tendances et inspecter en toute sécurité.Superposez les tendances de pression, de température de la matière fondue, de vitesse de vis, de vitesse de calandre et de vitesse de tirage. Commencez par mesurer les vibrations ; si une inspection rapprochée est nécessaire, appliquez les procédures de consignation.
- Réaliser un seul essai contrôlé.Ajustez la température de la lèvre de filière ou le débit, puis cartographiez l’épaisseur sur la largeur et dans le sens machine.
Conservez un échantillon avant et après chaque essai. Une surface plus lisse ne constitue pas une solution définitive si l’épaisseur ou le comportement au formage change.
Pourquoi le même défaut peut provoquer des fissures au thermoformage
Des lignes périodiques peuvent être associées à une rupture locale au thermoformage lorsqu’elles entraînent également une variation d’épaisseur. Une bande mince chauffe plus vite, s’étire davantage et peut concentrer la déformation lors du formage sous vide. Vérifiez le lien à l’aide d’une cartographie d’épaisseur et d’un essai de formage ; contrôlez également la température de la feuille, le temps de chauffage, l’assistance par poinçon, le calage du vide et l’épaisseur finale de paroi.
Quand faire intervenir le fournisseur de la ligne
Demandez une intervention si le motif persiste après les contrôles mécaniques, les essais de vitesse et un essai de température stable. Préparez les données sur la résine, la ligne et le défaut afin que le fournisseur puisse distinguer le comportement de l’équipement des conditions liées à la matière ou au formage.
Pour une analyse adaptée à votre ligne, comparez vos mesures à la configuration de la ligne d’extrusion de feuilles PP/PS. Les pages produit présentent une configuration de référence, mais les réglages appropriés de la filière, de la calandre, du refroidissement et de la commande dépendent de la matière et de l’épaisseur visée.
FAQ
Une ligne transversale périodique est-elle toujours causée par l’usure de la vis ?
Non. Un espacement régulier indique souvent une fréquence d’entraînement de rouleau ou de chaîne ; l’instabilité de pression et le cisaillement dans la filière sont d’autres causes fréquentes. Contrôlez ces zones avant de retirer la vis.
Comment distinguer une vibration mécanique d’une fracture de la matière fondue ?
Mesurez l’espacement et modifiez brièvement la vitesse de ligne. Un espacement qui suit la fréquence des rouleaux ou des engrenages plaide pour une cause mécanique ; une rugosité fine qui réagit à la température de filière ou au débit oriente vers une fracture de la matière fondue.
Une hausse de la température de filière peut-elle éliminer les lignes ?
Elle peut réduire la rugosité liée au cisaillement en diminuant la viscosité de la matière fondue, mais elle ne réparera ni un engrenage usé, ni une chaîne détendue, ni une alimentation instable. Réalisez un essai contrôlé de 5-10°C dans les limites de la résine et de la filière, puis vérifiez l’épaisseur.
Parlons de votre procédé d’extrusion de feuilles
Les lignes transversales périodiques sont plus faciles à résoudre lorsque les données du procédé accompagnent l’échantillon de feuille. Envoyez à JWELL les informations sur la matière et son indice de fluidité, la largeur et l’épaisseur visées, la vitesse de ligne, le débit, les heures de fonctionnement, les tendances de pression et de température, l’espacement des défauts, des photos et tout échantillon présentant des défauts de thermoformage. Nos ingénieurs pourront s’appuyer sur ces éléments pour examiner la plage de fonctionnement, la configuration en aval et les prochaines étapes de dépannage. Contacter JWELL pour lancer la discussion.





