
Pilih lini pulp molding berdasarkan produk dan metode pengeringan. Baki telur dan kemasan pelindung biasanya menggunakan transfer molding dengan pengeringan udara panas terpisah, sedangkan peralatan makan premium memerlukan pengepresan dalam cetakan berpemanas, kontrol lebih ketat, dan pemangkasan. Bandingkan output menggunakan berat produk, jumlah rongga, waktu siklus, kelembapan akhir, waktu aktif, dan hasil yang sama—jumlah potong per jam saja dapat menyesatkan.
1. Mulai dari Kategori Produk
Produk cetakan pulp umumnya dikelompokkan berdasarkan proses dan hasil akhir:
- Kemasan dinding tebal atau transfer-molded: baki telur, baki buah, penyangga botol, dan kemasan pelindung dasar, sering dikeringkan setelah dibentuk.
- Kemasan industri transfer-molded: insert yang lebih tipis dan berdimensi lebih terkendali untuk peralatan rumah tangga, elektronik, dan barang konsumen.
- Produk serat thermoformed atau fine-pressed: peralatan makan, tutup, dan kemasan premium yang dibentuk dan dikeringkan dengan panas serta tekanan.
Tentukan produk terbesar dan terkecil, berat unit, ketebalan dinding, kedalaman, sudut draft, hasil akhir permukaan, toleransi dimensi, persyaratan penumpukan, dan kekuatan tekan. Untuk produk kontak pangan, tambahkan persyaratan kimia, migrasi, kebersihan, dan komposabilitas atau daur ulang yang berlaku. Jangan menganggap istilah “biodegradable” cukup sebagai bukti kepatuhan regulasi.
Portofolio mesin cetak pulp JWELL mencakup konfigurasi semi-otomatis, sampling, kemasan industri, dan otomatis penuh.
2. Pilih dan Kualifikasi Serat Bahan Baku
Bahan baku memengaruhi drainase, kekuatan, warna, permukaan, dan biaya. Kertas daur ulang banyak digunakan untuk baki dan kemasan industri; serat virgin atau pertanian seperti ampas tebu dapat dipilih untuk produk layanan pangan dan produk premium. Panjang serat, abu, fines, freeness, kontaminasi, dan kelembapan semuanya memengaruhi proses.
Minta pemasok peralatan menguji bahan baku yang sebenarnya. Sistem pulping dapat mencakup hydrapulper, dump chest, screen, refiner, tangki pencampur, agitator, pompa, dan kontrol konsistensi. Persiapan yang diperlukan bergantung pada apakah material masuk berupa pulp pasar bersih, kertas daur ulang, atau residu pertanian yang memerlukan pembersihan tambahan.
Kimia air juga penting. Padatan tersuspensi, garam terlarut, suhu, dan penumpukan aditif dapat mengubah drainase dan endapan. Loop air tertutup mengurangi konsumsi dan limbah cair, tetapi tetap memerlukan filtrasi, tangki penyeimbang, dan rencana pengendalian kontaminan.
3. Pahami Pembentukan dan Transfer
Dalam vacuum forming, cetakan bersaringan dicelupkan ke dalam atau dikenai slurry serat. Vakum menarik air melalui saringan dan mengendapkan serat pada cetakan. Cetakan transfer kemudian memindahkan preform basah ke tahap berikutnya. Berat produk dipengaruhi oleh konsistensi slurry, tingkat vakum, waktu pembentukan, drainase, dan kondisi cetakan.
Bandingkan jenis mesin, jumlah permukaan pembentuk, ukuran platen, kedalaman produk maksimum, dan waktu siklus. Tanyakan cara mengganti dan menyelaraskan cetakan, mengontrol vakum dan udara bertekanan, serta mendeteksi transfer yang terlewat. Transfer yang digerakkan servo atau otomatis dapat meningkatkan konsistensi, tetapi seluruh lini harus seimbang; former yang cepat tidak meningkatkan output jika pengering sudah penuh.
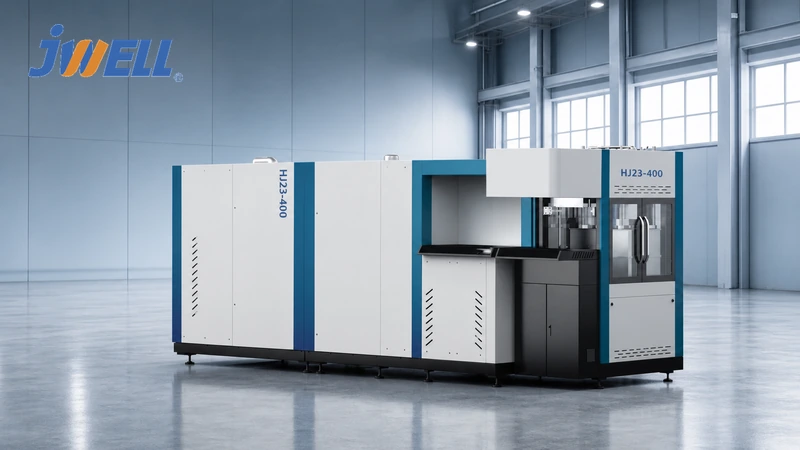
Untuk pengembangan dan batch mikro, sistem sampling otomatis dapat mengurangi risiko langsung beralih dari CAD ke perkakas produksi massal. Lini sampling cetak pulp HJ23-400 JWELL ditujukan untuk pembuatan prototipe dan produksi percontohan.
4. Pilih Strategi Pengeringan dengan Cermat
Penghilangan air sering menjadi beban termal terbesar di pabrik pulp molding. Metode yang tepat bergantung pada jenis produk, persyaratan permukaan, output, ketersediaan bahan bakar, dan harga energi setempat.
Pengeringan alami atau rak berbiaya peralatan rendah tetapi memerlukan tenaga kerja, ruang, dan iklim yang sesuai, dengan konsistensi lebih rendah.
Pengering terowongan atau multilapis menggunakan udara panas dan pengangkutan kontinu. Metode ini umum untuk baki dan kemasan industri serta dapat menggunakan gas, uap, minyak termal, biomassa, atau sumber panas lain sesuai kondisi lokasi. Bandingkan insulasi, resirkulasi, kontrol pembuangan, pemuatan sabuk, dan keseragaman kelembapan.
Thermoforming dalam cetakan atau hot pressing menerapkan panas dan tekanan untuk mengeringkan atau menyelesaikan produk, menghasilkan permukaan lebih halus dan dimensi lebih presisi. Metode ini memerlukan kontrol suhu, tekanan, dan siklus yang akurat serta biasanya memiliki intensitas peralatan dan energi yang lebih tinggi.
Hitung kilogram air yang dihilangkan per jam. Kandungan padatan preform basah yang masuk dan kelembapan akhir menentukan beban pengering sebenarnya. Minta pemasok menyatakan konsumsi energi pada kondisi ambien, bahan baku, dan produk yang ditentukan, bukan mengutip angka bahan bakar terbaik.
5. Semi-Otomatis atau Otomatis Penuh?
Sebuah mesin pulp molding semi-otomatis dapat menurunkan investasi awal dan cocok untuk kemasan industri fleksibel dengan volume lebih rendah. Ekonominya bergantung pada ketersediaan tenaga kerja, konsistensi operator, transfer manual, dan pengeringan eksternal.
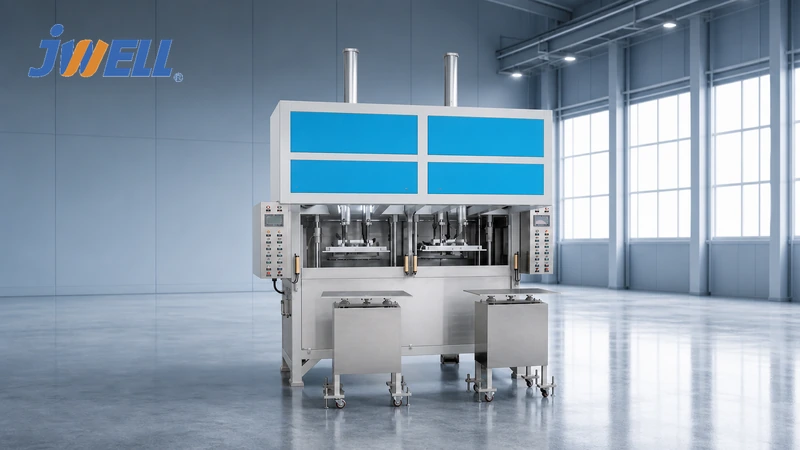
Lini otomatis penuh mengintegrasikan pembentukan, transfer, pengeringan atau hot pressing, pemangkasan, inspeksi, dan penumpukan dengan tingkat integrasi yang berbeda. Lini ini mengurangi tenaga kerja langsung dan dapat menghasilkan output yang lebih konsisten, tetapi membutuhkan program produk stabil, keterampilan pemeliharaan yang lebih kuat, dan modal lebih tinggi.
Otomasi harus dievaluasi per stasiun. Tanyakan siapa yang memasok bahan baku, memindahkan komponen basah, menangani produk reject, mengganti cetakan, memangkas tepi, menghitung, menumpuk, dan mengemas. Lini yang dipasarkan sebagai “otomatis” mungkin masih memerlukan beberapa operasi manual.
Untuk produk layanan makanan premium, tinjau lini produksi kit makanan pulp molding otomatis penuh JWELL dan konfirmasikan konfigurasi berdasarkan produk serta persyaratan kepatuhan setempat.
6. Hitung Kapasitas dengan Benar
Output mesin dapat dikutip sebagai jumlah potong per jam, kilogram per jam, atau ton per hari. Konversikan semua penawaran ke unit layak jual dengan menggunakan produk yang sama.
potong bruto/jam = rongga per siklus × 3,600 ÷ detik siklus
Kemudian terapkan waktu aktif dan hasil:
potong layak jual/jam = potong bruto/jam × waktu aktif × hasil lolos pertama
Waktu siklus berubah sesuai berat produk, kedalaman, drainase, dan pengeringan. Lini yang membuat 6,000 baki telur per jam belum tentu dapat membuat 6,000 insert industri yang dalam. Mintalah tata letak cetakan, berat unit, jam operasi, kelembapan produk, dan durasi uji yang menjadi dasar setiap klaim kapasitas.
7. Perkakas Menentukan Mutu Produk
Cetakan pembentuk, cetakan transfer, cetakan hot-press, dan perkakas pemangkasan harus bekerja sebagai satu rangkaian yang cocok. Tinjau material cetakan, desain lubang drainase, pemasangan saringan, saluran pemanas, penyegelan vakum, perkiraan umur pakai, dan metode perbaikan. Desain saringan halus dan drainase memengaruhi permukaan serta waktu pembentukan; draft atau ventilasi yang tidak memadai dapat menyebabkan lengket dan deformasi.
Perjelas siapa yang memiliki desain perkakas, berapa koreksi uji coba yang termasuk, dan apakah cetakan produksi dapat direplikasi secara lokal. Untuk operasi dengan variasi produk tinggi, ukur waktu penggantian cetakan dan akurasi pemanggilan resep.
8. Utilitas, Tata Letak, dan Sistem Lingkungan
Daftar utilitas lengkap dapat mencakup listrik, air proses, vakum, udara bertekanan, uap atau bahan bakar, air pendingin, dan penanganan air limbah. Minta kebutuhan operasi rata-rata serta kapasitas terpasang. Petakan area pulping, wet end, zona panas, penyelesaian, penyimpanan material, dan aliran barang jadi sebelum pemesanan.
Perhatikan:
- Daur ulang air, filtrasi, dan pengelolaan luapan
- Kebisingan dari pompa vakum, refiner, dan udara bertekanan
- Pemulihan panas dan gas buang pengering
- Ekstraksi debu di stasiun pemangkasan
- Proteksi kebakaran di sekitar penyimpanan serat dan pengering
- Pemisahan zona pangan dan permukaan yang mudah dibersihkan untuk peralatan makan
- Akses untuk penggantian cetakan, pemeliharaan, dan pergerakan forklift
Izin lingkungan bergantung pada lokasi dan proses. Tinjau pembuangan air, emisi udara, persetujuan boiler atau burner, serta penanganan limbah sejak awal proyek.
9. Penerimaan Pabrik dan Rencana Mutu
Jalankan uji penerimaan dengan serat, aditif, dan perkakas produk yang disepakati. Catat siklus stabil selama periode yang bermakna dan ukur output, berat unit, kelembapan, dimensi, kemampuan bertumpuk, permukaan, kekuatan, tingkat reject, penggunaan air, dan energi.
Pemeriksaan mutu dapat mencakup uji tekan, jatuh, atau getaran untuk kemasan; ketahanan minyak dan air untuk peralatan makan; inspeksi dimensi; bau; kelembapan residu; warna; mutu tepi; dan kontrol kontaminasi. Metode uji harus mencerminkan lini pengemasan dan lingkungan distribusi pelanggan.
Verifikasi interlock keselamatan, pelindung, sistem tekanan, dokumentasi kelistrikan, daftar suku cadang, manual, dan pelatihan operator. Konfirmasikan tanggung jawab instalasi, dukungan jarak jauh, servis di lokasi, dan pengecualian garansi.
10. Bandingkan Total Biaya per Produk Layak Jual
Investasi mencakup lebih dari mesin pembentuk. Sertakan pulping, tangki, pompa, cetakan, vakum, kompresor, pengering atau hot-press, pemangkasan, penumpukan, boiler atau sumber panas, pengolahan air, pekerjaan gedung, pengiriman, bea, commissioning, dan peralatan laboratorium.
Biaya operasi harus mencakup serat, aditif, air, listrik, energi termal, tenaga kerja, kemasan, keausan perkakas, saringan, pemeliharaan, produk reject, dan pengolahan air limbah. Gunakan perkiraan waktu aktif yang konservatif selama masa peningkatan produksi. Lini yang lebih cepat tidak lebih ekonomis jika konsumsi energi, produk reject, atau kapasitas yang tidak terjual meningkat lebih cepat daripada pendapatan.
Informasi untuk Disertakan dalam RFQ
Kirim gambar dan sampel produk; berat unit dan volume tahunan; jenis serat; status kontak pangan; hasil akhir dan pengujian yang diwajibkan; jumlah shift yang direncanakan; tegangan, air, dan bahan bakar lokal; tata letak pabrik; biaya tenaga kerja; tingkat otomasi yang diinginkan; serta tanggal commissioning sasaran. Minta pemasok memberikan alur proses, tata letak lini, tabel utilitas, dasar kapasitas, daftar perkakas, dan protokol penerimaan.
Rencanakan Lini Pulp Molding Anda bersama JWELL
Lini produksi pulp molding yang tepat dimulai dari produk tervalidasi dan aliran massa serta energi yang seimbang dari pulping hingga penyelesaian. JWELL dapat membantu membandingkan opsi sampling, semi-otomatis, dan otomatis penuh sesuai serat, kapasitas, utilitas, dan persyaratan mutu Anda. Jelajahi ragam peralatan pulp molding atau hubungi JWELL dengan berkas produk Anda untuk meminta lini dan rencana uji coba yang disesuaikan.





