
Cara tercepat untuk mengurangi limbah dalam ekstrusi pipa plastik adalah mengendalikan proses sebelum scrap terbentuk: stabilkan pengumpanan dan suhu leleh, persingkat waktu start-up dan pergantian, ukur dimensi secara berkelanjutan, serta pisahkan setiap material giling ulang yang diizinkan standar produk. Catat limbah sebagai kilogram per kilogram produk layak jual berdasarkan penyebabnya—bukan sebagai satu total bulanan—agar tim dapat terlebih dahulu mengatasi sumber kerugian terbesar.
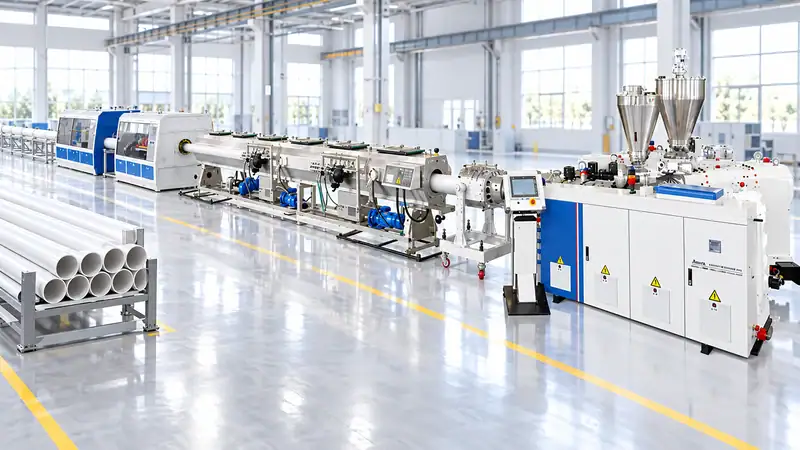
Sumber Limbah dalam Ekstrusi Pipa
Sebagian besar kehilangan material termasuk dalam enam kategori:
- Scrap saat start-up dan penghentian:material yang dihasilkan saat suhu, tekanan, pendinginan, dan kecepatan penarik sedang distabilkan.
- Produk Ditolak karena Dimensi:ketebalan dinding, diameter luar, ovalitas, atau panjang yang berada di luar spesifikasi.
- Cacat Permukaan dan Tampilan:patah leleh, garis cetakan, bintik hitam, gelembung, splay, atau perubahan warna.
- Limbah Pergantian:pembersihan purging, pergantian warna, pergantian resin, dan penyetelan cetakan atau perkakas.
- Pemangkasan Hilir:pemotongan ujung, pemangkasan bell atau soket, pengeboran, dan kerusakan saat penanganan.
- Material Giling Ulang yang Terkontaminasi atau Tidak Disetujui:material yang tidak dapat dikembalikan ke resep dengan aman.
Ukur setiap kategori secara terpisah. Total limbah lini dapat menurun sementara scrap start-up meningkat jika produk lain untuk sementara menghasilkan lebih sedikit potongan. Data berdasarkan penyebab mencegah kesimpulan peningkatan yang keliru.
1. Stabilkan Pengumpanan Material
Pengumpanan yang konsisten adalah dasar pipa yang konsisten. Gunakan penakaran gravimetrik jika akurasi resep, beberapa aditif, atau pergantian produk yang sering membenarkannya. Verifikasi kalibrasi feeder pada densitas curah material yang sebenarnya, bukan hanya dengan material uji pabrik. Jaga resin tetap kering jika diperlukan, lindungi kantong terbuka dari kelembapan, dan cegah terbentuknya jembatan material di hopper.
Untuk PVC, keseimbangan stabilizer, pengubah dampak, filler, dan pelumas memengaruhi fusi serta mutu permukaan. Untuk pipa poliolefin, kelembapan, kontaminasi, dan dispersi aditif memengaruhi kekuatan leleh serta dimensi. Simpan setiap komponen dengan nomor lot dan gunakan resep terkendali agar operator tidak memperbaiki masalah proses dengan menambahkan material yang tidak tercatat.
2. Kendalikan Lelehan Sebelum Die
Zona suhu ekstruder harus diperlakukan sebagai profil proses, bukan sekumpulan angka pemanas yang berdiri sendiri. Pantau suhu dan tekanan leleh di dekat adaptor atau die. Tren tekanan yang naik perlahan dapat menunjukkan kontaminasi screen, kelembapan, material terdegradasi, atau masalah pengumpanan.
Gunakan pengganti screen yang sesuai dan tetapkan batas tekanan yang memicu pemeriksaan. Waktu tinggal berlebihan dan suhu tinggi dapat menghasilkan bintik hitam serta merusak polimer sensitif. Suhu atau pencampuran yang tidak memadai dapat menghasilkan partikel yang belum meleleh dan fusi lemah. Tujuannya adalah menghasilkan lelehan stabil pada suhu terendah yang mencapai dispersi dan mutu permukaan yang diperlukan.
3. Persingkat Start-up Tanpa Tergesa-gesa
Siapkan resep, perkakas, air pendingin, penarik, dan peralatan inspeksi sebelum memasukkan polimer. Urutan start-up standar harus menetapkan konfirmasi pemanasan, tahapan kecepatan sekrup, pemusatan die, tingkat vakum, suhu pendinginan, sinkronisasi penarik, dan pengukuran pertama yang dapat diterima.
Gunakan daftar periksa start-up dengan rentang sasaran, bukan mengandalkan satu operator berpengalaman. Catat kilogram material yang digunakan sebelum pipa pertama yang baik serta menit dari lelehan pertama hingga pelepasan mutu. Jika limbah start-up tinggi, tinjau apakah penyebabnya adalah stabilisasi termal, penyetelan die, kalibrasi vakum, pengaturan waktu hilir, atau keterlambatan inspeksi.
4. Stabilkan Dimensi di Bagian Hilir
Selongsong kalibrasi, tangki vakum, sistem pendingin, penarik, dan pemotong bekerja sebagai satu sistem. Suhu atau aliran air yang tidak merata dapat menyebabkan ovalitas dan variasi ketebalan dinding. Selip penarik atau fluktuasi kecepatan mengubah ketebalan dinding meskipun laju ekstruder tetap. Sabuk, rol, dan segel yang aus harus diperlakukan sebagai risiko proses, bukan sekadar masalah pemeliharaan.
Inspeksi diameter, ketebalan dinding, atau laser daring dapat mendeteksi penyimpangan sebelum seluruh gulungan atau bundel menjadi tidak sesuai. Hubungkan alarm dengan rencana respons yang jelas: perlambat lini, sesuaikan pemusatan, periksa pendinginan, periksa tekanan, atau hentikan dan karantina produk. Pengukuran hanya berguna jika operator mengetahui tindakan yang harus dilakukan untuk setiap alarm.
5. Kurangi Limbah Pergantian dan Purging
Kelompokkan produk menurut keluarga resin, warna, dan diameter agar jadwal meminimalkan transisi yang sulit. Jika memungkinkan, jalankan warna terang sebelum warna gelap. Siapkan die berikutnya, perkakas kalibrasi, resep, dan kemasan selagi pesanan saat ini masih berjalan. Pisahkan material purging terencana dari material terkontaminasi atau tidak diketahui.
Metode purging yang tepat bergantung pada polimer dan mesin. Pembersihan mekanis, senyawa purging yang disetujui, dan perubahan kecepatan terkendali masing-masing memiliki kegunaan. Hindari jalan pintas agresif yang merusak sekrup, barrel, atau die. Catat kilogram dan menit untuk setiap pergantian; perbaikan kecil yang diulang setiap hari dapat memberikan manfaat lebih besar daripada peningkatan peralatan satu kali.
6. Gunakan Material Giling Ulang Sesuai Spesifikasi
Material giling ulang dapat mengurangi konsumsi bahan baku baru, tetapi tidak otomatis sesuai untuk setiap pipa. Pipa bertekanan, pipa air minum, dan produk lain yang diatur mungkin membatasi atau melarang material giling ulang internal, atau mungkin mensyaratkan formulasi dan ketertelusuran yang divalidasi. Jangan pernah mencampurkan material giling ulang ke produk kritis hanya untuk menurunkan KPI limbah.
Pisahkan material giling ulang berdasarkan polimer, warna, kelas produk, dan status kontaminasi. Pisahkan potongan start-up yang bersih dari sapuan lantai dan scrap campuran. Ukur kelembapan, densitas curah, dan ukuran partikel material giling ulang jika variabel tersebut memengaruhi pengumpanan. Tetapkan persentase maksimum dalam resep dan verifikasi kinerja mekanis, dimensi, serta jangka panjang.
7. Cegah Cacat dengan Pemeliharaan Preventif
Die, selongsong kalibrasi, segel vakum, sabuk penarik, pemotong, dan sensor suhu yang aus menimbulkan scrap berulang. Susun rencana pemeliharaan berdasarkan mode kegagalan: periksa penumpukan pada bibir die, cek keausan perkakas kalibrasi, verifikasi kalibrasi sensor, dan catat tekanan saat pergantian screen. Kebocoran kecil pada tangki vakum atau termokopel yang menyimpang dapat menyebabkan produksi tidak stabil selama berjam-jam.
Suku cadang harus dikaitkan dengan penyebab limbah yang menghentikan produksi: pemanas, termokopel, sensor, segel, bilah pemotong, sabuk, screen, dan katup kritis. Jaga komponen pengganti tetap bersih dan berlabel agar pergantian yang terburu-buru tidak menimbulkan kontaminasi.
8. Pantau KPI yang Tepat
Gunakan dasbor harian yang mencakup:
- Total tingkat limbah:kg limbah ÷ kg input × 100.
- Hasil Lolos pada Pemeriksaan Pertama:kg produk layak jual ÷ kg input × 100.
- Scrap Start-up per Pesanan:kg start-up ÷ kg pesanan.
- Limbah Pergantian:kg purging dan transisi per pergantian.
- Tingkat Penolakan Dimensi:kg yang ditolak karena dimensi ÷ kg input.
- Intensitas Energi:kWh ÷ kg produk layak jual.
Tinjau angka menurut produk, giliran kerja, operator, lot resin, dan set perkakas. Diagram Pareto biasanya mengidentifikasi satu atau dua penyebab utama. Tetapkan nilai dasar selama empat minggu sebelum mengubah beberapa variabel sekaligus.
Rencana Peningkatan Praktis 30 Hari
Pada minggu pertama, timbang setiap kategori limbah dan verifikasi timbangan. Pada minggu kedua, standarkan formulir start-up dan pemeriksaan dimensi. Pada minggu ketiga, sesuaikan kestabilan pengumpanan, pendinginan, dan penarik pada SKU dengan volume tertinggi. Pada minggu keempat, tinjau aturan material giling ulang, urutan pergantian, dan temuan pemeliharaan preventif. Ulangi siklus pengukuran dan hitung nilai finansial setiap peningkatan.
Saat mengevaluasi lini baru ekstrusi pipa plastik, tanyakan kepada pemasok bagaimana desainnya mendukung pengurangan limbah: penakaran gravimetrik, pemantauan tekanan leleh, kontrol suhu otomatis, kalibrasi vakum stabil, inspeksi dimensi daring, pergantian perkakas cepat, dan pencatatan data. Jawaban yang paling berguna akan mencakup perkiraan kilogram saat start-up, hasil pada kondisi stabil, akurasi pengukuran, dan kondisi yang mendasari angka tersebut.
Jwell Anhui dapat meninjau data scrap atau spesifikasi produk saat ini dan mengusulkan konfigurasi ekstrusi pipa dengan sasaran hasil dan mutu yang terukur.
Minta Peninjauan Pengurangan Limbah untuk Lini Pipa Anda
Kirim rincian scrap saat ini, material pipa, rentang diameter, dan kapasitas sasaran melalui halaman kontak Jwell. Kami dapat merekomendasikan kontrol proses dan konfigurasi ekstrusi pipa plastik yang dirancang untuk menghasilkan dimensi stabil, mengurangi scrap start-up, dan meningkatkan hasil secara terukur.
Pertanyaan Umum
Apakah semua scrap start-up dapat didaur ulang?
Belum tentu. Material mungkin dapat didaur ulang hanya jika bersih, teridentifikasi, dan diizinkan oleh spesifikasi produk.
Berapa target limbah yang baik?
Target bergantung pada polimer, standar pipa, rentang diameter, dan frekuensi pergantian. Tetapkan nilai dasar berdasarkan pengukuran dan perbaiki penyebab terbesar, bukan sekadar meniru persentase umum.
Apakah penakaran gravimetrik menghilangkan limbah?
Tidak. Penakaran ini meningkatkan konsistensi resep dan dapat mengurangi variasi, tetapi kondisi die, pendinginan, penarik, dan respons operator tetap berpengaruh.
Haruskah saya memperlambat lini untuk mengurangi produk yang ditolak?
Terkadang, tetapi kecepatan lebih rendah tidak selalu menjadi solusi berbiaya terendah. Bandingkan kilogram scrap, energi per kilogram, tenaga kerja, dan kapasitas keluaran pada setiap titik operasi stabil.





