
Dalam pemecahan masalah ekstrusi lembaran plastik, garis melintang berkala tidak otomatis berarti sekrup aus atau tidak sejajar. Tanda tersebut dapat tersalin ke lembaran oleh kalender hilir, timbul akibat tegangan yang tidak stabil antara die dan penarik, atau disebabkan oleh geseran tinggi pada bibir die. Ukur jarak antargaris terlebih dahulu, lalu periksa setiap zona berdasarkan sinyal mesin sebelum membongkar sekrup.
Mulai dari Polanya, Bukan Sekrupnya
Bentuk dan jarak cacat memberikan diagnosis awal. Catat jarak beberapa garis berturut-turut, lalu bandingkan jarak tersebut dengan kecepatan lini, kecepatan rol, dan tren tekanan.
| Yang Terlihat pada Lembaran | Zona yang Paling Mungkin | Pemeriksaan Pertama |
| Garis sangat teratur dengan jarak yang hampir konstan | Penggerak rol, persinggungan roda gigi, rantai, atau bantalan | Ukur jarak dan bandingkan dengan frekuensi rol atau roda gigi |
| Pita yang melebar atau menyempit saat kecepatan lini berubah | Ketidakcocokan kecepatan atau ketidakstabilan tegangan | Bandingkan keluaran die, kecepatan rol, dan kecepatan penarik |
| Gelombang halus dan rapat dengan permukaan kusam atau kasar | Geseran tinggi atau patah leleh | Periksa suhu bibir die, kapasitas keluaran, dan kondisi die |
| Retak termoform lokal pada arah mesin yang sama | Variasi ketebalan atau area yang terlalu panas/tipis | Petakan ketebalan dan tinjau rentang pemanasan |
Pendekatan yang mengutamakan pola ini sangat berguna pada lini ekstrusi lembaran, tempat cacat mungkin muncul setelah lelehan keluar dari die.
Periksa Kalender Tiga Rol untuk Mengetahui Getaran Mekanis
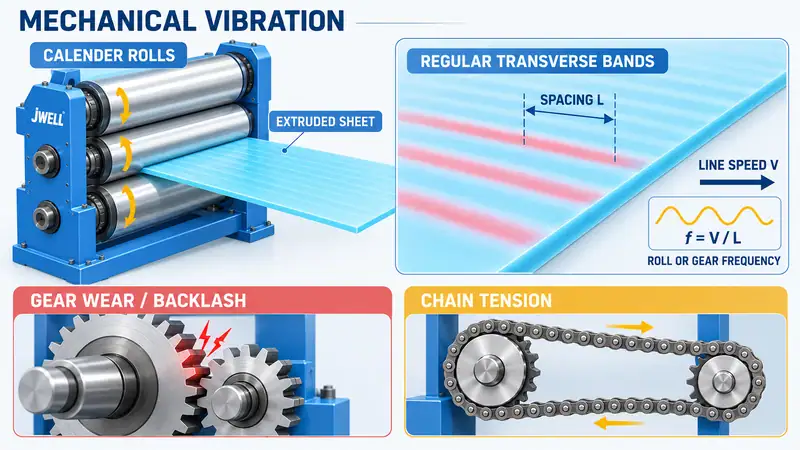
Kalender tiga rol atau multirol mengendalikan pendinginan, ketebalan, dan reproduksi permukaan. Jika garis melintang sangat teratur, periksa penggerak rol sebelum mengganti resin atau melepas sekrup.
Mulailah dari gearbox reduksi dan roda gigi kopling rol. Keausan gigi lokal, gigi yang rusak, celah berlebihan, atau pertautan roda gigi yang buruk dapat menghasilkan benturan kecil sekali per putaran atau sekali per siklus pertautan. Permukaan rol kemudian memindahkan gerakan periodik kecil tersebut ke lembaran yang belum sepenuhnya memadat.
Penggerak rantai memerlukan perhatian yang sama. Rantai yang kendur dapat selip dan berosilasi; rantai yang terlalu kencang dapat memberikan tarikan berulang pada poros rol. Periksa tegangan rantai, keausan sproket, kondisi bantalan, kesejajaran kopling, dan rangka penyangga rol. Jika memungkinkan, gunakan pengukur getaran tanpa kontak. Jangan pernah mendekatkan tangan ke rol yang bergerak atau rantai terbuka; isolasi dan kunci peralatan sebelum melakukan pemeriksaan manual.
Frekuensi getaran dapat diperkirakan dari lembaran itu sendiri:
f = V / L
Di sini, f adalah frekuensi cacat, V adalah kecepatan lini lembaran, dan L adalah jarak terukur antara dua garis berulang. Jika frekuensi hasil perhitungan cocok dengan putaran rol, pertautan roda gigi, atau peristiwa pada rantai, diagnosis mekanis menjadi jauh lebih kuat.
Sesuaikan Keluaran Die, Kecepatan Rol, dan Tegangan Penarik
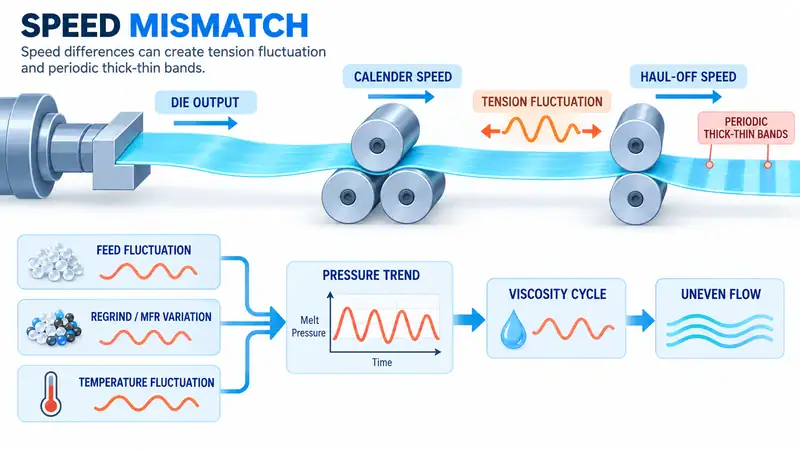
Tidak semua garis melintang merupakan tanda getaran. Lembaran juga dapat menunjukkan pita tebal dan tipis secara periodik ketika lelehan diregangkan dan dilepaskan bergantian antara die, kalender, dan penarik.
Pemeriksaan pertama adalah hubungan antara pasokan lelehan dan kecepatan hilir. Jika rol atau penarik menarik lebih cepat daripada pasokan lelehan, lembaran tertarik menjadi tipis; saat tarikan mengendur, lembaran kembali lebih tebal. Siklus tegangan ini dapat terjadi sekalipun roda gigi dalam kondisi baik.
Pantau nilai-nilai berikut bersama-sama, bukan satu per satu:
- Keluaran ekstruder atau kecepatan sekrup
- Tekanan die dan suhu lelehan
- Kecepatan kalender dan penarik
- Ketebalan lembaran terukur
Tekanan yang naik dan turun secara berkala menandakan pengumpanan atau kondisi pelelehan yang tidak stabil. Periksa persentase material giling ulang, perbedaan laju alir leleh antarbatch, pembentukan jembatan atau kekurangan pasokan pada tenggorokan pengumpan, serta sambungan pita pemanas atau termokopel. Perubahan besar pada material daur ulang atau laju alir leleh resin dapat mengubah viskositas hingga mengganggu aliran die. Stabilkan profil pengumpanan dan suhu sebelum meningkatkan kapasitas keluaran.
Kapasitas pada pelat nama bukan kapasitas produk layak jual; kelas resin, ketebalan, kapasitas pendinginan, dan tegangan hilir menentukan rentang operasi stabil.
Singkirkan Kemungkinan Geseran Tinggi dan Patah Leleh
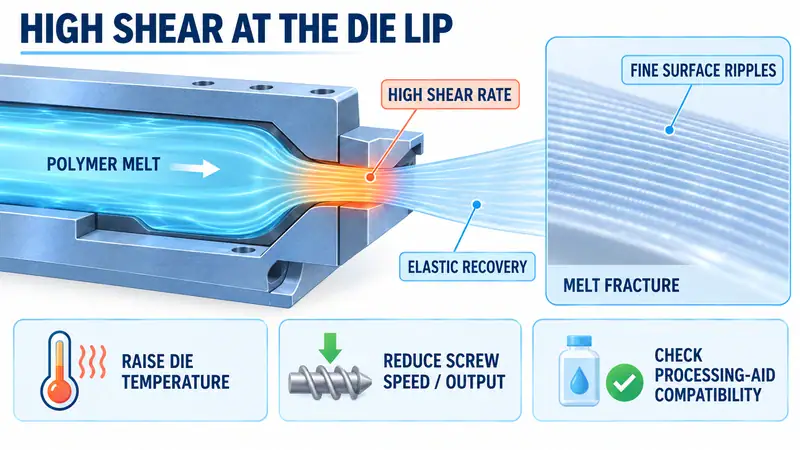
Gelombang halus yang rapat dengan permukaan lebih gelap, kasar, atau berkabut dapat menunjukkan patah leleh. Patah leleh adalah ketidakstabilan permukaan yang terjadi ketika laju geser lokal pada bibir die melebihi kemampuan polimer dan geometri perkakas. Polimer pulih secara elastis saat keluar dari die dan meninggalkan pola kasar berulang.
Kondisi ini berbeda dari getaran roda gigi. Biasanya, gejalanya makin terlihat saat kapasitas keluaran atau kecepatan sekrup meningkat dan dapat membaik ketika viskositas lelehan menurun. Periksa bibir die untuk melihat adanya endapan, kerusakan, atau kondisi land yang tidak sesuai. Kemudian lakukan satu penyesuaian terkendali pada satu waktu:
- Naikkan suhu die dan bibir sedikit dalam uji coba, misalnya 5-10°C, hanya dalam batas resin dan perkakas.
- Kurangi kecepatan sekrup atau kapasitas keluaran jika sasaran produksi memungkinkan.
- Pastikan screen, saluran aliran, dan die bersih serta terpasang dengan benar.
- Pertimbangkan bahan bantu pemrosesan polimer atau pelumas internal yang kompatibel hanya setelah meninjau persyaratan material, kontak pangan, daur ulang, dan pelanggan.
Jika peningkatan suhu mengurangi garis sementara getaran mekanis tetap sama, bukti lebih mendukung masalah aliran atau geseran. Aditif tidak akan memperbaiki die yang rusak, pengumpanan tidak stabil, atau penarikan berlebihan.
Gunakan Urutan Pemecahan Masalah Lapangan yang Aman
Kumpulkan bukti sebelum melakukan beberapa penyesuaian sekaligus.
- Ukur polanya.Catat sedikitnya lima jarak garis, kecepatan lini, lebar, ketebalan, kelas resin, dan kapasitas keluaran. Gunakan rumus frekuensi di atas.
- Ubah kecepatan untuk waktu singkat.Periksa apakah jarak melebar sebanding dengan kecepatan, tetap acak, atau menghilang.
- Bandingkan tren dan lakukan inspeksi dengan aman.Tumpangtindihkan data tekanan, suhu lelehan, kecepatan sekrup, kecepatan kalender, dan kecepatan penarik. Gunakan pengukuran getaran terlebih dahulu; jika pemeriksaan dekat diperlukan, ikuti prosedur lockout.
- Lakukan satu uji coba terkendali.Sesuaikan suhu bibir die atau kapasitas keluaran, lalu petakan ketebalan sepanjang lebar dan arah mesin.
Simpan sampel sebelum dan sesudah untuk setiap uji coba. Permukaan yang lebih halus belum menjadi solusi tuntas jika ketebalan atau perilaku pembentukan berubah.
Mengapa Cacat yang Sama Dapat Menyebabkan Retak saat Termoform
Garis periodik dapat berkaitan dengan sobekan termoform lokal jika garis tersebut juga menimbulkan variasi ketebalan. Pita tipis memanas lebih cepat, meregang lebih jauh, dan dapat memusatkan regangan selama pembentukan vakum. Konfirmasikan kaitannya melalui peta ketebalan dan uji pembentukan; periksa juga suhu lembaran, waktu pemanasan, bantuan plug, waktu vakum, dan ketebalan dinding akhir.
Kapan Harus Menghubungi Pemasok Lini
Eskalasi masalah jika pola tetap muncul setelah pemeriksaan mekanis, pengujian kecepatan, dan uji suhu stabil. Siapkan data resin, lini, dan cacat agar pemasok dapat membedakan perilaku peralatan dari kondisi material atau pembentukan.
Untuk tinjauan khusus lini, bandingkan pengukuran Anda dengan konfigurasi lini ekstrusi lembaran PP/PS. Halaman produk menunjukkan konfigurasi acuan, tetapi pengaturan die, kalender, pendinginan, dan kontrol yang tepat bergantung pada material dan ketebalan sasaran.
Pertanyaan Umum
Apakah garis melintang periodik selalu disebabkan oleh keausan sekrup?
Tidak. Jarak yang teratur sering menunjukkan frekuensi penggerak rol atau rantai; ketidakstabilan tekanan dan geseran die juga merupakan penyebab umum. Periksa zona-zona tersebut sebelum melepas sekrup.
Bagaimana membedakan getaran mekanis dari patah leleh?
Ukur jarak dan ubah kecepatan lini sebentar. Jarak yang mengikuti frekuensi rol atau roda gigi mendukung penyebab mekanis; kekasaran halus yang merespons suhu die atau kapasitas keluaran mendukung patah leleh.
Dapatkah menaikkan suhu die menghilangkan garis?
Tindakan ini dapat mengurangi kekasaran terkait geseran dengan menurunkan viskositas lelehan, tetapi tidak memperbaiki roda gigi aus, rantai kendur, atau pengumpanan yang tidak stabil. Lakukan uji coba terkendali 5-10°C dalam batas resin dan die, lalu konfirmasikan ketebalan.
Diskusikan Proses Ekstrusi Lembaran Anda
Garis melintang periodik lebih mudah diatasi jika data proses menyertai sampel lembaran. Kirimkan kepada JWELL data material dan leleh, lebar dan ketebalan sasaran, kecepatan lini, kapasitas keluaran, jam operasi, tren tekanan dan suhu, jarak cacat, foto, serta sampel kegagalan termoform. Teknisi kami dapat menggunakan informasi tersebut untuk meninjau rentang proses, konfigurasi hilir, dan langkah pemecahan masalah berikutnya. Hubungi JWELL untuk memulai diskusi.





