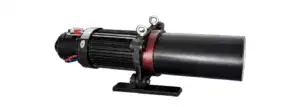
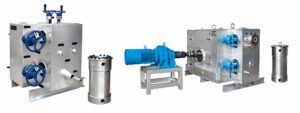
Estrusore di filatura serie JWM
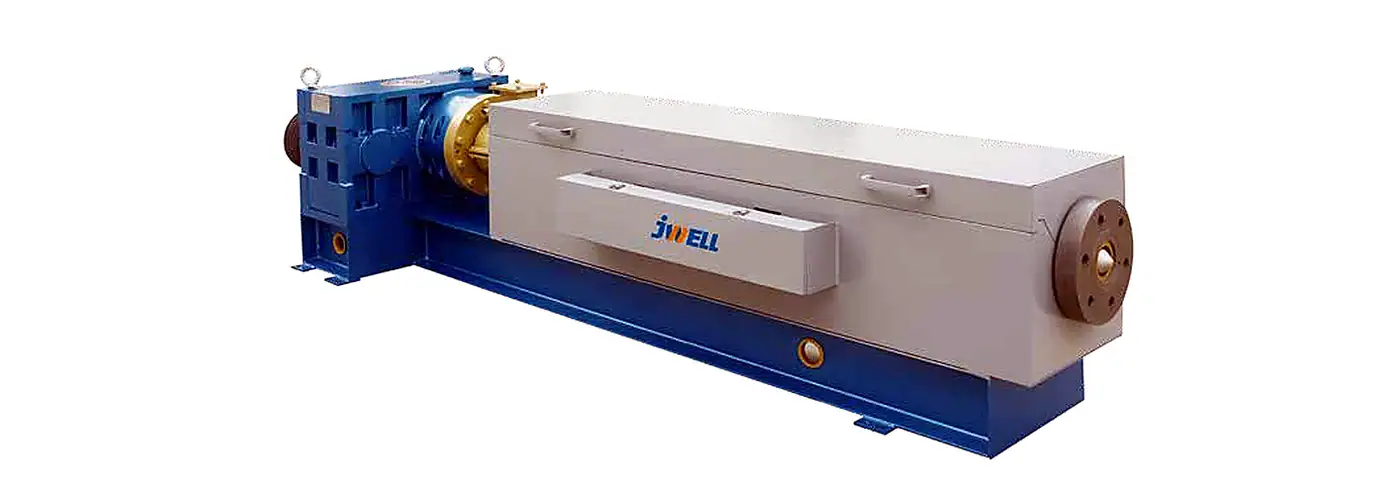
JWELL fornisce modelli di estrusori di filatura JWM per la filatura per fusione di scaglie o chip di PET, PA6, PA66 e PP, con produzioni fino a 1050 kg/h.
Punti di forza
- Materiali trattati: la fonte elenca scaglie o chip di PET, PA6, PA66 e PP.
- Ampio intervallo di produzione: le capacità documentate per il PET vanno da 6 a 1050 kg/h.
- Progettazione della vite LTM: gli elementi di miscelazione a bassa temperatura favoriscono la plastificazione e la qualità del fuso.
- Trasmissione stabile: sono documentati ingranaggi elicoidali temprati e un cuscinetto reggispinta per impieghi gravosi.
- Integrazione dei controlli: la possibilità di collegamento al DCS principale del cliente è supportata dalla fonte.
Specifiche tecniche
| Modello | Diametro della vite (mm) | L/D | Produzione massima di PET (kg/h) | Produzione massima di PA6 (kg/h) | Velocità della vite (r/min) | Potenza di azionamento (kW) | Potenza di riscaldamento (kW) | Zone di riscaldamento | Tensione di riscaldamento (V) | Altezza dell’asse (mm) | Peso (t) |
|---|---|---|---|---|---|---|---|---|---|---|---|
| JWM20/25 | Ø20 | 25:1 | 6 | 4 | 20–90 | 2.2 | 3 | 3 | 220 | 340 | 0.6 |
| JWM25/25 | Ø25 | 25:1 | 8 | 5.5 | 20–90 | 2.2 | 3 | 3 | 220 | 340 | 0.7 |
| JWM30/25 | Ø30 | 25:1 | 12 | 8 | 20–90 | 3 | 3 | 3 | 220 | 340 | 0.8 |
| JWM40/25 | Ø40 | 25:1 | 28 | 19 | 20–90 | 5.5 | 6 | 3 | 220 | 340 | 0.9 |
| JWM45/25 | Ø45 | 25:1 | 35 | 24 | 20–90 | 7.5 | 8 | 3 | 220 | 340 | 1 |
| JWM50/25 | Ø50 | 25:1 | 55 | 38 | 20–90 | 7.5 | 14 | 4 | 220 | 340 | 1.1 |
| JWM55/25 | Ø55 | 25:1 | 65 | 45 | 20–90 | 11 | 15 | 4 | 220 | 340 | 1.2 |
| JWM65/25 | Ø65 | 25:1 | 85 | 60 | 20–90 | 18.5 | 16 | 5 | 220 | 340 | 1.3 |
| JWM75/25 | Ø75 | 25:1 | 100 | 70 | 20–80 | 22 | 21 | 5 | 220 | 410 | 1.6 |
| JWM80/25 | Ø80 | 25:1 | 125 | 85 | 20–80 | 37 | 27 | 5 | 220 | 510 | 1.8 |
| JWM90/25 | Ø90 | 25:1 | 180 | 125 | 20–80 | 45 | 32 | 5 | 220 | 510 | 2 |
| JWM105/25 | Ø105 | 25:1 | 280 | 195 | 20–70 | 55 | 45 | 5 | 220 | 610 | 3 |
| JWM120/25 | Ø120 | 25:1 | 380 | 260 | 20–60 | 75 | 54 | 6 | 220 | 660 | 3.5 |
| JWM130/25 | Ø130 | 25:1 | 450 | 310 | 20–60 | 90 | 57 | 6 | 220 | 660 | 4 |
| JWM135/25 | Ø135 | 25:1 | 500 | 350 | 20–60 | 90 | 63 | 6 | 220 | 660 | 4.2 |
| JWM150/25 | Ø150 | 25:1 | 600 | 415 | 20–60 | 110 | 76.5 | 6 | 380 | 710 | 5 |
| JWM160/25 | Ø160 | 25:1 | 700 | – | 20–60 | 132 | 85.5 | 6 | 380 | 710 | 6 |
| JWM170/25 | Ø170 | 25:1 | 800 | – | 20–60 | 160 | 103.5 | 6 | 380 | 750 | 8 |
| JWM180/25 | Ø180 | 25:1 | 900 | – | 20–50 | 185 | 110 | 7 | 380 | 800 | 10 |
| JWM200/25 | Ø200 | 25:1 | 1050 | – | 20–50 | 220 | 150 | 7 | 380 | 1000 | 12 |
Scenario applicativo
Descrizione del prodotto
La serie JWELL JWM di estrusori per filatura È progettato per la filatura per fusione di chip o scaglie di PET, PA6, PA66 e PP. La fonte afferma che migliaia di estrusori JWM sono in funzione in oltre 700 impianti per fibre chimiche e non tessuti, un dato ripreso anche dalla documentazione JWELL attuale.
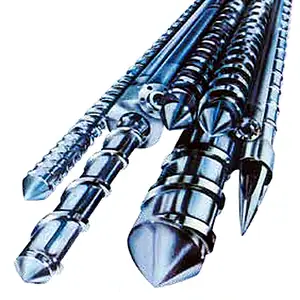
Nel progetto della vite è integrato un elemento di miscelazione LTM a bassa temperatura per favorire la plastificazione e la qualità del fuso. La lavorazione professionale di vite e cilindro è descritta come precisa e rettilinea. L’azionamento impiega un riduttore elicoidale di alta precisione, con ingranaggi temprati e rettificati, per un funzionamento stabile e silenzioso, insieme a un cuscinetto reggispinta per impieghi gravosi. Cuscinetti e tenute importati possono essere scelti in base ai requisiti del progetto per favorire durata e pianificazione della manutenzione.
La gamma documentata comprende diametri vite da Ø20 a Ø200 mm con rapporto L/D di 25:1. La portata massima per PET va da 6 a 1050 kg/h; i valori per PA6 sono riportati fino al modello Ø150, mentre le righe dei modelli maggiori sono vuote e non sono state dedotte. La potenza motrice varia da 2.2 a 220 kW, con 3–7 zone di riscaldamento secondo il modello.
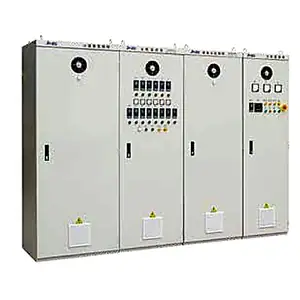
La fonte relativa al controllo elettrico cita strumenti RKC per pressione e temperatura, marchi riconosciuti a livello internazionale per inverter e componenti a bassa tensione, e il collegamento opzionale al DCS principale del cliente per il controllo centralizzato. La disponibilità dei marchi e l’architettura finale del controllo vanno confermate in fase di preventivo. Per selezionare il modello, indicare polimero, portata richiesta, dimensione della vite, utenze e requisiti di controllo dell’impianto.