
Scegliete una linea per stampaggio di pasta di carta in base al prodotto e al metodo di essiccazione. I portauova e gli imballaggi protettivi utilizzano in genere lo stampaggio a trasferimento con essiccazione separata ad aria calda, mentre le stoviglie di fascia alta richiedono pressatura riscaldata nello stampo, controlli più rigorosi e rifilatura. Confrontate la produzione usando lo stesso peso del prodotto, numero di cavità, tempo di ciclo, umidità finale, tempo operativo e resa: i soli pezzi all’ora possono essere fuorvianti.
1. Iniziare dalla categoria di prodotto
I prodotti in pasta di carta stampata sono comunemente raggruppati in base al processo e alla finitura:
- Imballaggi a parete spessa o stampati a trasferimento: portauova, vassoi per frutta, supporti per bottiglie e imballaggi protettivi di base, spesso essiccati dopo la formatura.
- Imballaggi industriali stampati a trasferimento: inserti più sottili e dimensionalmente controllati per elettrodomestici, elettronica e beni di consumo.
- Prodotti in fibra termoformati o pressati finemente: stoviglie lisce, coperchi e imballaggi di fascia alta formati e asciugati con calore e pressione.
Definite il prodotto più grande e quello più piccolo, il peso unitario, lo spessore della parete, la profondità, l’angolo di sformo, la finitura superficiale, la tolleranza dimensionale, i requisiti di impilamento e la resistenza alla compressione. Per gli articoli a contatto con alimenti, aggiungete i requisiti applicabili in materia di sostanze chimiche, migrazione, igiene e compostabilità o riciclabilità. Non presumete che la dicitura “biodegradabile” costituisca una prova normativa sufficiente.
La gamma di macchine per stampaggio di pasta di carta JWELL include configurazioni semiautomatiche, per campionatura, per imballaggi industriali e completamente automatiche.
2. Selezionare e qualificare la pasta fibrosa
La materia prima influisce su drenaggio, resistenza, colore, superficie e costo. La carta riciclata è ampiamente utilizzata per vassoi e imballaggi industriali; le fibre vergini o agricole, come la bagassa, possono essere selezionate per la ristorazione e i prodotti premium. Lunghezza delle fibre, ceneri, fini, grado di raffinazione, contaminazione e umidità incidono tutti sul processo.
Chiedete al fornitore delle apparecchiature di effettuare prove con la pasta effettivamente utilizzata. Un sistema di spappolamento può includere un pulper idraulico, una vasca di raccolta, vagli, raffinatori, serbatoi di miscelazione, agitatori, pompe e controllo della consistenza. La preparazione necessaria dipende dal fatto che il materiale in ingresso sia pasta commerciale pulita, carta recuperata o residui agricoli che richiedono un’ulteriore pulizia.
Anche la chimica dell’acqua è importante. Solidi sospesi, sali disciolti, temperatura e accumulo di additivi possono alterare il drenaggio e i depositi. Un circuito idrico chiuso riduce il consumo e gli effluenti, ma richiede comunque filtrazione, serbatoi di bilanciamento e un piano di controllo dei contaminanti.
3. Comprendere formatura e trasferimento
Nella formatura sottovuoto, uno stampo a rete viene immerso o esposto alla sospensione fibrosa. Il vuoto richiama l’acqua attraverso la rete e deposita le fibre sullo stampo. Uno stampo di trasferimento sposta quindi il preformato umido alla fase successiva. Il peso del prodotto dipende dalla consistenza della sospensione, dal livello di vuoto, dal tempo di formatura, dal drenaggio e dalle condizioni dello stampo.
Confrontate il tipo di macchina, il numero di superfici di formatura, le dimensioni della piastra, la profondità massima del prodotto e il tempo di ciclo. Chiedete come vengono cambiati e allineati gli stampi, come sono controllati il vuoto e l’aria compressa e come il sistema rileva i trasferimenti mancati. Il trasferimento servoassistito o automatizzato può migliorare la ripetibilità, ma l’intera linea deve essere bilanciata: una formatrice più veloce non aumenta la produzione se l’essiccatore è già pieno.
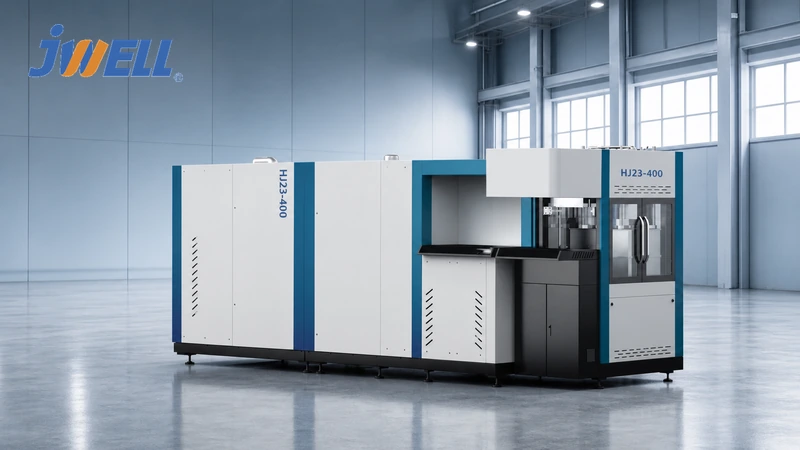
Per lo sviluppo e i micro-lotti, un sistema automatico di campionatura può ridurre il rischio di passare direttamente dal CAD a uno stampo per la produzione di massa. JWELL offre la propria linea di campionatura per stampaggio di pasta di carta HJ23-400 destinata alla prototipazione e a quantitativi pilota.
4. Scegliere con attenzione la strategia di essiccazione
La rimozione dell’acqua è spesso il carico termico maggiore in un impianto per stampaggio di pasta di carta. Il metodo appropriato dipende dal tipo di prodotto, dai requisiti superficiali, dalla produzione, dalla disponibilità di combustibile e dal costo locale dell’energia.
Essiccazione naturale o su rastrelliere ha bassi costi per le apparecchiature ma richiede manodopera, spazio e un clima adatto, con una minore uniformità.
Essiccatori a tunnel o multistrato utilizzano aria calda e trasporto continuo. Sono comuni per vassoi e imballaggi industriali e possono utilizzare gas, vapore, olio diatermico, biomassa o altre fonti di calore specifiche del sito. Confrontate isolamento, ricircolo, controllo dei gas di scarico, carico del nastro e uniformità dell’umidità.
Termoformatura o pressatura a caldo nello stampo applica calore e pressione per essiccare o rifinire il prodotto, ottenendo superfici più lisce e dimensioni più precise. Richiede un controllo accurato di temperatura, pressione e ciclo e in genere comporta maggiore intensità energetica e delle apparecchiature.
Calcolate i chilogrammi di acqua rimossi all’ora. Il contenuto di solidi del preformato umido in ingresso e l’umidità finale determinano il carico effettivo dell’essiccatore. Chiedete al fornitore di dichiarare il consumo energetico in condizioni definite di ambiente, pasta e prodotto, anziché fornire un valore di combustibile riferito al caso migliore.
5. Semiautomatica o completamente automatica?
Una macchina semiautomatica per stampaggio di pasta di carta può ridurre l’investimento iniziale ed essere adatta a imballaggi industriali flessibili e a volumi inferiori. La sua convenienza dipende dalla disponibilità di manodopera, dalla costanza degli operatori, dal trasferimento manuale e dall’essiccazione esterna.
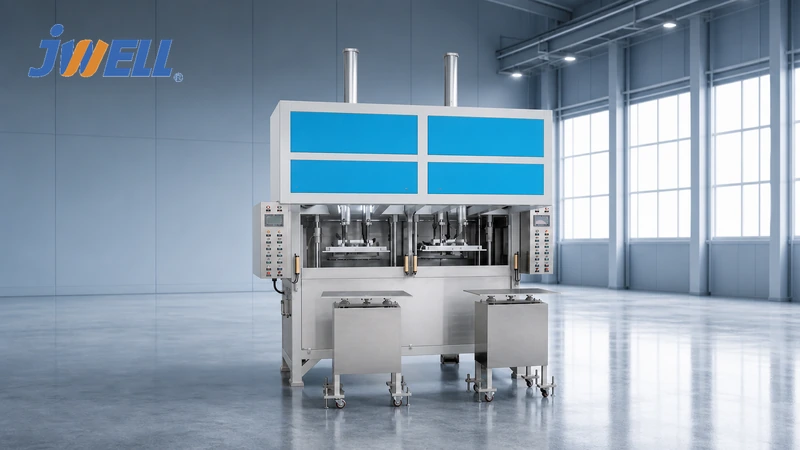
Una linea completamente automatica integra in misura variabile formatura, trasferimento, essiccazione o pressatura a caldo, rifilatura, ispezione e impilamento. Riduce il lavoro diretto e può offrire una produzione più uniforme, ma richiede un programma di prodotti stabile, competenze di manutenzione più solide e maggiori investimenti.
L’automazione va valutata stazione per stazione. Chiedete chi carica la pasta, sposta i pezzi umidi, gestisce gli scarti, cambia gli stampi, rifila i bordi, conta, impila e confeziona. Una linea commercializzata come “automatica” può richiedere comunque diverse operazioni manuali.
Per prodotti premium destinati alla ristorazione, esaminate la linea JWELL per la produzione completamente automatica di kit pasto in pasta di carta e confermate la configurazione in base al vostro prodotto e ai requisiti di conformità locali.
6. Calcolare correttamente la capacità
La produzione della macchina può essere indicata in pezzi all’ora, chilogrammi all’ora o tonnellate al giorno. Convertite tutte le quotazioni in unità vendibili usando lo stesso prodotto.
pezzi lordi/ora = cavità per ciclo × 3,600 ÷ secondi per ciclo
Quindi applicate tempo operativo e resa:
pezzi vendibili/ora = pezzi lordi/ora × tempo operativo × resa al primo passaggio
Il tempo di ciclo varia in base al peso e alla profondità del prodotto, al drenaggio e all’essiccazione. Una linea che produce 6,000 portauova all’ora non produrrà necessariamente 6,000 inserti industriali profondi. Chiedete per ogni dichiarazione di capacità il layout dello stampo, il peso unitario, le ore di funzionamento, l’umidità del prodotto e la durata della prova.
7. Le attrezzature determinano la qualità del prodotto
Lo stampo di formatura, quello di trasferimento, lo stampo per pressatura a caldo e l’utensile di rifilatura devono funzionare come un insieme coordinato. Esaminate il materiale dello stampo, il design dei fori di drenaggio, il fissaggio della rete, i canali di riscaldamento, la tenuta del vuoto, la durata prevista e il metodo di riparazione. La rete fine e il design di drenaggio influiscono sulla superficie e sul tempo di formatura; un angolo di sformo o uno sfiato inadeguati possono causare incollaggio e deformazione.
Chiarite chi è proprietario del progetto degli stampi, quante correzioni di prova sono incluse e se gli stampi di produzione possono essere replicati localmente. Per le operazioni con molti prodotti, misurate il tempo di cambio stampo e la precisione del richiamo delle ricette.
8. Utenze, layout e sistemi ambientali
Un elenco completo delle utenze può includere elettricità, acqua di processo, vuoto, aria compressa, vapore o combustibile, acqua di raffreddamento e gestione delle acque reflue. Richiedete sia il fabbisogno medio durante il funzionamento sia la capacità installata. Mappate l’area di spappolamento, la zona umida, la zona calda, la finitura, lo stoccaggio dei materiali e il flusso dei prodotti finiti prima dell’ordine.
Prestate attenzione a:
- Riciclo dell’acqua, filtrazione e gestione dei trabocchi
- Rumore di pompe per vuoto, raffinatori e aria compressa
- Recupero del calore e scarico dell’essiccatore
- Aspirazione delle polveri nelle stazioni di rifilatura
- Protezione antincendio presso lo stoccaggio delle fibre e gli essiccatori
- Separazione delle zone alimentari e superfici lavabili per le stoviglie
- Accesso per cambio stampi, manutenzione e movimentazione con carrelli elevatori
I permessi ambientali dipendono dalla località e dal processo. Esaminate tempestivamente lo scarico delle acque, le emissioni atmosferiche, le autorizzazioni per caldaie o bruciatori e la gestione dei rifiuti.
9. Collaudo di accettazione e piano qualità
Eseguite il collaudo con la fibra, gli additivi e l’attrezzatura di prodotto concordati. Registrate i cicli stabili per un periodo significativo e misurate produzione, peso unitario, umidità, dimensioni, impilabilità, superficie, resistenza, percentuale di scarti, consumo d’acqua ed energia.
I controlli qualità possono includere prove di compressione, caduta o vibrazione per gli imballaggi; resistenza a olio e acqua per le stoviglie; ispezione dimensionale; odore; umidità residua; colore; qualità dei bordi e controllo della contaminazione. I metodi di prova dovrebbero riflettere la linea di confezionamento e l’ambiente di distribuzione del cliente.
Verificate interblocchi di sicurezza, protezioni, sistemi in pressione, documentazione elettrica, elenco dei ricambi, manuali e formazione degli operatori. Confermate le responsabilità di installazione, il supporto remoto, l’assistenza in loco e le esclusioni dalla garanzia.
10. Confrontare il costo totale per prodotto vendibile
L’investimento va oltre la macchina di formatura. Includete spappolamento, serbatoi, pompe, stampi, vuoto, compressore, essiccatore o presse a caldo, rifilatura, impilamento, caldaia o fonte di calore, trattamento dell’acqua, lavori edilizi, trasporto, dazi, messa in servizio e attrezzature di laboratorio.
Il costo operativo dovrebbe includere fibre, additivi, acqua, elettricità, energia termica, manodopera, imballaggio, usura degli utensili, reti, manutenzione, scarti e trattamento delle acque reflue. Usate un tempo operativo prudenziale durante la fase di avviamento. Una linea più veloce non è più economica se il consumo energetico, gli scarti o la capacità invenduta crescono più rapidamente dei ricavi.
Informazioni da includere in una richiesta di offerta (RFQ)
Inviate disegni e campioni del prodotto; peso unitario e volume annuale; tipo di fibra; idoneità al contatto con alimenti; finitura e prove richieste; turni previsti; tensione elettrica, acqua e combustibile locali; layout dello stabilimento; costo della manodopera; automazione desiderata e data di messa in servizio prevista. Chiedete al fornitore un diagramma di processo, layout della linea, tabella delle utenze, base di calcolo della capacità, elenco degli stampi e protocollo di accettazione.
Pianificate la vostra linea per stampaggio di pasta di carta con JWELL
La linea giusta per lo stampaggio di pasta di carta parte da un prodotto convalidato e da un flusso equilibrato di massa ed energia, dallo spappolamento alla finitura. JWELL può aiutare a confrontare soluzioni di campionatura, semiautomatiche e completamente automatiche in funzione di fibra, capacità, utenze e requisiti qualitativi. Esplorate la gamma di apparecchiature per stampaggio di pasta di carta oppure il team JWELL con i file del vostro prodotto per richiedere una linea e un piano di prova personalizzati.





