Nella risoluzione dei problemi di estrusione di lastre di plastica, le linee trasversali periodiche non indicano automaticamente che la vite sia usurata o disallineata. Il segno potrebbe essere stato impresso sulla lastra dalla calandra a valle, creato da una tensione instabile tra la filiera e il dispositivo di traino, oppure causato da un'elevata sollecitazione di taglio sul bordo della filiera. Misurare innanzitutto la spaziatura delle linee, quindi verificare ciascuna zona rispetto a un segnale della macchina prima di smontare la vite.
Iniziate dal modello, non dalla vite.
La forma e la spaziatura del difetto forniscono la prima diagnosi. Registrare la distanza tra diverse linee consecutive, quindi confrontare la spaziatura con la velocità della linea, la velocità di rotolamento e l'andamento della pressione.
| Ciò che vedi sul foglio | zona più probabile | Primo controllo |
| Linee molto regolari con spaziatura pressoché costante | Trasmissione a rulli, ingranaggi, catena o cuscinetto | Misurare la spaziatura e confrontarla con la frequenza di rotolamento o di ingranaggio. |
| Bande che si allargano o si restringono al variare della velocità della linea. | Discrepanza di velocità o instabilità della tensione | Confrontare la produzione dello stampo, la velocità di rotolamento e la velocità di traino. |
| Onde fini e dense con una superficie opaca o ruvida | Frattura ad alto taglio o per fusione | Verificare la temperatura del labbro della filiera, la produzione e le condizioni della filiera. |
| Fratture locali dovute alla termoformatura nella stessa direzione della macchina | Variazione di spessore o zona surriscaldata/sottile | Mappa lo spessore e rivedi la finestra di riscaldamento |
Questo approccio basato sulla modellazione è particolarmente utile su una linea completa di estrusione di lastre , dove il difetto può essere introdotto dopo che il fuso ha lasciato la filiera.
Controllare la calandra a tre rulli per le vibrazioni meccaniche
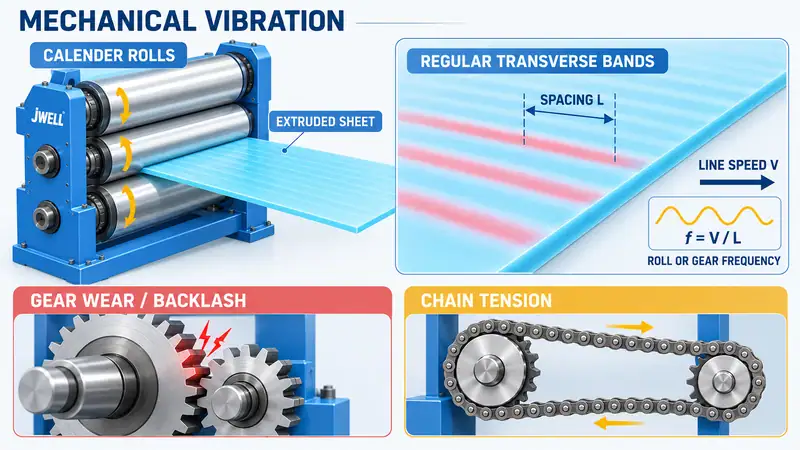
La calandra a tre o più rulli controlla il raffreddamento, lo spessore e la replicazione della superficie. Se le linee trasversali sono molto regolari, ispezionare il meccanismo di azionamento dei rulli prima di cambiare la resina o estrarre la vite.
Iniziate controllando il riduttore e gli ingranaggi di accoppiamento dei rulli. L'usura locale dei denti, un dente danneggiato, un gioco eccessivo o un innesto non corretto degli ingranaggi possono creare un piccolo impatto una volta per giro o una volta per ciclo di ingranamento. La superficie del rullo trasferisce quindi questo piccolo movimento periodico alla lamiera che non si è ancora completamente solidificata.
Anche le trasmissioni a catena richiedono la stessa attenzione. Una catena allentata può slittare e oscillare; una catena troppo tesa può esercitare una trazione ripetuta sull'albero dei rulli. Ispezionare la tensione della catena, l'usura del pignone, le condizioni dei cuscinetti, l'allineamento dell'accoppiamento e il telaio di supporto dei rulli. Se possibile, utilizzare un misuratore di vibrazioni senza contatto. Non avvicinare mai le mani ai rulli in movimento o a una catena esposta; isolare e bloccare l'apparecchiatura prima di qualsiasi ispezione manuale.
È possibile stimare la frequenza di vibrazione a partire dal foglio stesso:
f = V / L
Qui, f è la frequenza del difetto, V è la velocità della linea di lamiera e L è la distanza misurata tra due linee ripetute. Se la frequenza calcolata corrisponde a un evento di rotazione del rullo, di ingranamento degli ingranaggi o di catena, la diagnosi meccanica diventa molto più precisa.
Abbinare la produzione della matrice, la velocità di rotolamento e la tensione di traino
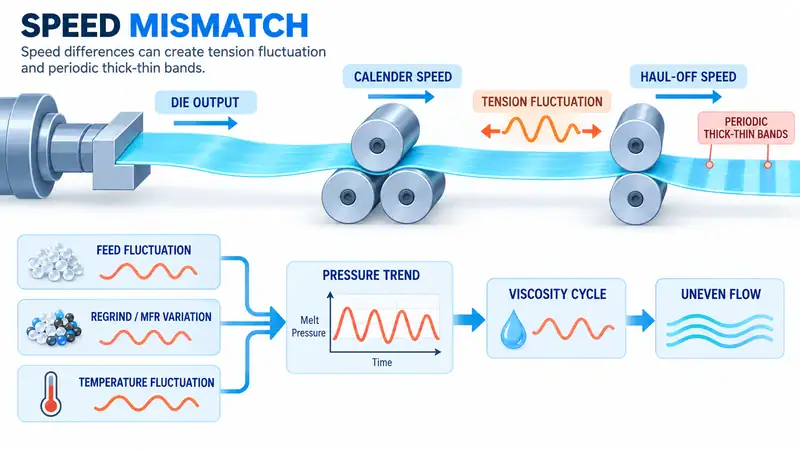
Non tutte le linee trasversali sono segni di vibrazione. Una lamiera può anche presentare bande periodiche spesse e sottili quando il materiale fuso viene alternativamente allungato e rilasciato tra la filiera, la calandra e il sistema di traino.
Il primo controllo riguarda la relazione tra l'apporto di materiale fuso e la velocità a valle. Se i rulli o il sistema di traino tirano più velocemente di quanto il materiale fuso possa fornire, la lamiera risulta sottile; quando la trazione diminuisce, lo spessore ritorna normale. Questo ciclo di tensione può verificarsi anche quando gli ingranaggi sono in buone condizioni.
Analizza l'andamento dei seguenti valori nel loro insieme, anziché leggerli singolarmente:
- Uscita dell'estrusore o velocità della vite
- Pressione dello stampo e temperatura di fusione
- Calendario e velocità di traino
- Spessore della lamiera misurato
Una pressione che aumenta e diminuisce a intervalli regolari indica un'alimentazione o una condizione di fusione instabile. Verificare la percentuale di materiale riciclato, le differenze di flusso del fuso tra i lotti, la presenza di ponti o di un flusso insufficiente nella gola di alimentazione e i collegamenti della fascia riscaldante o della termocoppia. Un'ampia variazione del flusso del materiale riciclato o della resina fusa può modificare la viscosità a tal punto da disturbare il flusso nella filiera. Stabilizzare l'alimentazione e il profilo di temperatura prima di aumentare la produzione.
La potenza nominale non è la potenza vendibile; il grado della resina, lo spessore, la capacità di raffreddamento e la tensione a valle definiscono la finestra di stabilità.
Escludere frattura da taglio elevato e frattura da fusione
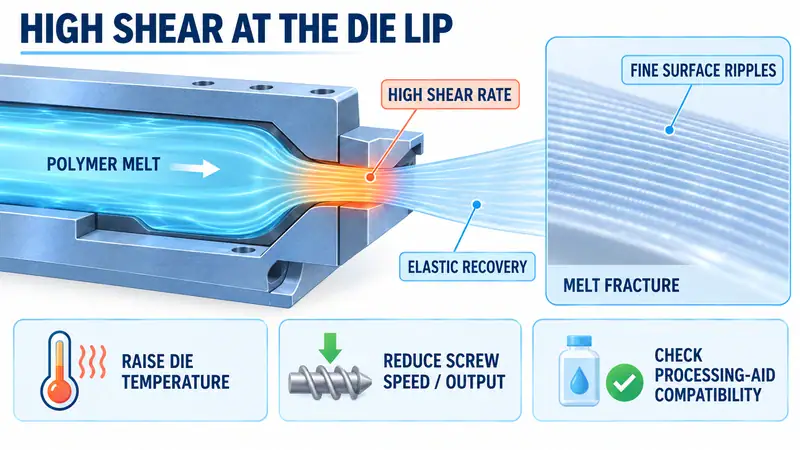
Onde sottili e ravvicinate con una superficie più scura, ruvida o opaca possono indicare una frattura del fuso. La frattura del fuso è un'instabilità superficiale che si verifica quando la velocità di taglio locale sul bordo della filiera supera la resistenza del polimero e della geometria dell'utensile. Il polimero recupera elasticamente la sua forma originale all'uscita dalla filiera, lasciando un motivo ruvido e ripetitivo.
Questa condizione è diversa da una vibrazione degli ingranaggi. Normalmente diventa più evidente all'aumentare della velocità di produzione o della velocità della vite e può migliorare quando il fuso diventa meno viscoso. Ispezionare il labbro della matrice per verificare la presenza di depositi, danni o condizioni di appoggio non idonee. Quindi effettuare una regolazione controllata alla volta:
- Aumentare gradualmente la temperatura dello stampo e del labbro, ad esempio di 5-10 °C, entro i limiti della resina e dell'utensile.
- Se l'obiettivo di produzione lo consente, ridurre la velocità della vite o la produzione effettiva.
- Verificare che i filtri, i canali di flusso e la matrice siano puliti e assemblati correttamente.
- Valutare l'utilizzo di un coadiuvante di processo per polimeri o di un lubrificante interno compatibile solo dopo aver esaminato i requisiti relativi al materiale, al contatto con gli alimenti, al riciclo e alle esigenze del cliente.
Se un aumento della temperatura riduce le linee mentre le vibrazioni meccaniche rimangono invariate, ciò suggerisce un problema di flusso o di taglio. Un additivo non risolverà un problema di matrice danneggiata, di alimentazione instabile o di eccessivo abbassamento del livello del fluido.
Utilizzare una sequenza di risoluzione dei problemi sul campo sicuro
Raccogli prove prima di apportare diverse modifiche contemporaneamente.
- Misura il modello.Registra almeno cinque intervalli tra le linee, velocità di linea, larghezza, spessore, tipo di resina e produzione. Utilizza la formula della frequenza riportata sopra.
- Modifica brevemente la velocità.Verifica se la spaziatura aumenta in proporzione alla velocità, rimane casuale o scompare.
- Confronta le tendenze ed effettua ispezioni in sicurezza.Pressione di sovrapposizione, temperatura di fusione, velocità della vite, velocità della calandra e velocità di traino. Utilizzare prima la misurazione delle vibrazioni; se è necessaria un'ispezione ravvicinata, seguire le procedure di blocco.
- Eseguire uno studio controllato.Regolare la temperatura o la potenza del labbro della filiera, quindi mappare lo spessore lungo la larghezza e nella direzione della macchina.
Conservare un campione prima e dopo per ogni prova. Una superficie più liscia non è una soluzione definitiva se lo spessore o il comportamento di formatura cambiano.
Perché lo stesso difetto può causare crepe durante la termoformatura
Le linee periodiche possono essere associate a rotture locali durante la termoformatura quando creano anche variazioni di spessore. Una banda sottile si riscalda più velocemente, si allunga maggiormente e può concentrare la deformazione durante la formatura sottovuoto. Confermare la correlazione con una mappa dello spessore e una prova di formatura; verificare inoltre la temperatura della lamiera, il tempo di riscaldamento, l'ausilio del tappo, la temporizzazione del vuoto e lo spessore finale della parete.
Quando coinvolgere il fornitore della linea
Segnalare il problema se la configurazione non viene ripristinata dopo controlli meccanici, prove di velocità e prove a temperatura stabile. Tenere a disposizione i dati relativi a resina, linea e difetti, in modo che il fornitore possa distinguere il comportamento dell'apparecchiatura dalle condizioni del materiale o di formatura.
Per una verifica specifica della linea, confronta le tue misurazioni con la configurazione della linea di estrusione di lastre in PP/PS selezionata . Le pagine dei prodotti mostrano una configurazione di riferimento, ma le impostazioni corrette di filiera, calandra, raffreddamento e controllo dipendono dal materiale e dallo spessore desiderato.
FAQ
Una linea trasversale periodica è sempre causata dall'usura delle viti?
No. Una spaziatura regolare spesso indica un problema di trasmissione a rulli o di frequenza della catena; l'instabilità della pressione e la rottura dello stampo sono altre cause comuni. Controllare queste zone prima di rimuovere la vite.
Come posso separare le vibrazioni meccaniche dalla frattura da fusione?
Misurare la spaziatura e modificare brevemente la velocità della linea. Una spaziatura che segue la frequenza di rotolamento o di ingranaggio indica una causa meccanica; una rugosità fine che risponde alla temperatura dello stampo o alla produzione indica una frattura del fuso.
È possibile eliminare le linee aumentando la temperatura del chip?
Può ridurre la rugosità dovuta al taglio abbassando la viscosità del fuso, ma non riparerà un ingranaggio usurato, una catena allentata o un'alimentazione instabile. Eseguire una prova controllata a 5-10 °C entro i limiti della resina e dello stampo, quindi confermare lo spessore.
Descrivi il tuo processo di estrusione di lastre
Le linee trasversali periodiche sono più facili da risolvere quando i dati di processo accompagnano il campione di lamiera. Inviate a JWELL i dati relativi al materiale e al flusso di fusione, la larghezza e lo spessore target, la velocità della linea, la produzione, le ore di funzionamento, l'andamento di pressione e temperatura, la spaziatura dei difetti, le foto e qualsiasi campione di difetti di termoformatura. I nostri ingegneri potranno utilizzare queste informazioni per analizzare la finestra di processo, la configurazione a valle e la successiva fase di risoluzione dei problemi. Contattate JWELL per iniziare la discussione.