
Il modo più rapido per ridurre gli sprechi nel processo di estrusione di tubi in plastica è controllare il processo prima che si generino scarti: stabilizzare l’alimentazione e la temperatura del fuso, ridurre i tempi di avviamento e cambio produzione, misurare continuamente le dimensioni e separare il macinato riutilizzabile ammesso dalla norma del prodotto. Misura gli scarti in chilogrammi per chilogrammo vendibile, suddivisi per causa, invece di usare un unico totale mensile, così il team può intervenire prima sulla perdita maggiore.
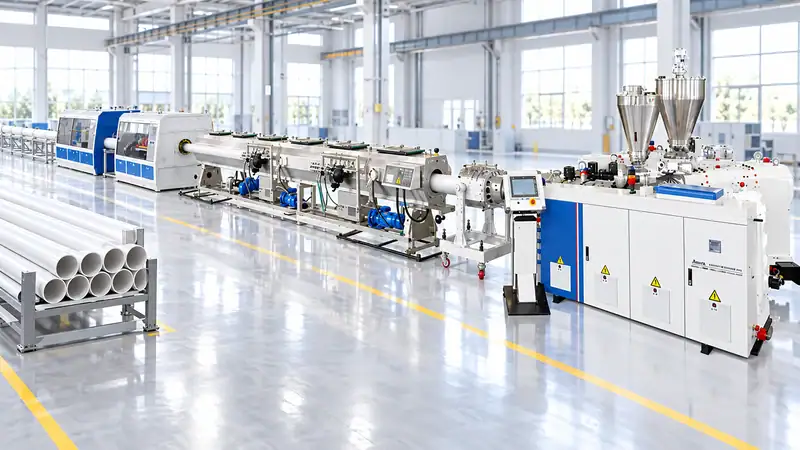
Da dove derivano gli scarti nell’estrusione dei tubi
La maggior parte delle perdite di materiale rientra in sei categorie:
- Scarti di avviamento e arresto:materiale prodotto mentre temperatura, pressione, raffreddamento e velocità di traino si stabilizzano.
- Scarti dimensionali:spessore della parete, diametro esterno, ovalità o lunghezza fuori specifica.
- Difetti superficiali e di aspetto:frattura del fuso, rigature della filiera, punti neri, bolle, striature o alterazioni di colore.
- Perdite durante il cambio produzione:spurgo, cambi di colore o resina e regolazioni della filiera o dell’attrezzatura.
- Rifili a valle:estremità tagliate, rifilatura di bicchieri o manicotti, foratura e danni di movimentazione.
- Macinato contaminato o non approvato:materiale che non può essere reintrodotto in sicurezza nella ricetta.
Misura ogni categoria separatamente. Una linea può mostrare una percentuale totale di scarto inferiore mentre gli scarti di avviamento aumentano, se temporaneamente un altro prodotto genera meno rifili. I dati suddivisi per causa evitano di scambiare una variazione per un miglioramento.
1. Stabilizzare l’alimentazione del materiale
Un’alimentazione costante è alla base di tubi uniformi. Usa il dosaggio gravimetrico quando la precisione della ricetta, la presenza di più additivi o i frequenti cambi di prodotto lo giustificano. Verifica la taratura dell’alimentatore alla densità apparente effettiva del materiale, non soltanto con un materiale di prova di fabbrica. Mantieni asciutta la resina quando necessario, proteggi dall’umidità i sacchi aperti ed evita la formazione di ponti nelle tramogge.
Per il PVC, l’equilibrio tra stabilizzante, modificatore d’impatto, carica e lubrificante influisce sulla gelificazione e sulla qualità superficiale. Nei tubi in poliolefine, umidità, contaminazione e dispersione degli additivi influenzano la resistenza del fuso e le dimensioni. Conserva ogni componente con il relativo numero di lotto e usa una ricetta controllata, così gli operatori non correggono un problema di processo aggiungendo materiale senza registrarlo.
2. Controllare il fuso prima della filiera
Le zone di temperatura dell’estrusore vanno considerate come un profilo di processo, non come valori di riscaldamento indipendenti. Monitora temperatura e pressione del fuso vicino all’adattatore o alla filiera. Un aumento graduale della pressione può indicare contaminazione del filtro, umidità, materiale degradato o un problema di alimentazione.
Usa un cambiafiltri adeguato e definisci un limite di pressione che attivi l’ispezione. Un tempo di permanenza eccessivo e una temperatura elevata possono causare punti neri e degradare i polimeri sensibili. Una temperatura o una miscelazione insufficienti possono provocare particelle non fuse e una saldatura debole. L’obiettivo è ottenere un fuso stabile alla temperatura più bassa che garantisca la dispersione e la qualità superficiale richieste.
3. Ridurre i tempi di avviamento senza affrettare la procedura
Prepara ricetta, attrezzatura, acqua di raffreddamento, traino e strumenti di ispezione prima di alimentare il polimero. La sequenza standard di avviamento dovrebbe specificare conferma del riscaldamento, fasi di velocità della vite, centraggio della filiera, livello del vuoto, temperatura di raffreddamento, sincronizzazione del traino e prima misurazione conforme.
Usa una lista di controllo con intervalli obiettivo invece di affidarti a un solo operatore esperto. Registra i chilogrammi utilizzati prima del primo tubo conforme e i minuti dal primo fuso al rilascio qualità. Se gli scarti di avviamento sono elevati, verifica se la causa è la stabilizzazione termica, la regolazione della filiera, la taratura del vuoto, la sincronizzazione delle apparecchiature a valle o un ritardo nell’ispezione.
4. Mantenere stabili le dimensioni nelle fasi a valle
La bussola di calibrazione, la vasca del vuoto, il sistema di raffreddamento, il traino e la taglierina funzionano come un unico sistema. Variazioni della temperatura o della portata dell’acqua possono causare ovalità e variazioni dello spessore della parete. Lo slittamento o le oscillazioni di velocità del traino modificano lo spessore anche quando la portata dell’estrusore è costante. Cinghie, rulli e tenute usurati vanno considerati rischi di processo, non soltanto problemi di manutenzione.
Il controllo online di diametro, spessore della parete o con laser può rilevare derive prima che un’intera bobina o un fascio diventi non conforme. Collega gli allarmi a un piano chiaro: ridurre la velocità, regolare il centraggio, controllare il raffreddamento, verificare la pressione oppure fermare e mettere in quarantena. La misurazione è utile solo se l’operatore sa quale azione intraprendere per ogni allarme.
5. Ridurre le perdite nei cambi produzione e negli spurghi
Raggruppa i prodotti per famiglia di resina, colore e diametro per programmare transizioni meno complesse. Quando possibile, lavora i colori chiari prima di quelli scuri. Prepara la filiera successiva, gli utensili di calibrazione, la ricetta e l’imballaggio mentre è in corso l’ordine corrente. Separa il materiale di spurgo pianificato da quello contaminato o di origine sconosciuta.
Il metodo di spurgo più adatto dipende dal polimero e dalla macchina. Pulizia meccanica, composti di spurgo approvati e variazioni controllate di velocità hanno ciascuno la propria applicazione. Evita scorciatoie aggressive che danneggiano viti, cilindri o filiere. Registra chilogrammi e minuti per ogni cambio produzione; un piccolo miglioramento ripetuto ogni giorno può superare il vantaggio di un aggiornamento occasionale dell’attrezzatura.
6. Usare il macinato secondo le specifiche
Il macinato può ridurre il consumo di materiale vergine, ma non è automaticamente adatto a ogni tubo. I tubi in pressione, per acqua potabile e altri prodotti regolamentati possono limitare o vietare il macinato interno, oppure richiedere una formulazione convalidata e tracciabilità. Non miscelare macinato in un prodotto critico solo per ridurre un indicatore degli scarti.
Separa il macinato per polimero, colore, grado del prodotto e stato di contaminazione. Tieni distinti i pezzi puliti di avviamento dai residui raccolti a terra e dagli scarti di materiali misti. Misura umidità, densità apparente e granulometria se queste variabili influiscono sull’alimentazione. Definisci una percentuale massima nella ricetta e verifica prestazioni meccaniche, dimensionali e a lungo termine.
7. Prevenire i difetti con la manutenzione preventiva
Filiere, bussole di calibrazione, tenute del vuoto, cinghie del traino, taglierine e sensori di temperatura usurati generano scarti ricorrenti. Definisci un piano basato sulle modalità di guasto: ispeziona i labbri della filiera per rilevare depositi, controlla l’usura degli utensili di calibrazione, verifica la taratura dei sensori e registra la pressione al cambio del filtro. Una piccola perdita nella vasca del vuoto o una termocoppia che deriva possono causare ore di produzione instabile.
Collega i ricambi alle cause di scarto che fermano la produzione: resistenze, termocoppie, sensori, tenute, lame della taglierina, cinghie, filtri e valvole critiche. Mantieni i componenti puliti ed etichettati, per evitare che un cambio urgente introduca contaminazione.
8. Monitorare i KPI corretti
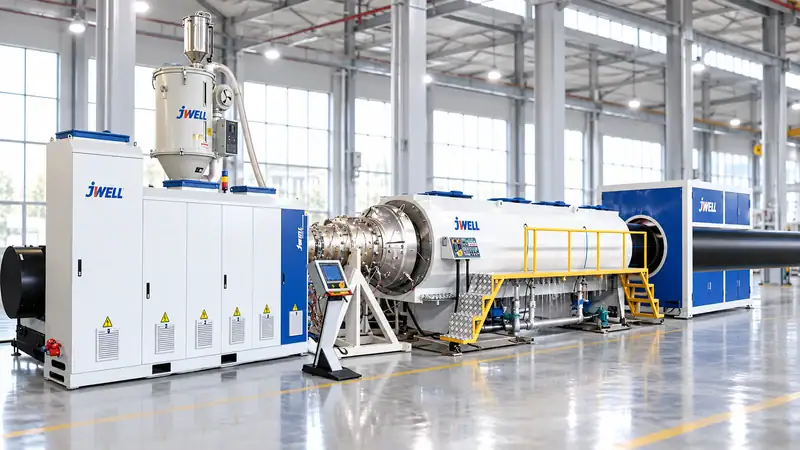
Usa un cruscotto giornaliero con:
- Tasso totale di scarto:kg di scarto ÷ kg in ingresso × 100.
- Resa al primo passaggio:kg vendibili ÷ kg in ingresso × 100.
- Scarti di avviamento per ordine:kg di scarto di avviamento ÷ kg dell’ordine.
- Perdite durante il cambio produzione:kg di spurgo e transizione per cambio produzione.
- Tasso di scarti dimensionali:kg respinti per motivi dimensionali ÷ kg in ingresso.
- Intensità energetica:kWh ÷ kg vendibili.
Esamina i dati per prodotto, turno, operatore, lotto di resina e set di attrezzature. Un diagramma di Pareto individua normalmente una o due cause predominanti. Definisci una baseline di quattro settimane prima di modificare più variabili insieme.
Un piano pratico di miglioramento in 30 giorni
Nella prima settimana pesa ogni categoria di scarto e verifica le bilance. Nella seconda standardizza le schede di avviamento e di controllo dimensionale. Nella terza regola alimentazione, raffreddamento e stabilità del traino sul codice SKU con il volume maggiore. Nella quarta rivedi le regole sul macinato, la sequenza dei cambi produzione e i risultati della manutenzione preventiva. Ripeti il ciclo di misurazione e calcola il valore economico di ogni miglioramento.
Quando valuti una nuova linea di estrusione per tubi in plastica, chiedi al fornitore come il progetto contribuisce a ridurre gli scarti: dosaggio gravimetrico, monitoraggio della pressione del fuso, controllo automatico della temperatura, calibrazione stabile sotto vuoto, ispezione dimensionale online, cambi rapidi degli utensili e registrazione dei dati. La risposta più utile includerà i chilogrammi di scarto di avviamento previsti, la resa a regime, la precisione di misurazione e le condizioni di riferimento.
Jwell Anhui può esaminare i dati attuali sugli scarti o le specifiche del prodotto e proporre una configurazione per l’estrusione di tubi con obiettivi misurabili di resa e qualità.
Richiedi un’analisi per ridurre gli scarti della tua linea di tubi
Invia la ripartizione attuale degli scarti, i materiali dei tubi, l’intervallo dei diametri e la portata obiettivo tramite la pagina di contatto Jwell. Possiamo consigliare controlli di processo e una linea di estrusione per tubi in plastica configurata per dimensioni stabili, meno scarti di avviamento e un miglioramento misurabile della resa.
Domande frequenti
Tutti gli scarti di avviamento sono riciclabili?
Non necessariamente. Possono essere riciclabili solo se sono puliti, identificati e ammessi dalle specifiche del prodotto.
Qual è un buon obiettivo per gli scarti?
Dipende dal polimero, dalla norma del tubo, dall’intervallo dei diametri e dalla frequenza dei cambi produzione. Definisci una baseline misurata e intervieni sulla causa maggiore invece di copiare una percentuale generica.
Il dosaggio gravimetrico elimina gli scarti?
No. Migliora la costanza della ricetta e può ridurre le variazioni, ma contano ancora condizioni della filiera, raffreddamento, traino e risposta dell’operatore.
Dovrei rallentare la linea per ridurre gli scarti?
A volte, ma una velocità inferiore non è sempre la soluzione meno costosa. Confronta chilogrammi di scarto, energia per chilogrammo, manodopera e produttività a ogni punto operativo stabile.





