
Scegliete EVA per moduli collaudati e costi contenuti; POE per una barriera all’umidità, un isolamento elettrico e una resistenza al PID superiori; EPE per bilanciare l’adesione dell’EVA con la protezione del POE. Nel fotovoltaico, EPE indica EVA/POE/EVA coestruso, non schiuma di polietilene espanso. Convalidate sempre l’incapsulante nell’intera struttura del modulo.
Requisiti dell’incapsulante fotovoltaico
L’incapsulante si trova tra le celle solari e il vetro frontale e quello posteriore oppure il backsheet. Durante la laminazione sottovuoto, si ammorbidisce, fluisce attorno alle celle e alle interconnessioni, elimina i vuoti e, a seconda della formulazione, reticola. In servizio, deve mantenere adesione e trasparenza proteggendo i fragili componenti elettrici da calore, umidità, radiazioni ultraviolette e sollecitazioni meccaniche.
Le specifiche di acquisto importanti includono trasmissione luminosa, opacità, resistività volumica, velocità di trasmissione del vapore acqueo, adesione dopo invecchiamento, contenuto di gel per i gradi reticolabili, ritiro, uniformità di spessore e finestra di laminazione. Queste proprietà dipendono dalla formulazione completa, non solo dal polimero di base. Additivi, stabilizzanti, agenti di accoppiamento e chimica di reticolazione possono far sì che film della stessa famiglia abbiano prestazioni diverse.
Film di incapsulamento solare EVA
L’etilene-acetato di vinile ha una lunga storia produttiva nei moduli in silicio cristallino. Offre buona trasparenza, adesione al vetro consolidata, ampia disponibilità e comportamento di laminazione noto. La conoscenza del processo e il costo lo rendono una scelta pratica per molti moduli convenzionali.
Le formulazioni EVA usano comunemente reticolazione con perossidi durante la laminazione. Il controllo del processo deve assicurare una cura adeguata senza generare bolle, ritiro eccessivo o danni alle celle. Il contenuto di gel è spesso usato come indicatore della reticolazione, ma va valutato insieme a resistenza alla pelatura, prestazioni ottiche e risultati di invecchiamento.
Il principale problema di affidabilità è che l’EVA può degradarsi con calore, umidità e raggi UV. In condizioni di degradazione, la sua chimica può generare acido acetico, che può contribuire a corrosione e problemi di interfaccia. Pacchetti di stabilizzazione e design dei moduli moderni riducono il rischio; la sola famiglia del materiale non deve essere considerata una previsione della durata in campo.
L’EVA è spesso adatto quando: il design del modulo è già collaudato con EVA, costo e produttività di laminazione sono prioritari e i dati di qualifica dimostrano prestazioni accettabili in prove di calore umido, UV, cicli termici e degradazione indotta dal potenziale.
Film di incapsulamento solare POE
Gli incapsulanti in elastomero poliolefinico sono apprezzati per la bassa permeabilità all’umidità, l’elevata resistività elettrica e la resistenza alla degradazione che genera acidi, associata alla chimica dell’EVA. Queste caratteristiche rendono il POE interessante per moduli sensibili all’umidità, ad alta tensione e con celle avanzate, inclusi molti prodotti vetro-vetro e bifacciali.
Il POE non è automaticamente compatibile con un processo EVA senza modifiche. Può avere una finestra di laminazione più ristretta o diversa, un comportamento di adesione differente e maggiore sensibilità alla manipolazione o alle scelte di formulazione. Non si deve inoltre presumere che i prodotti in POE reticolabile e poliolefine termoplastiche siano identici.
Il film POE generalmente costa più dell’EVA standard e può richiedere un controllo accurato del trattamento superficiale, dello stoccaggio, della disposizione degli strati e della laminazione. Il suo valore va misurato in base all’affidabilità del modulo e ai rischi di rendimento energetico, non solo al prezzo della resina.
Il POE è spesso adatto quando: la barriera all’umidità e l’isolamento elettrico sono priorità elevate; il modulo utilizza architetture di tipo n, bifacciali o altre sensibili al PID; e il produttore può qualificare adesione e laminazione con il vetro, la cella e il backsheet selezionati.
Film di incapsulamento solare coestruso EPE
L’EPE utilizza strati esterni in EVA attorno a un nucleo a base di POE o poliolefina. Il concetto colloca l’EVA alle interfacce di adesione per mantenere comportamento di adesione e laminazione noto, mentre lo strato interno in poliolefina migliora la barriera all’umidità e le proprietà elettriche.
Questa soluzione ibrida può ridurre i costi rispetto a un film POE a tutto spessore e può essere più facile da integrare in un processo per moduli basato sull’EVA. Tuttavia, le prestazioni dipendono molto dal rapporto tra gli strati, dalla chimica del nucleo, dalla compatibilità tra gli strati e dalla corretta reticolazione di ciascuno. “EPE” non identifica una formulazione standardizzata.
La struttura multistrato introduce anche requisiti produttivi. Lo spessore degli strati deve rimanere uniforme lungo il nastro, le interfacce devono essere stabili e l’avvolgimento deve evitare adesione tra spire o deformazioni. Una bobina visivamente accettabile può comunque avere un rapporto del nucleo errato; perciò sono importanti l’alimentazione gravimetrica e la tracciabilità del processo.
L’EPE è spesso adatto quando: il produttore del modulo desidera migliorare le prestazioni di barriera e quelle elettriche senza sostenere il costo completo o modificare il processo per usare solo POE, e dispone di dati di qualifica per lo specifico prodotto coestruso.
EVA vs POE vs EPE: confronto pratico
| Fattore decisionale | EVA | POE | EPE (EVA/POE/EVA) |
| Maturità commerciale | Molto alta | Elevata e in crescita | Elevata e in crescita |
| Costo relativo del materiale | Di solito il più basso | Di solito il più alto | Spesso compreso tra EVA e POE |
| Barriera all’umidità | Moderata | Generalmente più efficace | Migliore dell’EVA; dipende dal nucleo e dal rapporto |
| Isolamento elettrico/resistenza al PID | Dipende dalla formulazione e dal modulo | Generalmente un punto di forza chiave | Progettato per migliorare rispetto all’EVA |
| Adesione/familiarità del processo | Ben consolidati | Richiede una qualifica attenta | Gli strati superficiali in EVA possono offrire un’adesione nota |
| Complessità produttiva | Possibile processo monostrato | Possibile processo monostrato | Richiede coestrusione precisa |
| Caso d’uso migliore | Design mainstream collaudati | Design ad alta affidabilità e sensibili all’umidità | Compromesso tra costo e prestazioni |
Sono confronti indicativi, non valori garantiti. Richiedete i dati al fornitore del film per lo specifico grado e testate l’intera struttura del modulo.
Abbinare l’incapsulante all’architettura del modulo
In un modulo vetro-backsheet, il backsheet contribuisce alle prestazioni contro l’umidità e all’isolamento elettrico; la scelta dell’incapsulante deve quindi considerare la coppia. Nei moduli vetro-vetro, l’ingresso dai bordi, la chimica delle celle e l’elevata tensione del sistema possono rendere particolarmente importanti resistività e prestazioni barriera dell’incapsulante. Anche i moduli bifacciali richiedono elevate prestazioni ottiche su entrambi i lati.
Le tecnologie avanzate di tipo n, la metallizzazione fine e gli obiettivi di lunga durata hanno aumentato l’attenzione verso migrazione ionica, corrosione e PID. Tuttavia, cambiare famiglia di polimeri senza riqualificare adesione, cura e stress termico può creare nuovi rischi. Adottate un approccio strutturato di progettazione degli esperimenti invece di confrontare una sola proprietà.
Prove di qualifica da richiedere
Esaminate sia i dati del film in ingresso sia i risultati sui moduli laminati:
- Spessore del film e profilo trasversale
- Trasmissione ottica, opacità e indice di ingiallimento
- Resistività volumica e prestazioni dielettriche
- Velocità di trasmissione del vapore acqueo in condizioni dichiarate
- Comportamento di reticolazione e contenuto di gel, ove applicabile
- Ritiro libero e stabilità dimensionale
- Adesione di distacco sul vetro e sul backsheet specifici dopo l’invecchiamento
- Calore umido, cicli termici, gelo-umidità ed esposizione UV
- Prove PID alla polarità e tensione di sistema previste
- Ispezione in elettroluminescenza prima e dopo la laminazione
- Controlli in sezione per bolle, vuoti e spostamento delle celle
La qualifica deve seguire le norme e i requisiti del cliente del mercato di destinazione. Le prove accelerate individuano rischi comparativi, ma non garantiscono una specifica durata in campo.
Requisiti della linea di produzione per un film uniforme
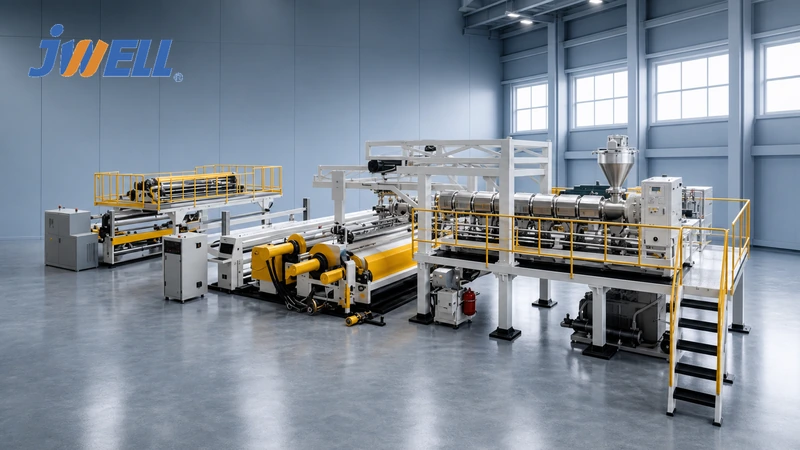
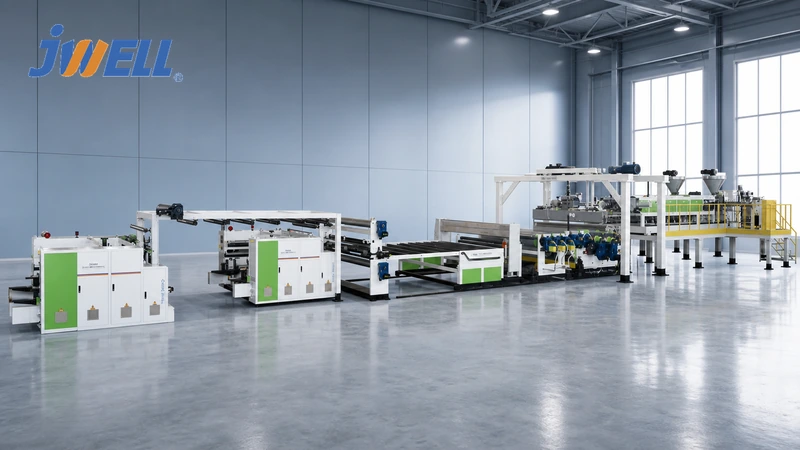
Una linea per film incapsulanti deve offrire bassa storia termica, dosaggio accurato, temperatura del fuso stabile, spessore uniforme, texture superficiale controllata e avvolgimento pulito. Per EPE, ogni estrusore deve mantenere il rapporto di strati richiesto su tutta la larghezza e l’intero intervallo di velocità. La misurazione online e il controllo a circuito chiuso aiutano a limitare le variazioni di spessore, mentre filtrazione e movimentazione pulita dei materiali riducono gel e contaminazione.
La temperatura e le condizioni superficiali dei rulli di raffreddamento influenzano qualità ottica e ritiro. La tensione di avvolgimento deve evitare telescopicità, adesione tra spire e deformazioni. Gestione delle ricette, tracciabilità e ispezione online dei difetti diventano sempre più importanti per la fornitura di moduli ad alto volume.
La linea di estrusione di film solare EVA/POE JWELL è destinata alla produzione di precisione di film incapsulanti. I produttori che valutano applicazioni interstrato più ampie possono considerare anche la linea di estrusione di film EVA/POE/PVB/SGP.
Prendere la decisione in base ai dati del modulo
Scegliete EVA quando una struttura consolidata ed efficiente nei costi supera le prove di affidabilità richieste. Scegliete POE quando barriera all’umidità, resistività e protezione delle celle avanzate giustificano costi e requisiti di processo. Scegliete EPE quando una struttura EVA/POE/EVA convalidata offre il miglior equilibrio tra comportamento delle interfacce, prestazioni barriera ed economia.
Se prevedete di produrre uno o più di questi film, inviate a JWELL la famiglia di formulazione, la struttura degli strati, la larghezza, lo spessore, la produzione, il motivo superficiale, le specifiche di avvolgimento e il protocollo di qualità. Contattate il team JWELL per estrusione di film per sviluppare una configurazione della linea e un piano di prova in base al film solare incapsulante desiderato.





