
Ja realizējamās produkcijas pieprasījums ir mazāks par aptuveni 250 kg/h, 300 kg/h līnija parasti ir visdrošākais sākumpunkts. 500 kg/h plastmasas ekstrūzijas līnija ir līdzsvarota izvēle augošai rūpnīcai ar vairākām maiņām vai vairākiem produktiem. 1,000 kg/h līnija ir piemērota, ja apstiprinātais pieprasījums, izejmateriālu piegāde un pakārtoto procesu jauda ļauj to pietiekami noslogot.
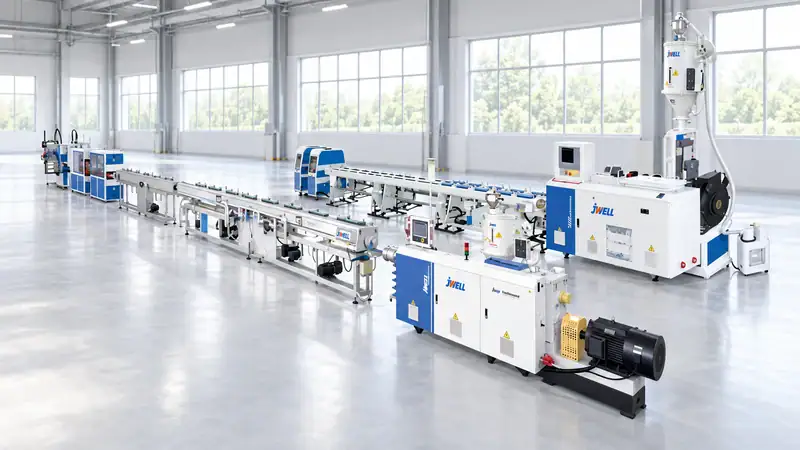
Sāciet ar realizējamo izlaidi, nevis nominālo jaudu
Ekstrūzijas līnijas jauda parasti tiek norādīta kā maksimālā caurlaides spēja noteiktos apstākļos: konkrētam sveķu veidam, kausējuma temperatūrai, gliemežvārpstas ātrumam, galviņai, izstrādājuma izmēram un dzesēšanas sistēmai. Realizējamā produkcijas izlaide būs mazāka, jo rodas palaišanas atgriezumi, marku maiņas, apkopes, kvalitātes aizturēšana un parastie noslodzes zudumi.
Izmantojiet šo plānošanas formulu:
Nepieciešamā nominālā jauda = gada realizējamās produkcijas izlaide ÷ gada plānotās darba stundas ÷ iznākums ÷ noslodze.
Piemēram, ja rūpnīcai gadā jāpārdod 2,400 tonnas, paredzētas 6,000 darba stundas, iznākums ir 97% un vidējā noslodze tiek lēsta 75%, nepieciešamā nominālā jauda ir aptuveni 550 kg/h. Šādā gadījumā 500 kg/h līnija pastāvīgi strādātu tuvu robežai, savukārt 1,000 kg/h līnija varētu būt finansiāli pārmērīga, ja vien pieprasījums strauji neaugs. Vienmēr veiciet aprēķinu, izmantojot savu produktu klāstu un darba kalendāru.
Kad izvēlēties 300 kg/h līniju
300 kg/h līnija ir piemērota jaunam produktam, reģionālam tirgum vai rūpnīcai, kurai elastība ir svarīgāka par maksimālo apjomu. Tā bieži ir laba izvēle šādos gadījumos:
- maza vai vidēja diametra caurules, profili, loksnes vai granulas;
- vairāki produktu veidi, kuriem bieži jāmaina materiāls vai galviņa;
- līgumražošana ar nevienmērīgiem pasūtījumu apjomiem;
- pirmā līnija produkta un tirgus atbilstības pārbaudei;
- rūpnīcas ar ierobežotu grīdas platību vai transformatora jaudu.
Galvenā priekšrocība ir noslodze. Mazāka līnija var darboties tuvu stabilajam darba diapazonam, nevis lielāko daļu laika strādāt ar mazu gliemežvārpstas ātrumu. Tas parasti uzlabo kausējuma stabilitāti, krāsas vienmērīgumu un enerģijas patēriņu uz kilogramu. Kompromiss ir augstākas izmaksas uz kilogramu, ja pieprasījums strauji pārsniedz līnijas praktisko izlaidi. Pārliecinieties, ka gliemežvārpsta, cilindrs, galviņa un pakārtotās iekārtas spēj apstrādāt jūsu lielāko izstrādājumu un visaugstākās viskozitātes marku, ko plānojat izmantot.
Kad 500 kg/h ir līdzsvarotākā izvēle
Daudziem pieredzējušiem pārstrādātājiem 500 kg/h ir labākais kompromiss starp ieguldījumiem, elastību un izaugsmi. Tā nodrošina lietderīgu jaudas rezervi salīdzinājumā ar 300 kg/h līniju, neprasot 1,000 kg/h sistēmai nepieciešamo ēku, inženiertīklus un apgrozāmos līdzekļus.
Izvēlieties šo diapazonu, ja:
- pašreizējais pieprasījums normālā noslodzē ir aptuveni 300–400 kg/h;
- divu līdz trīs gadu laikā gaidāt jaunus klientus vai otru maiņu;
- produktu klāstā ir gan standarta, gan lielākas ražības produkti;
- vēlaties, lai viena līnija apgādātu pakārtotu griešanas, uztīšanas vai iepakošanas procesu;
- jums vajadzīga komerciāla līnija, bet joprojām ir svarīga bieža pārregulēšana.
Pieprasiet piegādātājam izlaides datus katram svarīgajam produktam, ne tikai optimālākajam sveķu veidam. 500 kg/h līnija polipropilēnam var nenodrošināt 500 kg/h ar minerālvielām pildītam maisījumam, plānsienu profilam vai prasībām atbilstošai caurulei. Rakstiski pieprasiet garantēto ražību, kausējuma temperatūras diapazonu, elektroenerģijas patēriņu un atgriezumu aprēķina pieņēmumus.
Kad ir pamatota 1,000 kg/h jauda
1,000 kg/h līnija ir ražošanas aktīvs, nevis tikai lielāks ekstrūderis. Tā kļūst izdevīga, ja jums ir apstiprināti pasūtījumi, stabils izejmateriālu piegādes līgums un pakārtotās iekārtas, kas spēj nepārtraukti pieņemt šo izlaidi. To parasti izvēlas šādos gadījumos:
- liela apjoma standarta produktiem ar ilgām ražošanas kampaņām;
- centralizētai ražošanai, kas apkalpo vairākus tirgus;
- darbam trīs maiņās ar ierobežotu dīkstāvi;
- produktiem, kuriem zemākas vienības izmaksas ir svarīgākas par ātru pārregulēšanu;
- paplašināšanas plāniem, kuru īstenošanai citādi būtu vajadzīgas divas mazākas līnijas.
Riski ir nepietiekama noslodze un ražošanas koncentrācija. Ja pieprasījums samazinās, liela līnija var radīt ievērojamas fiksētās izmaksas, strādājot neefektīvi. Vienas lielas līnijas neplānota dīkstāve rada lielākus ražošanas pārtraukumus, ja nepieciešams remontēt ekstrūderu, galviņu vai dzesēšanas sistēmu. Salīdziniet vienu 1,000 kg/h līniju ar divām 500 kg/h līnijām pēc darbības nepārtrauktības, apkopes logiem, produktu klāsta elastības un kopējām īpašumtiesību izmaksām, nevis tikai pēc iepirkuma cenas uz kilogramu.
Salīdziniet visas trīs jaudas pēc vienādiem kritērijiem
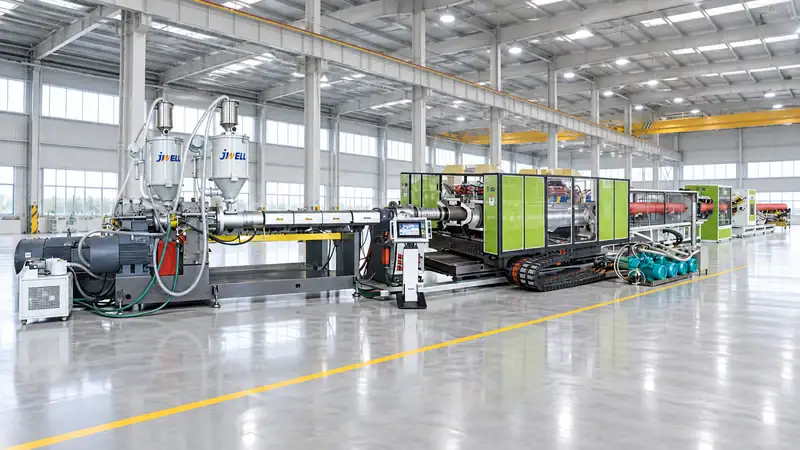
Izmantojiet vienu salīdzinājuma tabulu visām iespējām. Iekļaujiet šādus laukus:
| Lēmuma faktors | 300 kg/h | 500 kg/h | 1,000 kg/h |
| Vispiemērotākais lietojums | Elastīga vai sākotnējā ražošana | Līdzsvarotai izaugsmei | Lielapjoma ražošanas kampaņas |
| Tipiskais noslodzes mērķis | 65–80% | 65–85% | 60–85% |
| Galvenais risks | Līnija kļūst par mazu | Mērenas paplašināšanas izmaksas | Nepietiekama noslodze un ražošanas koncentrācija |
| Pārregulēšanas ietekme | Parasti vieglāk ieplānot | Pārvaldāma | Dārga, ja jāveic bieži |
| Prasības inženiertīkliem un ēkai | Zemākās | Vidējas | Augstākās |
Tie ir plānošanas diapazoni, nevis garantijas. Piemērotais noslodzes mērķis ir atkarīgs no produkta, sveķiem, personāla modeļa un apkopes stratēģijas.
Pārbaudiet visu līniju, ne tikai ekstrūderu
Jaudu ierobežo šaurākais procesa posms. Lielas ražības ekstrūderis nevar palielināt realizējamo produkcijas izlaidi, ja gravimetriskais padevējs, sieta mainītājs, galviņa, kalibrēšanas galds, vilkšanas ierīce, griezējs, uztinējs, granulētājs, dzesētājs vai iepakošanas stacija ir nepietiekami lieli. Pārskatiet pieejamās cauruļu ekstrūzijas līniju konfigurācijas cauruļu ražošanas gadījumā, kā arī izvērtējiet:
- padeves precizitāti un sastāvdaļu skaitu;
- galviņas spiedienu un kausējuma filtrēšanas laukumu;
- dzesēšanas garumu un siltuma novadīšanas jaudu;
- vilkšanas ierīces saķeri un maksimālo līnijas ātrumu;
- izmēru pārbaudi tiešsaistē;
- materiālu padeves, silosu un noliktavas ietilpību;
- iepakošanas ātrumu un gatavās produkcijas uzglabāšanu.
Jaunam projektam pieprasiet piegādātājam materiālu bilances shēmu. Tajā jāparāda sveķu ievade, piedevu zudumi, palaišanas atgriezumi, regranulāta atgriešanas cilpa, realizējamā produkcija un atkritumu apsaimniekošana. Tas ir lietderīgāk par vienu vispārīgu jaudas rādītāju.
Praktisks izvēles noteikums
Izvēlieties 300 kg/h līniju, ja pieprasījums vēl tiek pārbaudīts un elastība ir ļoti svarīga. Izvēlieties 500 kg/h, ja uzņēmumam vajadzīga uzticama komerciālas ražošanas platforma ar izaugsmes rezervi. Izvēlieties 1,000 kg/h tikai tad, ja līniju var noslogot lielākajā daļā plānoto darba stundu un rūpnīca spēj nodrošināt nepieciešamos inženiertīklus, pakārtotās iekārtas un apkopi.
Pirms pasūtījuma veikšanas nosūtiet piegādātājam produktu sarakstu, sveķu markas, mērķa izmērus, gada tonnāžu, maiņu grafiku un kvalitātes standartus. Pieprasiet katra produkta ražības garantiju un rūpnīcas pieņemšanas pārbaudi ar reprezentatīvu materiālu. Pareizi piemeklēta 500 kg/h līnija izmaksu, vienmērīguma un ieguldījumu atdeves ziņā parasti pārspēj slikti noslogotu 1,000 kg/h līniju.
Lai saņemtu ieteikumu tieši jūsu projektam, sniedziet Jwell Anhui informāciju par produktu klāstu un gada tonnāžu. Inženieru komanda piemeklēs ekstrūderu, galviņu, pakārtotās iekārtas un inženiertīklus atbilstoši produkcijas izlaidei, ko reāli varat pārdot.
Vai nepieciešama palīdzība piemērotās jaudas izvēlē?
Nosūtiet savu gada tonnāžu, sveķu markas, izstrādājumu izmērus, maiņu grafiku un mērķa izlaidi Jwell inženieru komandai. Mēs ieteiksim praktisku 300, 500 vai 1,000 kg/h konfigurāciju un nodrošināsim atbilstošās izvietojuma un inženiertīklu prasības.
Biežāk uzdotie jautājumi
Vai 1,000 kg/h līnija vienmēr ir energoefektīvāka?
Nē. Pie lielas noslodzes tās īpatnējais enerģijas patēriņš var būt zemāks, taču nepietiekami noslogota līnija var tērēt enerģiju nelietderīgi. Salīdziniet kWh uz realizējamo produkcijas kilogramu pie paredzētā darba punkta.
Vai nākotnes izaugsmei jāiegādājas papildu jauda?
Jā, taču aprēķiniet to. 20–30% jaudas rezerve bieži ir praktiskāka nekā jaudas dubultošana bez apstiprinātiem pasūtījumiem.
Vai viena ekstrūzijas līnija var ražot visus produktus?
Parasti ne ar vienādu ātrumu. Sveķi, galviņa, izstrādājuma ģeometrija un dzesēšanas prasības maina garantēto ražību.
Kas jāiekļauj piedāvājumā?
Pilnā piedāvājumā jānorāda ražības nosacījumi, uzstādītā jauda, inženiertīkli, aizņemtā platība, iekļautās palīgiekārtas, nodošanas ekspluatācijā apjoms, rezerves daļas, apmācība un garantija.





