
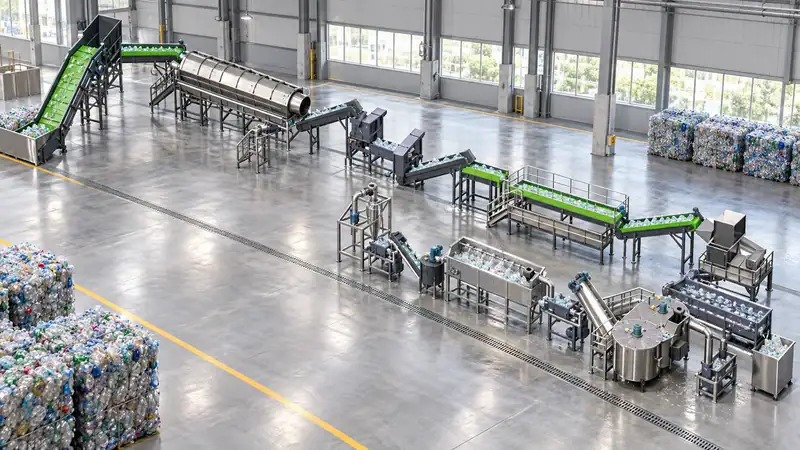
PET pudeļu mazgāšanas un granulēšanas līnija pēc patēriņa savāktās PET pudeles ķīpās pārvērš par stabilu pārstrādāta PET izejmateriālu. Pilns process ietver ķīpu atvēršanu, sākotnējo šķirošanu, etiķešu un vāciņu atdalīšanu, izmēra samazināšanu, mazgāšanu karstā un aukstā ūdenī, berzes tīrīšanu, skalošanu, mehānisku žāvēšanu, termisko žāvēšanu, ekstrūziju, kausējuma filtrēšanu, pavedienu vai ūdens gredzena granulēšanu un galīgo kvalitātes kontroli.
Tīras pārslas ir piemērotas dažiem pielietojumiem; granulēšana pievieno kontrolētu kausējuma apstrādes posmu, kas nodrošina vienmērīgāku materiāla apstrādi un sajaukšanu.
1. Ķīpu atvēršana un sākotnējā šķirošana
Process sākas ar saspiestām pudeļu ķīpām. Ķīpu atvērējs atbrīvo materiālu, lai darbinieki un automātiskie separatori varētu atdalīt piesārņojumu, pirms tas nonāk smalcinātājā. Vērtīgākie šķirošanas lēmumi tiek pieņemti jau sākumā: caurspīdīgais PET, gaiši zilais PET, krāsainais PET, PVC pudeles, metāli, papīrs, akmeņi un organiskās atliekas jāatdala atbilstoši produkta specifikācijas prasībām.
PVC ir īpaši svarīgs piemaisījums, jo pat neliels daudzums karsējot var iekrāsot vai noārdīt PET. Metāla detektori un magnētiskie separatori aizsargā nažus, sietus un ekstrūderu. Projekta specifikācijā jānorāda paredzamais ķīpu sastāvs, mitrums, ne-PET piemaisījumu procentuālā daļa un krāsu proporcijas; iekārtu darbība ir atkarīga no ienākošās izejvielas.
2. Etiķešu, vāciņu un svešķermeņu atdalīšana
Veselu pudeļu pārstrādes līnijās parasti izmanto manuālas šķirošanas, gaisa klasifikācijas, etiķešu noņemšanas, magnētiskās atdalīšanas un optiskās šķirošanas kombināciju. Poliolefīna vāciņi un gredzeni ir vērtīgi blakusprodukti, taču tos nedrīkst uzskatīt par PET. Gaisa separatori var atdalīt vieglas etiķetes un plēves, bet optiskie šķirotāji lielākā izlaides ātrumā nosaka krāsu vai polimēru atšķirības.
Mērķis nav ar vienu iekārtu noņemt katru etiķeti. Jāizveido pakāpeniska atdalīšanas sistēma, lai katra nākamā iekārta saņemtu vienmērīgāku izejvielu. Tas samazina nažu nodilumu, mazgāšanas ķimikāliju patēriņu un neatbilstošu pārslu daudzumu.
3. Smalcināšana un izmēra samazināšana
Mitrā vai sausā granulators sasmalcina pudeles pārslās. Mitrā granulēšana var samazināt putekļu daudzumu un uzsākt tīrīšanas procesu, savukārt sausā granulēšana var vienkāršot ūdens apsaimniekošanu. Nažu ģeometrija, sieta izmērs un rotora ātrums ietekmē pārslu izmērus un smalko daļiņu veidošanos. Pārmērīgs smalko daļiņu daudzums palielina žāvēšanas slodzi un var nonākt notekūdeņos; pārāk lieli gabali samazina mazgāšanas efektivitāti.
Pirms granulatora uzstādiet metāla detektoru un paredziet viegli pieejamu vietu nažu nomaiņai. Nažu atstarpe, rotora balansējums un sieta stāvoklis jāiekļauj profilaktiskās apkopes plānā, jo slikta griešanas kvalitāte ātri izraisa tilpummasas blīvuma svārstības un palielina putekļu daudzumu.
4. Mazgāšana karstā ūdenī un intensīva tīrīšana
Aukstā berzes mazgāšana noņem irdenus netīrumus un dzērienu atliekas. Karstā mazgāšanā kontrolēta temperatūra un mazgāšanas līdzeklis vai sārmains šķīdums palīdz atdalīt līmi, eļļas un organiskās atliekas. Precīza recepte ir atkarīga no pudeļu vecuma, etiķešu līmes, piesārņojuma un nepieciešamās raksturīgās viskozitātes vai krāsas kvalitātes.
Uzturēšanās laiks, temperatūra, ķimikāliju koncentrācija un mehāniskā berze jākontrolē kopā. Lielāks karstums automātiski nenozīmē labāku rezultātu: pārāk agresīvi apstākļi var pastiprināt PET hidrolīzi, ja mitrums un uzturēšanās laiks netiek pienācīgi pārvaldīti. Tāpēc mūsdienīgā līnijā ir temperatūras kontrole, filtrēšana, ūdens cirkulācija un skaidri noteikta notekūdeņu attīrīšanas stratēģija.
5. Skalošana, atūdeņošana un žāvēšana
Pēc mazgāšanas pārslas iziet caur skalošanas tvertnēm un berzes mazgātājiem, kas noņem ķimikāliju un netīrumu atlikumus. Mehāniskā atūdeņošana likvidē brīvo ūdeni; termiskā žāvēšana samazina virsmas mitrumu līdz nākamajam posmam nepieciešamajam līmenim.
Mitrums ir kritiski svarīgs kvalitātes rādītājs. Ja mitrs PET nonāk ekstrūderā, hidrolīze var samazināt molekulmasu un raksturīgo viskozitāti. Pēc žāvēšanas izmēriet mitrumu, nevis paļaujieties tikai uz žāvētāja iestatījumiem. Reģistrējiet mitrumu katrai partijai un sasaistiet rezultātu ar gatavo granulu kvalitāti. Siltuma atgūšana no žāvēšanas un ekstrūzijas sistēmas var samazināt ekspluatācijas izmaksas, taču jānodrošina pareizs gaisa līdzsvars un putekļu kontrole.
6. Pārslu kvalitātes kontrole
Pirms granulēšanas pārbaudiet pārslu tīrību, krāsu, mitrumu, tilpummasas blīvumu, PVC un poliolefīnu piemaisījumu pārnesi, metāla saturu un raksturīgo viskozitāti. Pamatlaboratorijas plānā var iekļaut mitruma testus, pelnu vai piesārņojuma pārbaudes, krāsas mērījumus un IV testēšanu. Pieļaujamās robežas ir atkarīgas no gala pielietojuma: šķiedrai, siksnām, loksnēm, termiskajai formēšanai vai saskarei ar pārtiku ir atšķirīgas prasības.
Nesoliet atbilstību prasībām par saskari ar pārtiku vai pārstrādi no pudeles pudelē tikai tāpēc, ka materiāls tiek saukts par rPET. Šādiem apgalvojumiem nepieciešams atbilstošs dekontaminācijas process, izsekojamība, testēšana un mērķa tirgus normatīvais apstiprinājums.
7. Ekstrūzija, kausējuma filtrēšana un granulēšana
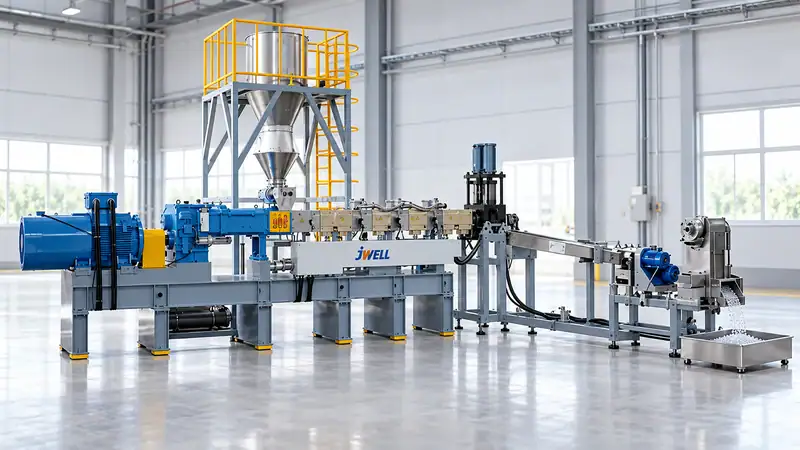
Granulēšana sākas ar kontrolētu padeves sistēmu. Ar PET saderīgs ekstrūderis izkausē izžāvētās pārslas un visas apstiprinātās piedevas vai maisījuma sastāvdaļas. Vakuuma degazācija palīdz izvadīt mitrumu un gaistošos piesārņotājus. Nepārtraukts sieta mainītājs filtrē cietās daļiņas; filtra laukums, sieta smalkums un nomaiņas metode ietekmē spiediena stabilitāti un polimēra zudumus.
Pēc tam kausējumu granulē ar pavedienu, ūdens gredzena vai zemūdens tehnoloģiju atkarībā no izlaides, granulu specifikācijas un automatizācijas mērķiem. Granulas atdzesē, izžāvē, izsijā smalkās daļiņas un iepako tīros, marķētos maisos vai silosos. Granulētājs jāpielāgo ekstrūdera stabilajai izlaidei; neatbilstība izraisa nevienmērīgu plūsmu, mitras granulas vai pārmērīgu smalko daļiņu daudzumu.
8. Projektā nepieciešamie inženiertīkli
Pilnai PET pudeļu mazgāšanas un granulēšanas līnijai vajadzīgs vairāk nekā brošūrā uzskaitītās iekārtas. Budžetā iekļaujiet elektroenerģiju, tehnoloģisko ūdeni, karstā ūdens ražošanu, saspiesto gaisu, notekūdeņu attīrīšanu, putekļu savākšanu, ventilāciju, drenāžu, sveķu uzglabāšanu un laboratorijas iekārtas.
Pārskatiet plašāku plastmasas pārstrādes iekārtu klāsts sistēmu, nosakot sākotnējās šķirošanas un pakārtotās granulēšanas vajadzības. Ūdens bilance ir īpaši svarīga. Pirms mazgāšanas sekcijas galīgās konfigurācijas noteikšanas definējiet svaigā ūdens pieprasījumu, recirkulācijas ātrumu, dūņu izvešanu un izplūdes robežvērtības.
Izvietojumā netīro ķīpu apstrāde jānodala no tīro pārslu un granulu zonām. Paredziet autoiekrāvēju maršrutus, apkopes zonas, drošu ķimikāliju uzglabāšanu, trokšņa kontroli un piekļuvi sietiem, nažiem, filtriem un žāvētājiem. Tīrajā produktu zonā jāievēro atsevišķi kārtības un iepakošanas noteikumi.
9. Kā novērtēt piegādātāju
Nosūtiet reprezentatīvas ķīpas vai detalizētu izejmateriāla specifikāciju un pieprasiet testēšanas pārskatu. Salīdziniet iegūtā PET iznākumu, pārslu mitrumu, krāsu, PVC atdalīšanu, ūdens un enerģijas patēriņu, granulu IV un kopējo atkritumu daudzumu, nevis tikai nominālās tonnas stundā. Pieņemšanas pārbaudē jānosaka izejmateriāla kvalitāte, darbības apstākļi, produkta robežvērtības un iznākuma aprēķina metode.
Visuzticamākajos projektos mazgāšana un granulēšana tiek uzskatītas par vienotu procesu. Ja mazgāšanas posmā mitruma vai piesārņojuma līmenis nav vienmērīgs, ekstrūderis to nevar bezgalīgi kompensēt. Savukārt labi projektēta ekstrūdera un filtrēšanas sistēma nespēj novērst nekontrolēta PVC vai pārmērīga smalko daļiņu daudzuma radītās problēmas izejmateriālu plūsmā.
Jwell Anhui var palīdzēt noteikt līnijas konfigurāciju, sākot ar ķīpu kvalitāti un mērķa pārslu vai granulu specifikācijām līdz ūdens, elektroenerģijas, izvietojuma un nodošanas ekspluatācijā prasībām. Pieprasiet procesa plūsmas aprakstu un testēšanas plānu, kas balstīts uz reprezentatīvu PET izejmateriālu.
Pieprasiet PET pārstrādes līnijas piedāvājumu
Nosūtiet pudeļu ķīpu sastāvu, mērķa ražību, pārslu vai granulu specifikāciju un vietējās notekūdeņu attīrīšanas prasības, izmantojot Jwell kontaktu lapusaziņas veidlapu. Jwell var konfigurēt PET pudeļu mazgāšanas līniju atbilstoši jūsu faktiskajam izejmateriālam un gala produktam.
Biežāk uzdotie jautājumi
Vai granulēšana vienmēr ir nepieciešama?
Nē. Dažos pielietojumos tīras, sausas pārslas var pārdot vai izmantot tieši. Granulēšana uzlabo padevi, sajaukšanu, uzglabāšanu un vienmērīgumu, ja turpmākajā procesā ir lietderīgi izmantot vienmērīgi kausētu izejmateriālu.
Kāds ir lielākais risks PET mazgāšanas līnijā?
Mainīga ķīpu kvalitāte. Līnija jāprojektē atbilstoši faktiskajam piesārņojumam, krāsu sastāvam un mitrumam, nevis idealizētam izejvielas paraugam.
Kā saglabāt PET raksturīgo viskozitāti?
Pirms ekstrūzijas kontrolējiet mitrumu, izvairieties no lieka uzturēšanās laika un karsēšanas, kā arī pārbaudiet IV pirms un pēc apstrādes.
Vai vāciņus un etiķetes arī var pārstrādāt?
Jā, taču tie jāatdala kā poliolefīna vai jaukta vieglā frakcija un jāapstrādā kā atsevišķi produkti, nevis jāsajauc ar PET.





