
Ekstrūzija un iesmidzināšanas formēšana ir divi būtiski atšķirīgi ražošanas procesi. Ekstrūzijas formēšanā materiālu spiež caur ekstrūzijas galvu, lai izveidotu nepārtrauktus izstrādājumus ar nemainīgu šķērsgriezumu, savukārt iesmidzināšanas formēšanā izkausētu plastmasu ievada veidnes dobumā, lai izgatavotu atsevišķas detaļas ar sarežģītu konstrukciju. Izpratne par piemērotāko procesu var būtiski ietekmēt ražošanas efektivitāti, izmaksas un gala produktu kvalitāti.
Kas ir ekstrūzijas formēšana?
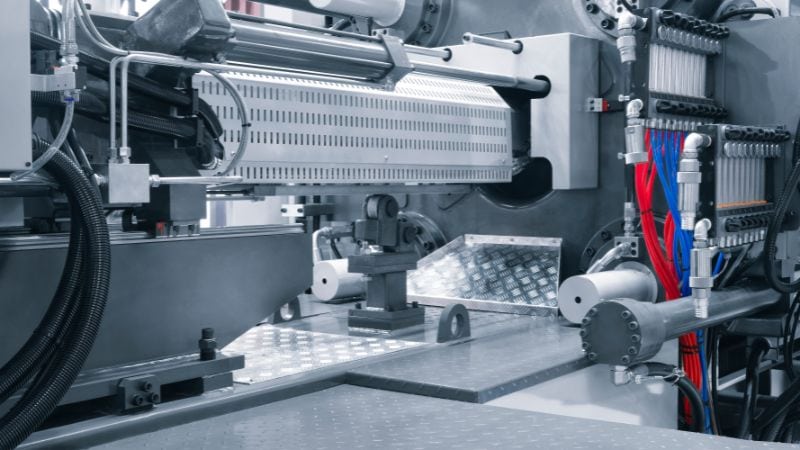
Ekstrūzijas formēšana ir ražošanas process, kurā izgatavo garus, nepārtrauktus izstrādājumus ar nemainīgu šķērsgriezumu. Plastmasas granulas padod piltuvē, un skrūves mehānisms virza materiālu uz priekšu, vienlaikus to karsējot.
Ekstrūzijā var izmantot karsto ekstrūziju, kurā materiālu uzkarsē virs kušanas temperatūras, vai auksto ekstrūziju istabas temperatūrā. Skrūvei virzot izkausēto plastmasu uz priekšu, rodas spiediens un materiāls tiek spiests caur īpašas formas ekstrūzijas galvu, kas nosaka izstrādājuma galīgo formu.
Pēc iziešanas no ekstrūzijas galvas tiek iegūti nepārtraukti profili, kurus var sagriezt jebkurā garumā. Biežākie plastmasas ekstrūzijas izstrādājumi ir caurules, caurulītes, logu rāmji, blīvējuma profili un kabeļu izolācija. Šī metode ir piemērota lielapjoma vienādas formas produktu ražošanai, jo process norit nepārtraukti bez apstāšanās. Nepārtrauktā ekstrūzija ir īpaši efektīva, ja vajadzīgi gari, vienmērīgi profili, nevis atsevišķas formētas detaļas.
Kas ir iesmidzināšanas formēšana?
Iesmidzināšanas formēšanā precīzi un detalizēti izgatavo atsevišķas trīsdimensiju detaļas. Plastmasas granulas ievieto piltuvē, un skrūves mehānisms tās silda un kausē, materiālam virzoties caur iesmidzināšanas iekārtas apsildāmo cilindru. Granulas izkūst homogēnā plastmasas sveķu masā, ko pēc tam zem augsta spiediena ievada veidnē.
Izkausēto plastmasu zem augsta spiediena ievada iesmidzināšanas veidnē, kuras dobums izveido detaļu. Lējkanāli un padeves kanāli novirza materiālu uz visām veidnes zonām, nodrošinot pilnīgu aizpildīšanu.
Pēc veidnes pilnīgas aizpildīšanas materiāls atdziest un sacietē. Pēc tam veidne atveras un gatavo detaļu izstumj. Veidnes konstrukcija ir būtiska procesa sekmīgai norisei — nepieciešami pareizi dzesēšanas kanāli, atgaisošana un izgrūšanas sistēmas.
Šis process ir īpaši piemērots sarežģītām detaļām, kurām vajadzīgas šauras pielaides vai sīkas detaļas. Vienā formēšanas ciklā var izgatavot detaļas ar logotipiem, tekstūrām, vītnēm un fiksējošiem savienojumiem.
Galvenās atšķirības starp ekstrūziju un iesmidzināšanas formēšanu
Iesmidzināšanas formēšana un ekstrūzija būtiski atšķiras pēc ražošanas metodes, konstrukcijas iespējām, izmaksu struktūras un materiālu izmantošanas efektivitātes.
Ražošanas metode & izlaide
Iesmidzināšanas formēšanas procesā izgatavo atsevišķas detaļas, parasti viena cikla ilgums ir no 30 sekundēm līdz dažām minūtēm. Turpretī ekstrūzijas formēšanā ražo nepārtrauktus posmus, kuru garums ir no 100 līdz 1,000+ pēdām un kurus vēlāk sagriež vajadzīgajā izmērā. Šī būtiskā atšķirība nosaka katra procesa piemērotību dažādiem ražošanas mērķiem.
Konstrukcijas sarežģītība & precizitāte
Iesmidzināšanas formēšana ļauj izgatavot sarežģītas trīsdimensiju ģeometrijas ar smalkām detaļām, apakšgriezumiem, vītnēm un mainīgu sienas biezumu. Iesmidzināšanas veidne nodrošina šauras pielaides un gludu virsmu visās pusēs.
Ekstrūzija ir ierobežota ar divdimensiju profiliem, kam visā garumā ir nemainīgs šķērsgriezums. Lai gan ekstrūzijā iespējams izveidot sarežģītus profilus ar iekšējiem tukšumiem, šķērsgriezums no viena gala līdz otram paliek nemainīgs.
Salīdzinājums
- Iesmidzināšanas veidnes iespējas: Pilnas 3D formas, slēgti dobumi, mainīga ģeometrija
- Ekstrūzijas iespējas: 2D profili, nemainīgi šķērsgriezumi, lineāras formas
Izmaksu struktūra
Iesmidzināšanas veidnes izveidei vajadzīgs ievērojams sākotnējais ieguldījums — no tūkstošiem līdz desmitiem tūkstošu dolāru. Taču, palielinoties apjomam, vienas plastmasas detaļas izmaksas strauji samazinās, tādēļ iesmidzināšanas formēšana kļūst ekonomiski izdevīga lielām ražošanas partijām ar vismaz 5,000+ vienībām.
Ekstrūzijas instrumentu izmaksas ir aptuveni par 80% līdz 90% zemākas nekā iesmidzināšanas veidnēm. Ekstrudētā produkta izmaksas uz pēdu neatkarīgi no apjoma saglabājas samērā nemainīgas, tādēļ ekstrūzijas formēšana ir piemērota mazākām partijām un projektiem, kuros būtiskas ir izmaksas.
Materiālu izmantošanas efektivitāte & atkritumi
Abi procesi rada atkritumus, taču dažādos veidos. Iesmidzināšanas formēšanā atkritumi rodas no padeves un lējkanāliem, kā arī ielaides vietām; lielākā daļa ražotāju šo materiālu pārstrādā un atkal izmanto ražošanā. Nepārtrauktā ekstrūzijā atkritumu ir mazāk, tomēr apgrieztie materiāli un iedarbināšanas laikā radušies atlikumi arī jāpārstrādā.
Vienkāršām formām ekstrūzija parasti izmanto materiālu efektīvāk, bet sarežģītām ģeometrijām kopumā efektīvāka ir iesmidzināšanas formēšana, jo katrā gatavajā detaļā rodas mazāk materiāla atkritumu.
Priekšrocības & trūkumi
Ekstrūzijas formēšana: plusi un mīnusi
Priekšrocības
- Zemākas sākotnējās izmaksas padara plastmasas ekstrūziju pieejamāku darba sākšanai
- Nepārtraukta ražošana bez apstāšanās izgatavo garus izstrādājumus
- Piemērota vairākiem materiāliem (plastmasai un metālam, īpaši alumīnijam)
- Vienkāršus šķērsgriezumus var efektīvi ražot lielos daudzumos
Trūkumi
- Ierobežota sarežģītība — nevar izgatavot smalkas trīsdimensiju formas
- Mazāka materiālu izvēle salīdzinājumā ar iesmidzināšanas formēšanu
- Augstākas izmaksas par vienību mazām, sarežģītām detaļām
- Izmēru ierobežojumi — visā detaļas garumā jābūt vienādam šķērsgriezumam visā garumā
Iesmidzināšanas formēšana: plusi un mīnusi
Priekšrocības
- Sarežģītas formas ar smalkām detaļām medicīnas ierīcēm, rotaļlietām un elektronikai
- Augsta precizitāte nodrošina identiskas detaļas ar šaurām pielaidēm
- Ātri ražošanas cikli — 30 sekundes vai mazāk, tiklīdz veidne ir gatava
- Plaša materiālu izvēle autobūves un iepakojuma nozarēm
Trūkumi
- Lielas sākotnējās izmaksas veidņu instrumentiem
- Ilgāks sagatavošanas laiks līdz pirmajām detaļām, jo jāizgatavo veidne iepriekš
- Vairumā gadījumu piemērota tikai plastmasai vairumā gadījumu
- Pēc veidnes izgatavošanas konstrukcijas izmaiņas ir dārgas
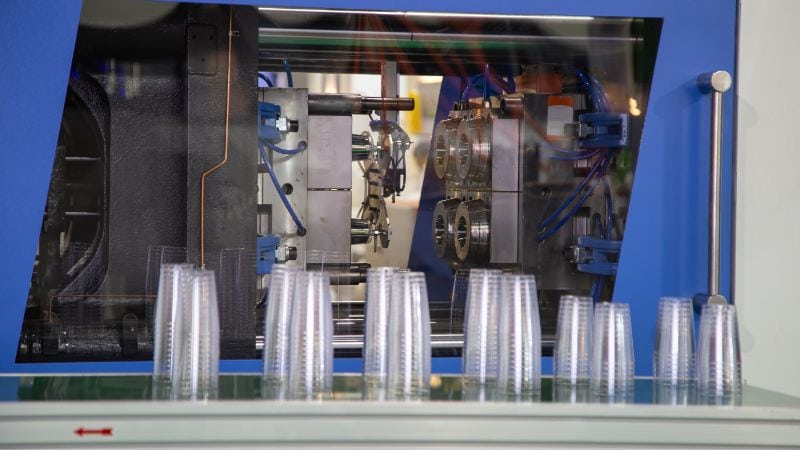
Kā izvēlēties: iesmidzināšanas vai ekstrūzijas formēšana
Pareizā izvēle ir atkarīga no trim galvenajiem faktoriem: plastmasas detaļas prasībām, ražošanas apjoma un budžeta.
Izvēlieties plastmasas iesmidzināšanas formēšanu, ja nepieciešams:
- Sarežģītas 3D formas ar detalizētām iezīmēm
- Medicīnas ierīces vai augstas precizitātes patēriņa preces
- Izstrādājumi ar šauriem liekumiem, vītnēm vai sarežģītām konstrukcijām
- Šauras izmēru pielaides (±0.005 collas vai precīzāk)
- Lieli apjomi (5,000+ vienību), lai attaisnotu instrumentu izmaksas
Izvēlieties plastmasas ekstrūziju, ja nepieciešams:
- Garas, nepārtrauktas formas ar nemainīgiem šķērsgriezumiem
- Caurules, caurulītes, sliedes vai blīvējuma profili
- Izmaksu ziņā efektīva ražošana arī mazākos apjomos
- Vienādi profili, kurus var sagriezt dažādos garumos
- Ātri izgatavojami instrumenti un īsāks laiks līdz ražošanas sākumam
Izvērtējiet šos trīs faktorus
Budžets: Iesmidzināšanas formēšanai vajadzīgi lielāki sākotnējie ieguldījumi, taču lielā mērogā tā kļūst ekonomiski izdevīga. Plastmasas ekstrūzijai ir zemākas sagatavošanas izmaksas, tādēļ tā ir piemērota projektiem ar ierobežotu budžetu.
Ražošanas apjoms: 10,000+ identisku sarežģītu detaļu ražošanā iesmidzināšana nodrošina zemākas vienības izmaksas. Vienkāršu profilu garām sērijām (mazāk nekā 5,000 vienību) ekonomiski izdevīga ir ekstrūzija.
Termiņš & elastība: Iesmidzināšanas formēšanai veidnes izgatavošana aizņem vairākas nedēļas. Ekstrūziju var sākt ātrāk, jo instrumentus izgatavo ātrāk, un konstrukcijas izmaiņas ir vienkāršākas un lētākas.
Jwell — jūsu partneris augstas veiktspējas ekstrūzijā
Kā ražošanas partneris Jwell, mēs specializējamies augsto tehnoloģiju R&D un iekārtu ražošanā plastmasas ekstrūzijas formēšanas iekārtupētniecībā, izstrādē un ražošanā. Mūsu pieredzējusī mehānikas un elektrotehnikas inženieru komanda projektē precīzas ražošanas līnijas, kas maksimāli uzlabo efektivitāti un produktu kvalitāti. Neatkarīgi no tā, vai paplašināt ražošanu vai sākat jaunu projektu, mēs nodrošinām inovatīvas iekārtas un tehnisko atbalstu, kas vajadzīgs panākumiem globālajā tirgū.
Vai esat gatavi optimizēt ražošanu? CSazinieties ar mums , lai saņemtu plašāku informāciju.
Biežāk uzdotie jautājumi
Kurš process ir ātrāks — ekstrūzija vai iesmidzināšanas formēšana?
Nepārtrauktās ražošanas sērijās plastmasas ekstrūzija parasti ir ātrāka. Plastmasas iesmidzināšanas formēšana notiek ciklos — katrs cikls ietver veidnes aizpildīšanu, dzesēšanu un detaļas izgrūšanu. Atsevišķu sarežģītu detaļu ātrai ražošanai iesmidzināšanai ir īsāki cikli (30 sekundes līdz dažas minūtes). Lielos apjomos ražojot vienkāršus profilus nepārtraukti, ekstrūzija nodrošina lielāku kopējo ātrumu un ražīgumu.
Kurš process nodrošina kvalitatīvākas detaļas, ekstrūzija vai iesmidzināšanas formēšana?
Plastmasas iesmidzināšanas formēšana nodrošina šaurākas pielaides (līdz pat ±0.005 collām). Ekstrūzijas formēšanā detaļas izgatavo atbilstoši komerciālajām pielaidēm. Izvēlieties procesu atkarībā no tā, vai nepieciešama augsta precizitāte vai komerciāla precizitāte.
Kāds ir ekstrūzijas un iesmidzināšanas formēšanas minimālais pasūtījuma daudzums?
Plastmasas ekstrūzijai ir zemāks minimālais apjoms, jo instrumenti ir ievērojami lētāki. Plastmasas iesmidzināšanai parasti vajadzīgs lielāks minimālais pasūtījums (500–1,000+ vienību), lai attaisnotu veidnes izmaksas, lai gan prototipu veidnes no mīksta tērauda vai alumīnija ir ievērojami lētākas par rūdīta tērauda ražošanas veidnēm.
Vai ekstrūzijas formēšanas procesā var izgatavot dobjus profilus?
Jā, plastmasas ekstrūzijā bieži izgatavo caurules un caurulītes, izmantojot serdeņa stieni ekstrūzijas galvas centrā. Plastmasas iesmidzināšanā dobas detaļas izgatavot nevar; jāprojektē divas atsevišķas detaļas, kuras savieno ar fiksējošu savienojumu, tādējādi palielinot montāžas darbu un izmaksas.
Vai detaļas var apstrādāt pēc iesmidzināšanas vai ekstrūzijas formēšanas?
Ekstrudētus izstrādājumus var pakļaut sekundārai apstrādei, piemēram, griešanai, urbšanai un štancēšanai. Iesmidzināšanas detaļas no veidnes iznāk gandrīz gatavas, taču arī tām var veikt apdari. Abos procesos iespējama krāsošana, apdruka un montāža, tomēr ekstrūzija nodrošina lielāku elastību pēc ražošanas.





