
Van de raamkozijnen in uw huis tot de ingewikkelde onderdelen in uw auto: kunststofprofielextrusie vormt de wereld om ons heen. Wat houdt het precies in en hoe werkt het?
In deze gids bekijken we het extrusieproces voor profielen, de vele toepassingen en de geavanceerde machines die dit mogelijk maken. Als wereldleider in de productie van kunststofextrusiemachines heeft Jwell een uniek perspectief op de technologie achter dit veelzijdige proces.
Wat is profielextrusie?
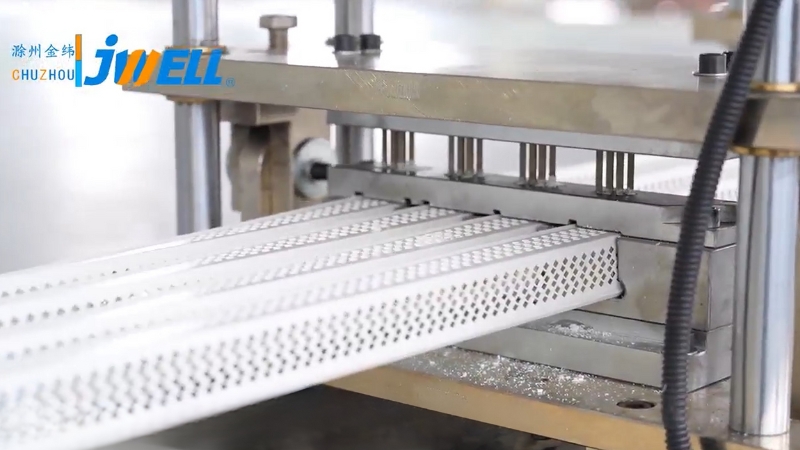
Profielextrusie is in essentie een productieproces voor grote volumes waarmee producten met een vaste dwarsdoorsnede worden gemaakt. Denk aan tandpasta uit een tube: de tandpasta neemt de vorm aan van de opening. Profielextrusie werkt volgens een vergelijkbaar principe, maar gebruikt gesmolten kunststof en een technisch geavanceerde matrijs.
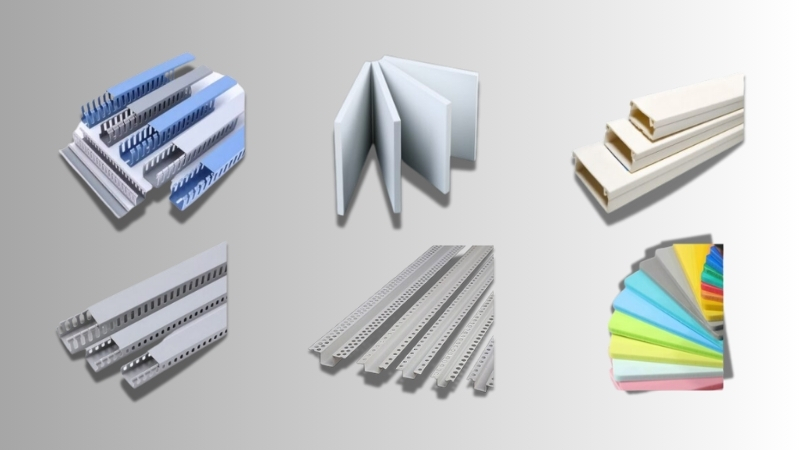
Met dit proces worden doorlopende vormen gemaakt, van eenvoudige buizen en staven tot complexe raamprofielen met meerdere holle kamers. Geëxtrudeerde producten hebben over de volledige lengte een constante vorm, kunnen complexe dwarsdoorsneden hebben en kunnen op verschillende lengtes worden afgezaagd.
Veelgebruikte materialen voor profielextrusie
Bij profielextrusie kunnen thermoplastische materialen worden gebruikt, waaronder:
- PVC (polyvinylchloride): Wordt dankzij de duurzaamheid en kosteneffectiviteit veel gebruikt voor buizen, raamkozijnen en gevelbekleding.
- PE (polyethyleen): Bekend om zijn flexibiliteit en gebruikt voor slangen, zakken en folies.
- PP (polypropyleen): Een veelzijdig materiaal voor auto-onderdelen, verpakkingen en consumentenproducten.
- ABS (acrylonitril-butadieen-styreen): Een stijve kunststof voor buizen, fittingen en elektronische behuizingen.
- PC (polycarbonaat): Een sterk, slagvast materiaal voor uiteenlopende toepassingen, waaronder veiligheidsbrillen en auto-onderdelen.
- Acryl (PMMA): een helder, stijf thermoplastisch materiaal met uitstekende optische helderheid en weersbestendigheid voor transparante of decoratieve profielen.
- TPE / TPV: elastomere thermoplasten met rubberachtige afdichting en flexibiliteit. Ze blijven verwerkbaar op standaardextrusielijnen en zijn geschikt voor afdichtingen en tochtstrips.
Wat kunt u maken met een profiel-extruder?
De toepassingsmogelijkheden van profielextrusie zijn vrijwel onbeperkt. Hier zijn enkele voorbeelden uit het dagelijks leven:
- Bouw: Raam- en deurprofielen, gevelbekleding, terrasdelen, leuningen, buizen en kabelgoten.
- Automotive: Afdichtingen, sierstrips, slangen en decoratieve interieuronderdelen.
- Elektronica: Draadisolatie, kabelgoten en behuizingen.
- Medisch: Slangen voor uiteenlopende toepassingen.
- Consumentenproducten: Slangen, pakkingen en onderdelen voor apparaten.
- Verlichting: LED-diffusers en profielen.
Het profielextrusieproces: overzicht van 5 stappen
Voor een perfect geëxtrudeerd profiel is precisie in elke fase nodig. Het hele proces verloopt naadloos van grondstof tot eindproduct.
Stap 1: toevoer van grondstoffen:
Het proces begint met kunststofgrondstof, meestal kleine pellets of korrels. Deze worden in een trechter geladen, die de extrudercilinder gelijkmatig voedt.
Stap 2: smelten en transporteren:
In de cilinder neemt een nauwkeurig ontworpen roterende schroef het over. Die transporteert de kunststof naar voren en verhit deze tegelijk met de cilinder en door wrijving tijdens de beweging. Door deze combinatie smelt de kunststof tot een homogeen mengsel dat klaar is om te worden gevormd.
Stap 3: extrusie door de matrijs:
De gesmolten kunststof wordt onder druk door een op maat gemaakte matrijs geperst. De matrijs vormt het hart van het proces. Het complexe ontwerp bepaalt de exacte uiteindelijke vorm van het profiel.
Stap 4: kalibreren en koelen:
Het profiel komt heet en nog enigszins vervormbaar uit de matrijs. Het gaat direct naar een koel- en kalibreerunit. Vacuümkalibreergereedschap en waterkoelbaden werken samen om het profiel tot de uiteindelijke afmetingen te stollen en precisie en stabiliteit te waarborgen.
Stap 5: aftrekken en snijden:
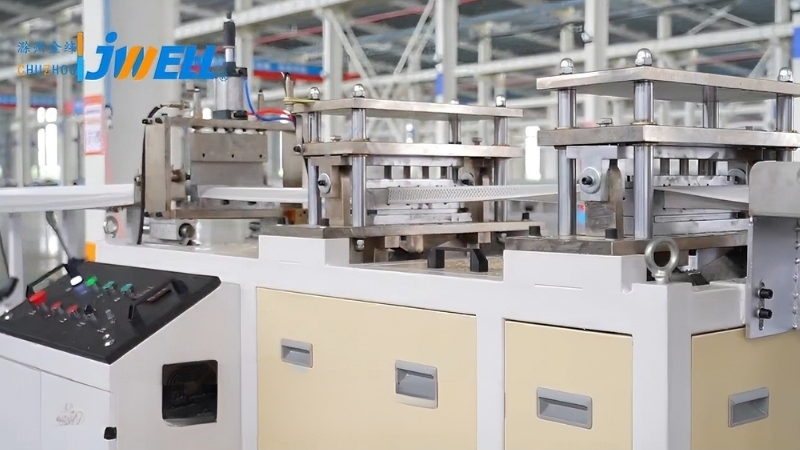
Een aftrekker grijpt het gestolde profiel en trekt het met constante snelheid langs de productielijn. Dit is essentieel voor maatnauwkeurigheid. Ten slotte wordt het doorlopende profiel met een zaag of snijder op de gewenste lengte afgezaagd.
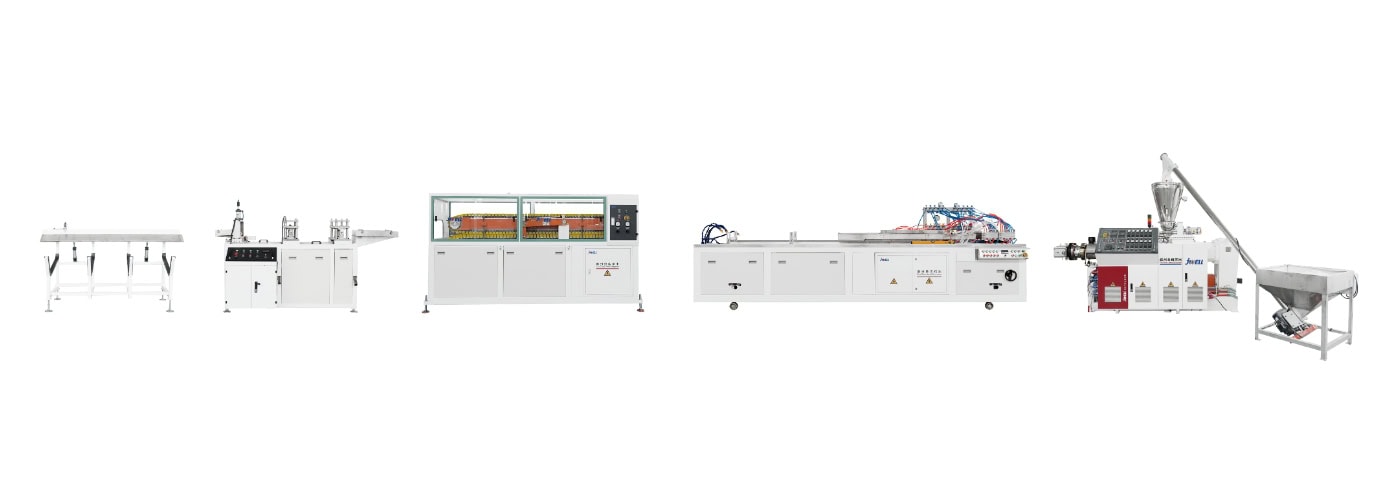
Bij JwellOnze extrusielijnen zijn ontworpen als volledig geïntegreerde systemen om bij elke stap maximale prestaties en efficiëntie te waarborgen, van de eerste materiaaltoevoer tot de laatste snede.
Verkenning van 4 soorten profielextrusie
Hoewel het basisproces eenvoudig is, bestaan er complexere extrusiemethoden die nog meer veelzijdigheid bieden:
1. Extrusie van één materiaal
Dit is de meest elementaire extrusievorm, waarbij één kunststofsoort wordt gebruikt om een eenvoudig, uniform onderdeel te maken. Het is een snelle, kosteneffectieve methode voor bijvoorbeeld eenvoudige PVC-buizen, massieve staven en sierlijsten.
2. Co-extrusie
Dit proces combineert twee of meer verschillende materialen of kleuren in één profiel. Door meerdere materialen door een speciale matrijs te voeren, ontstaat in één stap een onderdeel met verschillende eigenschappen, bijvoorbeeld een stijve constructieve kern met een flexibele, weerbestendige buitenlaag.
3. Extrusie met twee hardheden en tri-extrusie
Bij deze specifieke vorm van co-extrusie worden materialen met verschillende hardheden aan elkaar gehecht. Dit is ideaal voor onderdelen die zowel stijf als flexibel moeten zijn, zoals een gereedschapshandgreep met een sterke harde kunststofkern en een zachte, comfortabele buitenlaag.
4. Dwarskopextrusie (of ommanteling)
Deze methode wordt gebruikt om een kernmateriaal, zoals een draad of kabel, met een kunststoflaag te bekleden. De kern wordt door het midden van een speciale matrijs gevoerd terwijl gesmolten kunststof eromheen wordt geëxtrudeerd, waardoor een naadloze buitenmantel ontstaat. Dit is de standaardmethode voor elektrische draad- en kabelisolatie.
Jwell Machinery engineert en bouwt complete productielijnen voor al deze processen en levert de geavanceerde, betrouwbare apparatuur die nodig is om innovatieve en complexe profielen te maken.
Waarom Jwell kiezen voor uw profielextrusiemachines?
Bij Jwell bieden we met trots de meest geavanceerde en betrouwbare extrusieoplossingen op de markt. Dit zijn redenen om ons te kiezen voor uw profielextrusiemachines:
- Expertise en innovatie: We hebben tientallen jaren ervaring in de sector en zetten ons in voor onderzoek en ontwikkeling van betrouwbare machines met hoge prestaties.
- Complete oplossingen: We leveren niet alleen de extruder, maar complete turnkey-extrusielijnen, inclusief nageschakelde apparatuur zoals kalibratoren, aftrekeenheden en snijders.
- Maatwerk: We kunnen machineoplossingen afstemmen op uw specifieke behoeften, materialen en eindproducten.
- Wereldwijd bereik en ondersteuning: We zijn wereldwijd actief en kunnen klanten overal ter wereld bedienen en ondersteunen.
Klaar om aan uw volgende profielextrusie project te beginnen of uw productielijn te upgraden? Neem vandaag nog contact op met de experts van Jwell om uw eisen te bespreken en de perfecte extrusieoplossing voor uw bedrijf te vinden.
Veelgestelde vragen (FAQ) over profielextrusie
1. Wat is een “matrijs” in het extrusieproces?
De matrijs is een nauwkeurig ontworpen stalen gereedschap dat het uiteindelijke profiel vormt. Gesmolten kunststof wordt onder druk door de nauwkeurig uitgesneden opening van de matrijs geperst en neemt bij het verlaten de vorm van de dwarsdoorsnede aan. Het ontwerp en de kwaliteit van de matrijs zijn bepalend voor de nauwkeurigheid en afwerking van het eindproduct.
2. Kunt u met profielextrusie holle onderdelen maken?
Ja. Matrijzen kunnen worden ontworpen met een of meer pennen of doornen. Deze vormen holtes in het profiel terwijl de kunststof eromheen stroomt. Zo worden complexe onderdelen met meerdere holle kamers, zoals raamprofielen en bepaalde buistypen, in één stap gemaakt.
3. Hoe worden geëxtrudeerde producten gekoeld en afgewerkt?
Na het verlaten van de matrijs wordt het hete, vervormbare profiel direct door een reeks kalibratiegereedschappen en koelbaden (meestal gevuld met water) getrokken. Zo stolt de kunststof en krijgt het product nauwkeurige eindafmetingen. Verderop in de lijn wordt het doorlopende profiel op de gewenste lengte gesneden. Ook kunnen bewerkingen zoals bedrukken, boren of lijm aanbrengen worden uitgevoerd.
4. Wat is het belangrijkste verschil tussen extrusie en spuitgieten?
Het belangrijkste verschil is dat extrusie doorlopende, lineaire onderdelen maakt met een constante dwarsdoorsnede, zoals een buis of raamkozijn, terwijl spuitgieten afzonderlijke driedimensionale objecten maakt in een gesloten matrijs, zoals een dashboard of kunststofstoel. Extrusie is geschikt voor lange, uniforme vormen; spuitgieten voor complexe, op zichzelf staande producten.
5. Wat zijn de belangrijkste voordelen van profielextrusie?
De belangrijkste voordelen zijn hoge volumes en lage kosten. Het proces is zeer efficiënt voor grote productieruns. Daarnaast biedt het aanzienlijke ontwerpvrijheid voor complexe dwarsdoorsneden en een uitstekende oppervlakteafwerking. Bovendien ontstaat bij het continue proces zeer weinig materiaalafval.





