
Uma granulação de PVC fiável para aplicações médicas requer uma formulação bloqueada, matérias-primas qualificadas, mistura controlada, baixo histórico térmico, prevenção da contaminação e ensaios de libertação por lote. A máquina de granulação não torna, por si só, um composto adequado para uso médico. A adequação depende do dispositivo previsto, das condições de contacto com o paciente, do sistema de aditivos, dos controlos de fabrico, da esterilização e da avaliação do produto acabado.
Para selecionar o equipamento, avalie o processo completo, desde a pesagem e mistura até à extrusão, corte, arrefecimento, crivagem e embalagem limpa. Uma produção nominal elevada não é útil se a linha não conseguir manter a temperatura do fundido, a qualidade dos grânulos e a rastreabilidade dentro da janela validada.
Defina a aplicação médica antes da formulação
Não existe uma formulação universal denominada PVC de grau médico. Tubos respiratórios, tubos de perfusão, máscaras, componentes em contacto com sangue e invólucros sem contacto têm requisitos diferentes. Defina:
- tipo e duração do contacto
- dureza e flexibilidade
- transparência, cor e qualidade da superfície
- resistência à dobra e propriedades de tração
- método de colagem, impressão e montagem
- método de esterilização
- mercado-alvo e requisitos aplicáveis
Os dados do material apoiam a avaliação do dispositivo, mas não a substituem. A avaliação química e biológica pode ter de considerar os componentes da formulação, contaminantes de fabrico, resíduos de esterilização, substâncias extraíveis e lixiviáveis. A especificação do composto deve identificar todos os ingredientes aprovados e proibir substituições não autorizadas.
Crie um composto de PVC controlado
Um composto de PVC de grau médico pode conter resina PVC, plastificante, estabilizador térmico, lubrificantes, auxiliares de processamento, corantes e cargas específicas para a aplicação. Cada ingrediente deve ter um fornecedor, tipo, especificação e procedimento de controlo de alterações aprovados.
A seleção do plastificante afeta a dureza, o comportamento a baixas temperaturas, a migração, a extração e a resposta à esterilização. As formulações com DEHP e as formulações com plastificantes alternativos não são intercambiáveis. Avalie cada formulação em função da exposição prevista e do mercado regulamentar, em vez de afirmar genericamente que um plastificante é sempre aceitável.
Os controlos de entrada podem incluir identidade, humidade, pureza, cor, características das partículas, contaminação e análise dos certificados. Para ingredientes críticos, a qualificação do fornecedor e as amostras de referência conservadas são tão importantes como o certificado inicial.
Controle a pesagem e a mistura
Aditivos minoritários podem provocar grandes alterações em doses baixas. Utilize pesagem calibrada ou alimentação gravimétrica adequada à tolerância especificada. A verificação eletrónica ou por código de barras do lote reduz o risco de carregar o tipo errado.
Num processo típico de mistura a quente/frio, os ingredientes são adicionados segundo uma sequência validada para que os líquidos sejam absorvidos uniformemente e os pós se dispersem. Registe a carga, a velocidade, a corrente, o tempo e a temperatura de descarga do misturador. Transfira a mistura para um misturador a frio e arrefeça-a até um ponto final definido antes do armazenamento ou da extrusão.
Não utilize a temperatura de descarga como único critério de aceitação. A mistura excessiva pode gerar calor em excesso ou fusão prematura; a mistura insuficiente pode causar distribuição deficiente do plastificante, estabilizador, pigmento ou lubrificante. Inclua a densidade aparente e o aspeto na especificação da mistura quando estiverem correlacionados com a alimentação e a estabilidade da extrusão.
Configure a linha completa de granulação de PVC
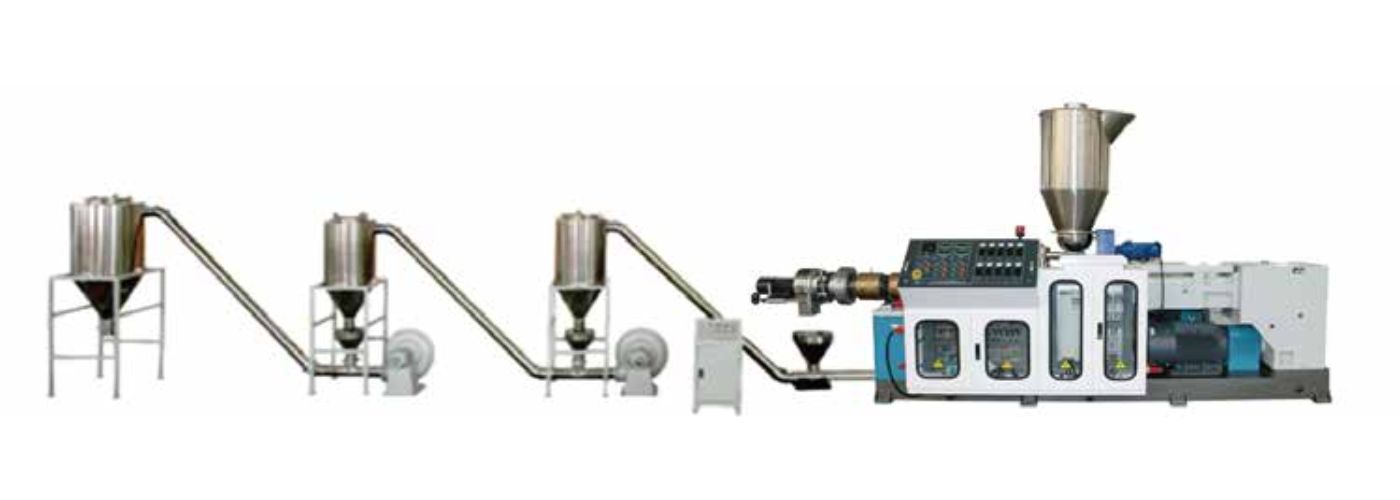
Uma linha de produção de PVC médico inclui normalmente:
- armazenamento controlado e pesagem de matérias-primas
- mistura a quente e a frio
- transferência da mistura em sistema fechado ou recipientes dedicados
- alimentação volumétrica ou gravimétrica estável
- uma extrusora de parafuso duplo adequada para PVC
- Extração por vácuo e monitorização da pressão
- Filtração quando justificada pelo risco de contaminação
- Corte a quente ou granulação na face da fieira
- Transporte pneumático e arrefecimento controlado
- Crivagem, deteção de metais e embalagem limpa
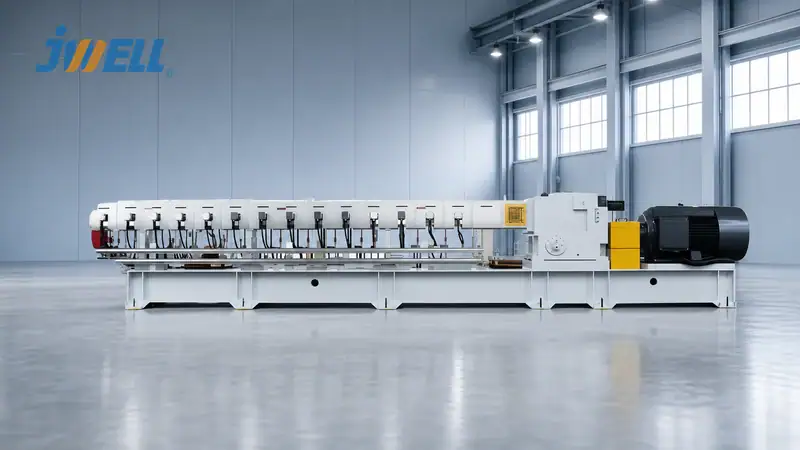
As extrusoras de parafuso duplo contra-rotativas são utilizadas frequentemente porque proporcionam transporte positivo e mistura controlada para PVC sensível ao calor. A geometria do parafuso, o binário, a extração de gases e a resistência da fieira devem corresponder à formulação flexível ou rígida. A máquina de granulação de PVC de grau médico JWELL pode ser configurada em função da formulação, da produção necessária e do plano de limpeza.
Minimize o histórico térmico durante a extrusão
O PVC pode desidroclorar após temperatura ou tempo de permanência excessivos, causando descoloração, odor, subprodutos corrosivos e perda de propriedades. O objetivo é obter fusão e dispersão homogéneas com o menor histórico térmico prático.
Acompanhe estas variáveis em vez de as verificar apenas no arranque:
- taxa de alimentação e velocidade da extrusora
- carga ou binário do motor
- temperaturas do cilindro, adaptador e fieira
- temperatura real do fundido, quando mensurável
- pressão da cabeça e flutuações da pressão
- nível de vácuo e estado da saída de gases
- velocidade do granulador e temperatura dos grânulos
- produção, finos e material rejeitado
Os valores definidos no controlador não provam que o fundido está em condições seguras. Uma alteração no enchimento do parafuso, no tempo de permanência, na resistência da fieira ou no cisalhamento pode elevar a temperatura real do fundido, mesmo quando as temperaturas apresentadas das zonas permanecem dentro dos limites.
Equilibre a filtração, o corte dos grânulos e o arrefecimento
A filtração pode reter materiais estranhos, mas um crivo desnecessariamente fino aumenta a pressão, o cisalhamento e o tempo de permanência. Selecione o nível de filtração em função da viscosidade do composto, do risco de contaminação e dos requisitos do dispositivo a jusante. Monitorize a pressão diferencial e documente as mudanças de crivo.
Na granulação a quente ou na face da fieira, controle o alinhamento do cortador, o estado das lâminas, a temperatura da face da fieira e a velocidade. Um controlo deficiente produz caudas, finos, grânulos sobredimensionados ou manchas. Arrefeça os grânulos antes da embalagem para evitar que bloqueiem e continuem expostos ao calor.
O ar de transporte, os refrigeradores, os crivos e as superfícies de contacto não devem introduzir pó, óleo, ferrugem ou outro polímero. Consoante a avaliação de risco, a linha pode necessitar de equipamento dedicado, superfícies de contacto em aço inoxidável, construção fácil de limpar ou embalagem segregada.
Evite a contaminação cruzada
Defina os requisitos de zonas, vestuário, limpeza e libertação da linha com base no risco do produto. Separe materiais não médicos, plastificantes incompatíveis, pigmentos, material moído e formulações com substâncias restritas. O reprocessamento deve ser proibido, salvo se uma especificação aprovada e validada o permitir explicitamente.
Um procedimento de limpeza deve definir ferramentas, sequência, critérios de aceitação e verificação. A inspeção visual, por si só, pode não detetar plastificante residual, corante ou outro polímero transparente. A libertação da linha deve reconciliar etiquetas, ingredientes, mistura intermédia e sacos de produto acabado.
Estabeleça ensaios de libertação do composto
O plano de libertação deve relacionar as propriedades dos grânulos com o processamento do dispositivo a jusante. Os ensaios podem incluir:
| Área | Exemplos |
|---|---|
| Qualidade dos grânulos | Aspeto, dimensões, finos, densidade aparente e pontos negros |
| Composição | Identidade, densidade, dureza e verificações selecionadas de aditivos ou impurezas |
| Processamento | Estabilidade térmica, descoloração e comportamento reológico ou de fusão |
| Desempenho | Propriedades de tração, alongamento, transparência ou turvação |
| Limpeza | Matérias estranhas e outros controlos baseados no risco |
Não descreva um composto como universalmente biocompatível com base num único resultado de citotoxicidade. A avaliação biológica ISO 10993 baseia-se no dispositivo médico acabado e na utilização prevista. A caracterização química e os efeitos do fabrico e da esterilização devem ser considerados nessa avaliação.
Valide o processamento a jusante e a esterilização
Os grânulos são um material intermédio. Extruda ou molde dispositivos acabados representativos nos limites inferior e superior da janela de processo validada. Confirme as dimensões, a superfície, a colagem, a impressão, a resistência à dobra e outras propriedades críticas.
Em seguida, avalie o processo de esterilização especificado. O óxido de etileno, a irradiação, o vapor e outros métodos podem afetar de forma diferente a cor do PVC, o odor, o comportamento do plastificante e o desempenho mecânico. Quando necessário, ensaie o dispositivo efetivamente embalado e a condição de envelhecimento. A JWELL também fornece equipamento de extrusão de tubos médicos para compostos qualificados de PVC e TPU. 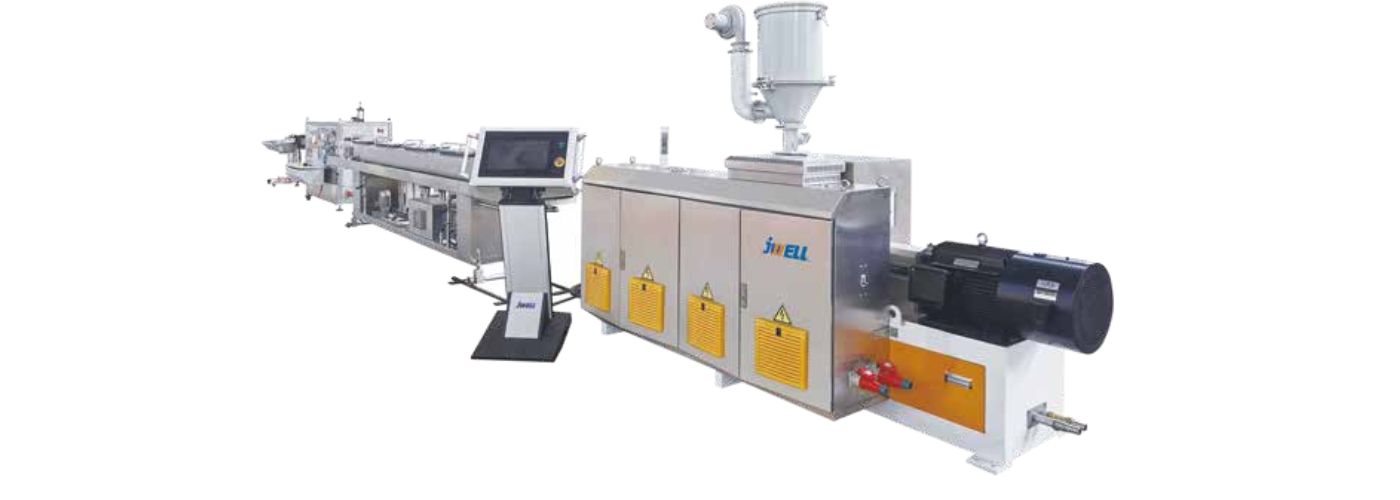
O que verificar durante um ensaio de linha ou FAT
Não aceite uma máquina de granulação de PVC apenas com base no número máximo de quilogramas por hora. Verifique:
- produção estável com a formulação acordada
- temperatura real do fundido e estabilidade do binário
- distribuição da dimensão dos grânulos e finos
- desempenho relativo a pontos negros e cor
- variação da pressão da cabeça
- tempo de limpeza e mudança de produção
- registo de alarmes, receitas e dados do lote
- temperatura da embalagem e controlos de contaminação
- balanço de materiais e taxa de rejeição
O protocolo do ensaio deve definir as matérias-primas, a duração da produção, a frequência de amostragem, os métodos de ensaio e os limites de aceitação antes do início do ensaio.
Perguntas frequentes
Uma linha de granulação de PVC pode processar compostos médicos e de uso geral?
Tecnicamente, poderá ser possível, mas o risco de contaminação e de libertação da linha pode tornar inadequada a produção partilhada. Decida com base numa avaliação de risco documentada e num estudo de limpeza validado.
Um composto de PVC médico está automaticamente em conformidade com a ISO 10993?
Não. As informações do material contribuem para a avaliação, mas a segurança biológica é avaliada no dispositivo acabado para a utilização prevista.
A produção deve ser o principal critério de compra?
Não. Compare a produção aceite estável, juntamente com a temperatura do fundido, a qualidade dos grânulos, o rendimento, a limpeza, a rastreabilidade e o consumo de serviços auxiliares.
Valide o sistema de fabrico completo
Um projeto de granulação de PVC médico deve combinar formulação controlada, equipamento fácil de limpar, rastreabilidade, registo de dados do processo, amostragem, controlo de alterações e um ensaio de aceitação definido. Analise a gama de linhas de produção médica JWELL ou JWELL em função da aplicação do dispositivo, da família de formulações, da produção pretendida, da especificação dos grânulos, do processo de esterilização e do plano de limpeza. A JWELL pode então propor uma disposição da linha e um ensaio de materiais com base nos requisitos reais de validação.





