
Reduza o abatimento do parison utilizando um tipo de HDPE com resistência do fundido adequada, controlando a temperatura real do fundido, encurtando o tempo de suspensão sem apoio e programando uma espessura de parede adicional onde o estiramento é maior. Para tambores, depósitos e peças técnicas de grandes dimensões, uma cabeça acumuladora é frequentemente a escolha de equipamento decisiva, pois descarrega rapidamente o disparo em vez de deixar um parison longo e quente suspenso durante a extrusão contínua.
Não comece por aumentar o peso da peça ou alterar muitos pontos do programa. Primeiro estabilize a resina, a temperatura do fundido e a sequência da máquina. Em seguida, meça o parison de moldagem por sopro ao longo do tempo e ajuste uma variável de cada vez.
O que é o abatimento do parison?
O parison é o tubo oco quente extrudido antes de o molde se fechar à sua volta. Enquanto fica suspenso sem apoio, a gravidade estira o fundido. Este alongamento dependente do tempo também se designa por estiramento do parison. Pode provocar uma zona superior ou de ombro fina, excesso de peso no fundo, fecho por pinçamento inconsistente e distribuição deficiente da espessura da parede.
O abatimento não é o mesmo que o inchamento da fieira. O abatimento é a deformação gravitacional após a saída do fundido da fieira; o inchamento da fieira é a recuperação elástica que aumenta as dimensões do parison. Ambos afetam o comprimento, o diâmetro e a espessura da parede, e ambos mudam quando se alteram a resina, a temperatura, a folga da fieira ou a taxa de extrusão.
1. Utilize um tipo de HDPE com resistência do fundido suficiente
A moldagem por sopro de peças grandes em HDPE requer normalmente um tipo de alto peso molecular capaz de suportar um parison pesado. O índice de fluidez é útil para comparar materiais segundo condições de ensaio especificadas, mas não descreve totalmente a viscosidade extensional, a distribuição do peso molecular, o inchamento da fieira ou o comportamento do abatimento a longo prazo.
Compare as resinas candidatas à mesma temperatura do fundido, peso do disparo e tempo de descarga. Peça ao fornecedor da resina recomendações para moldagem por sopro, dados de inchamento e abatimento, resistência à fissuração por tensão ambiental e eventuais limites de conteúdo reciclado.
Quando utilizar material moído, controle a origem, a dimensão das partículas, a contaminação, a humidade e a proporção da mistura. A reologia variável do material moído pode fazer com que um programa de parison anteriormente estável se desvie de lote para lote. Não introduza um modificador desconhecido apenas para reduzir o abatimento sem voltar a validar a resistência ao impacto, a resistência química, a resistência da soldadura e a adequação regulamentar.
2. Controle a temperatura real do fundido
Em geral, o HDPE mais quente apresenta menor viscosidade do fundido e abatimento mais rápido. Reduza a carga térmica desnecessária mantendo a fusão completa, a pressão estável e uma qualidade de superfície aceitável. O valor relevante é a temperatura do polímero à saída da cabeça, não apenas as temperaturas definidas nos controladores do cilindro.
Verifique:
- a temperatura real do fundido com um método de medição adequado
- a estabilidade do cilindro, adaptador e zonas da cabeça
- a posição e calibração do termopar
- o contacto e isolamento das bandas de aquecimento
- a velocidade do parafuso, a carga do motor e o aquecimento por cisalhamento
- o tempo de estabilização após uma grande alteração de temperatura
Uma zona quente circunferencial pode criar um lado fino e parecer um abatimento geral. Corrija o desequilíbrio do aquecimento ou do fluxo antes de modificar a programação axial do parison. Evite baixar todas as zonas até surgirem material não fundido, carga elevada do motor, fratura do fundido ou soldaduras fracas. O objetivo é a condição térmica estável mais baixa, não o menor valor possível no controlador.
3. Minimize o tempo de suspensão sem apoio
O abatimento depende tanto da temperatura como do tempo. Registe o intervalo desde a primeira saída do fundido da fieira até à captura ou ao pinçamento do parison pelo molde. A extrusão lenta, o deslocamento do carro, o fecho do molde e os atrasos na sequência de controlo aumentam o tempo de estiramento.
Para peças mais pequenas extrudidas continuamente, um aumento controlado da produção pode encurtar o intervalo. No entanto, aumentar a velocidade do parafuso pode acrescentar calor de cisalhamento e piorar o resultado. Os produtos de grandes dimensões exigem um disparo pesado, pelo que a arquitetura do equipamento é ainda mais importante.
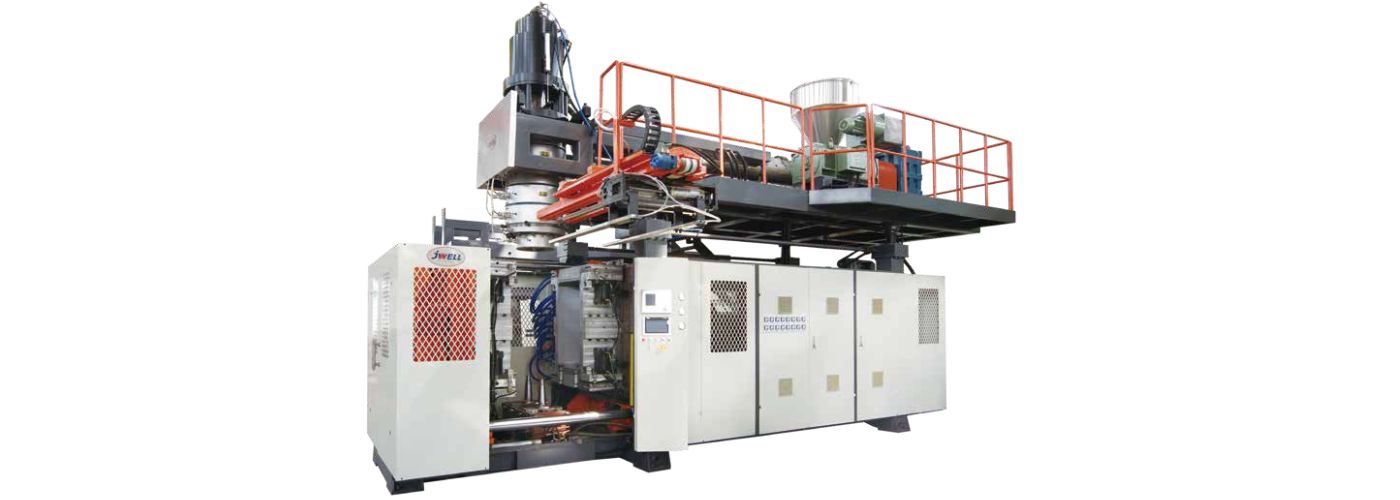
Uma cabeça acumuladora plastifica material durante outras fases do ciclo e depois descarrega rapidamente o disparo armazenado através da fieira. A máquina de moldagem por sopro JWELL JWZ-BM160/230 utiliza uma cabeça acumuladora para recipientes industriais de grandes dimensões.
4. Meça o estiramento do parison antes de o ajustar
Crie um ensaio de abatimento repetível em condições de produção estáveis:
- Utilize o mesmo lote de resina, proporção de material moído e peso do disparo.
- Marque uma referência fixa abaixo da fieira.
- Registe o comprimento do parison em intervalos de tempo iguais.
- Registe o tempo total de descarga e o tempo de captura pelo molde.
- Meça o diâmetro superior, intermédio e inferior do parison ou a largura achatada, quando for prático.
- Molde peças e mapeie a espessura da parede em locais fixos.
Uma comparação útil é a variação do comprimento do parison por unidade de tempo. Um vídeo com uma referência temporal visível pode mostrar quando o alongamento acelera, quando o tubo oscila ou se o movimento do molde cria um atraso evitável. Repita a mesma medição após cada alteração importante de resina, temperatura ou cabeça.
5. Aplique a programação da espessura da parede do parison
A programação do parison altera a folga da fieira durante o disparo. Coloca mais material nas zonas que sofrerão maior estiramento no molde ou perda de espessura devido ao abatimento e remove o excesso de material das zonas de baixo estiramento.
Construa o programa com base nas medições da peça acabada:
- Comece com um perfil conservador e quase uniforme.
- Deixe o processo atingir o equilíbrio térmico.
- Mapeie a espessura mínima e média da parede em pontos repetíveis.
- Associe cada local da peça ao momento correspondente do parison.
- Ajuste apenas um grupo limitado de pontos do programa.
- Utilize transições suaves e repita o ensaio.
Uma alteração brusca pode provocar instabilidade do fluxo, sobreposição ou uma transição visível da espessura. Confirme que o atuador da folga da fieira segue a ordem sob a pressão real da cabeça. Para verificações relacionadas, consulte o guia da JWELL sobre uniformidade da espessura da parede na moldagem por sopro.
6. Equilibre a folga da fieira, o diâmetro e o peso do disparo
Uma folga mais larga da fieira produz um parison mais espesso, mas também aumenta o peso do disparo e a carga gravitacional suportada pela secção superior. Uma folga estreita aumenta o cisalhamento e pode alterar o inchamento. Por isso, a folga da fieira não é uma correção independente do abatimento.
O diâmetro da fieira deve proporcionar circunferência suficiente para o molde sem inflação ou rebarbas excessivas. Centre o mandril, inspecione as superfícies da fieira e verifique o aquecimento uniforme. Se um dos lados continuar fino, corrija a centragem da fieira, a temperatura ou a distribuição do fluxo antes de tentar ocultar o defeito com um programa axial.
7. Coordene a temporização do molde e da máquina
O molde deve capturar o parison num comprimento e posição repetíveis. Verifique a velocidade de fecho do molde, a temporização do carro, os dispositivos de pré-pinçamento, o movimento do pino de sopro e a extração do ar. O movimento do ar pode fazer oscilar um parison comprido; uma proteção pode ajudar, desde que não provoque uma acumulação de calor insegura.
A pré-insuflação pode manter o tubo aberto, mas pressão excessiva ou temporização inadequada podem deformá-lo. Peças muito compridas ou assimétricas podem necessitar de suportes do parison, manuseamento robótico, pré-formação por sucção ou moldagem por sopro tridimensional em vez de um parison vertical suspenso livremente.
Tabela de resolução de problemas do abatimento do parison
| Sintoma | Verifique primeiro | Evite como primeira resposta |
|---|---|---|
| O parison fica demasiado comprido | Temperatura do fundido, tipo de resina e tempo de descarga | Aumentar o peso total do disparo |
| Parede superior fina, fundo pesado | Tempo de estiramento e temporização do programa | Alterar todos os pontos do programa |
| Um lado consistentemente mais fino | Centragem da fieira e uniformidade dos aquecedores | Compensação axial |
| Variação entre disparos | Material moído, temperatura do fundido e controlo do acumulador | Aumentar a velocidade do parafuso sem verificar |
| Sobreposição durante o fecho | Diâmetro, inchamento, temporização do molde e pré-insuflação | Reduzir todas as temperaturas |
| Apenas um canto moldado fino | Rácio de estiramento local e programa | Tratá-lo apenas como abatimento |
Perguntas frequentes
Uma temperatura inferior do fundido reduz sempre o abatimento do parison?
Normalmente, sim, mas apenas dentro de uma janela de processamento estável. Uma temperatura excessivamente baixa pode causar fusão deficiente, carga elevada do motor, superfícies rugosas e linhas de soldadura fracas.
A programação do parison consegue compensar completamente uma baixa resistência do fundido?
Não. A programação redistribui o material; não elimina a instabilidade causada por uma resina inadequada, uma temperatura excessiva do fundido ou um disparo lento.
É necessária uma cabeça acumuladora para todos os produtos de HDPE?
Não. É mais útil quando é necessário descarregar um disparo grande mais depressa do que um parafuso de extrusão contínua o consegue produzir sem tempo de suspensão excessivo.
Configure o processo em função do produto
Um controlo fiável do parison combina reologia da resina, fusão uniforme, descarga rápida do disparo, geometria correta da cabeça, temporização repetível do molde e programação baseada em evidências. Consulte a A gama de máquinas de moldagem por sopro da JWELL ou JWELL com o desenho do produto, o tipo de HDPE, a proporção de material virgem/moído, o peso pretendido, as dimensões, o mapa de espessura da parede e o objetivo de tempo de ciclo. Estes dados permitem dimensionar a cabeça, a capacidade do acumulador e o sistema de controlo em função do produto real.





