
Os materiais PCR (reciclados pós-consumo) e PIR (reciclados pós-industriais) permitem reduzir resíduos e criar produtos de qualidade. Mas o seu processamento apresenta desafios específicos.
Este guia aborda estratégias de extrusão, resolução de problemas e normas de qualidade, tendo em conta os seus objetivos de sustentabilidade.
Princípios fundamentais dos materiais PCR e PIR
PCR e PIR são dois fluxos distintos de materiais reciclados. A sua origem, qualidade e requisitos de processamento afetam diretamente a extrusão.
Definição de fluxos reciclados pós-consumo e pós-industriais
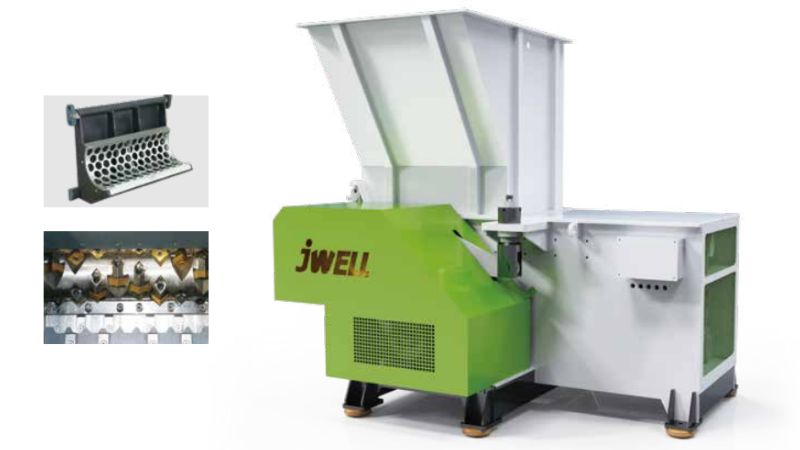
O material PCR provém de produtos utilizados e descartados por si e por outros consumidores. Inclui artigos como garrafas de água, recipientes alimentares e embalagens que passam por recolha, separação e limpeza.
O material PIR tem origem em resíduos de fabrico gerados antes de os produtos chegarem aos consumidores. Por exemplo, aparas de fábrica, excesso de plástico de garrafas ou recortes de embalagens que nunca saíram da unidade de produção.
Seleção de matéria-prima e consistência do material
O PIR oferece matéria-prima mais limpa e consistente, pois não foi contaminada durante a utilização pelo consumidor. A matéria-prima PCR exige mais processamento devido à mistura de tipos de polímeros, resíduos alimentares e outros contaminantes.
A escolha entre polipropileno reciclado (rPP), PET reciclado (rPET) ou policarbonato reciclado (rPC) depende das necessidades da aplicação e da qualidade do material disponível.
Propriedades mecânicas e fatores de desempenho
Os polímeros PCR apresentam frequentemente resistência à tração e ao impacto inferiores às dos materiais virgens. Cada ciclo de reciclagem pode degradar as cadeias poliméricas, afetando o desempenho do produto final.
É necessário monitorizar a viscosidade intrínseca para avaliar a degradação do peso molecular em materiais como rPET.
Processo de extrusão e desafios técnicos
Ao processar polímeros reciclados por extrusão, é necessário selecionar cuidadosamente o equipamento, gerir aditivos, controlar a temperatura e monitorizar a qualidade para produzir materiais consistentes e de elevada qualidade.
Equipamento de extrusão e considerações sobre dupla rosca
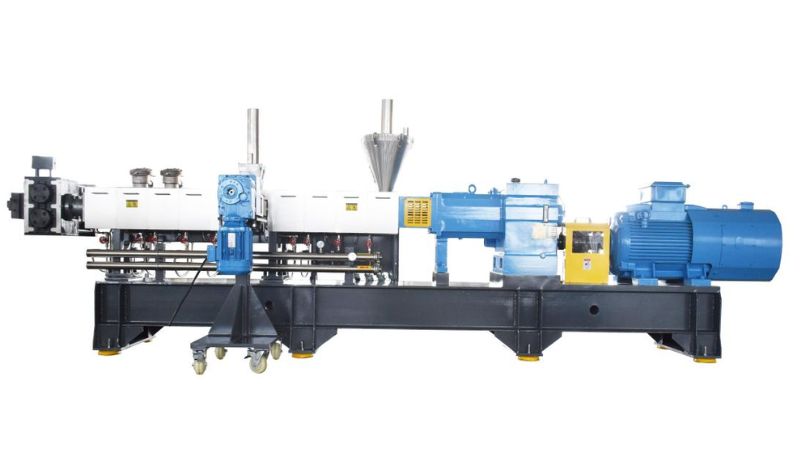
Uma Uma extrusora de dupla rosca é mais adequada à reciclagem mecânica de resinas pós-consumo. As duas roscas ajudam a misturar os materiais melhor do que os projetos de rosca simples. Permitem maior controlo da temperatura e o processamento de diferentes tipos de resíduos plásticos.
Os sistemas de dupla rosca permitem ajustar as condições de processamento durante a operação. Isto é importante porque a qualidade dos materiais reciclados varia frequentemente entre lotes.
Formulação de masterbatch e integração de aditivos
Os polímeros reciclados necessitam de aditivos para alcançar um bom desempenho. Os antioxidantes protegem contra a degradação térmica durante o processamento. Também é necessário considerar os requisitos de retardamento de chama do produto final.
As formulações de masterbatch ajudam a distribuir os aditivos uniformemente pelo fundido, assegurando consistência do material no produto final.
Degradação térmica e gestão da humidade
Mantenha as temperaturas de extrusão em torno de 280°C para materiais como rPET. Temperaturas mais elevadas provocam degradação térmica e enfraquecem as cadeias poliméricas.
A humidade danifica os polímeros reciclados durante a extrusão. É necessário secar o material antes do processamento para evitar problemas de qualidade.
Índice de fluidez do fundido e controlo de qualidade
As instalações da O índice de fluidez do fundido indica a facilidade com que o polímero flui quando fundido. Teste-o regularmente para detetar precocemente problemas de consistência. Monitorize a temperatura de deflexão térmica para confirmar que o material cumpre as especificações.
Garantia de qualidade, conformidade e sustentabilidade
Para cumprir normas regulamentares e comprovar alegações ambientais, é necessária documentação e testes cuidadosos durante a extrusão PCR.
Rastreabilidade e normas regulamentares
É necessário rastrear os materiais PCR desde a recolha até ao produto final. Para cumprir os requisitos, é necessário conhecer o conteúdo e a origem do polímero.
A utilização de PCR em embalagens alimentares exige aprovação da FDA ou autorização ao abrigo do Regulamento (UE) 2022/1616. O processo de reciclagem necessita de validação através de testes e documentação.
Muitas regiões exigem agora um teor mínimo de material reciclado. O PPWR da UE determina 30% de PCR em garrafas de bebidas PET até 2030. A Califórnia e outros estados dos EUA têm requisitos semelhantes para produtos específicos.
Alegações ambientais e rotulagem
Não basta afirmar que um produto contém material reciclado sem provas. Os serviços de teste podem verificar as percentagens de PCR nos materiais através de análise química.
RPA (Garantia de Plástico Reciclado) e programas semelhantes ajudam a validar alegações. Alegações ambientais falsas podem resultar em multas e prejudicar a reputação da marca.
Certificação do conteúdo reciclado e cadeia de abastecimento
A certificação por terceiros reforça a confiança de clientes e retalhistas. Programas como EPEAT reconhecem produtos que cumprem critérios de sustentabilidade verificados.
Os fornecedores devem apresentar certificados de análise que indiquem o conteúdo PCR. Solicite dados de testes por lote e mantenha registos para auditorias.
Contributo para a economia circular e redução de carbono
A utilização de materiais PCR reduz a sua pegada de carbono e e as emissões do Âmbito 3. Os polímeros reciclados requerem menos energia do que a produção de plástico virgem.
As taxas de EPR (Responsabilidade Alargada do Produtor) na UE e no Reino Unido são mais baixas quando se utiliza maior quantidade de material reciclado. Isto ajuda a cumprir objetivos de sustentabilidade e, ao mesmo tempo, apoia a economia circular.
Transforme materiais reciclados em produtos de elevado desempenho com a JWELL
O processamento bem-sucedido de materiais PCR e PIR exige equipamento avançado, controlo preciso e profundo conhecimento dos materiais. Na Jwellanhui, ajudamo-lo a transformar plásticos reciclados em produtos consistentes e de elevada qualidade, cumprindo objetivos de desempenho e sustentabilidade. Conheça as nossas soluções de reciclagem e extrusão.
Quer trabalhe com rPET, rPP ou fluxos mistos de materiais reciclados, as nossas soluções ajudam a melhorar a estabilidade da produção e a maximizar o valor dos materiais. Contacto nos hoje para discutir a sua aplicação, solicitar uma solução personalizada ou obter orientação especializada sobre o processamento de materiais PCR e PIR.
Perguntas frequentes
Quais são as principais etapas para transformar plásticos pós-consumo em matéria-prima pronta para extrusão?
Recolha os plásticos usados e separe-os por tipo de polímero. Lave-os para remover rótulos e contaminantes. Seque-os e, em seguida, triture-os em flocos ou aparas. Derreta e filtre o material para remover os contaminantes restantes. Por fim, granule-o em peças uniformes prontas para extrusão.
Como limpar, separar e secar plástico reciclado para reduzir a contaminação antes do processamento?
Remova rótulos de papel e matéria orgânica durante a lavagem para evitar que as partículas queimem durante a extrusão. Separe por tipo e cor do polímero para garantir a consistência. Utilize uma malha de filtragem um nível mais fina do que a do extrusor. Seque completamente para evitar defeitos relacionados com a humidade.
Que parâmetros de extrusão (perfil de temperatura, conceção do fuso, velocidade) costumam funcionar melhor com polímeros reciclados?
Ajuste a temperatura ao tipo de polímero. O PCR contém frequentemente materiais mistos; por isso, evite temperaturas que derretam contaminantes (como PET em fluxos de PE). Utilize um fuso com boa capacidade de mistura e filtragem. Comece com velocidades mais baixas e ajuste-as com base nas leituras do índice de fluidez.
Como testar e controlar o fluxo do fundido, a viscosidade e a humidade para manter a consistência da extrusão de PCR?
Verifique o índice de fluidez, a relação de fluxo do fundido e a densidade em cada lote de PCR — estes parâmetros afetam a mistura e o processamento. Teste a humidade antes da extrusão (a água causa defeitos). Monitorize a temperatura e a pressão do fundido durante a produção. Consulte o fornecedor sobre os níveis de antioxidantes para evitar a reticulação.
Que defeitos são comuns na extrusão de polímeros reciclados e como podem ser resolvidos?
Géis ou pontos indicam contaminação. A acumulação na tela do filtro significa que os contaminantes não estão a derreter. Os odores apontam para matéria orgânica residual. A espessura irregular resulta de variações no índice de fluidez. As alterações de cor ocorrem quando se misturam lotes. Utilize uma filtragem melhor e controle a origem do material.
Que regulamentos ou requisitos de conteúdo PCR devem os fabricantes acompanhar nos diferentes estados?
Para contacto com alimentos, o PCR tem de cumprir os requisitos aplicáveis aos materiais virgens. A FDA analisa os processos de reciclagem e emite cartas de não objeção. Verifique também a Proposição 65 da Califórnia e a Toxics in Packaging Clearinghouse. Alguns estados estão a definir metas mínimas de conteúdo PCR para tipos específicos de embalagens.





