
Uma extrusora utiliza um parafuso rotativo dentro de um cilindro aquecido para fundir e empurrar o plástico através de uma fieira.
Este artigo apresenta os princípios fundamentais da extrusão, os principais componentes envolvidos, diferentes tipos de extrusoras, e os parâmetros críticos que controlam a qualidade do produto final.
Princípios fundamentais de funcionamento das extrusoras
As extrusoras transformam matérias-primas em produtos acabados através de três etapas fundamentais: transportar materiais sólidos, fundi-los sob calor e pressão e moldar o plástico fundido através de uma fieira.
Etapas da transformação dos materiais
A extrusora processa os materiais em zonas distintas ao longo do parafuso. A zona de alimentação recebe os grânulos ou o pó e encaminha-os para a frente. Em seguida, a zona de compressão reduz o espaço entre as espiras do parafuso, criando pressão que gera calor por fricção.
O material começa a fundir-se à medida que é comprimido. Por fim, a zona de dosagem mantém a pressão e a temperatura constantes para criar uma massa fundida uniforme, pronta para a cabeça da máquina.
Como as extrusoras transportam, plastificam e moldam
O parafuso da extrusora funciona como uma bomba, empurrando o material para a frente através das suas espiras rotativas. À medida que a rotação continua, a energia mecânica transforma-se em calor por fricção. A temperatura do cilindro acrescenta calor externo para completar a plastificação.
O material comprimido torna-se uma massa fundida homogénea. Esta massa fundida segue então para a fieira, onde a moldagem por extrusão cria a forma pretendida.
Função da rotação do parafuso e da temperatura do cilindro
A velocidade de rotação do parafuso controla a sua taxa de produção e a intensidade da mistura. Uma rotação mais rápida aumenta a produção, mas pode reduzir a qualidade da massa fundida. A temperatura do cilindro combina-se com o calor de fricção para garantir uma fusão adequada sem degradar o material.
É necessário equilibrar ambos os parâmetros para obter resultados ideais.
Componentes principais e respetivas funções
O desempenho da extrusora depende do bom funcionamento conjunto dos seus componentes principais. A tremonha alimenta o material no sistema, enquanto o parafuso e o cilindro o transformam numa massa fundida. Os sistemas de aquecimento e arrefecimento controlam a temperatura, e a fieira molda o produto final.
Tremonha e sistema de alimentação de material
A tremonha fica na parte superior da extrusora e armazena a matéria-prima antes de esta entrar na máquina. O material pode ser granulado ou em pó, e o desenho da tremonha influencia a fluidez.
Um bom sistema de alimentação mantém o material em movimento a um ritmo constante. Algumas tremonhas incluem agitadores ou vibradores para evitar a formação de pontes, que ocorre quando o material fica preso. A garganta de alimentação liga a tremonha ao parafuso da extrusora e, muitas vezes, dispõe de arrefecimento a água para evitar que o material funda demasiado cedo.
Desenho do parafuso e do cilindro
O parafuso da extrusora é o elemento central do sistema de extrusão. Empurra o material para a frente enquanto o funde e mistura. O desenho do parafuso inclui três zonas: a zona de alimentação movimenta o material sólido, a zona de transição funde-o e a zona de dosagem bombeia-o em direção à fieira.
O passo e a profundidade da rosca variam ao longo do parafuso. Um parafuso de alimentação mais profundo capta mais material, enquanto canais mais rasos aumentam a pressão. O cilindro envolve o parafuso e proporciona uma superfície aquecida para a fusão.
Sistemas de aquecimento e arrefecimento
O sistema de controlo da temperatura utiliza bandas de aquecimento enroladas à volta do cilindro. Cada zona tem controlos separados, permitindo definir temperaturas diferentes ao longo do cilindro.
O sistema de arrefecimento evita o sobreaquecimento. O arrefecimento a água ou a ar mantém a garganta de alimentação e a caixa de engrenagens a temperaturas seguras. Os materiais sensíveis ao calor requerem um controlo preciso para evitar a degradação.
Fieira e equipamento pós-extrusão
A cabeça da máquina e a fieira encontram-se na extremidade da extrusora. As fieiras de extrusão moldam o plástico fundido em tubos, perfis ou chapas. O desenho da fieira determina as dimensões do produto final.
O sistema de acionamento faz rodar o parafuso. Depois de sair da fieira de extrusão, o produto passa por tanques de arrefecimento ou facas de ar para solidificar.
Principais tipos de extrusoras e os seus mecanismos específicos
As extrusoras de parafuso simples e de parafuso duplo funcionam de forma diferente consoante a disposição dos parafusos.
Extrusoras de parafuso simples
Uma extrusora de parafuso simples utiliza um parafuso rotativo dentro de um cilindro aquecido para movimentar e fundir o plástico. O parafuso empurra o material para a frente enquanto a fricção e o calor do cilindro fundem o polímero. Este desenho é simples e económico para as suas necessidades básicas de extrusão .
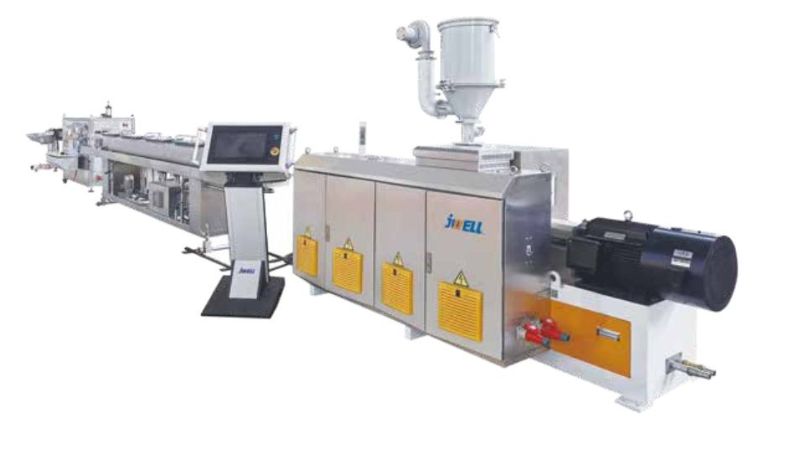
Encontrará as extrusoras de parafuso simples adequadas à produção de filme soprado e filme fundido. São fiáveis no processamento de materiais uniformes que não exigem mistura intensiva.
Extrusoras de parafuso duplo e múltiplo
As extrusoras de parafuso duplo utilizam dois parafusos engrenados entre si, que podem rodar no mesmo sentido (corrotativos) ou em sentidos opostos (contrarrotativos). Os modelos corrotativos proporcionam uma melhor mistura e dispersão do material. As extrusoras de parafuso duplo contrarrotativas permitem um controlo mais preciso do tempo de residência.
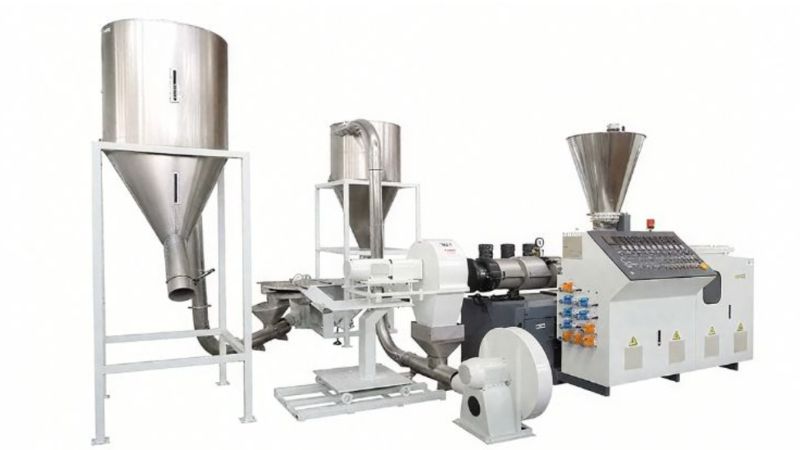
Estes sistemas são excelentes na composição de polímeros com cargas e na mistura de vários materiais. Em comparação com os modelos de parafuso simples, oferecem um controlo superior do cisalhamento, da temperatura e da incorporação de aditivos.
Vantagens comparativas no processamento de polímeros
As extrusoras de parafuso simples oferecem custos de equipamento mais baixos e um funcionamento mais simples para aplicações diretas. Os sistemas de parafuso duplo proporcionam capacidades de mistura e flexibilidade acrescidas para formulações complexas. A escolha depende de necessitar de uma fusão e conformação básicas ou de composição avançada com vários aditivos.
Parâmetros críticos do processo e controlo da qualidade
O controlo da temperatura e a gestão da velocidade são a base de uma extrusão de qualidade, enquanto uma ventilação e um arrefecimento adequados garantem que o produto final cumpre as especificações.
Estratégias de controlo da temperatura e da velocidade
A temperatura do cilindro afeta diretamente a viscosidade do material e a qualidade da massa fundida na extrusora. É necessário ajustar as zonas de temperatura com base no material específico para obter uma fusão adequada e um fluxo uniforme.
O controlo da velocidade envolve a gestão da rotação do parafuso e da velocidade de tração. A velocidade do parafuso determina a rapidez com que o material atravessa o cilindro, afetando o tempo de residência e a mistura. Velocidades mais elevadas aumentam a produção, mas podem comprometer a uniformidade da temperatura se não forem equilibradas corretamente.
Parâmetros de controlo principais:
- Zonas de temperatura do cilindro (alimentação, compressão, dosagem)
- Velocidade de rotação do parafuso
- Velocidade de tração do equipamento a jusante
É necessário monitorizar continuamente estes parâmetros para manter a estabilidade da produção. Pequenas variações de temperatura podem provocar fluxo irregular da massa fundida através da fieira de extrusão, originando defeitos no produto extrudido.
Ventilação e processamento de materiais de elevada viscosidade ou sensíveis ao calor
A ventilação remove o ar retido e os compostos voláteis do fluxo da massa fundida. Isto evita bolhas e contaminação em produtos como os fabricados em linhas de extrusão de chapas.
Os materiais sensíveis ao calor requerem uma gestão cuidadosa da temperatura para evitar a degradação. Serão necessárias temperaturas mais baixas no cilindro e tempos de processamento mais curtos para proteger as propriedades do material.
Operações de arrefecimento, conformação e pós-processamento
O arrefecimento e a conformação ocorrem imediatamente após a fieira de extrusão. Nas operações de linhas de extrusão de chapas, utilizará equipamento de calibração e rolos de arrefecimento para definir as dimensões. Nas aplicações de filme, os anéis de arrefecimento arrefecem os produtos tubulares uniformemente.
O pós-processamento inclui a granulação para a produção de compostos ou o corte dos produtos extrudidos no comprimento desejado. Estas operações devem acompanhar a velocidade da linha para manter a qualidade.
Escolha a Jwell para uma solução fiável de produção de não tecidos médicos
A configuração adequada da extrusora ajuda-o a trabalhar mais depressa e com controlo. Quando a geometria do parafuso corresponde ao material e ao produto, obtém uma fusão mais estável, uma pressão mais uniforme e melhor qualidade de produção.
Na Jwell; compreendemos como o desenho da extrusora, a estrutura do parafuso e a configuração a jusante afetam os resultados reais de produção. Se estiver a planear uma nova linha de alta produção ou a melhorar uma existente, contacte-nos para conversar sobre uma solução de extrusão concebida para o seu material, capacidade e objetivos de produto.
Perguntas frequentes
Como funciona uma extrusora de parafuso simples do início ao fim?
Uma extrusora de parafuso simples alimenta o material através de uma tremonha para um cilindro aquecido. O parafuso roda e empurra o material para a frente enquanto o calor o amolece. À medida que atravessa o cilindro, o material funde-se e torna-se uniforme. Em seguida, o parafuso força o material fundido através de uma fieira que lhe dá a forma final.
Quais são as principais etapas do processo de extrusão e o que acontece em cada uma?
A etapa de alimentação introduz a matéria-prima no cilindro. Durante a etapa de compressão, o material aquece e é comprimido. A etapa de dosagem garante a consistência do material fundido. Por fim, a fieira dá forma ao material para criar o produto pretendido.
Qual é a diferença entre o funcionamento de extrusoras de parafuso simples e duplo?
As extrusoras de parafuso simples utilizam um parafuso rotativo para empurrar o material para a frente. As extrusoras de parafuso duplo têm dois parafusos que trabalham em conjunto. Os modelos de parafuso duplo misturam melhor os materiais e proporcionam maior controlo da temperatura.





