
A geometria dos elementos do parafuso determina tanto a eficácia da desagregação dos aditivos como a uniformidade da sua distribuição pelo material. Diferentes projetos de parafusos produzem diferentes efeitos de mistura. Alguns concentram-se na desagregação dos aglomerados de aditivos, enquanto outros os distribuem uniformemente.
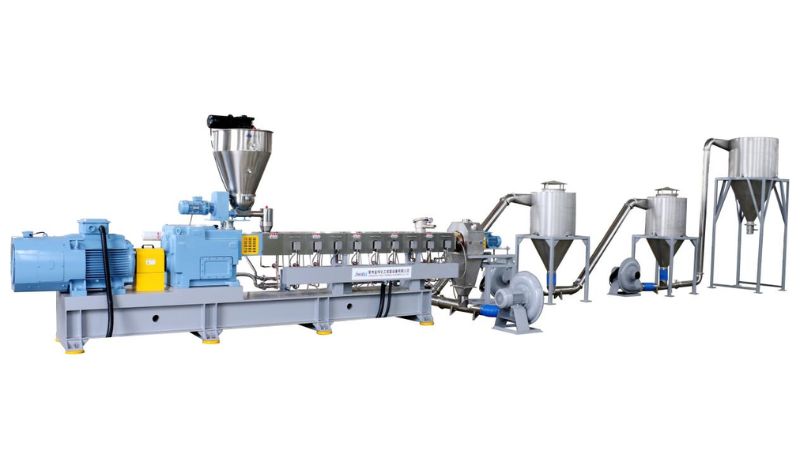
Mecanismos essenciais de mistura na extrusão com parafuso
A extrusão com parafuso utiliza dois mecanismos principais de mistura. A mistura dispersiva desagrega partículas. A mistura distributiva espalha-as uniformemente.
Mistura dispersiva e respetiva influência
A mistura dispersiva aplica forças de cisalhamento elevadas para desagregar partículas aglomeradas no fundido polimérico. Este mecanismo é essencial ao trabalhar com aditivos que tendem a aglomerar-se, como pigmentos ou cargas.
Os elementos de mistura do parafuso criam tensão intensa que desfaz estes aglomerados. Este processo determina a qualidade final do fundido. Partículas mal dispersas causam pontos fracos e propriedades inconsistentes.
A mistura dispersiva é mais eficaz em blocos de amassamento e noutros elementos restritivos do parafuso. Estas zonas geram as forças de cisalhamento necessárias para reduzir o tamanho das partículas e melhorar o desempenho da mistura.
Mistura distributiva em fundidos poliméricos
A mistura distributiva movimenta os materiais para criar uma composição uniforme em todo o fundido. Ao contrário da mistura dispersiva, utiliza estiramento e dobragem suaves em vez de cisalhamento intenso.
O projeto do parafuso deve incluir elementos que dividam e recombinem repetidamente o fluxo do fundido. Esta ação de distribuição assegura que os aditivos chegam uniformemente a todas as zonas da matriz polimérica.
Uma boa mistura distributiva evita estrias e garante cor e propriedades consistentes. A eficiência da mistura depende do número de divisões e redistribuições ao longo da extrusora.
Zonas de mistura e dinâmica do fluxo do fundido
As zonas de mistura são secções específicas do parafuso onde diferentes elementos controlam os padrões de fluxo do fundido. Cada zona desempenha uma função distinta na estratégia global de mistura.
Funções essenciais das zonas de mistura:
Zona de fusão: transforma grânulos sólidos em fundido polimérico
Zona de mistura: combina elementos de mistura dispersiva e distributiva
Zona de dosagem: homogeneíza o fundido final antes da descarga
A dinâmica do fluxo do fundido varia consoante a geometria do parafuso, a velocidade de rotação e as propriedades do material. Um projeto adequado das zonas equilibra o tempo de residência com a intensidade da mistura para alcançar uma qualidade de mistura ideal sem degradar o polímero.
Características do projeto do parafuso que afetam a dispersão de aditivos
A geometria e a disposição dos elementos do parafuso controlam diretamente a eficácia da mistura dos aditivos no fundido polimérico. Cada zona e componente desempenha uma função específica para alcançar uma distribuição uniforme.
Configurações e tipos de elementos do parafuso
A escolha entre uma extrusora de rosca simples ou dupla afeta a mistura dos aditivos no plástico. As extrusoras de dupla rosca proporcionam uma mistura superior. Os materiais passam entre duas roscas em rotação, o que gera maior cisalhamento e movimento.
Diferentes elementos do parafuso desempenham funções específicas. Os elementos de transporte movimentam o material ao longo do cilindro. Os elementos de mistura criam turbulência e cisalhamento para desagregar aglomerados de aditivos. A velocidade de rotação das roscas altera a intensidade das misturas dispersiva e distributiva.
Blocos de amassamento e elementos de mistura
Os blocos de amassamento são componentes essenciais que dobram e reorientam o fundido polimérico. Estes elementos criam forças de cisalhamento elevadas que desagregam partículas aglomeradas. O ângulo e o escalonamento dos discos de amassamento determinam a intensidade da mistura.
Função das zonas de compressão, alimentação e dosagem
O parafuso divide-se em três zonas principais. A zona de alimentação recebe as matérias-primas. A zona de compressão reduz bolsas de ar e funde o polímero. A zona de dosagem controla a produção e a qualidade final do fundido.
Projeto do parafuso para polímeros com carga e reforçados
Materiais com fibras de vidro ou cargas minerais necessitam de configurações especializadas do parafuso. É necessário um processamento suave para evitar a quebra das fibras e, ao mesmo tempo, obter uma boa dispersão das fibras.
Otimização do processo através de simulação e controlo de qualidade
As ferramentas de simulação ajudam a prever o desempenho do projeto do parafuso antes do fabrico. As medições de qualidade mostram a eficácia da mistura de aditivos e da estabilidade da temperatura no sistema.
Simulação numérica no projeto de parafusos
As simulações numéricas permitem testar diferentes projetos de parafuso num computador antes de investir em protótipos físicos. Estes programas mostram como o plástico flui pelos canais do parafuso e onde podem surgir pontos quentes ou frios.
A simulação permite comparar rapidamente várias geometrias de parafuso. O software calcula a eficiência da mistura e prevê padrões térmicos no fundido. Isto ajuda a identificar precocemente problemas como fusão incompleta ou distribuição deficiente dos aditivos durante o projeto.
Medição e melhoria da qualidade da mistura
Acompanhe a dispersão dos aditivos e a uniformidade da temperatura. Um melhor desempenho da mistura resulta em peças mais consistentes e com propriedades fiáveis.
Os métodos de teste incluem a análise da concentração de aditivos em amostras do fundido e a medição das variações de temperatura. Ao detetar pontos fracos, pode ajustar características do parafuso, como a profundidade do filete, ou adicionar elementos de mistura.
Condutividade térmica e consistência do fundido
Uma boa condutividade térmica no parafuso ajuda a uniformizar as diferenças de temperatura no plástico fundido. Os pontos quentes podem degradar os materiais, enquanto os pontos frios deixam pedaços por fundir.
É importante manter uma qualidade consistente do fundido do início ao fim. Monitorize as temperaturas do cilindro e ajuste as zonas de aquecimento com base na comparação entre as previsões da simulação e os resultados reais.
Avanços na impressão 3D por extrusão
As inovações recentes nos sistemas de extrusão com parafuso estão a melhorar a mistura e a união dos materiais durante a impressão, enquanto novos projetos de parafuso aumentam a produção e a qualidade do material.
Sistemas de impressão 3D por extrusão com parafuso
A impressão 3D por extrusão com parafuso permite utilizar grânulos de plástico em vez de filamento. Esta abordagem oferece mais opções de materiais e reduz os custos.
O sistema alimenta os grânulos para um cilindro aquecido. Um parafuso rotativo funde e empurra o material através de um bico. O controlo da temperatura e da pressão é superior ao dos métodos tradicionais.
As extrusoras de dupla rosca oferecem ainda mais vantagens. Proporcionam uma melhor mistura e conseguem processar materiais compósitos com fibras de reforço. A ação conjunta das duas roscas cria um fundido mais uniforme, ajudando a produzir peças impressas mais resistentes e consistentes.
Otimização da dispersão de fibras e da ligação entre camadas
Uma boa mistura na zona de mistura é essencial para peças com fibras adicionadas. Novos projetos de parafuso ajudam a distribuir as fibras uniformemente pelo material.
Uma melhor dispersão das fibras produz peças mais resistentes. A distribuição uniforme das fibras melhora as propriedades mecânicas em todas as direções.
A ligação entre camadas também melhora com sistemas de parafuso otimizados. A temperatura e a pressão consistentes ajudam cada camada a aderir melhor à camada inferior.
Tendências no fabrico aditivo com parafusos
Os fabricantes estão a desenvolver geometrias de parafuso especializadas para materiais específicos. Estes projetos procuram melhorar a capacidade de produção sem comprometer a qualidade.
A assistência ultrassónica está a surgir como método para reduzir obstruções e melhorar o fluxo do material.
Também surgem mais sistemas capazes de alternar rapidamente entre diferentes materiais, tornando a impressão multimaterial mais prática em ambientes de produção.
Pronto para modernizar a sua linha de extrusão?
Jwellanhui Concebemos sistemas de extrusão de rosca simples e dupla de precisão, otimizados para dispersão superior de aditivos, qualidade consistente do fundido e produção máxima. A confiança de fabricantes globais nos setores dos tubos, chapas, placas, perfis e reciclagem. Contacte-nos hoje para soluções de extrusão.
Perguntas frequentes
Como influencia a escolha da geometria do parafuso a uniformidade da dispersão dos aditivos no fundido?
A geometria do parafuso controla o cisalhamento e o fluxo. Folgas mais apertadas desagregam aglomerados com elevado cisalhamento. Canais mais largos distribuem suavemente os aditivos. O espaçamento e o ângulo dos filetes afetam o movimento do material e o tempo de residência, alterando o número de passagens dos aditivos pelas zonas de mistura.
Que elementos do parafuso são melhores para melhorar a mistura sem causar calor excessivo ou degradação?
Os elementos de mistura distributiva espalham os aditivos gerando pouco calor. Dividem e recombinam suavemente o fundido. Os blocos de amassamento com ângulos neutros ou ligeiramente progressivos proporcionam uma mistura moderada, equilibrando dispersão e calor. Evite elementos inversos agressivos para aditivos sensíveis ao calor.
Como afetam a velocidade do parafuso e as definições de produção a consistência da distribuição dos aditivos?
Uma velocidade mais elevada do parafuso aumenta o cisalhamento e a temperatura do fundido. Equilibre a velocidade com a capacidade de arrefecimento. Uma produção menor aumenta o tempo de residência, dando aos aditivos mais tempo para se misturarem completamente.





