
A extrusão a quente permite processar ligas difíceis e formas complexas. A extrusão a frio proporciona tolerâncias mais apertadas, melhor acabamento superficial e, muitas vezes, menor consumo de energia. Escolha a extrusão a quente para metais grandes e difíceis de conformar e geometrias complexas; opte pela extrusão a frio quando forem importantes a precisão, a qualidade superficial e a resistência obtida por encruamento.
Este artigo apresenta definições claras dos dois processos, compara a sua mecânica e compromissos e orienta a decisão em função do material, da forma, do custo e da escala de produção.
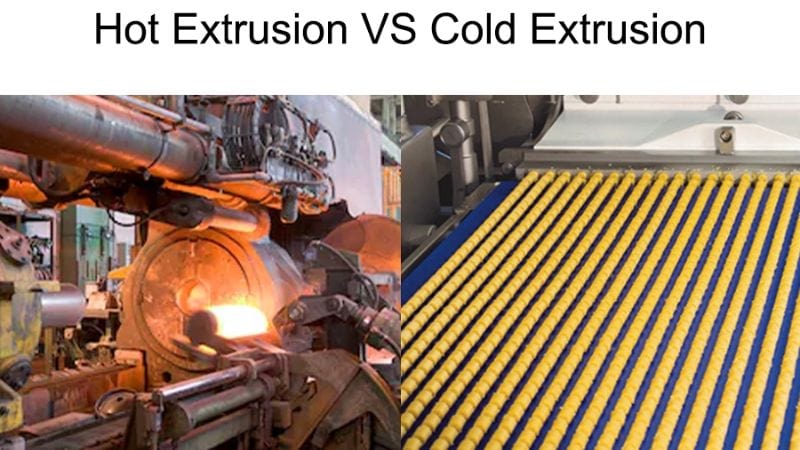
Definições: o que são a extrusão a quente e a extrusão a frio?
Os dois processos diferem quanto à temperatura, ao comportamento do material, aos requisitos das ferramentas e às aplicações típicas. Apresentam diferenças nas propriedades mecânicas, no acabamento superficial e na escala de produção.
Extrusão a quente
- Princípio do processo: O metal é forçado através de uma fieira quando aquecido acima da sua temperatura de recristalização.
- Principal efeito do calor: Reduz a tensão de escoamento do metal, permitindo conformar ligas difíceis (por exemplo, aço e titânio) com forças mais baixas.
- Estrutura do material: Resulta numa estrutura de grão mais grosseira, que melhora a ductilidade, mas pode reduzir a resistência em comparação com peças trabalhadas a frio.
- Impacto nas ferramentas: As temperaturas elevadas podem reduzir a vida útil das ferramentas devido ao maior desgaste e à oxidação.
Extrusão a frio:
- Princípio do processo: O metal é forçado através de uma fieira à temperatura ambiente ou próxima, sob pressões significativamente mais elevadas. É essencial um processo de lubrificação específico (por exemplo, revestimento de fosfato combinado com óleo lubrificante) para evitar gripagem e garantir um acabamento superficial superior.
- Propriedades do material: O processo endurece o material por deformação a frio, aumentando a resistência ao escoamento e à fadiga. Isto é muito benéfico para componentes como elementos de fixação e engrenagens.
- Requisitos de ferramentas & lubrificação: As ferramentas têm de suportar tensões extremamente elevadas. Embora a ausência de ciclos térmicos proporcione maior estabilidade dimensional, uma lubrificação eficaz (revestimento de fosfato + sistema de óleo) é essencial para controlar o atrito, reduzir o desgaste e garantir o acabamento das peças e a longevidade das ferramentas.
Extrusão a quente vs. a frio: qual é a diferença?
A extrusão a quente utiliza temperaturas elevadas para amolecer os metais e reduzir as forças de conformação; a extrusão a frio mantém as temperaturas próximas da ambiente para preservar a resistência e o acabamento superficial. Cada método altera de forma distinta o fluxo do material, as tensões nas ferramentas, as tolerâncias e as necessidades de pós-processamento.
Diferenças de entrada: estado do bilete, tipo de energia (térmica vs. mecânica)
Na extrusão a quente, o bilete de entrada é aquecido, o que exige energia térmica significativa. Este pré-aquecimento amolece o material e facilita a sua deformação. A extrusão a frio, por outro lado, começa com um bilete à temperatura ambiente e depende exclusivamente de uma força mecânica intensa (pressão) para o deformar. Isto implica selecionar cuidadosamente materiais adequados à deformação a frio.
Diferenças de saída: propriedades das peças à saída da prensa
As peças extrudidas a quente requerem muitas vezes tratamento térmico posterior para alcançar as propriedades mecânicas desejadas, e podem ter um acabamento superficial mais rugoso que exige maquinação secundária. As peças extrudidas a frio apresentam melhor acabamento superficial e propriedades mecânicas reforçadas pelo encruamento (como maior resistência à tração e dureza), além de tolerâncias dimensionais frequentemente mais apertadas, reduzindo ou eliminando operações de acabamento adicionais.
Velocidade & escala: comparação das taxas de produção e dimensões típicas das peças
A extrusão a quente, especialmente de perfis grandes, pode ser um processo contínuo mais rápido, ideal para séries longas e componentes estruturais grandes. A extrusão a frio, embora por vezes mais lenta por operação devido às forças elevadas, destaca-se na produção em grande volume de peças pequenas e complexas, nas quais a precisão e a consistência são fundamentais.
Comparação dos fluxos de processo
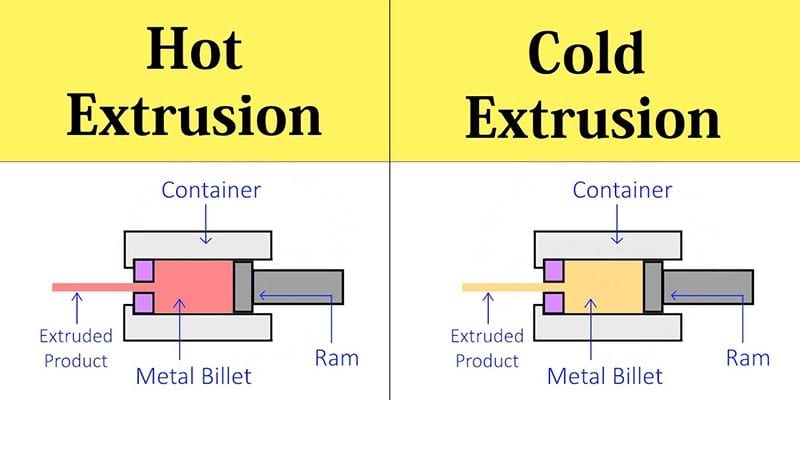
Extrusão a quente aquece o bilete — frequentemente a 300–600°C para alumínio ou a temperaturas superiores para aço — antes de o forçar através de uma fieira. O aquecimento reduz a tensão de escoamento e aumenta a ductilidade, permitindo utilizar velocidades de êmbolo mais elevadas e menor tonelagem de prensa em relação à resistência do material. É necessário controlar a uniformidade da temperatura e a oxidação do bilete.
Extrusão a frio começa com um bilete à temperatura ambiente ou ligeiramente aquecido e depende de pressões de conformação mais elevadas. São frequentemente utilizadas várias etapas (direta, inversa ou combinada), com lubrificação e tolerâncias apertadas na fieira para limitar danos superficiais.
Após a extrusão a quente, são normalmente necessários recozimento, decapagem ou maquinação para corrigir o crescimento dos grãos ou a carepa superficial. As peças extrudidas a frio geralmente exigem menos maquinação, mas necessitam de ferramentas e prensas robustas para suportar as forças superiores.
Vantagens & limitações: uma perspetiva equilibrada
Extrusão a quente facilita a conformação de ligas difíceis, pois as temperaturas elevadas reduzem a tensão de escoamento. Isto reduz a tonelagem da prensa e o desgaste das ferramentas, permitindo fabricar perfis complexos, paredes finas e cavidades múltiplas com maior fiabilidade.
No entanto, o acabamento superficial e a precisão dimensional são inferiores. Extrudidas a quente as peças necessitam frequentemente de maquinação secundária ou tratamento térmico para cumprir tolerâncias apertadas e requisitos superficiais.
Extrusão a frio permite obter tolerâncias mais apertadas e uma superfície mais lisa diretamente à saída da fieira. O encruamento melhora a resistência, o que é útil para peças pequenas de alta resistência e para produzir rapidamente componentes uniformes.
O processamento a frio exige cargas de conformação superiores e ferramentas mais resistentes. Limita a gama de ligas conformáveis à temperatura ambiente e exige lubrificação e manuseamento cuidadosos para evitar fissuras.
Utilize esta tabela comparativa rápida para escolher o processo adequado às suas necessidades:
| Fator | Extrusão a quente | Extrusão a frio |
| Conformabilidade de ligas difíceis | Excelentes | Limitada |
| Tensão nas ferramentas / tonelagem da prensa | Inferior | Superior |
| Acabamento superficial & tolerâncias | Inferiores; frequentemente requer acabamento | Superiores; tolerâncias mais apertadas |
| Efeitos na resistência | Pode exigir tratamento térmico | O encruamento aumenta a resistência |
| Aplicações típicas | Perfis grandes e complexos | Peças de precisão pequenas |
Dê o próximo passo com a JWELL
A extrusão a quente é ideal para conformar ligas robustas em perfis complexos, enquanto a extrusão a frio se destaca na produção em escala de peças de alta precisão e endurecidas por deformação. A JWELL é um parceiro de confiança para transformar estes requisitos de fabrico em soluções de extrusão fiáveis e de alta qualidade.
Não perca a oportunidade de conhecer uma gama completa de soluções de extrusão personalizadas — visite a nossa página de produtos agora para consultar especificações detalhadas, casos de aplicação e contacte-nos para obter mais informações.





