
A maioria dos problemas de extrusão resulta da interação entre propriedades dos materiais, configuração do equipamento, e condições do processo. Pequenas alterações na temperatura, pressão ou velocidade de alimentação podem criar defeitos que só aparecem mais tarde na produção.
Este guia explica como diagnosticar defeitos comuns, compreender quais as variáveis do processo que afetam a produção e identificar as causas de origem nos materiais, no equipamento ou no projeto da linha.
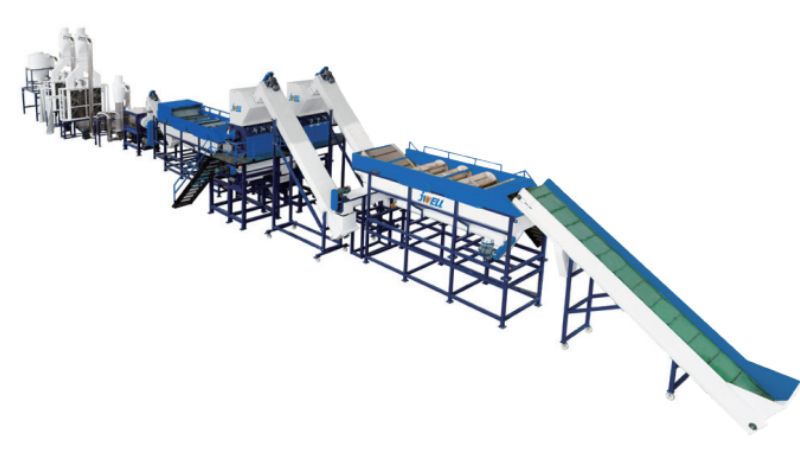
Diagnóstico de defeitos comuns de extrusão
Para identificar defeitos, não se limite a tratar os sintomas superficiais. Analise antes a interação entre o comportamento do material, as condições do processo e o projeto do equipamento. A maioria dos defeitos aponta para desequilíbrios específicos de temperatura, pressão ou fluxo de material, que pode rastrear e corrigir.
Inconsistência da espessura da parede e desvio dimensional
A variação da espessura manifesta-se em paredes irregulares ou peças cujas dimensões ultrapassam as tolerâncias. Isto acontece normalmente porque a temperatura do material fundido não é uniforme ao longo da matriz ou porque as taxas de arrefecimento são inconsistentes. Verifique primeiro o projeto da matriz. Desequilíbrios de fluxo criam zonas espessas e finas que se repetem em padrões previsíveis. Os gradientes de temperatura no cilindro também causam um fluxo irregular do material.
Causas comuns:
- Temperaturas desequilibradas na matriz
- Ferramentas desgastadas ou danificadas
- Velocidade de linha inconsistente
- Controlo deficiente da temperatura nas zonas de arrefecimento
As propriedades do material também são importantes. Se o MFI variar entre lotes, os caudais alteram-se mesmo que as definições permaneçam iguais. Isto provoca desvios dimensionais ao longo do tempo.
Defeitos superficiais: fratura do fundido, pele de tubarão e rugosidade
A fratura do fundido cria padrões em espiral ou ondulações. Ocorre quando a velocidade do fundido ultrapassa o limite do polímero.
A pele de tubarão apresenta-se como estrias finas no sentido longitudinal. Este defeito ocorre à saída da matriz devido a uma tensão superficial excessiva. Normalmente, pode ser corrigido ajustando a temperatura da matriz ou reduzindo a velocidade de extrusão.
Uma superfície rugosa sem padrões nítidos aponta muitas vezes para contaminação ou qualidade inconsistente do fundido. A degradação do material devido ao calor excessivo também cria irregularidades superficiais.
Bolhas, marcas de queimadura e amarelecimento
As bolhas indicam humidade ou ar retido no material. Verifique se a resina foi armazenada corretamente e se o sistema de ventilação funciona como deve.
O amarelecimento e as marcas de queimadura indicam degradação térmica. Isto acontece quando o material permanece demasiado tempo a temperaturas elevadas ou devido a pontos quentes no cilindro. Verifique o tempo de residência e o perfil de temperatura do cilindro.
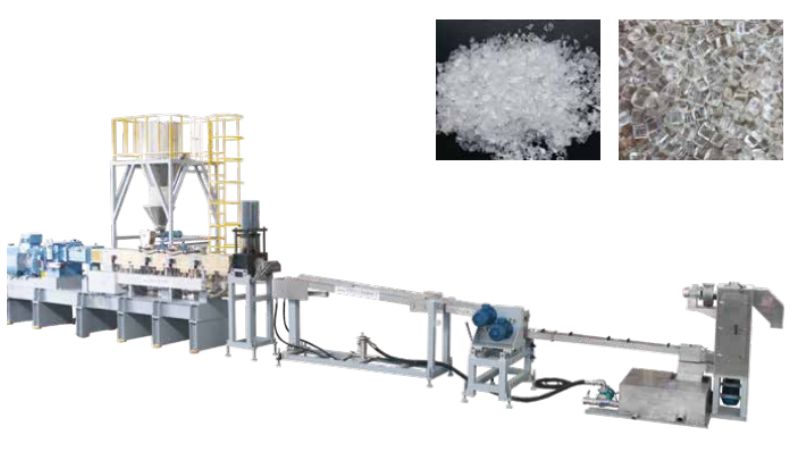
Indicadores principais:
- Pontos escuros = material degradado
- Tonalidade amarela = oxidação ou sobreaquecimento
- Transparência bolhas = teor de humidade
A contaminação do material causa defeitos aleatórios sem padrão. Limpe bem o equipamento e verifique a qualidade do material recebido.
Instabilidade da pressão e da produção
As flutuações da pressão do fundido causam problemas de qualidade a jusante. Os picos de pressão alteram diretamente as dimensões e a qualidade da superfície.
Monitorize os manómetros de pressão durante a produção. Uma pressão constante indica um fluxo estável. Uma pressão cíclica ou variável aponta para problemas de alimentação, desequilíbrios de temperatura ou obstrução do conjunto de filtros.
Os picos de produção desperdiçam material e geram refugo. Normalmente, resultam de alimentação inconsistente, material contaminado ou configuração incorreta velocidade do parafuso ajustadas em função da viscosidade do material.
Variáveis do processo e respetivo impacto
Controlar as suas variáveis de processo faz a diferença entre uma produção fluida e a resolução constante de problemas. As definições de temperatura, funcionamento do parafuso, equilíbrio de arrefecimento, e a temporização interagem. Determinam a qualidade do filme e a estabilidade do processo.
Controlo da temperatura do cilindro e do fundido
As zonas de temperatura do cilindro têm de ser cuidadosamente configuradas para fundir corretamente o polímero sem o degradar. Cada zona tem uma função: a zona de alimentação mantém a resina em movimento, a zona de transição funde o material e a zona de dosagem estabiliza a temperatura do fundido.
A maioria das extrusoras modernas utiliza controladores de temperatura com termopares em cada zona do cilindro. Deve monitorizar a temperatura real do fundido na matriz da extrusora, e não apenas os valores definidos para o cilindro. Um termopar no fundido fornece informação real sobre o que acontece no interior.
Se a temperatura do fundido for demasiado alta, há risco de degradação do polímero e de propriedades fora das especificações. Se for demasiado baixa, a mistura será deficiente e poderão permanecer partículas não fundidas.
Efeitos da velocidade do parafuso, rpm e contrapressão
A velocidade do parafuso em rpm controla diretamente a taxa de produção. Também afeta a quantidade de energia mecânica transferida para o fundido. Uma velocidade mais elevada aumenta a produção, mas também eleva a temperatura do fundido devido ao aquecimento por cisalhamento.
A contrapressão influencia a qualidade da mistura e a temperatura do fundido. Resulta da resistência da matriz e do arrasto do sistema de arrefecimento.
Equilíbrio entre o sistema de arrefecimento e a temperatura da matriz
A temperatura da matriz afeta a distribuição do fluxo ao longo da largura do filme. Temperaturas irregulares na matriz causam variações de calibre e faixas de espessura visíveis a jusante.
O sistema de arrefecimento deve remover o calor de forma simétrica para evitar deformações ou desvios dimensionais.
Ajustes do tempo de residência, da relação L/D e da velocidade da linha
O tempo de residência depende da relação L/D da extrusora e da velocidade da linha. Um tempo de residência mais longo melhora a mistura, mas aumenta o risco de degradação térmica dos materiais sensíveis ao calor.
Causas de origem: fatores relacionados com materiais, equipamento e projeto
A maioria dos problemas de extrusão tem origem em três áreas principais: os materiais utilizados, o funcionamento do equipamento e a configuração da linha.
Qualidade e contaminação das matérias-primas
A qualidade das matérias-primas afeta diretamente o produto final. Materiais contaminados provocam defeitos como olhos de peixe e descoloração nas peças extrudidas. Antes do processamento, verifique sempre se as resinas recebidas contêm partículas estranhas ou polímero degradado.
A humidade é outro problema importante. Se não secar a resina de acordo com as especificações do fabricante, surgirão bolhas e defeitos de superfície. Armazene corretamente os materiais para evitar a contaminação por pó, fragmentos metálicos ou polímeros misturados.
Projeto do parafuso e padrões de desgaste
O projeto do parafuso tem de corresponder ao material que está a processar. Relações de compressão ou profundidades de canal incorretas provocam uma fusão e mistura deficientes. O desgaste do parafuso altera o fluxo do material pela extrusora, causando problemas de produção e de qualidade.
Verifique regularmente se há padrões de desgaste nos filetes do parafuso e nas superfícies do cilindro. Parafusos gastos reduzem a eficiência da mistura e criam temperaturas inconsistentes do fundido.
Alinhamento da matriz e configuração da linha de extrusão
O alinhamento da matriz afeta as dimensões do produto e a qualidade da superfície. Se a matriz não estiver devidamente centrada em relação ao eixo do parafuso, a espessura da parede será irregular e as peças ficarão deformadas.
O tanque de arrefecimento deve ficar paralelo à saída da matriz. Um alinhamento deficiente cria tensões internas, que se manifestam como deformações ou desvios dimensionais no produto acabado.
Mistura, degradação do material e manutenção preventiva
Uma boa mistura evita a degradação do material durante o processamento. Tempos de residência prolongados na extrusora causam a decomposição do polímero e a formação de gel. Reduza a temperatura do fundido e o tempo de residência para proteger a integridade do material.
Defina um calendário de manutenção preventiva para a linha de extrusão. Limpe o equipamento antes das operações de produção e inspecione os conjuntos de filtros para detetar material degradado. A manutenção regular resolve pequenos problemas antes de se tornarem grandes dificuldades de produção.
Soluções comprovadas e boas práticas
Operações de extrusão bem-sucedidas dependem de um controlo inteligente do processo, métodos de resolução de problemas direcionados e estratégias de redução de desperdício.
Controlo e otimização do processo em tempo real
A monitorização do processo de extrusão em tempo real ajuda a detetar problemas antes de se tornarem dispendiosos. Acompanhe variáveis essenciais, como temperatura, pressão e velocidade do parafuso, ao longo de toda a operação de produção.
A instalação de sensores digitais em pontos críticos fornece feedback imediato. Quando detetar picos de temperatura ou quedas de pressão atempadamente, pode fazer ajustes rápidos. Esta abordagem reduz os defeitos e mantém a produção consistente.
Os principais pontos de monitorização incluem:
- Temperatura e pressão da matriz
- Velocidade e binário do parafuso
- Estabilidade da taxa de alimentação
- Uniformidade da temperatura do fundido
Resolução de problemas de extrusão em aplicações de PVC e especiais
A extrusão de PVC exige atenção especial à tecnologia de processamento, pois o material é sensível a variações de temperatura. É necessário estar atento a problemas na alimentação da mistura seca, que causam flutuações do binário e uma mistura deficiente.
Mantenha a estabilidade do sistema de alimentação verificando regularmente o nível da tremonha e assegurando um fluxo constante de material.
Redução das paragens de produção e ganhos de eficiência
A redução das paragens de produção começa pela manutenção preventiva. Limpe os filtros e as matrizes segundo o calendário previsto para evitar paragens inesperadas.
Acompanhe os padrões de consumo de energia para identificar ineficiências.
Prevenção do desperdício de material e melhoria do desenvolvimento de produtos
O desperdício de material reduz os lucros. Seque a resina de acordo com as especificações do fabricante para evitar defeitos relacionados com a humidade. Faça purgas de cor de forma eficiente entre mudanças de produto para minimizar o refugo.
Resolva problemas de extrusão na origem com a experiência de engenharia da JWELL
Os defeitos de extrusão são sinais de problemas mais profundos nos materiais, no equipamento ou no controlo do processo. A forma mais rápida de melhorar a qualidade do produto e reduzir as paragens é trabalhar com um parceiro que compreende todo o sistema de extrusão. Na Jwellanhui, combinamos maquinaria avançada com experiência de engenharia prática. Em conjunto, identificaremos a causa de origem dos problemas de extrusão e desenvolveremos soluções duradouras.
Contacte-nos hoje para obter aconselhamento especializado, recomendações de equipamentos ou uma solução de extrusão personalizada.
Perguntas frequentes
Quais são os defeitos de extrusão mais comuns e como posso identificá-los rapidamente?
Defeitos comuns: superfície rugosa, estrias, bolhas, deformações e espessura irregular. Verifique a textura pelo tato e pela visão para identificar rapidamente as falhas.
Como posso resolver problemas de fratura do fundido, pele de tubarão e rugosidade superficial num produto extrudido?
Em caso de fratura do fundido, reduza a velocidade e aumente a temperatura da matriz. Para corrigir a pele de tubarão, reduza a produção ou altere a resina. Ajuste o aquecimento se a superfície estiver rugosa.
O que costuma causar linhas na matriz, variações de calibre e instabilidade dimensional durante a extrusão?
Uma matriz suja ou riscada causa marcas lineares. Um fluxo e uma velocidade instáveis provocam espessura irregular. Um arrefecimento irregular resulta em dimensões instáveis do produto.
Como posso relacionar os problemas de extrusão com questões da resina/material, como humidade, contaminação ou baixa resistência do fundido?
Seque as matérias-primas húmidas para evitar bolhas. Mantenha os materiais limpos para prevenir manchas. Utilize resina qualificada para manter uma resistência estável do fundido.
Que definições do processo (perfil de temperatura, velocidade do parafuso, contrapressão, velocidade de arrasto) devo ajustar primeiro quando a qualidade da extrusão diminui?
Ajuste primeiro a temperatura, depois a velocidade do parafuso e a velocidade de arrasto. Ajuste a contrapressão na última etapa.
Que alterações de engenharia no parafuso, na matriz ou no sistema de arrefecimento/calibração podem evitar permanentemente a recorrência de defeitos de extrusão?
Otimize a estrutura do parafuso para melhorar a mistura. Redesenhe a matriz para obter um fluxo uniforme do material. Atualize os dispositivos de arrefecimento para estabilizar as dimensões do produto.





